


Производител на работни станции за роботи и лазерни системи по поръчка



Технология Scan-to-Weld:Как обратното моделиране замества програмирането на роботи
Има стъпка между сканирането на заваръчна фуга и роботът да започне да я заварява, която повечето статии пропускат. 3D скенерът заснема облак от точки. Дъгата се отваря. Нещо се случи между тях – нещо, което преди отнемаше на програмист от два до осем часа, а сега отнема на софтуерна система под пет минути. Това нещо е обратното моделиране .
Обратното моделиране е процес на вземане на необработена геометрия на сканиране и превръщането й в структуриран 3D модел с идентифицирани повърхности, характеристики на ставите, и параметри на заваръчния шев, върху които роботът за планиране на движение може да действа. Това е мостът между усещането и изпълнението. И критично, работи независимо дали моделът на заваръчния шев произхожда от физическо сканиране, експортиране на Tekla Structures, или параметричен шаблон — вашата съществуваща цифрова инвестиция е вход, не е пречка.
Тази статия обяснява как работи обратното моделиране, защо има значение конкретно за производството на структурна стомана, и какво означава на практика както за магазини, които имат подробни модели на Tekla, така и за магазини, които не получават нищо освен проба от стомана и устна спецификация.
| Ръководство за четене - откъде да започнете въз основа на вашия опит: Ново в 3D сканирането и облаците от точки? → Прочетете блога 04: 3D Vision лазерно проследяване на шев Обяснено първо. Обяснява какво е облак от точки, как лазерните скенери го създават, and what ‘seam extraction’ означава — на разбираем език, не са необходими предварителни познания. |
Стъпката, за която никой не говори: От Point Cloud до програма Weld
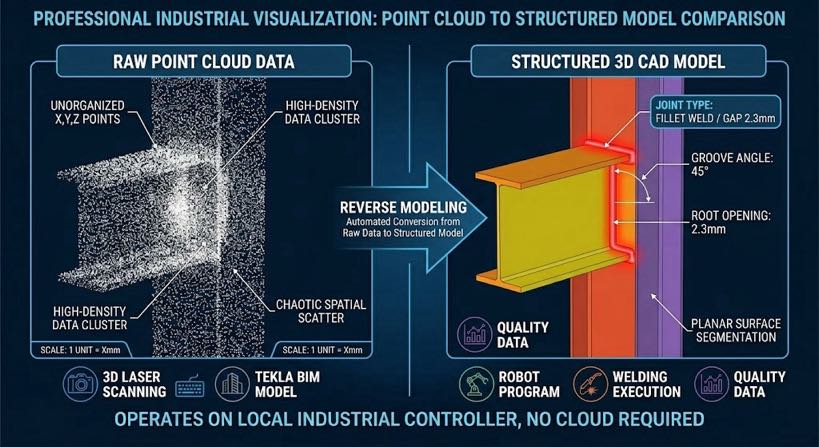
Когато доставчиците описват роботизирано заваряване без програмиране, те често компресират процеса в две стъпки: сканирайте частта, започнете заваряване. Това компресиране крие най-технически значимата стъпка във веригата. Сурова облак от точки — милионите на x, г, z координатни измервания, които 3D лазерен скенер заснема от повърхността на детайла — не е програма за заваряване. Знае къде са повърхностите, но не и какви са. Той не може да различи жлеб за заваряване от белег от заваръчен шев или закрепваща скоба. Няма концепция за тип става, последователност на заваряване, брой пропуски, или ъгъл на горелката.
| Облак от точки: Плътен набор от 3D координатни измервания (х, г, z) заснет от лазерен скенер от физическа повърхност. Мислете за това като за цифрово “точкова карта” на частта — прецизно, но неструктуриран. Обратното моделиране му придава структура. |
Преобразуването на облак от точки в програма за заваряване изисква структурирана интерпретация, и това е, което осигурява обратното моделиране. Традиционната алтернатива беше човешки програмист с висулка за обучение, който предостави структурната интерпретация ръчно: „това е филе, коренът е тук, факелът отива 45 степени, имаме нужда от два пропуска.’ Обратното моделиране автоматизира това тълкуване - идентифициране на геометрията на фугата от характеристиките на облака от точки и извличане на всички параметри, от които се нуждае плановият път на заваряване, без човешка намеса.
| Правилният умствен модел за сканиране към заваряване: Model input → [Обратно моделиране] → Structured weld geometry → [Планиране на пътя] → Robot program Въвеждането на модел може да бъде: физическо сканиране (облак от точки) | Tekla изнася | параметричен шаблон Обратното моделиране е интерпретационният слой. Без него, всеки вход - сканиране или CAD - е само данни. |
Какво представлява обратното моделиране в автоматизацията на заваряването?
| Обратното моделиране в автоматизацията на заваряване е изчислителен процес на реконструиране на структуриран 3D геометричен модел от входни данни - независимо дали от физическо сканиране (облак от точки), експортиране на BIM/CAD, или параметрична дефиниция — идентифициране на характеристиките на заваръчните съединения в този модел, и извличане на параметрите, необходими за автоматично генериране на заваръчна пътека на робот. |
Терминът „обратно“.’ отличава това от традиционното програмиране напред, където програмист ръчно обучава робота на всяка позиция на пътя. При обратното моделиране, геометричният модел - независимо дали от сканиране или от Tekla - е източникът на истината. Системата автоматично извлича програмата за заваряване от него.
| Tekla Structures: BIM от структурна стомана (Информационно моделиране на сгради) софтуер, широко използван в производствените цехове за създаване на подробни 3D модели на стоманени връзки, греди, колони, и рамки. В интеграция от сканиране към заваряване, Моделите на Tekla подават геометрията на фугите директно в системата за обратно моделиране — не е необходимо физическо сканиране за части, които вече имат текущ модел. |
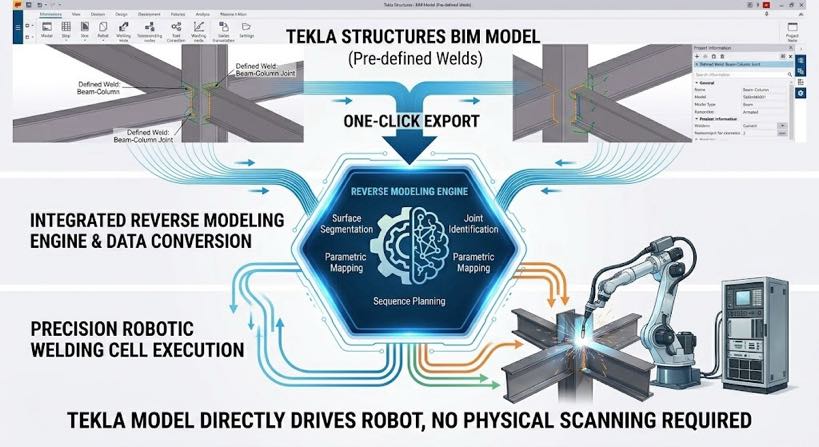
За големи производители на стоманени конструкции със зрели работни процеси на Tekla, това всъщност е най-бързият достъпен път: експортът на Tekla с едно щракване подава геометрията на фугата директно в механизма за обратно моделиране, заобикаляйки изцяло стъпката на физическо сканиране. Вашата инвестиция в Tekla ускорява процеса; не се конкурира с него.
За магазини без цифрови файлове — ремонтни дейности, мостри, предоставени от клиента, наследени части — физическото сканиране замества входа на Tekla и захранва същия тръбопровод за обратно моделиране. Изходът от програмата за заваряване е идентичен, независимо кой входен път е бил използван.
Когато се прилага всеки входен път
| Входен път | Отправна точка | Най-доброто за | Време за програма за заваряване |
| Експортиране на Tekla Structures | Съществуващ 3D структурен модел | Производители с настоящи модели Tekla — най-бързият път, не е необходимо сканиране | < 2 минути |
| Параметрично моделиране | Ключови размери, въведени от оператора | Стандартни раздели: греди, колони, скоби — определени от дебелината, дължина, тип става | 2– 4 минути |
| 3D сканиране → Обратно моделиране | Физическата част е сканирана на работна клетка | Ремонтни дейности; части без CAD; клиентски проби; проверка на изградената геометрия | 3– 5 минути |
И трите пътя се събират при една и съща програма за заваряване, използвайте същата библиотека за график за заваряване, и захранвайте същия планер на последователност. Изборът между тях е въпрос на работен процес, не е въпрос на способности.
Как работи обратното моделиране — пет стъпки от въвеждане до програма
Процесът по-долу описва какво се случва вътре в механизма за обратно моделиране, независимо от входния път. Петте стъпки са еднакви; само формата на данните в стъпка 1 се различава.
стъпка 1: Поглъщане на геометрия и сегментиране на повърхността
Механизмът за обратно моделиране получава входната геометрия — необработен облак от точки, Tekla IFC/XML експорт, или параметрична дефиниция - и я сегментира на отделни равнинни и извити повърхности. За облак от точки, алгоритъмът напасва равнини към групи от координатни точки и идентифицира граници, където ориентацията на повърхността се променя. За модел на Tekla, повърхностите вече са определени; двигателят ги чете директно и идентифицира местата на кандидатите за фуги от повърхностни пресичания.
За конструкционна стомана, първичните повърхности са предимно равнинни — плоска плоча, ъглови секции, кутийни секции — което прави сегментацията надеждна, независимо от входния формат.
стъпка 2: Съвместно разпознаване на черти
В рамките на сегментираните повърхности, системата идентифицира характеристиките на заваръчните съединения — геометричните конфигурации, които определят всеки тип съединение. Ъглова връзка е пресечната точка на две равнини под ъгъл. Челното съединение с V-образен жлеб е две скосени повърхности, събиращи се в коренна междина. Т-образното съединение е вертикална равнина, пресичаща хоризонтална 90 степени.
Алгоритъмът за разпознаване съпоставя измерената геометрия с библиотека от шаблони за съединения. Когато се открие съвпадение над прага на достоверност, типът на съединението е класифициран и ключовите параметри са извлечени:
- Позиция на централната линия на съединението в 3D пространство
- Тип става: филе, дупето, Т-образна става, обиколка, бразда
- Ширина на междината във всяка точка по дължината на фугата
- Ъгъл на скосяване и коренна повърхност за заварки на канали
- Ъгъл на достъп на робота — дали горелката може да достигне фугата без сблъсък
Ако извлечената геометрия не съвпада с известен шаблон на съединение над прага на достоверност - може би защото напасването е необичайно лошо или заваръчен шев закрива корена - системата маркира съединението за преглед от оператора. Системата не заварява от двусмислени данни.
стъпка 3: Картографиране на параметрите на заваръчния шев
След като типът на съединението и геометрията са класифицирани, системата картографира извлечените параметри към библиотеката с график за заваряване — валидирани параметри на процеса за всяка конфигурация на съединение: напрежение, скорост на подаване на тел, скорост на пътуване, защитен газ, и брой пасове.
Картографирането не е просто търсене. Ширината на междината варира по дължината на фугата, и системата изчислява стойностите на параметрите за всяко напречно сечение непрекъснато. А 1 mm празнина в началото на съединението и a 3.5 мм празнина в края на съединението изисква различни скорости на подаване на телта и скорости на движение във всяка точка — програмата ги коригира като непрекъсната функция, не стъпаловидна средна стойност.
| Защо това има значение за съответствието с AWS D1.1: AWS D1.1 определя минимално ефективно гърло за заварки с жлеб с частично проникване и минимална дължина на крака за ъглови заварки на базата на действителната геометрия на съединението — не на номиналната междина. Програмата за заваряване, използваща фиксирани параметри, независимо от действителната междина, ще запълни недостатъчно широките междини и ще прекали отлагането върху тесни секции. Gap-адаптивното картографиране на параметри елиминира и двата режима на отказ на ниво генериране на програма. |
стъпка 4: Планиране на последователността на заваряване
Програмата за заваряване не е просто съвкупност от отделни пътеки на фуги — тя е последователност с логика. Планиращият последователност определя реда, в който се заваряват съединенията, счетоводство за:
- Контрол на изкривяването: променлива посока на заваръчния шев за балансиране на входящата топлина през заваръчния шев
- Йерархия на достъпа: заваръчни фуги в реда, който поддържа обхвата на робота през цялата последователност
- Координация на позиционера: завъртане на частта, за да поставите ставите в плоско или хоризонтално положение
- Многоходово планиране: изисквания за междинно преминаване и последователност на преминаване за дебели фуги
Планирането на последователността е стъпката, която най-често се подценява в автоматизацията на заваряването. Клетка, която генерира отделни пътеки на ставите точно, но ги подрежда лошо, ще произведе изкривени части с проблеми с достъпа на робота при по-късни стави. Базираният на ограниченията плановик оптимизира всичките четири критерия едновременно.
стъпка 5: Изход от програма на робота
Крайният резултат е пълна програма за роботи: ставни позиции на роботи, ъгли на факела, команди на позиционера, и извиквания на параметри за заваряване, които контролерът на робота изпълнява директно. От входна геометрия до изпълнима програма: под пет минути за типично заваряване на конструкционна стомана с пет до петнадесет съединения. Операторът потвърждава на сензорния екран и инициира заваряването - в нито един момент не е включен програмист.
Защо това променя икономиката на производителите на конструкционна стомана
За производители с модели Tekla: времето за програмиране пада почти до нула
Големите производители на стоманени конструкции често имат зрели работни процеси на BIM — всяка част има модел на Tekla, подробностите за връзката са напълно решени, и чертежите на магазина се генерират автоматично. Липсващата връзка винаги е била последната стъпка: конвертирането на този цифров модел в програми за заваряване на роботи все още изискваше програмист на висулката за обучение.
С интеграция на Tekla към заваряване чрез обратно моделиране, последната стъпка е автоматизирана. Моделът Tekla, чието изграждане отне инженерни часове, сега задвижва робота директно - едно щракване експортира геометрията на съединението, машината за обратно моделиране го интерпретира, и програмата за заваряване е готова преди частта да достигне работната клетка.
За магазини за работа без CAD файлове: автоматизацията става достъпна за първи път
Цехове за стоманени конструкции, работещи по скици, клиентски проби, или вербалните спецификации исторически са били изцяло изключени от роботизираната автоматизация - защото всеки доставчик на автоматизация изисква CAD файл като отправна точка. Обратното моделиране от физическо сканиране променя това: самата част е вход.
Икономическата пресечна точка — производственият обем, при който автоматизацията се отплаща — пада от 30–50 идентични части на програма до ефективно 1. Независимо дали магазинът работи с една конфигурация или сто, разходите за програмиране са нулеви.
| Намаляване на преработката: цехове, прилагащи намаления на докладите от сканиране към заваряване от 3–8% от изхода за заваряване до под 1% преработвам. При $3 милиона годишни приходи от заваряване, това е $60 000–$210 000 на година при елиминирани разходи за преработване - управлявано от картографиране на параметри, адаптивни към пропуски, което фиксираният програмиран път не може да осигури. |
Често задавани въпроси
Обратното моделиране същото ли е като 3D сканирането?
Не — това са последователни стъпки. 3D сканирането улавя необработени данни за облак от точки от физическата част (вижте Блог 04 за пълно обяснение как работи това). Обратното моделиране интерпретира тези данни: сегментиращи повърхности, разпознаване на характеристиките на ставите, картографиране на параметрите на заваръчния шев, и планиране на последователността на заваряване. Скенерът генерира данни; обратното моделиране създава програма за заваряване. Когато входът е модел на Tekla, а не сканиране, стъпката на сканиране се заобикаля изцяло — обратното моделиране работи директно от цифровата геометрия.
Нашият съществуващ модел Tekla работи ли директно с тази система?
Да — интеграцията на Tekla Structures е най-бързият достъпен път за въвеждане. Експортирането с едно щракване от Tekla изпраща геометрията на фугата директно към механизма за обратно моделиране, който открива типове стави, извлича параметри, и генерира програмата за заваряване без физическо сканиране. За магазини, които вече са на Tekla, това елиминира стъпката на сканиране и намалява времето за първо заваряване на нова част до под две минути от генерирането на програмата.
Как системата се справя с части със значително изкривяване от рязане или термична обработка?
За въвеждане на части чрез физическо сканиране, механизмът за обратно моделиране изгражда модела си от действителната геометрия в момента на изработване - изкривяването се улавя и автоматично се включва в заваръчния път. За въвеждане на части чрез Tekla, така проектираната геометрия движи пътя; ако се очаква значително отклонение във вида на конструкцията (e.g., пламъчно изрязана плоча с термична дъга), препоръчва се бързо сканиране за проверка преди заваряване. Системата поддържа хибриден работен процес: Модел на Tekla за откриване на става плюс сканиране за проверка за потвърждение на позицията.
Може ли системата да се справи с многостепенни заварки с припокриващи се фуги?
да. За сложни заварки, където някои стави са закрити от други структурни елементи, системата поддържа многопроходно сканиране от множество ъгли или позиции на робота, регистриране и обединяване на облаците от точки в един модел преди стартиране на съвместното разпознаване. За входни заварки Tekla, всички стави са видими в модела, независимо от сложността на физическия достъп — плановщикът на последователността отчита действителните ограничения за достъп на робота. Това е стандартен работен процес за структурни рамки, кутийни колони, и тела на трансформаторни резервоари.
Това изисква ли обработка в облак или интернет връзка?
не. Всички изчисления за обратно моделиране се изпълняват на локалния промишлен контролер — определен за обработка в реално време на сложни структурни облаци от точки без зависимост от мрежата. Това има значение за магазини с политики за ИТ сигурност, които забраняват свързано с облак производствено оборудване и за сайтове с ненадеждна свързаност. Регистрите с данни за заваряване се съхраняват локално и се експортират към системи за управление на качеството чрез локална мрежа.
Следващи стъпки
- За да разберете стъпката на 3D сканиране, която създава облака от точки за обратно моделиране – включително какво е облак от точки, как лазерните скенери го създават, и как работи екстракцията на шева - прочетете Блог 04: 3Обяснено проследяване на шев с лазер D Vision.
- За да видите пълния работен процес без програмиране в контекста на цяла клетка, прочети Блог 03: Роботизирана клетка за заваряване без програмиране: Как Vision-Guided Systems елиминират Teach Pendants.
- Да тествате системата върху собствената си работа: изпратете ни модел на Tekla, чертеж на част, или снимка на ставата. Ние ще генерираме път за обратно моделиране и ще върнем визуализация на програмата, оценка на времето на цикъла, и напречно сечение на заваръчния шев — не се изисква ангажимент.
За автора
опит & пълномощията
Специалист по интегриране на роботизирана система за заваряване с 12+ години директен проектен опит, фокусиран върху избора и интегрирането на робот позиционер. Предоставя консултации на 300+ фабрики в цяла Северна Америка, Европа, и Азия. Всички спецификационни данни в тази статия са извлечени от действителните H / Б / Л / Продуктови листове с данни от серия U.
История на компанията: 26+ години инженеринг за автоматизация на заваряване, 40+ активни патенти, 1,500+ завършени проекти в световен мащаб, приблизително 70% включваща интеграция на Robot Positioner.
Сертификати
- ISO 9001: 2015 (GB/T 19001-2016) — Система за управление на качеството
- GJB 9001C-2017 — Система за управление на качеството на военно/оръжейно оборудване
- ЕС CE — Директива за машините 2006/42/ЕО (Серт. не. M.2026.206.C134866)
- Високотехнологично предприятие — Cert. не. GR202341000595 (Издадено ноем. 2023)
Последна актуализация: юни 2026
СВЪРЗАНИ ПУБЛИКАЦИИ
1G до 6G без кран: Как позиционерът преобразува горните заварки в заварки с плоска позиция

5 Въпроси, които да зададете, преди да купите роботизирана заваръчна клетка за структурна стомана
Какво е роботизирана заваръчна клетка? 2026 Ръководство за начинаещи | 37 Данни за магазина

6 Често срещани предизвикателства при роботизираното лазерно заваряване и как да ги разрешим
10 Основни предимства от внедряването на роботизирана заваръчна клетка във вашия магазин
