


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Полное руководство для начинающих по позиционерам роботов: Все, что вам нужно знать
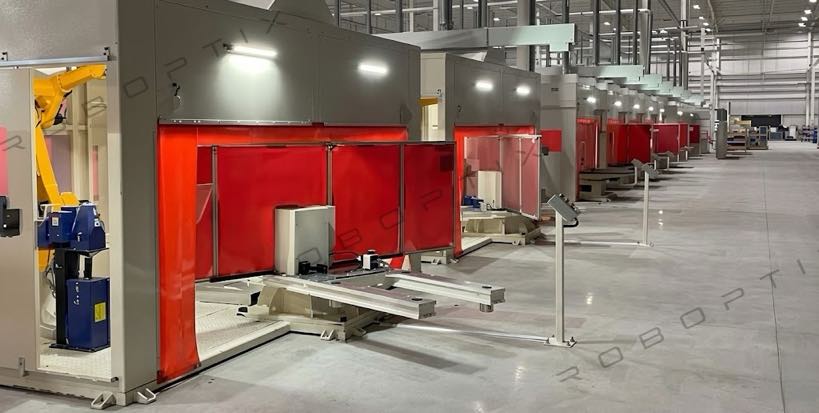
Простое руководство по позиционерам роботов — предварительная подготовка не требуется
Если вы только начинаете изучать автоматизацию сварки, вы, вероятно, встречали термин «позиционер робота».’ не будучи до конца уверенным, что это такое, как это работает, или как это связано со сварочным роботом. Это руководство написано специально для вас.
Являетесь ли вы владельцем завода и оцениваете свои первые инвестиции в автоматизацию, инженер по закупкам, отвечающий за подбор оборудования, или технический специалист, новичок в этой области, к концу этой статьи вы поймете:
- Что такое позиционер робота и какие проблемы он решает
- Как это работает и каковы его основные функции
- Основные доступные типы и чем они отличаются
- Реальная эксплуатационная ценность, которую он приносит заводу
- Ключевые характеристики, которые нужно понять перед покупкой, и наиболее распространенные ошибки при выборе
Не будем нагромождать технический жаргон. Каждая концепция объясняется в терминах, которые вы можете сразу понять.. Если после прочтения у вас возникли дополнительные вопросы о конкретном продукте, в конце ссылка на бесплатную консультацию.
Что такое позиционер робота?
Определение, состоящее из одного предложения
Робот-позиционер представляет собой прецизионное вращательное устройство с сервоприводом, которое автоматически регулирует пространственную ориентацию заготовки во время сварки или сборки., чтобы сварочный робот всегда мог получить доступ к каждому стыку под оптимальным углом.
Если это все еще звучит абстрактно, вот простой способ подумать об этом:
| Повседневная аналогия: Представьте себе, что вы готовите мясо на гриле: вы постоянно вращаете вертел, чтобы все стороны нагревались равномерно.. Позиционер робота делает то же самое.: он непрерывно вращает и наклоняет заготовку, поэтому сварочная горелка всегда обращена к той стороне, на которой легче сваривать, вместо того, чтобы заставлять робота заходить в неудобные углы. |
Как позиционер робота связан со сварочным роботом
Обычный первый вопрос:: шестиосный сварочный робот уже очень гибок — зачем вам еще одно оборудование?
Ответ в том, что гибкость робота решает вопрос о том, куда направляется факел.. Робот-позиционер решает вопрос ориентации заготовки.. У них разные работы, Их объединение раскрывает весь потенциал производительности роботизированной сварочной ячейки..
| Измерение | Сварочный робот | Позиции роботов |
| Основная роль | Управляет траекторией горелки и параметрами сварки. | Управляет пространственной ориентацией заготовки. |
| Что оно движется | Факел | Заготовка |
| Проблема, которую он решает | Точность траектории сварки | Положение сварного шва (плоский / вертикальный / накладные расходы) |
| Используется отдельно | Да, но эффективность ограничена | Обычно в сочетании со сварочным роботом. |
| Используются вместе | ✅ Скоординированное управление осями — максимальное повышение эффективности и качества | ✅ Заготовка всегда находится в оптимальном сварочном положении. |
Когда двое работают вместе в координированное управление осями режим, Робот-позиционер вращает заготовку, в то время как сварочный робот одновременно регулирует положение горелки — обе оси движутся синхронно в реальном времени., без прерывания дуги. Основное преимущество этого режима: робот всегда сваривает в плоском или горизонтальном положении — положении, в котором с точки зрения физики легче всего добиться высококачественного сварного шва..
Как работает позиционер робота: 3 Основные движения
Понимание позиционера робота сводится к трем фундаментальным движениям.:
Движение 1: Вращение — вращение заготовки
Непрерывное вращение вокруг первичной оси, с типичным диапазоном неограниченное вращение ±360°. Чаще всего это используется для цилиндрических или удлиненных заготовок — корпусов сосудов под давлением., компоненты вала, круглые фланцы. Заготовка вращается, а горелка удерживает фиксированное положение и выполняет непрерывную сварку.. Это так называемый «заготовка движется, факел остается’ режим, что увеличивает время горения дуги по сравнению со средним значением для ручной сварки 35% к 85% или выше.
Движение 2: Подбросить / Наклон — изменение ориентации заготовки
Вращение вокруг горизонтальной или наклонной оси, обычно от ±90° до ±135°, для перевода различных поверхностей сварного шва в верхнее или горизонтальное положение. Для многогранных заготовок, таких как квадратные рамы или корпуса оборудования., функция переворота означает, что каждая поверхность сварного шва может быть представлена горелке в плоском положении сварки, полностью исключая вертикальную и потолочную сварку.
Движение 3: Точное позиционирование — зафиксируйте и удерживайте
Движения вращения и переворота приводятся в движение сервоприводом с помощью прецизионных редукторов., достижение позиционной повторяемости От ±0,03 мм до ±0,075 мм в зависимости от модели. Система автоматически блокируется после достижения целевого положения., гарантируя, что каждый раз, когда сварочный робот зажигает дугу, заготовка находится в повторяемом состоянии, отслеживаемое положение — устранение смещения сварного шва из-за изменения положения.
| Ключевая концепция: Скорость и угол вращения позиционера робота полностью синхронизированы с движением сварочного робота благодаря обмену сигналами положения в реальном времени между контроллерами.. Это означает, что дуге не нужно останавливаться во время изменения положения — заготовка движется, сварка продолжается, и эффективность производства существенно возрастает. |
Типы позиционеров роботов: Обзор простым языком
Позиционеры роботов доступны в пяти структурных категориях., каждый подходит для различных форм заготовок, гири, и требования к процессу сварки. Вот краткое описание каждого типа — если вы еще не уверены, какой из них вам нужен., прочитайте все пять, а затем обратитесь к руководству по выбору в конце..
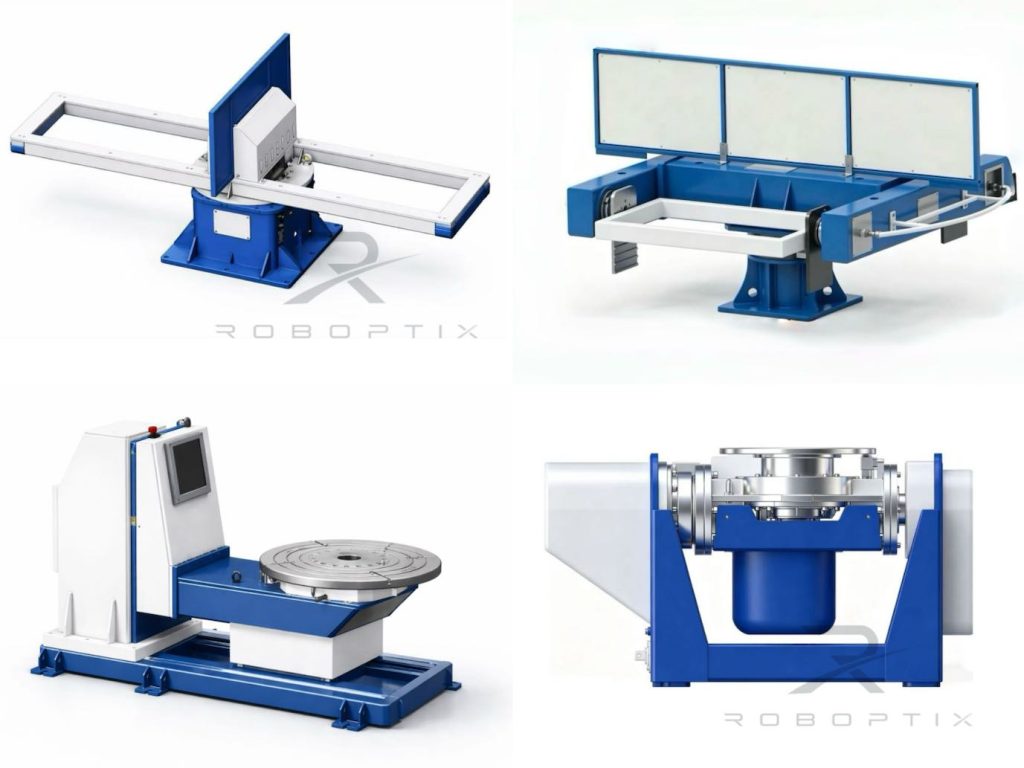
| Позиционер робота с передней и задней бабкой | Серия Б| 500–5000 кг |
| Заготовка поддерживается с обоих концов.: один конец с головкой с сервоприводом, другой - пассивной задней бабкой. Заготовка монтируется между ними наподобие вертела и свободно вращается вокруг своей основной оси., Пока сварочный робот выполняет сварку по длине заготовки. Лучше всего подходит для длительной сварки., трубчатый, или осесимметричные детали. Для кольцевых швов (кольцевые швы, продольные швы), эта конфигурация обеспечивает непрерывный контакт дуги при вращении заготовки — самое высокое время горения дуги среди всех типов роботов-позиционеров.Типичные применения: Корпуса сосудов под давлением, крупные детали вала, секции башни ветряных турбин, инженерное оборудование вооружение, трубы в сборе| Полезная нагрузка: 500–5000 кг (МРК-Б001 / B002 / B004) |
| Стол для вращения сервопривода H-типа | Серия H| 300–2000 кг |
| Горизонтально установленный круглый стол, вращающийся вокруг вертикальной оси.. Заготовка фиксируется на поверхности стола, стол вращается, чтобы привести заготовку под правильный угол сварки.. Простая структура, интуитивное управление — самый простой тип позиционера робота для начала работы. Хорошо подходит для дискообразных роботов., кольцевидный, или плоские заготовки, и сборкам, требующим индексированного позиционирования после сборки. Стандартный диаметр стола варьируется от 600 мм до 2,500 мм, охватывает широкий диапазон от легких до тяжелых заготовок.Типичные применения: Сварка фланцев, круглые рамки, корпуса двигателя, Сварка поддона аккумуляторной батареи электромобиля| Полезная нагрузка: 300–2000 кг (МРК-H001–H005) |
| Двухосный позиционер робота L-типа | L-серия| 300–1500 кг |
| L-образная конструкция рамы с двумя независимыми сервоосями.: горизонтальная ось вращения (ось инструмента) и вертикальная ось поворота. Сначала заготовку можно повернуть в правильную ориентацию по горизонтальной оси., затем наклоняется на оптимальный угол с помощью поворотной оси — двухосная координация для более гибкого управления ориентацией заготовки. Подходит для заготовок среднего размера, требующих сварки в нескольких направлениях., и обычно используется на комбинированных сварочно-сборочных станциях для устранения времени замены приспособления..Типичные применения: Рамы для аккумуляторных батарей электромобилей, рамы мотоциклов, алюминиевые сварные конструкции, средние корпуса оборудования| Полезная нагрузка: 300–1500 кг (МРК-Л001 / L002) |
| Двухосный позиционер робота U-типа | серия U| 300–1000 кг |
| Конструкция U-образной рамы с поворотной осью J1. (±90°) и ось вращения J2 (±200°). Две оси работают согласованно, наклоняя любую поверхность заготовки в плоское положение сварки вверх.. Компактный размер, высокая повторяемость (до ±0,05 мм), и хорошо подходит для сварочных камер с ограниченным пространством. Самый высокий уровень интеграции автоматизации среди двухосных роботов-позиционеров начального уровня., особенно подходит для серийного производства многогранных сварных деталей.Типичные применения: Автомобильные структурные кронштейны, рамки приборной панели, стандартные конфигурации роботизированных сварочных ячеек| Полезная нагрузка: 300–1000 кг (МРК-У001 / U002) |
| Трехосевой позиционер робота с сервоприводом | Серия B008–B012| 300–2000 кг |
| Три согласованные сервооси: ось вращения, ось инструмента (вращение), и качели большого диаметра. Эта конфигурация позволяет обрабатывать самые геометрически сложные детали.. Независимо от того, сколько сварных поверхностей имеет компонент или насколько широко расположены швы., трехосная координация последовательно приводит каждый из них в плоское положение без необходимости ручной переориентации. Идеальное решение для сложных тяжелых сварных изделий., наиболее широко используется в строительной технике, ветроэнергетическое оборудование, и изготовление тяжелых металлоконструкций.Типичные применения: Стрела экскаватора, опорно-поворотные кольца крана, каркасы гондол ветряных турбин, многогранные тяжелые конструкционные сварные конструкции| Полезная нагрузка: 300–2000 кг (МРК-Б008–Б012) |
Какую пользу приносит заводу позиционер робота??
Самый распространенный вопрос от владельцев заводов, рассматривающих позиционер робота, прост:: стоит ли эта инвестиция того? Следующее разбивает ответ на четыре измерения., все подтверждено реальными данными.
1. Эффективность: 50–100% увеличение мощности
При ручных сварочных работах, процент рабочего времени, фактически затраченного на сварку (время горения дуги) средние значения просто 35%. Остальное расходуется на перемещение заготовки., подъемный кран, и ожидание. После интеграции позиционера робота:
- Время перемещения заготовки: от 15–25 минут на событие → 5–10 секунд
- Время включения дуги: от 35% → 78–88%
- Выход одной станции: эквивалентно 2–3 станциям ручной сварки
| Данные проекта: по всему нашему 1,500+ завершенные установки, Заводы сообщают о среднем увеличении производственной мощности на 50–100% с такой же численностью. При сварке крупных заготовок, некоторые установки превышают 130% увеличение мощности. |
2. Качество: 40–88% снижение уровня дефектов
Основная причина улучшения качества проста: каждый сварной шов выполняется в плоском или горизонтальном положении а не подвергаться риску в надголовном или вертикальном положениях. В ровном положении, гравитация, защитный газ, и сила дуги работают вместе — сама физика положения обеспечивает качество сварки.
- Степень пористости: среднее сокращение 80%
- Подрез / недополнять: среднее сокращение 90%
- Общий процент дефектов: среднее снижение 40–60%, пиковые результаты, превышающие 85%
- Процент прохождения первого прохождения проверки: от типичных 65–75% → 95%+
3. Безопасность: 80–90% Сокращение числа инцидентов при обращении с заготовками
Ручное перемещение крупных заготовок относится к числу наиболее опасных операций в сварочном цехе — мостовые краны, стропы, качающиеся грузы. Каждое событие изменения положения представляет собой дискретную угрозу безопасности..
- После установки позиционера робота, вращение заготовки контролируется серводвигателями без ручного вмешательства
- Инциденты при обращении с заготовками (включая легкие травмы) уменьшиться на 80–90%
- Рабочие переходят от функций физического труда к функциям мониторинга оборудования, со значительно более низким уровнем производственного травматизма
- Показатели прохождения аудита безопасности улучшаются; рабочие’ во многих случаях компенсационные премии уменьшаются
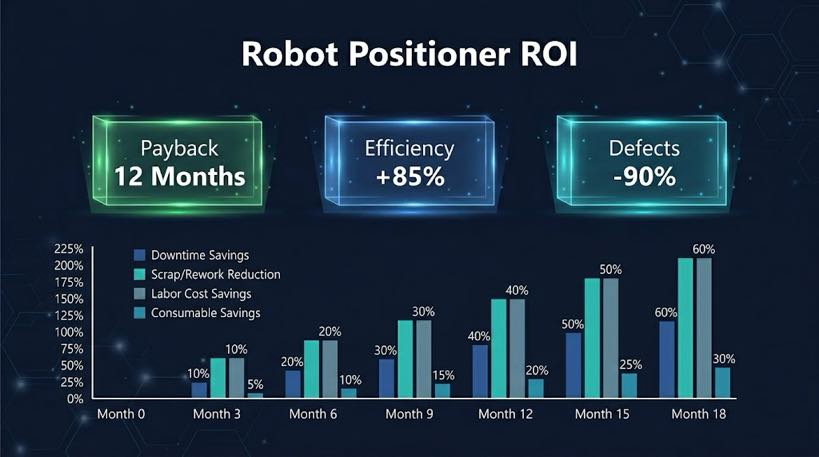
4. Расходы: 8–16-месячный период окупаемости
Экономия затрат при использовании позиционера робота достигается за счет нескольких взаимосвязанных источников.:
| Источник экономии затрат | Типичная экономия |
| Снижение затрат на доработку и ремонт. | Ежегодная экономия 30 000–150 000 долларов США. (зависит от исходного уровня дефектов) |
| Сокращение затрат на сверхурочную работу | Среднее количество сверхурочных часов сократилось на 60% |
| Нижние рабочие’ компенсация и страховка | Премии уменьшаются по мере снижения количества инцидентов, связанных с обработкой грузов. |
| Расширенная продуктивная карьера для квалифицированных сварщиков | Сокращение скрытых затрат на досрочный выход на пенсию в результате производственной травмы |
| Снижение затрат на подбор и обучение | 1 Робот-позиционер заменяет работу 2–3 ручных сварщиков. |
| Ссылка на окупаемость: Маленькие магазины (годовой доход $1–5 млн.): инвестиции $45 000–$75 000, расплата 8–14 месяцев. Средние магазины ($5М – 20 миллионов долларов): инвестиции $100 000–$250 000, расплата 10–16 месяцев. Цифры основаны на документированных данных установки заказчика.. |
Что нужно знать перед покупкой
Прежде чем обращаться к поставщику за ценовым предложением, стоит уточнить следующие ключевые характеристики. Понимание этого поможет вам точно описать ваши требования и избежать выбора неподходящей конфигурации..
Объяснение основных характеристик
1. Номинальная полезная нагрузка
Номинальная полезная нагрузка — это максимальный вес заготовки, который может надежно перемещать робот-позиционер., выраженный в кг. Важный: полезная нагрузка = вес заготовки + общий вес приспособления — не рассчитывайте заготовку в одиночку. Например, а 800 кг заготовки с 150 кг приспособления требуется модель с номиналом не менее 950 кг.
Ассортимент рынка простирается от 300 кг (легкая обязанность) к 5,000 кг (сверхмощный). При выборе, разрешить 20% запас выше фактической максимальной нагрузки, чтобы избежать непрерывной работы на полную мощность, что ухудшает точность и срок службы.
2. Позиционная повторяемость
Повторяемость — это диапазон ошибок, когда позиционер робота неоднократно возвращается в одно и то же положение., выражен в мм. Более высокая точность = меньшее число. Практический ассортимент существующих линеек продукции:
- ±0,03 мм: Высокая точность (B009, B011) — для конструктивных элементов со строгими требованиями к положению сварного шва.
- ±0,05 мм: Стандартный (серия H, В001/В002, U001) — достаточно для подавляющего большинства задач промышленной сварки
- ±0,075 мм: Экономика (B004, U002 перевернутая ось, B010) — для тяжелых деталей, где требования к точности ниже
Для общей структурной сварки, ±0,05 мм вполне достаточно.. Прецизионные автомобильные компоненты и изделия из тонкостенного алюминия имеют гарантию ±0,03 мм..
3. Максимальная скорость вращения
Скорость вращения влияет на то, насколько быстро позиционер робота перемещается между поверхностями сварного шва., выражается в °/с или об/мин. Более высокие скорости означают более короткое время ожидания репозиционирования.. Однако: более высокая скорость означает большую инерцию вращения, что предъявляет более высокие требования к креплению заготовки и конструкции зажима.. Для тяжелых заготовок, выберите модели с контролируемым ускорением/замедлением (например, B001: 45°/с² ускорение/замедление) для предотвращения смещения заготовки при быстром перемещении.
4. Стандартный диапазон / Диаметр стола
Охватывать (Тип головки и задней бабки): расстояние между приводной головкой и задней бабкой, определение максимальной длины заготовки, которую может разместить система. Общие стандартные пролеты: 2 м, 2.5 м, 3 м, 3.5 м (В001/В002); 3 м, 5 м, 6 м, 8 м (B004 сверхмощный).
Диаметр стола (H-тип / U-тип): эффективный диаметр несущей поверхности стола, определение максимального наружного диаметра заготовки. Убедитесь, что максимальный диаметр поворота вашей заготовки не превышает максимально допустимый для модели. (например, H005: максимальный диаметр поворота 3,000 мм).
5. Режим управления: Независимый контроль против. Координированное управление осями
| Режим управления | Описание | Лучше всего подходит для | Компромиссы |
| Независимый контроль | Робот-позиционер и сварочный робот работают независимо.. Сварка прекращается при изменении положения; изменение положения останавливается во время сварки. | Простые заготовки, ограниченный бюджет, односторонняя сварка | ⚪ Более низкая стоимость, но время горения дуги не может быть максимизировано |
| Координированное управление осями | Позиционер робота функционирует как внешняя ось робота.. Вращение и сварка происходят одновременно с координацией в реальном времени.. | Кольцевые швы, сложная многосторонняя сварка, требования к высокой эффективности | ✅ Время горения дуги максимально увеличено, оптимизированное качество сварки — более высокие затраты на интеграцию |
Для большинства заводов, отдающих приоритет эффективности и качеству, координированное управление осями является рекомендуемой отправной точкой.
Распространенные ошибки при покупке
| Заблуждение 1: “Большая грузоподъемность всегда безопаснее — покупайте самую большую из имеющихся.” |
| Неправильный. Увеличенная полезная нагрузка означает более тяжелую машину., более высокая стоимость, и большая инерция вращения. Выберите соответствующий уровень полезной нагрузки в зависимости от самой тяжелой детали и веса приспособления., с 20% допуск. Завышение бюджета отходов без улучшения производительности. |
| Заблуждение 2: “Единственным безопасным выбором является точность ±0,03 мм.” |
| Не обязательно. ±0,05 мм вполне достаточно для подавляющего большинства операций сварки стальных конструкций и машиностроения.. Только прецизионные автомобильные компоненты, тонкостенный алюминий, и аналогичные сценарии с высокими допусками требуют ±0,03 мм.. Указание излишне высокой точности увеличивает стоимость покупки и сложность обслуживания.. |
| Заблуждение 3: “Робот-позиционер устраняет необходимость в квалифицированных сварщиках.” |
| Неполный. Позиционер робота — это устройство поддержки автоматизации, которое работает совместно со сварочным роботом. (или сварщики с определенной технической базой). Его ценность заключается в том, что одна и та же рабочая сила позволяет производить более высокую производительность и лучшее качество, а не в полной замене опыта сварщиков.. |
| Заблуждение 4: “Любой позиционер робота будет совместим с моим существующим роботом.” |
| Требуется проверка. Все основные бренды сварочных роботов (ФАНУК, ПЛАКАТЬ, АББ, Яскава, и т. д.) поддержка скоординированного управления осями, но конкретные протоколы интерфейса и конфигурации параметров должны быть заранее согласованы с интегратором.. Укажите номер существующей модели робота на этапе предложения.. |
| Заблуждение 5: “Больший размах / стол большего размера всегда лучше.” |
| Неправильный. Чрезмерный размах снижает жесткость управления приводной системой заготовки., ухудшение точности позиционирования. Слишком большой стол увеличивает ненужную инерцию вращения.. Выберите спецификацию, соответствующую наиболее распространенным размерам заготовки., не самая большая доступная спецификация. |
Все еще не уверен, с чего начать?
Имея основу из этого руководства,, следующим логическим шагом является анализ конкретной детали. Мы предлагаем бесплатную консультацию по выбору позиционера робота.:
- Сообщите нам вес заготовки, размеры, и типы сварных соединений
- Мы рекомендуем правильный тип позиционера робота и конфигурацию управления.
- Мы предоставляем предварительную оценку рентабельности инвестиций, чтобы помочь вам оценить инвестиции.
- Письменная рекомендация предоставлена в течение 24 часы
► Свяжитесь с нами для бесплатной консультации по выбору позиционера робота
Об авторе
| Опыт & Реквизиты для входаАвтор — специалист по интеграции систем роботизированной сварки. 12+ лет непосредственного опыта работы над проектами, основное внимание уделяется разработке и внедрению роботов-позиционеров и систем сварки с согласованной осью в автомобильном производстве., тяжелая техника, сосуды под давлением, и новое энергетическое оборудование. Эта статья написана для новичков в этой области., перевод 12 многолетний опыт реализации проектов в практические знания, доступные каждому. История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всей Северной Америке, Европа, и Азия, примерно 70% из них предполагают интеграцию позиционера робота. Один из немногих производителей в отрасли, предлагающих полную линейку позиционеров роботов серии H/B/L/U от одного производителя.. Сертификация: Сертификация ЕС CE — системы позиционирования роботов (Сертификат №.: М.2026.206.C134866) Последний пересмотр и обновление: Может 2026 |
ПОХОЖИЕ ПОСТЫ

Окупаемость инвестиций в позиции роботов: Сколько на самом деле стоит ручная сварка?

Зачем добавлять 7-осевого робота? 5 Мощные способы повышения производительности & Сократите расходы 2026

Автономное планирование траектории в роботах-сварщиках:Что это значит для вашей производственной линии

Тенденции в области роботизированной сварки на 2026–2030 гг.: ИИ, Машинное зрение & Будущее автоматизации сварки

Роботизированная сварочная камера против ручной сварки: Что лучше для современного производства?
