


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



8 Дорогостоящие ошибки при развертывании роботизированной сварочной установки (И как их избежать) – 2026 Версия
The 8 наиболее распространенные и дорогостоящие ошибки при использовании роботизированной сварочной ячейки, На основе нашего отслеживания и анализа более 1,000 реальные проекты по развертыванию роботизированных сварочных агрегатов. Изучите практические стратегии предотвращения, чтобы избежать задержек., перерасход бюджета, и плохая производительность.
Роботизированные сварочные ячейки обещают увеличение производительности в 3-5 раз и сроки окупаемости 12-18 месяцы. Однако, отраслевое отслеживание показывает, что примерно70% впервые развертываний происходят со значительными задержками, перерасход бюджета, или не оправдать ожиданий по производительности.
Проблема редко заключается в самом роботе. Большинство неудач связано с ошибками, которых можно было избежать в процессе выбора и развертывания..
В этой статье изложены 8 самые распространенные и дорогостоящие ошибки взято из более чем 1000 реальные выводы проекта. Каждая ошибка включает в себя реальные последствия и действенные стратегии предотвращения..
1. Пропуск или ускорение калибровки TCP
Реальные последствия
TCP (Центральная точка инструмента) определяет, где, по мнению робота, находится наконечник сварочной горелки. Неточная ЦТИ может привести к отклонению запрограммированного пути от фактического положения резака на 2–5 мм..
Результаты включают в себя:
– Неправильные сварные швы, недостаточное проникновение, и отсутствие слияния
– Неодинаковое качество сварки в разные смены.
– Неэффективное отслеживание шва
В одном задокументированном случае, компания потратила три недели на устранение неполадок нестабильных сварных швов и обнаружила нестабильную TCP, вызванную разной длиной вылета проволоки.
Методы профилактики:
– Используйте лазерный инструмент TCP для калибровки с точностью ±0,1 мм.
– Повторная калибровка после каждой замены резака или контактного наконечника.
– Установите ежедневную процедуру проверки TCP
– Обучите операторов правильным методам калибровки по 4 или 6 точкам.
2. Плохая конструкция приспособления для оснастки
Реальные последствия
Многие компании выделяют 80% своего бюджета на робота и сварщика, но меньше 5% к светильникам. Плохо спроектированные приспособления являются одной из основных причин неудач при развертывании..
Результаты включают в себя:
– Деформация заготовки при сварке
– Плохая повторяемость, потеря точности робота ±0,05 мм.
– Чрезвычайно длительное время переналадки
Методы профилактики:
– Выделить 5-10% от общего объема инвестиций в оснастку
– Следуйте 3-2-1 принцип расположения
– Учитывайте тепловое расширение на этапе проектирования.
– Планируйте 1-2 раунды итерации приспособления
3. Игнорирование требований безопасности (ИСО 10218)
Реальные последствия
Не соответствует ISO 10218-1 и ИСО 10218-2 стандарты часто приводят к неудачным проверкам клиентов, дорогостоящие модификации ($20,000–$50,000), и потенциальная юридическая ответственность.
Методы профилактики:
– Проектирование систем безопасности по стандарту ISO 10218 стандарты с самого начала
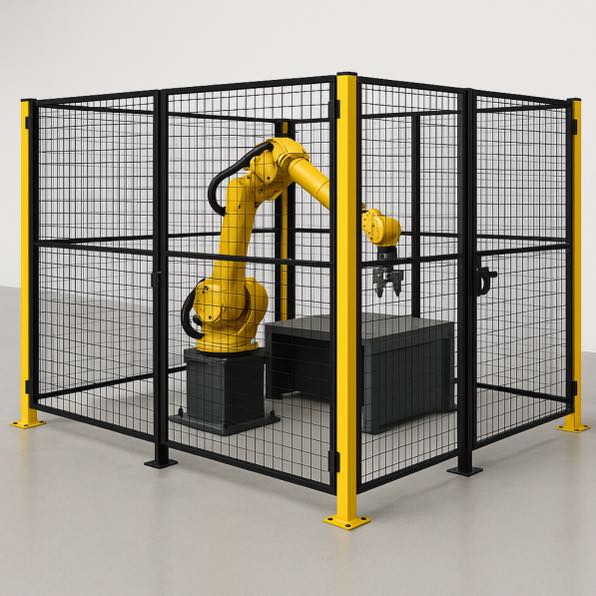
– Используйте защитное ограждение высотой ≥2,0 м со световыми завесами и блокировками.
– Требовать официальный отчет об оценке рисков от интегратора
– Рассмотрите возможность проверки безопасности третьей стороной (например, ТЮВ)
4. Неправильный выбор (Одна станция против двух станций)
Реальные последствия
Выбор неправильной конфигурации станции является одной из самых дорогостоящих ошибок, поскольку ее нелегко исправить в дальнейшем..
Методы профилактики:
– Рассчитайте коэффициент использования робота = Время сварки ÷ (Время сварки + Время загрузки/выгрузки)
– Использование >75% → Обычно достаточно одной станции
– Использование <65% → Двойная станция дает явные преимущества
– Выбирайте модульные системы, которые допускают будущие обновления.
5. Нет плана автономного программирования
Реальные последствия
Если полагаться исключительно на программирование подвесного пульта обучения, это приводит к длительным простоям при внедрении и замене новых деталей..
Методы профилактики:
– Подтвердите офлайн-программирование (ООП) поддержка во время выбора
– Бюджет на профессиональное программное обеспечение OLP ($3,000–$8000)
– Тренируйся хотя бы 1-2 технический персонал по автономному программированию
6. Отсутствует план обслуживания
Реальные последствия
Без планового обслуживания, Срок службы оборудования резко сокращается, качество сварки падает, и неожиданное увеличение времени простоя.
Методы профилактики:
– Составьте подробный график профилактического обслуживания
– Поддержание запаса критически важных запасных частей
– Заключите годовой договор на сервисное обслуживание с интегратором
7. Недостаточная подготовка операторов и программистов
Реальные последствия
Операторы, умеющие нажимать только «Старт» и «Стоп», приводят к низкой загрузке, частые звонки интегратору, и основные проблемы после текучести кадров.
Методы профилактики:
– Четко укажите объем и продолжительность обучения в договоре.
– Тренируйся хотя бы 2-3 операторы и 1 техник по техническому обслуживанию
– Проводить оценку после обучения и планировать последующие занятия.
8. Игнорирование скрытых затрат
Реальные последствия
Окончательная стоимость проекта часто превышает первоначальную цену на 20-40% из-за непредвиденных расходов.
Методы профилактики:
– Запросить полную стоимость, прозрачная цитата
– Бронировать 15-25% резервный бюджет
– Проведите тщательную оценку места установки перед установкой. (власть, воздух, нагрузка на пол, и т. д.)
Контрольный список профессионального развертывания
Успех роботизированная сварочная ячейка развертывание зависит 70% как избежать этих распространенных ошибок. Тщательно планируя, следуя контрольному списку, и работа с опытным интегратором, большинство проектов могут быть завершены вовремя, в рамках бюджета, и добиваться высоких результатов.
Действие Этап:
Прежде чем подписать какой-либо договор, запросите как минимум двух рекомендательных клиентов из аналогичных проектов и проведите тщательную комплексную проверку.
Источники данных:
– ИСО 10218-1:2025 & ИСО 10218-2:2011
– Международная федерация робототехники (IFR)
– Уроки, извлеченные из 1000+ развертывание роботизированных сварочных ячеек (2024-2026)
Связанное чтение:
– Что такое роботизированная сварочная ячейка? Руководство для начинающих 2026
– Сколько стоит роботизированная сварочная камера? 2026?
– Окупаемость инвестиций в роботизированную сварочную камеру 2026: Полное руководство
– Как правильно выбрать роботизированную сварочную ячейку: Одиночная или двойная станция
Автор:
Эксперт в области интеграции систем роботизированной сварки с более чем 12 многолетний опыт работы в отрасли. Моя компания закончила 26 лет профессионального опыта, держит больше, чем 40 запатентованные технологии, и успешно завершил более 1,500 проекты по всему миру (примерно 70% из них задействованы роботизированные сварочные ячейки, на общую сумму более 1,000 единицы). Компания имеет сертификат ЕС CE. (Сертификат №.: М.2026.206.C134866) и соответствует EN 60204-1:2018 и EN ISO 12100:2010 стандарты. Я помогал многочисленным производственным компаниям на протяжении всего процесса внедрения роботизированной сварочной станции., от отбора до запуска производства.
Дата обновления: Может 2026
ПОХОЖИЕ ПОСТЫ

Как выбрать поставщика роботизированной лазерной сварки: От технической оценки к выборочному тестированию

Можете ли вы доверять спецификации?? Как проверить точность сварочного позиционера с помощью лазерных трекеров и ISO 9283

7Робот th-Axis против традиционного портального: Что лучше для вашей линии сварки или обработки материалов??

6 Общие проблемы роботизированной лазерной сварки и способы их решения

Аудит перед покупкой: Контрольный список посещения завода и протокол стендовых испытаний для покупателей сварочных позиционеров