


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Расчет полезной нагрузки позиционера робота и безопасный выбор: Полное инженерное руководство
The 15% Это вызывает 80% ранних неудач
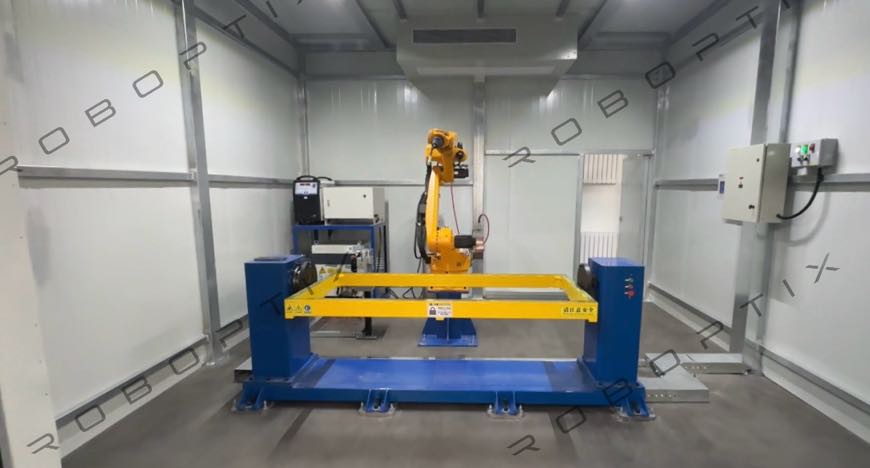
На заводе в Техасе установлен позиционер робота мощностью 1,000 кг. Три месяца в производстве, в коробке передач появился слышимый скрежет, а привод дважды за смену начал срабатывать защиту от тепловой перегрузки.. Расследование выявило проблему сразу: инженер ввел вес нетто заготовки 820 кг в форму выбора. Приспособление весило 230 кг. Фактическая рабочая нагрузка составила 1,050 кг - 5% над номинальным номиналом - а асимметричный центр масс добавил эксцентричный момент, который не был учтен при выборе. Эффективная динамическая нагрузка составила примерно 1,380 кг, 38% выше номинальной мощности.
по всему нашему 1,500+ Записи об установке позиционера робота, примерно 15% механических неисправностей на ранней стадии напрямую связаны с ошибками расчета полезной нагрузки, допущенными на этапе выбора. Режимы отказа согласованы: преждевременный износ коробки передач, растрескивание подшипника, дрейф энкодера из-за вибрации, и в тяжелых случаях, структурная усталость приводной головки. Все это можно предотвратить.
В этой статье представлен полный, пошаговая методика расчета полезной нагрузки, объясняет три типа нагрузки, которые необходимо учитывать, определяет соответствующие коэффициенты безопасности для различных условий эксплуатации, и предоставляет данные о спецификациях конкретной модели для безопасного выбора по всему модельному ряду H., Б, л, и серия U.
| Для кого эта статья: Инженеры-конструкторы, определяющие позиционеры роботов, инженеры по закупкам, проверяющие предложения поставщиков, и менеджеры проектов проверяют предложения по интеграции. Если вы новичок в позиционерах роботов, сначала прочитайте Руководство для начинающих, тогда возвращайся сюда. |
Три типа нагрузки, которые необходимо рассчитать
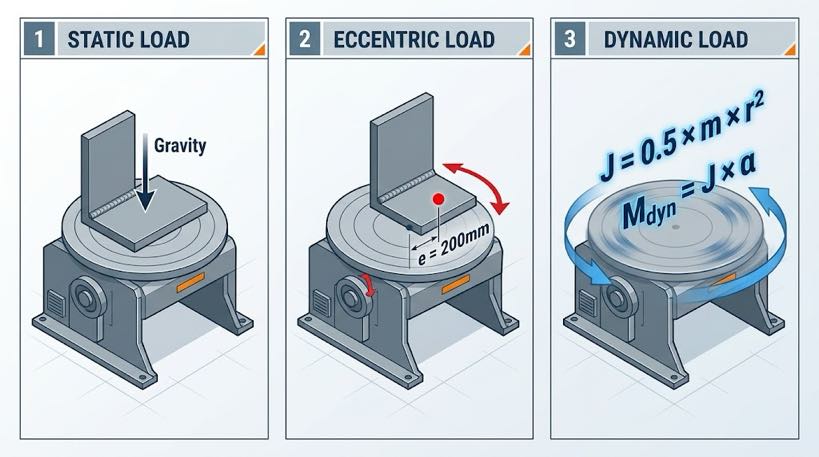
Номинальная полезная нагрузка, указанная в технических характеристиках позиционера робота, — это не просто максимальный вес заготовки.. Он представляет собой способность системы выдерживать совокупное воздействие трех различных типов нагрузки одновременно.:
| Тип нагрузки | Определение | Метод расчета | Ситуации, которые обычно упускают из виду |
| Статическая нагрузка | Сила тяжести заготовки + приспособление на оси вращения в состоянии покоя | Взвесьте или рассчитайте из CAD: Wₜₒₜₐₗ = Wᵂᵒʳʰᵖᵉᶜᵉ + Wᶠᵊˣᵗᵘʳᵉ | Многокомпонентные светильники; дополнительные вкладки, зажимы заземления, и измерительный инструмент остается установленным во время вращения |
| Эксцентричная нагрузка | Дополнительный изгибающий момент при смещении центра масс заготовки от осевой линии оси вращения. | Mₑᶜᶜ = Wₜₒₜₐₗ × g × eₜ (e = расстояние смещения в метрах) | Г-образные сварные детали; консольные узлы; асимметричные светильники; деформация после прихватки, смещающая масса |
| Динамическая нагрузка | Инерционный момент, создаваемый при ускорении или замедлении позиционера. | Mₑ₁ₙ = J × α (J = вращательная инерция кг·м², α = угловое ускорение рад/с²) | Заготовки большого диаметра (инерционные шкалы с r²); частые быстрые изменения лица; позиционер, установленный на сервоприводе |
| Ключевой принцип: Номинальная полезная нагрузка позиционера робота — это его способность выдерживать все три типа нагрузки в сочетании., не только статический вес заготовки. Использование только чистого веса заготовки при расчете выбора является самой распространенной ошибкой в спецификации и основной причиной большинства ранних механических отказов.. |
4-Шаговый метод расчета полезной нагрузки
Шаг 1 — Общий статический вес
Формула: Wₜₒₜₐₗ = Wᵂᵒʳʰᵖᵉᶜᵉ + Wᶠᵊˣᵗᵘʳᵉ + Wₐᵈᵈₐₜᵒʳᵊᵉˢ
- Используйте самый тяжелый вариант заготовки в вашем производственном комплексе., не типичный или средний вес
- Включить все элементы крепления: зажимные пластины, установочные штифты, вкладки для сварочного заземления, блоки запуска/слива
- Если прямое взвешивание невозможно, рассчитать по плотности материала: сталь = 7,850 кг/м³; алюминий = 2,700 кг/м³
Шаг 2 — Эксцентричный момент
Формула: Mₑᶜᶜ = Wₜₒₜₐₗ × 9.81 × е (Н·м, где e = горизонтальное смещение центра масс от оси вращения., в метрах)
- Симметричные заготовки (круглая трубка, круглый диск): обычно смещение эксцентрика < 50 мм, обычно незначительный
- Асимметричные заготовки (L-образные кронштейны, консольные стрелы, многоветвевые сварные конструкции): смещение может достигать 200–600 мм., должен быть рассчитан
- Сравните рассчитанный Mₑᶜᶜ с опубликованным допустимым моментом модели — этот параметр есть в полном техническом паспорте., не всегда в сводной спецификации
| Рабочий пример: Заготовка 800 кг + приспособление 150 кг + аксессуары 30 кг = Втₜₒₜₐₗ = 980 кг. Смещение центра масс e = 200 мм. Mₑᶜᶜ = 980 × 9.81 × 0.200 = 1,923 Н·м Этот эксцентриковый момент должен находиться в пределах допустимого значения J1 целевой модели или номинального момента оси вращения.. Для МРК-У001: Допустимый крутящий момент J1 = 2,695 Н·м. 1,923 Н·м < 2,695 Н·м — запас есть, но это всего лишь 29%. Перед подтверждением выбора проверьте на динамические нагрузки.. |
Шаг 3 — Оценка динамической нагрузки
Для применений с частой сменой поверхностей или высокими скоростями вращения., оценить вращательную инерцию:
Упрощенная инерция (приближение сплошного цилиндра): Дж = 0.5 × м × r² (кг·м²)
Используйте максимальный внешний радиус как r. Угловое ускорение α = максимальная скорость (рад/с) ÷ время ускорения (с). Динамический крутящий момент Mₑᵉₙ = J × α.
- Мₑᵉₙ < 30% номинального крутящего момента: ускоренные нагрузки управляемы; применяется стандартный выбор
- Mₑᵉₙ = 30–60 % номинального крутящего момента привода: просмотрите настройку рампы ускорения; избегайте резких остановок
- Мₑᵉₙ > 60% номинального крутящего момента: уменьшите максимальную скорость или выберите модель со следующим большим крутящим моментом
Шаг 4 — Примените коэффициент запаса прочности и подтвердите выбор.
Выбранная нагрузка = Wₜₒₜₐₗ × коэффициент запаса прочности.
| Условия эксплуатации | Рекомендуемый коэффициент безопасности | Обоснование |
| Симметричная заготовка, низкая скорость (<30°/с), нечастое изменение положения | 1.20–1,25 | Низкий эксцентрический и динамический вклад; стандартная маржа достаточная |
| Асимметричная заготовка или средняя скорость (30–60°/с) | 1.25–1,35 | Эксцентриковый момент и динамический крутящий момент вносят значительный вклад. |
| Высокий эксцентриситет или высокая скорость (>60°/с) или частое изменение положения | 1.35–1,50 | Динамические нагрузки значительны; требуется больший запас |
| Заготовки с большим весом (>2,000 кг) или критически важные для безопасности станции | 1.50 | Консервативный отбор; последствия неудачи серьезны |
| Продолжение отработанного примера: Wₜₒₜₐₗ = 980 кг, асимметричный кронштейн, скорость вращения 45°/с → Коэффициент безопасности = 1.35 Выбор нагрузки = 980 × 1.35 = 1,323 кг Заключение: МРК-У002 (номинал 500–1000 кг) низкорослый. Следующие допустимые варианты: МРК-Б002 (1,000–1500 кг головка и задняя бабка) если геометрия заготовки его устраивает, или МРК-Б011 трехосный (1,000–1500 кг) для многосторонних требований. |
Выбор точности: Согласование повторяемости с применением
Позиционная повторяемость (выражается в мм на заданном радиусе) определяет, насколько последовательно позиционер робота возвращается в одно и то же угловое положение в ходе повторяющихся циклов.. Это один из наиболее неправильно понимаемых параметров в спецификациях позиционера робота..
| Уровень точности | Типовые модели | Подходящие приложения | Не подходит для |
| ±0,03 мм при R500 | B009, B011 | Автомобильные несущие конструкции, базы прецизионного оборудования, сварные конструкции аэрокосмической отрасли | Общая конструкционная сталь (переопределенный; увеличивает затраты без выгоды) |
| ±0,05 мм при R350 | серия H, В001/В002, U001 | Автомобильные компоненты, прецизионные детали инженерного оборудования, сосуды под давлением | Области применения со смещением сварного шва >0.2 мм вызовет отказ |
| ±0,075 мм при R500 | B004, U002 перевернутая ось, B010 | Тяжелые конструкции, строительная техника, горное оборудование | Цепочка поставок автомобильной промышленности уровня 1 (может не соответствовать требованиям клиента CPK) |
Практическое правило выбора: Повторяемость робота-позиционера не должна превышать одной трети от общего допустимого допуска положения сварного шва, указанного в применимом стандарте или спецификации заказчика.. Это сохраняет запас на ошибку TCP робота. (±0,03–0,05 мм типично) и допуск изготовления приспособлений.
Требования безопасности и контрольный список установки
Электрическое заземление — самый игнорируемый элемент безопасности
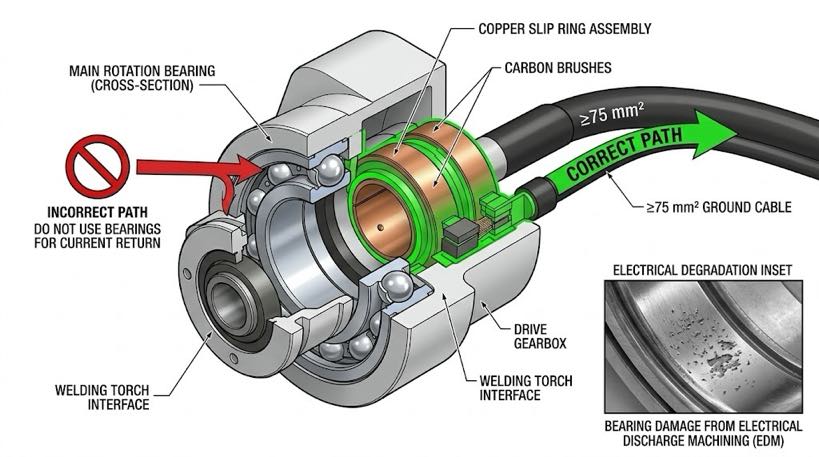
Критическое правило: сварочный ток должен возвращаться через специальное контактное кольцо заземления позиционера., никогда через стандартные подшипники вращения. Высокочастотный сварочный ток, проходящий через незащищенные подшипники, приводит к электроэрозионной обработке. (электроэрозионная обработка) повреждение — микропиттинг тел качения, который обычно появляется внутри 6 к 12 недели работы. Симптомы: увеличение шума, вибрация, затем катастрофический заклинивание подшипника.
- Проверять: целевая модель включает специальный путь возврата сварочного тока (контактное кольцо или щеточный узел)
- Проверять: поперечное сечение кабеля сварочного заземления соответствует минимальным требованиям модели (L002: ≥75 мм²)
- Проверять: подключение кабеля заземления выполняется до появления первой дуги, не после ввода в эксплуатацию
Предупреждающие знаки о перегрузке — за чем следить
| Симптом | Вероятная причина | Действие | Если игнорировать |
| Скрежет или стук при вращении | Повреждение подшипника или питтинг на поверхности шестерни | Остановить производство; запросить проверку поставщика | Полное заклинивание подшипника; шпиндель заблокирован |
| Приводной блок неоднократно срабатывает при тепловой перегрузке | Устойчивая перегрузка или препятствие охлаждению | Проверьте фактическую рабочую нагрузку на соответствие номинальной мощности. | Тепловой сбой силового модуля привода |
| Повторяемость не проходит периодическую проверку | Увеличение люфта коробки передач или ослабление энкодера | Измерьте люфт; свяжитесь с поставщиком, если он не соответствует спецификации | Смещение положения сварного шва; отказы клиентов |
| Фундаментные болты неоднократно ослабляются | Вибрация из-за несбалансированной нагрузки или неподходящего основания. | Повторный момент; проверить баланс заготовки; укрепить базу | Перемещение оборудования; смещение сварного шва |
Контрольный список перед установкой
| Фундамент & Механический ☐ Concrete foundation strength ≥ C25 (25 МПа); толщина ≥ 200 мм для легких моделей, ≥ 400 мм для B004/B008 ☐ Installation levelness ≤ 0.5 М-м-м (проверено уровнем точности) ☐ Foundation bolts torqued to specification; запланируйте проверку повторной затяжки в 500 часы ☐ Safety barrier or light curtain installed at rotation envelope boundary (≥ 1 м просвета) Электрический & Контроль ☐ Welding current ground path confirmed via slip ring — NOT through bearings ☐ Ground cable cross-section verified against model specification ☐ Servo encoder cables are shielded; одноточечное заземление экрана ☐ Emergency stop signal wired into robot controller safety circuit (синхронизированная остановка) ☐ Coordinated axis parameters verified with robot integrator before first arc |
Нужен обзор расчета нагрузки для вашего приложения?
Наша команда инженеров проведет полный анализ полезной нагрузки для вашей конкретной детали — статическая нагрузка, эксцентрический момент, оценка динамического крутящего момента, и рекомендации по коэффициенту безопасности — и предоставить письменную модельную рекомендацию в течение 24 часы работы, бесплатно.
► Отправьте данные о заготовке для бесплатного расчета нагрузки и проверки выбора
Об авторе
| Опыт & Реквизиты для входа Специалист по интеграции роботизированных сварочных систем с 12+ многолетний опыт реализации проектов, направленный на выбор и интеграцию позиционера робота. Оказывал консультации 300+ заводы по всей Северной Америке, Европа, и Азия. Все технические данные в этой статье взяты из фактического H. / Б / л / Технические характеристики продукции серии U. История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всему миру, примерно 70% включая интеграцию позиционера робота. Сертификаты ИСО 9001: 2015 (ГБ/Т 19001-2016) — Система менеджмента качества GJB 9001C-2017 — Система управления качеством военной/оружейной техники ЕС CE — Директива по машинному оборудованию 2006/42/EC (Сертификат. Нет. М.2026.206.C134866) Высокотехнологичное предприятие — Сертификат. Нет. ГР202341000595 (Выпущено в ноябре. 2023) Последнее обновление: Может 2026 |
ПОХОЖИЕ ПОСТЫ

2026 Руководство покупателя позиционера робота: Все 5 Сравнение типов — передняя и задняя бабка, L-тип, U-тип, и многое другое

Как рассчитать окупаемость роботизированной сварочной ячейки 2026: Полный шаблон с реальными случаями
Будущие тенденции роботов 7-й оси на «умных» заводах & Интеграция коботов (2026-2030)

Тенденции в области роботизированной сварки на 2026–2030 гг.: ИИ, Машинное зрение & Будущее автоматизации сварки

10 Ключевые преимущества внедрения роботизированной сварочной установки в вашем цехе
