


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Роботизированная сварочная камера в сравнении с традиционной сварочной линией: Что на самом деле меняется в вашем цехе
Зайдите в два цеха по производству металлоконструкций в один и тот же день.. Оба выполняют одну и ту же работу — двутавровые балки., столбцы, соединительные пластины, опорные плиты. На бумаге, результат выглядит идентично. Но внутри здания, почти ничего в том, как происходит работа, не изменилось.
В одном цехе работает традиционная сварочная линия.: детали перемещаются между станциями, сварщики работают самостоятельно, и менеджер этажа составляет расписание в зависимости от того, какая станция в этот день самая медленная. Другой интегрировал роботизированную сварочную ячейку.. Детали почти не двигаются. Люди в здании выполняют другую работу, чем шесть месяцев назад.. Отчеты о качестве выглядят по-другому. Даже то, как магазин реагирует на срочный заказ, выглядит по-другому..
Если вы прочитали наше руководство для начинающих по что такое роботизированная сварочная ячейка на самом деле, ты уже понять основные компоненты — робот, позиционер, защитный кожух, источник сварочного тока.
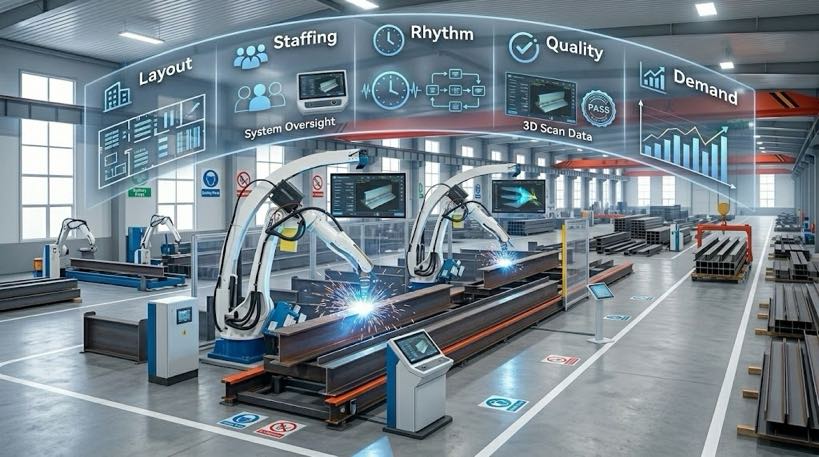
Эта статья отвечает на следующий вопрос.: каково на самом деле управлять магазином после этих изменений? В этой статье рассматриваются пять областей, в которых разница конкретна и непосредственна: планировка этажа., кадровое обеспечение, суточный производственный ритм, контроль качества, и как магазин реагирует на колебания спроса — чтобы вы могли составить точную картину, прежде чем вкладывать капитал.
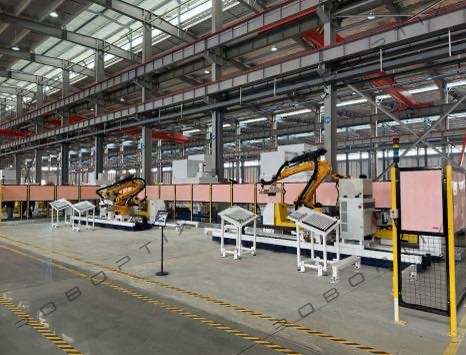
| Новое в роботизированных сварочных камерах? Если вы еще этого не сделали, начните с нашего сопутствующего руководства: «Что такое роботизированная сварочная ячейка? 2026 Руководство для начинающих | 37 Данные магазина.В этой статье предполагается, что вы понимаете базовую настройку, и основное внимание уделяется тому, что меняется в работе после запуска этой установки на вашем этаже.. |
1. Планировка цеха: От производственной линии к сварочному острову
Как устроена традиционная линия
Традиционная сварочная линия соответствует последовательности операций.: резка, примерка, прихваточная сварка, сварка, осмотр — каждый на своей станции. Детали перемещаются между станциями на кране или вилочном погрузчике., и каждая станция работает в некоторой степени независимо от других.
Оптимизация такого типа макета — это балансирующий акт.. Использование материалов нельзя рассматривать отдельно от использования машин., использование рабочей силы, контроль выполнения работ, и своевременная доставка — именно поэтому магазины с развитыми традиционными линиями обычно работают по графику ограниченной мощности, созданному с помощью специального программного обеспечения для планирования., контролируется и корректируется в течение дня.
Как роботизированная ячейка меняет макет
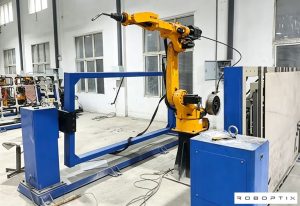
Роботизированная сварочная ячейка объединяет сварку, позиционирование, и часто инспекция на одном интегрированном острове. Практический эффект — меньшее количество поездок по полу для каждой детали..
Операции, для доступа к которым раньше требовалось перевернуть деталь, перепозиционирование его для другого лица, и повторный зажим для каждого шага теперь может происходить внутри одной последовательности зажима. Такая консолидация снижает зависимость от крана и координации действий операторов между станциями, а также упрощает планировку этажа в целом., потому что для производства одной и той же детали требуется меньше автономных станций.
Для цехов, занимающихся контрактным производством с частыми переналадками, наиболее распространенная физическая схема - шаттл с двумя станциями., иногда называется конфигурацией H-образной рамы: пока робот сваривает с одной стороны, оператор загружает или разгружает другую сторону. Эта схема чаще всего встречается в реальных установках, поскольку она позволяет роботу работать непрерывно, а не ждать оператора..
Что это значит для вашего магазина
Сдвиг не в том, чтобы «добавить одного робота к существующей линии». Это переосмысление всего физического пути, который проходит деталь от прибытия до отгрузки.. Прежде чем перейти в ячейку, нарисуйте полную последовательность: поступление сырья, резка и сверление, примерка, лавирование, роботизированная сварка, инспекция, коррекция при необходимости, и исходящая постановка. Каждая передача в этой последовательности влияет на то, какую часть теоретических возможностей робота вы фактически захватываете..
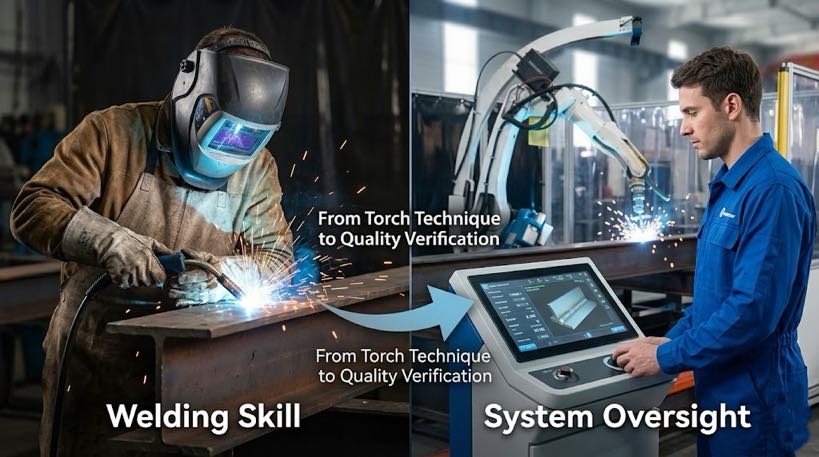
2. Кадровое обеспечение: От навыков сварки к надзору за системой
Кадровое обеспечение по традиционной линии
По традиционной линии, сварщики распределены по постам, каждый несет ответственность за этап процесса. Основной навык – практический: факельная техника, регулировка тока и напряжения на ощупь, и суждения, основанные на толщине и состоянии материала, основанные на многолетней практике.
Кадровое обеспечение вокруг роботизированная ячейка
Автоматизация не просто устраняет рабочую силу — она меняет места ее применения.. Там, где несколько операторов ранее занимались ручной резкой, шлифование, и сварка, акцент на навыках смещается в сторону контроля за программированием, проверка качества, и координация этапа сварки с последующей сборкой.
Этот переход не является автоматическим. Набор навыков, необходимых для автоматизации, существенно отличается от традиционной сварки., и программы обучения во многих регионах еще не полностью соответствуют спросу. Предприятия, которые инвестируют в структурированное обучение операторов, как правило, видят более быстрый выход на новый уровень и более стабильную производительность от нового оборудования — разрыв между «установленным» и «производительным» в значительной степени является пробелом в обучении., это не недостаток оборудования.
Где происходит больший сдвиг
Вот тут-то и стоит уточнить, о какой роботизированной ячейке идет речь., ведь именно здесь кадровая история резко расходится в зависимости от технологии.
Традиционное предположение заключается в том, что запуск роботизированной сварочной ячейки означает, что кто-то из сотрудников должен запрограммировать робота, проведя его через каждое соединение с помощью обучающего пульта., или создавать и проверять программы в автономном режиме еще до того, как деталь достигнет пола. Именно из-за этого предположения многие предприятия по производству металлоконструкций не решаются на автоматизацию.: их работа слишком разнообразна, и выделение кого-то для программирования каждой новой конфигурации детали не исключает.
| Переход к роботизированным сварочным ячейкам, не требующим программирования меняет это уравнение. В системе, управляемой зрением, Роль оператора переходит от «обучения робота сварке этой детали» к «подтверждению правильности плана сварки, сгенерированного роботом в результате сканирования». Это принципиально другой порог навыков — ближе к проверке качества, чем к программированию роботов.. Мы подробно расскажем, как это работает, в нашей сопутствующей статье., Непрограммируемая роботизированная сварочная ячейка: Как системы с визуальным управлением устраняют необходимость в обучающих подвесках. |
3. Ежедневный производственный ритм: От последовательных станций к времени такта ячейки
Ритм традиционной линии
По традиционной линии, производительность дня определяется в зависимости от того, какая станция самая медленная — станция с узким местом определяет общий темп. Производительность ручной сварки часто ограничивается не столько самой сваркой, сколько временем наладки., время галса, наличие крана, задержки в инспекциях, и наличие опытных сварщиков, все это меняется изо дня в день.
Ритм роботизированной клетки
В роботизированной камере, темп задается согласованием времени сварки робота и времени загрузки/разгрузки оператора. В схеме с двумя станциями, Общая производительность определяется тем, насколько хорошо синхронизированы скорость загрузки и время такта сварки, а не скорость рук какого-либо отдельного сварщика..
Это требование координации действует в обоих направлениях.. Если робот готов, а деталь нет, мощности простаивают. Если кран занят в другом месте, ячейка ждет. Если операторы тратят слишком много времени на поиск запчастей, постановка, переворачивание кусочков, или исправление проблем с подгонкой, ячейка не может обеспечить пропускную способность, обещанную ее спецификациями. Роботизированная ячейка, на практике, поднимает планку того, насколько тщательно должны быть спланированы этапы восходящего и нисходящего потока — больше, чем это позволяет традиционная линия, где перерыв между станциями более снисходителен.
Сложность конструкционной стали
Производство металлоконструкций по своей сути является сложным процессом.. Цех, производящий нестандартные каркасы зданий или фермы на заказ, может столкнуться с десятками различных конфигураций сварных соединений за одну неделю, что напрямую противоречит повторяемости, которая в первую очередь делает роботов наиболее эффективными..
Это именно тот пробел, который ранние системы без обучения, которые используют 3D-сканирование для автоматического создания траекторий сварки для каждой новой детали., были построены, чтобы закрыть. Это остается областью, где важен тщательный выбор системы — не каждая «ориентированная» система одинаково хорошо справляется с комплексными структурными работами., именно поэтому мы более подробно рассматриваем базовую технологию в наших сопутствующих статьях о системах 3D-видения швов и системах сканирования для сварки., и по конкретной проблеме крупных, неповторяющиеся детали, такие как баки-трансформеры.

4. Контроль качества: От проверки постфактум к данным в процессе производства
Контроль качества на традиционной линии
По традиционной линии, контроль качества обычно происходит после завершения сварки — визуальный осмотр плюс выборочные проверки.. Проблема с этой последовательностью заключается в сроках.: дефекты обнаруживаются поздно, а доработка конструктивных элементов стоит дорого, часто требуется повторный кранаж и повторный зажим для повторного доступа к соединению.
Контроль качества в роботизированной ячейке
Роботизированные сварочные ячейки все чаще оснащаются интегрированными системами трехмерных измерений и контроля качества, которые обеспечивают анализ в реальном времени и автоматический контроль на протяжении всего процесса, а не только в конце.. Интегрированная система лазерных измерений может проверять позиционные размеры и допуски по мере загрузки материала., сканирование происходит как один непрерывный цикл, который поддерживает как автоматические, так и ручные рабочие процессы.
Цифры, стоящие за этим сдвигом, имеют важное значение для структурных работ.: Правильно подобранные шестиосные роботизированные сварочные ячейки могут обеспечить уровень дефектов ниже 1% по квалифицированным процедурам, при этом наплавка сварочного металла выполняется в три-пять раз быстрее, чем квалифицированный сварщик вручную..
Что это значит для вашего магазина
Данные о качестве перестают быть отчетом, созданным постфактум, и превращаются в непрерывную запись, создаваемую во время производства.. Для цехов, работающих в соответствии с нормами сварки конструкций, такими как AWS D1.1 или EN. 1090, эти внутрипроизводственные данные — это не просто улучшение качества — они становятся частью документации, поддерживающей требования сертификации и контроля..
5. Реагирование на колебания спроса: От сверхурочной работы к скорости перепрограммирования
Как традиционная линия поглощает всплеск заказов
Когда объем заказа увеличивается на традиционной линии, типичная реакция — сверхурочная работа или привлечение дополнительных сварщиков. Но опытные сварщики в большинстве регионов действительно дефицитный ресурс, а значит, у этого рычага жесткий потолок., и этот потолок становится ниже, поскольку рабочая сила стареет быстрее, чем ее заменяют..
Как роботизированная ячейка справляется с резким ростом заказов
Один робот может переключаться между разными типами деталей, но то, насколько быстро он может переключаться, полностью зависит от базового подхода к программированию., и именно здесь выбор технологии имеет самые большие эксплуатационные последствия..
Подход к автономному программированию
С автономным программированием, даже самая лучшая симуляция немного отличается от физической реальности. Тому, кто загружает новую работу, обычно все равно приходится дорабатывать программу, чтобы учесть эти отклонения, а это означает, что переналадка по-прежнему требует квалифицированного времени., чуть меньше, чем полностью ручное обучение..
Ориентированный на видение / подход «сканирование-сварка»
В системе сканирования-сварки, камера, установленная на роботе, сканирует контрольные точки на детали, система сверяет цифровую модель с реальной заготовкой, и сварка начинается — ручное программирование не требуется, либо на полу, либо оффлайн.
Где это важнее всего: большой, неповторяющиеся части
Резервуары-трансформеры — один из самых ярких примеров того, где подход автономного программирования не работает.. Каждый резервуар может незначительно отличаться по размерам и местам установки., это означает, что автономное программирование для каждого нового танка может быть практически перепрограммированием с нуля.. Это именно та проблема, для решения которой предназначены роботизированные системы Scan-to-Weld — тему, которую мы подробно освещаем в нашей статье об автоматизации сварки баков трансформаторов..
Большая картина
Роботизированная сварочная ячейка — это не «традиционная линия плюс одна машина». Это изменение в том, как проходит вся операция: физическое расположение меняется, навыки, необходимые вашей команде, меняются, что определяет изменения вашего ежедневного объема производства, как качественные данные получают генерируемые изменения, и рычаг, который вы нажимаете, когда спрос резко меняется, тоже меняется.
Специально для производителей металлоконструкций, историческое противоречие возникло между смешанным производством и повторяемостью, от которой зависят роботы.. Это противоречие — именно то, для решения чего создано нынешнее поколение роботизированных сварочных рабочих станций с визуальным управлением — и именно поэтому выбор технологии в «роботизированной сварочной ячейке» имеет такое же значение, как и решение о полной автоматизации..
| Интересно, подойдет ли непрограммируемая роботизированная сварочная ячейка к набору деталей вашего цеха?? Поделитесь своим типичным ассортиментом заготовок и объемом производства, наша команда инженеров определит, что изменится на вашем полу., и что бы не, в пределах 24 часы работы. |
Часто задаваемые вопросы
В чем основное отличие роботизированной сварочной ячейки от традиционной сварочной линии??
Традиционная линия последовательно перемещает детали между независимыми станциями., с выходом, ограниченным самой медленной станцией. Роботизированная сварочная ячейка объединяет сварку, позиционирование, и часто проверка в едином интегрированном блоке, при этом производительность определяется тем, насколько хорошо скоординировано время загрузки/разгрузки и время роботизированной сварки..
Нужно ли мне нанимать программистов роботов для запуска роботизированной сварочной установки??
Это зависит от технологии. Для создания традиционных ячеек с автономным программированием нужен человек с опытом программирования роботов., моделировать, и точная настройка программ сварки для каждой новой детали. Без программирования, Ячейки с визуальным управлением смещают роль оператора к подтверждению плана сварки, который система генерирует автоматически на основе 3D-сканирования — набор навыков проверки качества, а не программирования.
Сколько места занимает роботизированная сварочная ячейка по сравнению с традиционной линией??
Это зависит от планировки, но роботизированная ячейка часто требует меньше общей площади, чем эквивалентная традиционная линия., поскольку объединение нескольких операций в одну последовательность зажима уменьшает количество необходимых автономных станций. Наиболее распространенной компоновкой для контрактного производства является двухстанционный челнок. (H-образная рама) конфигурация.
Может ли роботизированная сварочная ячейка справиться с производством конструкционной стали с высоким содержанием смесей??
Это во многом зависит от подхода к программированию.. Обычные роботы с автономным программированием с трудом справляются со смешанной работой, поскольку каждая новая конфигурация детали требует нового программирования.. Ориентированный на видение, Системы сканирования и сварки специально разработаны для решения этой проблемы, автоматически генерируя траектории сварки на основе 3D-сканирования каждой детали..
Что изменится в контроле качества при переходе на роботизированную сварку?
Проверка переходит от постфактум, проверка конца строки на непрерывную, измерение в процессе. Многие роботизированные ячейки включают интегрированные системы 3D-измерений, которые проверяют размеры и допуски при загрузке деталей и во время сварки., создание данных, которые могут поддерживать документацию о соответствии нормам, а также контроль качества.
Об авторе
Опыт & Реквизиты для входа
Специалист по интеграции роботизированных сварочных систем с 12+ многолетний опыт реализации проектов, направленный на выбор и интеграцию позиционера робота. Оказывал консультации 300+ заводы по всей Северной Америке, Европа, и Азия. Все технические данные в этой статье взяты из фактического H. / Б / л / Технические характеристики продукции серии U.
История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всему миру, примерно 70% включая интеграцию позиционера робота.
Сертификаты
- ИСО 9001: 2015 (ГБ/Т 19001-2016) — Система менеджмента качества
- GJB 9001C-2017 — Система управления качеством военной/оружейной техники
- ЕС CE — Директива по машинному оборудованию 2006/42/EC (Сертификат. Нет. М.2026.206.C134866)
- Высокотехнологичное предприятие — Сертификат. Нет. ГР202341000595 (Выпущено в ноябре. 2023)
Последнее обновление: июнь 2026
ПОХОЖИЕ ПОСТЫ
Люфт, Жесткость, и тепловой дрейф: Три скрытых характеристики, определяющие производительность сварочного позиционера

Как интегрировать роботизированную сварочную ячейку с визуальным управлением в существующую производственную линию

Мастерство роботизированной лазерной сварки: 10 Практические советы для максимальной производительности и рентабельности инвестиций

Руководство по техническому обслуживанию роботизированной сварочной камеры: Лучшие практики, Расписание & Поиск неисправностей 2026
Можете ли вы доверять спецификации?? Как проверить точность сварочного позиционера с помощью лазерных трекеров и ISO 9283
