Производител на работни станции за роботи и лазерни системи по поръчка



Роботизирана заваръчна клетка срещу традиционна заваръчна линия: Какво всъщност се променя във вашия магазин
Влезте в два цеха за производство на стоманени конструкции в същия следобед. И двете произвеждат един и същи вид работа - Н-образни греди, колони, свързващи плочи, основни плочи. На хартия, изходът изглежда идентичен. Но вътре в сградата, почти нищо в това как се случва работата не е същото.
Един магазин поддържа традиционна линия за заваряване: части се движат между станциите, заварчиците работят самостоятелно, и мениджърът на етажа планира около коя станция е най-бавна през този ден. Другият има интегрирана роботизирана клетка за заваряване. Частите едва се движат. Хората в сградата работят по-различно от преди шест месеца. Докладите за качество изглеждат различно. Дори начинът, по който магазинът реагира на бърза поръчка, изглежда различно.
Ако сте прочели нашето ръководство за начинаещи за какво всъщност представлява роботизираната клетка за заваряване, ти вече разберете основните компоненти — роботът, позиционера, защитното заграждение, източник на заваръчна мощност.
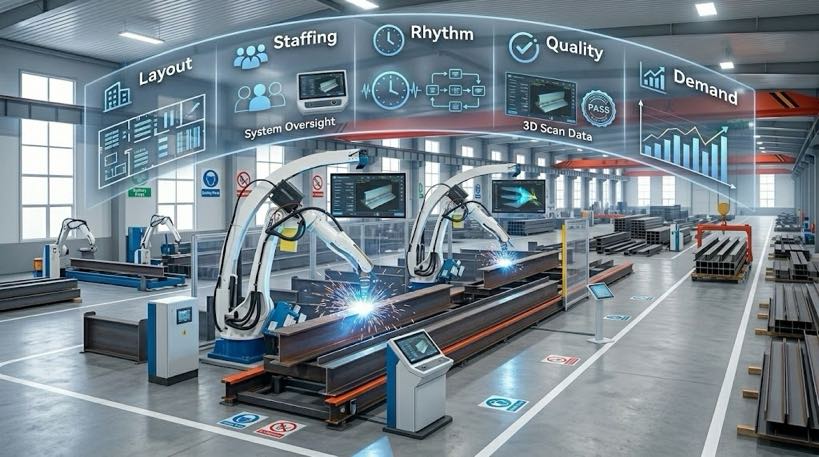
Въпросът, на който отговаря тази статия, е следващият: какво всъщност е усещането да управляваш магазин след тази промяна? Тази статия разглежда пет области, където разликата е конкретна и незабавна – подово оформление, персонал, ежедневен производствен ритъм, контрол на качеството, и как магазинът абсорбира колебанията в търсенето - така че можете да изградите точна картина, преди да инвестирате капитал.
| Ново в роботизираните заваръчни клетки? Ако все още не сте, започнете с нашето придружаващо ръководство: “Какво е роботизирана заваръчна клетка? 2026 Ръководство за начинаещи | 37 Данни за магазина.” Тази статия предполага, че разбирате основната настройка и се фокусира върху това, което се променя оперативно, след като тази настройка се изпълнява на вашия етаж. |
1. Оформление на магазина: От производствена линия до заваръчен остров
Как се оформя традиционна линия
Традиционната линия за заваряване следва последователността на операциите: рязане, напасване, прихващане за заваряване, заваряване, инспекция — всеки в своя станция. Частите се придвижват между станциите с кран или мотокар, и всяка станция работи донякъде независимо от другите.
Оптимизирането на този вид оформление е акт на балансиране. Използването на материали не може да се разглежда изолирано от използването на машини, използване на труда, контрол на незавършеното производство, и навременна доставка - поради което магазините със зрели традиционни линии обикновено работят по график с ограничен капацитет, създаден от специален софтуер за планиране, наблюдавани и коригирани през целия ден.
Как а роботизирана клетка променя оформлението
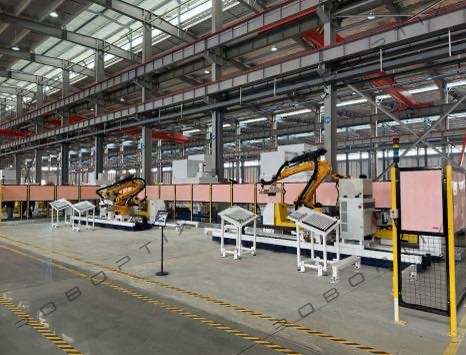
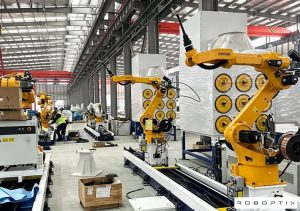
Роботизирана клетка за заваряване консолидира заваряването, позициониране, и често проверка в един интегриран остров. Практическият ефект е по-малко пътувания по пода за всяка част.
Операции, които изискваха обръщане на част за достъп, препозициониране за друго лице, и повторното му затягане за всяка стъпка вече може да се случи в една последователност на затягане. Тази консолидация намалява зависимостта от крана и от операторската координация между станциите - и опростява цялостното оформление на пода, защото са необходими по-малко самостоятелни станции за производството на една и съща част.
За магазини, работещи по договор за производство с чести смени, най-често срещаното физическо оформление е совалка с две станции, понякога се нарича конфигурация на Н-рамка: докато роботът заварява от едната страна, оператор зарежда или разтоварва другата страна. Това е оформлението, което се показва най-често в реални инсталации, защото позволява на робота да работи непрекъснато, вместо да чака оператора.
Какво означава това за вашия магазин
Промяната не е „добавяне на един робот към съществуващата линия“. Това е преосмисляне на целия физически път, който една част изминава от пристигането до изпращането. Преди да се обвърже с килия, карта на пълната последователност: пристигане на суровини, рязане и пробиване, напасване, халсиране, роботизирано заваряване, проверка, корекция, ако е необходимо, и изходяща постановка. Всяко предаване в тази последователност засяга каква част от теоретичния капацитет на робота действително улавяте.
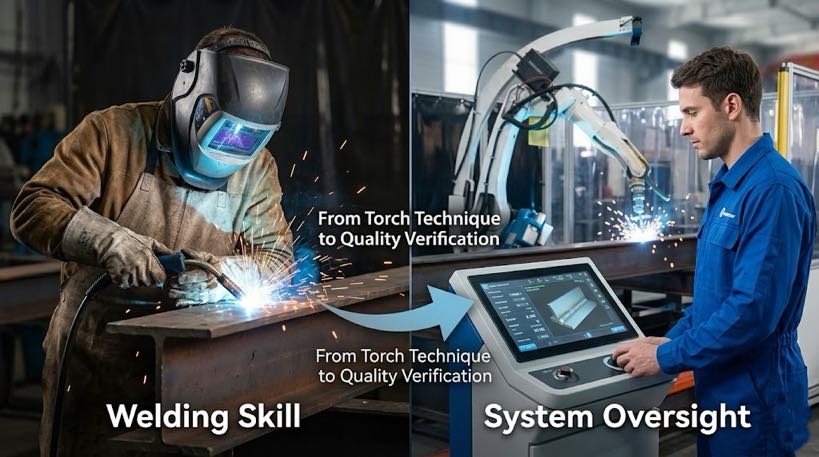
2. Персонал: От умения за заваряване до надзор на системата
Персонал по традиционна линия
На традиционна линия, заварчиците са разпределени по станции, всеки отговаря за етап от процеса. Основното умение е практическото: факелна техника, регулиране на тока и напрежението чрез усещане, и преценка въз основа на дебелината на материала и състоянието, които идват от години практика.
Персонал около a роботизирана клетка
Автоматизацията не просто премахва труда – тя променя мястото, където се прилага този труд. Където няколко оператори преди това се фокусираха върху ръчно рязане, смилане, и заваряване, акцентът върху уменията се измества към надзора на програмирането, проверка на качеството, и координиране на етапа на заваряване със сглобяването надолу по веригата.
Този преход не е автоматичен. Наборът от умения, изискван от автоматизацията, е наистина различен от традиционното заваряване, и програмите за обучение в много региони все още не са наваксали напълно търсенето. Магазините, които инвестират в структурирано обучение на оператори, са склонни да виждат по-бързо нарастване и по-последователен резултат от новото оборудване - разликата между „инсталирано“ и „продуктивно“ до голяма степен е разлика в обучението, не е пропуск в оборудването.
Където се случва по-голямата промяна
Ето къде си струва да бъдем точни за какъв вид роботизирана клетка говорим, защото тук историята на персонала рязко се разминава в зависимост от технологията.
Конвенционалното предположение е, че работата на роботизирана заваръчна клетка означава, че някой от персонала трябва да програмира робота – преминавайки го през всяка връзка с висулка за обучение, или изграждане и валидиране на програми офлайн, преди частта да стигне до пода. Точно това предположение е причината много магазини за структурна стомана да се колебаят относно автоматизацията: тяхната работа е твърде разнообразна, и да посветиш някого на програмирането на всяка нова конфигурация на част не е ясно.
| Преминаването към роботизирани клетки за заваряване без програмиране променя това уравнение. В система с визуално насочване, ролята на оператора се премества от „обучаване на робота как да заварява тази част“ до „потвърждаване, че планът за заваряване, генериран от робота от неговото сканиране, е правилен“. Това е фундаментално различен праг на умения - по-близо до проверката на качеството, отколкото до програмирането на роботи. Разкриваме как точно работи това в нашата придружаваща статия, Роботизирана клетка за заваряване без програмиране: Как Vision-Guided Systems елиминират Teach Pendants. |
3. Ежедневен производствен ритъм: От последователни станции до Cell Takt Time
Ритъмът на традиционна линия
На традиционна линия, продукцията за деня се определя от коя станция е най-бавна - станцията с тесни места определя общото темпо. Капацитетът на ръчно заваряване често се ограничава по-малко от самото заваряване и повече от времето за монтиране, време за залепване, наличие на кран, забавяне на проверката, и наличието на опитни заварчици, всички те варират всеки ден.
Ритъмът на роботизирана клетка
В роботизирана клетка, темпото се определя от координацията между времето за заваряване на робота и времето за зареждане/разтоварване на оператора. В оформление с две станции, това, което определя общата производителност, е колко добре са синхронизирани скоростта на зареждане и времето за такт на заваряване - не скоростта на ръцете на всеки един заварчик.
Това изискване за координация пресича и двете посоки. Ако роботът е готов, но частта не е, капацитет седи празен. Ако кранът е зает другаде, клетката чака. Ако операторите прекарват твърде много време в търсене на части, постановка, обръщане на парчета, или коригиране на проблеми с монтажа, клетката не може да осигури пропускателната способност, която нейните спецификации обещават. Роботизирана клетка, на практика, вдига летвата за това колко плътно трябва да бъдат хореографирани стъпките нагоре и надолу по течението - повече от традиционната линия, където забавянето между станциите е по-прощаващо.
Усложнението на структурната стомана
Производството на структурна стомана по своята същност е с високо смесване. Магазин, произвеждащ персонализирани строителни рамки или поръчкови ферми, може да се сблъска с десетки различни конфигурации на заваръчни фуги за една седмица - което противоречи директно на повторяемостта, която прави роботите най-ефективни на първо място.
Това е точно празнината, която ранните системи без обучение, които използват 3D сканиране за автоматично генериране на заваръчни пътища за всяка нова част, са построени за затваряне. Това остава област, в която внимателният избор на система е от значение - не всяка "визионно ръководена" система се справя еднакво добре със структурна работа с висока смесица, поради което навлизаме по-задълбочено в основната технология в нашите съпътстващи статии за 3D визия за проследяване на шевове и системи за сканиране към заваряване, и върху специфичното предизвикателство на големия, неповтарящи се части като трансформаторни резервоари.

4. Контрол на качеството: От последваща проверка до данни в процеса
Контрол на качеството на традиционна линия
На традиционна линия, Контролът на качеството обикновено се извършва след приключване на заваряването — визуална проверка плюс проверки на място. Проблемът с тази последователност е времето: дефектите се откриват късно, и преработката на структурни компоненти е скъпа, често изискващи повторно краниране и повторно затягане за достъп до ставата отново.
Контрол на качеството в роботизирана клетка
Роботизираните заваръчни клетки все повече идват с интегрирани 3D системи за измерване и контрол на качеството, които осигуряват анализ в реално време и автоматизирана проверка по време на целия процес - не само в края. Интегрирана лазерна система за измерване може да проверява позиционните размери и допустимите отклонения, докато материалът се зарежда, като сканирането се извършва като един непрекъснат цикъл, който поддържа както автоматизирани, така и ръчни работни процеси.
Цифрите зад тази промяна са значителни за структурната работа: правилно определени шестосни роботизирани клетки за заваряване могат да постигнат нива на дефекти по-долу 1% по квалифицирани процедури, докато нанасяте заваръчен метал със скорост от три до пет пъти по-висока от тази на квалифициран ръчен заварчик.
Какво означава това за вашия магазин
Данните за качеството спират да бъдат доклад, генериран след факта, и се превръщат в непрекъснат запис, създаден по време на производството. За магазини, работещи по структурни заваръчни кодове като AWS D1.1 или EN 1090, тези данни в процеса не са просто подобрение на качеството - те стават част от документацията, която поддържа изискванията за сертифициране и инспекция.
5. Реагиране на промени в търсенето: От извънреден труд до скорост на препрограмиране
Как една традиционна линия абсорбира скок в поръчките
Когато обемът на поръчката се увеличи на традиционна линия, типичният отговор е извънреден труд или назначаване на допълнителни заварчици. Но опитните заварчици са наистина оскъден ресурс в повечето региони - което означава, че този лост има твърд таван, и това е таван, който става все по-нисък, тъй като работната сила остарява по-бързо, отколкото се заменя.
Как роботизирана клетка абсорбира скок в поръчките
Един робот може да превключва между различни типове части – но колко бързо може да превключва зависи изцяло от основния програмен подход, и това е мястото, където изборът на технология има най-голямото оперативно въздействие.
Подход за офлайн програмиране
С офлайн програмиране, дори най-добрата симулация се различава леко от физическата реалност. Всеки, който зарежда нова работа, обикновено все още трябва да коригира програмата, за да отчете тези отклонения - което означава, че смяната все още отнема време за квалифицирани специалисти, просто по-малко, отколкото би направило изцяло ръчното обучение.
Визия насочвана / подход сканиране към заваряване
В система от сканиране към заваряване, камера, монтирана на робота, сканира референтни точки на детайла, системата съпоставя цифровия модел с действителния детайл, и заваряването започва — без необходимост от ръчно програмиране, или на пода, или офлайн.
Където това е най-важно: големи, неповтарящи се части
Трансформаторните резервоари са един от най-ясните примери за това, къде подходът за офлайн програмиране се разпада. Всеки резервоар може леко да се различава по размери и места за монтаж, което означава, че офлайн програмирането за всеки нов резервоар може да доведе до почти препрограмиране от нулата. Това е точно проблемът, който сканиращите към заваряване роботизирани системи са предназначени да решат - тема, която разглеждаме подробно в нашата статия за автоматизацията на заваряване на трансформаторни резервоари.
По-голямата картина
Роботизираната заваръчна клетка не е „традиционна линия плюс една машина“. Това е промяна в начина, по който протича цялата операция: физическото оформление се променя, уменията, от които вашият екип се нуждае, се променят, това, което определя промените в ежедневната ви продукция, как качествените данни се генерират промени, и лостът, който дърпате, когато търсенето скочи, също се променя.
Специално за производителите на структурни стомани, историческото напрежение е между производството на високо смесване и повторяемостта, от която зависят роботите. Това напрежение е точно това, което сегашното поколение визуално насочвани роботизирани работни станции за заваряване е създадено, за да разреши – и затова изборът на технология в рамките на „роботизираната заваръчна клетка“ има толкова голямо значение, колкото и решението за автоматизиране изобщо.
| Любопитно дали роботизирана заваръчна клетка без програмиране пасва на микса от части на вашия магазин? Споделете вашата типична гама детайли и производствен обем, нашият инженерен екип ще начертае какво би се променило на вашия под, и какво не би, в рамките на 24 работно време. |
Често задавани въпроси
Каква е основната разлика между роботизирана заваръчна клетка и традиционна заваръчна линия?
Традиционна линия премества части последователно между независими станции, с изход, ограничен от най-бавната станция. Роботизирана клетка за заваряване консолидира заваряването, позициониране, и често проверка в една интегрирана единица, с мощност, определена от това колко добре са координирани времето за зареждане/разтоварване и времето за заваряване на робота.
Трябва ли да наема роботи програмисти, за да управляват роботизирана заваръчна клетка?
Зависи от технологията. Традиционните офлайн програмирани клетки се нуждаят от някой с опит в програмирането на роботи за изграждане, симулира, и фина настройка на програмите за заваряване за всяка нова част. Без програмиране, визуално насочваните клетки изместват ролята на оператора към потвърждаване на план за заваряване, който системата генерира автоматично от 3D сканиране - набор от умения за проверка на качеството, а не програмиране.
Колко подово пространство се нуждае от роботизирана заваръчна клетка в сравнение с традиционна линия?
Тя варира в зависимост от оформлението, но роботизираната клетка често изисква по-малко общо подово пространство от еквивалентната традиционна линия, тъй като консолидирането на множество операции в една последователност на затягане намалява броя на необходимите самостоятелни станции. Най-често срещаното оформление за договорно производство е совалка с две станции (Н-рамка) конфигурация.
Може ли роботизирана заваръчна клетка да се справи с производството на структурна стомана с висока смес?
Зависи много от програмния подход. Конвенционалните офлайн програмирани роботи се борят с работата с високо смесване, защото всяка нова конфигурация на част изисква ново програмиране. Визия насочвана, системите от сканиране към заваряване са специално проектирани да се справят с това чрез автоматично генериране на заваръчни пътища от 3D сканиране на всяка част.
Какво се променя за проверка на качеството при преминаване към роботизирано заваряване?
Проверката преминава от постфактум, проверката в края на реда е непрекъсната, измерване в процеса. Много роботизирани клетки включват интегрирани 3D системи за измерване, които проверяват размерите и допуските при натоварване на частите и по време на заваряване, създаване на данни, които могат да поддържат документация за съответствие с кода, както и контрол на качеството.
За автора
опит & пълномощията
Специалист по интегриране на роботизирана система за заваряване с 12+ години директен проектен опит, фокусиран върху избора и интегрирането на робот позиционер. Предоставя консултации на 300+ фабрики в цяла Северна Америка, Европа, и Азия. Всички спецификационни данни в тази статия са извлечени от действителните H / Б / Л / Продуктови листове с данни от серия U.
История на компанията: 26+ години инженеринг за автоматизация на заваряване, 40+ активни патенти, 1,500+ завършени проекти в световен мащаб, приблизително 70% включваща интеграция на Robot Positioner.
Сертификати
- ISO 9001: 2015 (GB/T 19001-2016) — Система за управление на качеството
- GJB 9001C-2017 — Система за управление на качеството на военно/оръжейно оборудване
- ЕС CE — Директива за машините 2006/42/ЕО (Серт. не. M.2026.206.C134866)
- Високотехнологично предприятие — Cert. не. GR202341000595 (Издадено ноем. 2023)
Последна актуализация: юни 2026
СВЪРЗАНИ ПУБЛИКАЦИИ

Майсторство в роботизираното лазерно заваряване: 10 Практически съвети за максимална производителност и ROI

Как да интегрирате визуално направлявана роботизирана заваръчна клетка в съществуваща производствена линия

Позиционер за лазерно заваряване: Точност и скорост за тънки заварки
Контролен списък за закупуване на позиционер за заваряване: 6 Входящи данни за точен RFQ
Бъдещи тенденции на робот 7th Axis Robot в интелигентни фабрики & Кобот интеграция (2026-2030)