Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Как интегрировать роботизированную сварочную ячейку с визуальным управлением в существующую производственную линию
Покупка роботизированной сварочной ячейки – серьезное решение.. Интеграция его в действующую производственную линию без остановки производства является оперативным решением.. Большинство магазинов могут оправдать покупку на бумаге — рентабельность инвестиций очевидна., технология проверена, продавец продемонстрировал время цикла. Затем приходит клетка, и реальные вопросы всплывают: как ты устанавливаешь, комиссия, и наращивайте новую сварочную станцию вместе с существующим ручным производством, не теряя при этом две недели производительности, прежде всего, на оплату ячейки.?
Эта статья предназначена для руководителей производств и мастеров цехов, которые одобрили покупку роботизированной сварочной станции с визуальным управлением и теперь имеют возможность интеграции. Он охватывает практическую последовательность: подготовка площадки, установка, ввод в эксплуатацию, обучение операторов, и наращивание производства. Основное внимание уделяется системам роботизированных сварочных ячеек, не требующим программирования, поскольку сроки их интеграции существенно короче, чем у традиционных программируемых ячеек., и шаги различаются во многом.
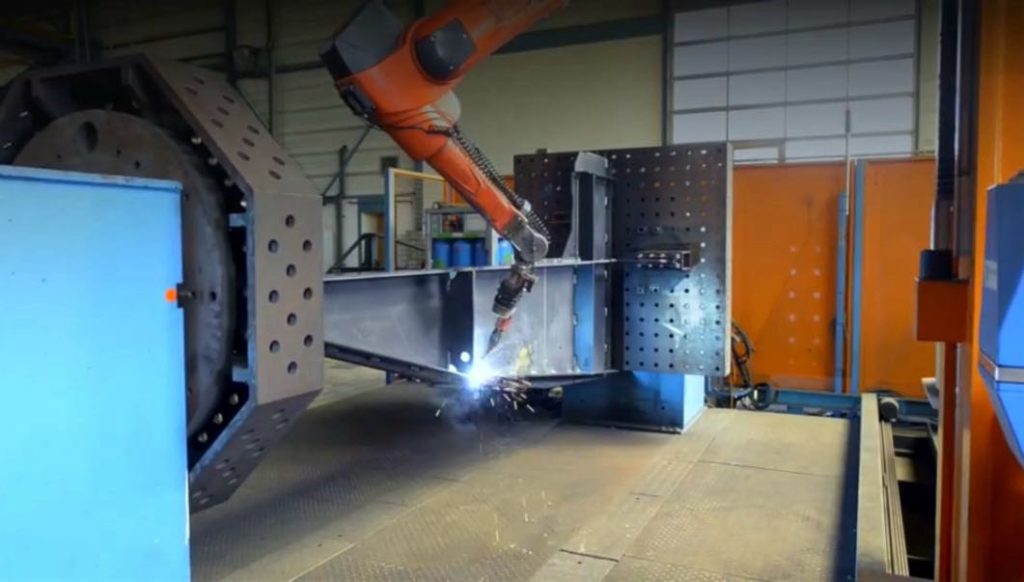
Фаза 1: Подготовка места (Недели 1–4, Перекрытие с производством)
Что должно произойти до того, как клетка прибудет
Подготовка площадки — этап, который большинство магазинов недооценивают., потому что это связано с профессиями помимо сварки: электрический, механический, и удобства. Ячейку нельзя ввести в эксплуатацию, пока объект не будет готов., и задержки на объекте удлиняют сроки больше, чем любой другой фактор. Четыре рабочих потока выполняются параллельно в течение 6–10 недель производства оборудования.:
• Electrical: Трехфазное питание контроллера ячейки (обычно 380–480 В, 32–63А в зависимости от полезной нагрузки робота), 230V однофазный для сканера и ПЛК, и выделенная цепь для механизма подачи проволоки. Прокладывайте кабелепровод до прибытия ячейки — модернизация электрооборудования после установки добавляет 3–5 дней..
• Compressed air: 6–8 бар чистота, сухой воздух для очистки горелки, зажимающий, и позиционерные тормоза. Выбор компрессора для непрерывной работы, не прерывистый. Недостаточный объем воздуха приводит к прерывистому освобождению зажима и смещению позиционера — и то, и другое приводит к дефектам сварных швов..
• Fume extraction: Извлечение методом улавливания у источника, рассчитанное на максимальную скорость осаждения ячейки. При сварке конструкционной стали выделяется 0,5–1,2 кг дыма в час при полной наплавке.. Рециркуляционные фильтры подходят для мягкой стали.; для оцинкованного материала или материала с покрытием требуется местная вытяжная вентиляция.
• Foundation: Ровная бетонная площадка, рассчитанная на общий вес робота., позиционер, и максимальная сварка. Для клетки с 2,000 позиционер кг и 1,500 кг вместимость детали, укажите армированную плиту 200–300 мм. Рекомендуется использовать виброизоляционные прокладки, если элемент находится внутри 10 метров прецизионного механообрабатывающего оборудования.
Решение планировки этажа
Перед заливкой бетона или прокладкой трубопровода, решить, где находится ячейка относительно вашего материального потока. Самая распространенная ошибка интеграции — размещение ячейки там, где она подходит физически, но не функционально — блокирование доступа крана., создание узкого места между резкой и отделкой, или заставлять операторов ходить 30 метров между станциями. Ячейка должна располагаться на естественном пути от подготовки детали до послесварочной обработки.. Материал должен течь в одном направлении; возврат с возвратом убивает пропускную способность.
| Коэффициент компоновки | Что проверить | Распространенная ошибка |
| Покрытие крана | Контейнер ячейки должен находиться в пределах хода крюка существующего мостового крана. | Ячейка размещена за пределами зоны действия крана; ручная загрузка утроит время цикла |
| Материальный поток | Деталь поступает со стороны обрезки/прихватки, выходы на осмотр/отделку | Ячейка помещена в тупик; части возвращаются через цех |
| Доступ оператора | Минимум 1.5 м свободного пространства с трех сторон для погрузки, обслуживание, выход | Клетка прижата к стене; обслуживание требует разборки |
| Безопасная зона | Световые завесы или физические барьеры простираются на 2–3 м за пределы зоны действия ячейки. | Недостаточная зона безопасности; движение вилочных погрузчиков проникает в зону сотовой связи |
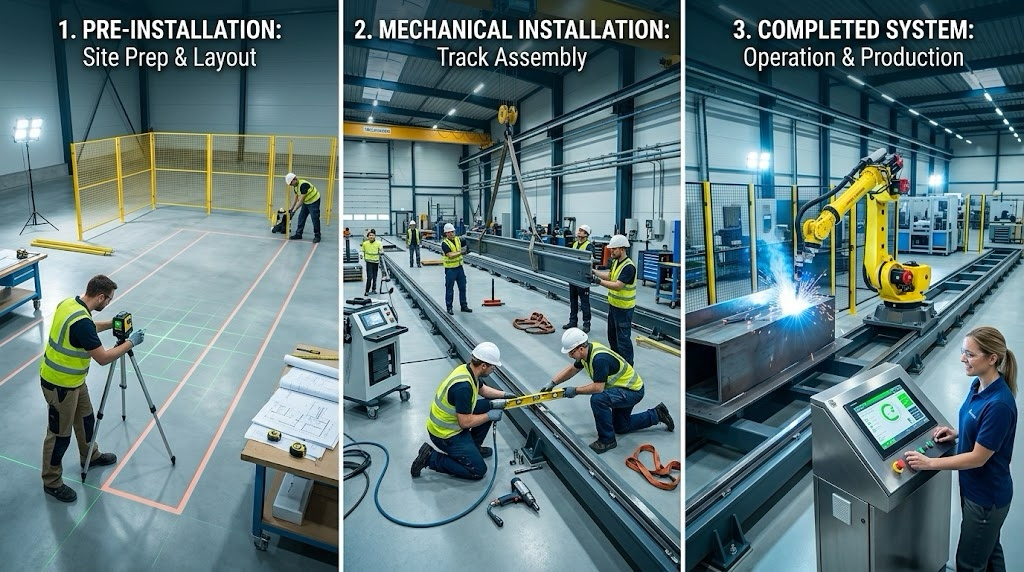
Фаза 2: Монтаж и ввод в эксплуатацию (10–13 недели)
Физический монтаж — 1–3 дня
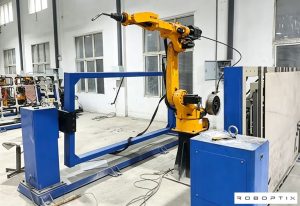
Ячейка прибывает на планшете, обычно состоит из 2–4 основных узлов: робот на базе, позиционер, защитный кожух, и шкаф управления. Установка механическая: закрепить основание, совместите позиционер с рабочей зоной робота, подключить электричество и воздух, и установите защитный кожух. Для роботизированной сварочной ячейки, не требующей программирования, сканер и лазер предварительно установлены и откалиброваны на заводе — калибровка в полевых условиях ограничивается проверкой эталонного объекта, не полная перекалибровка. Это процесс 2–3 дней для ячейки с одной станцией., 4–5 дней для конфигурации с двумя станциями.
Ввод в эксплуатацию — 4–10 дни
Ввод в эксплуатацию — это этап подготовки ячейки к производству из ваших деталей.. Это этап, который больше всего отличается между традиционной ячейкой и роботизированной сварочной ячейкой без программирования.:
| Задача ввода в эксплуатацию | Традиционная клетка | Непрограммируемая ячейка |
| Программирование роботов | 2–8 часов на часть. Программист-поставщик на месте на 5–10 дней. | Не требуется. Сканирование и планирование генерирует пути автономно.. |
| Первая часть квалификации | Программа отлажена на пробной части; 3–5 итераций типично. | Первая деталь сварена непосредственно со скана.. 1–2 настройки параметров. |
| Проверка графика сварки | Параметры каждого типа соединения устанавливаются сварщиком вручную.. | Проверенная библиотека автоматически выбирает параметры. Оператор подтверждает тип соединения. |
| Приемочный тест | Запрограммированные детали соответствуют спецификациям после цикла отладки. | Детали, сваренные сканирующей сваркой, соответствуют техническим требованиям с первой или второй попытки.. |
| Типичная продолжительность | 7–14 дней | 3–6 дней |
Приемочные испытания являются важной вехой в договоре: ячейка сваривает вашу представительную деталь в соответствии с вашим стандартом качества, и ты отписываешься. Для непрограммируемой ячейки, этот тест также является сильнейшей проверкой технологии — сможет ли ячейка сварить самую сложную деталь в первый же день после холодного сканирования, он будет обрабатывать ваш производственный комплекс.
Фаза 3: Обучение операторов и наращивание производства (13–16 недели)
Кого обучать и сколько времени это займет
Обучение операторов роботизированной сварочной ячейки, не требующей программирования, короче, чем ожидает большинство мастерских.. Ячейка не требует навыков программирования; требуется загрузка, мониторинг, и основные способы устранения неполадок. Сварщика с опытом ручного труда можно обучить самостоятельной работе за 3–5 дней.. Не сварщик (слесарь, механизатор) занимает 5–7 дней. Разница заключается в знании параметров сварного шва: сварщик распознает плохой сварной шов, когда видит его.; не сварщик должен научиться, на что обращать внимание.
Обучение охватывает четыре компетенции:
• Part loading and clamping: Размещение сварной детали в приспособлении, захватывающие зажимы, подтверждение того, что деталь установлена на место. Это самый практический навык, который больше всего влияет на время цикла..
• Scan confirmation: Просмотр предварительного просмотра 3D-скана на HMI, подтверждение того, что система правильно определила все сварные соединения, и одобряем сгенерированный путь. Для роботизированной сварочной ячейки, не требующей программирования, это полностью заменяет этап программирования.
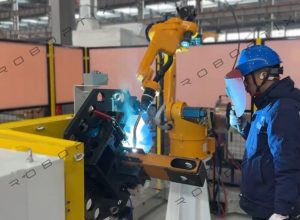
• In-process monitoring: Наблюдение за сварным швом в режиме реального времени, признание общих проблем (заикание при подаче проволоки, отклонение потока газа, столкновение факела), и знать, когда сделать паузу против. когда дать системе возможность самостоятельно исправиться.
• Daily maintenance: Очистка горелки, проверка форсунок, замена катушки с проволокой, очистка механизма подачи проволоки, и проверка фильтра. Это 15–20 минут за смену, и это самый важный фактор, определяющий время безотказной работы ячейки..
Кривая нарастания
Новая роботизированная сварочная ячейка не достигает полной производительности в первый же день. Оператор учится, графики сварки проверяются на производственных деталях, и материальный поток отлаживается. Типичная кривая нарастания:
| Период | Производительность | Что происходит |
| Неделя 1 | 50–65% | Обучение оператора последовательности загрузки/сканирования/выгрузки. Время цикла дольше заявленного. |
| Неделя 2 | 70–80% | Оператор уверен в использовании стандартных деталей. Сложные части все еще медленные. |
| Неделя 3 | 85–95% | Полная производительность на стандартной смеси. Периодические замедления при работе с новыми деталями. |
| Неделя 4+ | 95–100% | Полная производительность. Оператор самостоятельно обрабатывает новые детали. |
| Полная производительность | 100% | Ячейка, не требующая программирования, достигает этой цели быстрее — нет узких мест в программировании новых деталей.. |
Скорость разгона больше зависит от оператора, чем от технологии.. Мотивированный оператор, участвующий в пусконаладочных работах с первого дня, достигает полной производительности за 2–3 недели.. Оператор, назначенный в день запуска ячейки, занимает 4–6 недель.. Привлеките своего оператора заранее.
Фаза 4: Работа параллельно с ручным производством
Стратегия перехода, которая работает
Лишь немногие предприятия отключают ручную сварку в день запуска ячейки.. Переход постепенный — и он должен быть. Клетка принимает на себя наибольший объем, сначала наиболее повторяемые детали, в то время как ручные сварщики справляются со сложными, малообъемный, или негабаритная работа. Это правильное разделение труда: клетка делает повторяемые, сварка высоким наплавлением с постоянным качеством; ручной сварщик справляется со сложным позиционированием, разовые измышления, и переделывать.
Самая эффективная последовательность переходов:
• Weeks 1–2: Запустите ячейку наверху 3 номера деталей по объему. Ручные сварщики продолжают все остальные работы. Сравните качество вывода ячеек и время цикла с базовыми показателями, заданными вручную..
• Weeks 3–4: Развернуть до верхних 8–10 номеров деталей.. Передать одного ручного сварщика оператору ячейки. Остальные сварщики сосредотачиваются на сложных и негабаритных деталях..
• Weeks 5–8: Ячейка обрабатывает полный стандартный производственный комплекс. Ручные сварщики справляются с индивидуальными задачами., негабаритный, и только переделывать. Ячейка производит 60–80% от общего объёма сварочной продукции цеха..
Чего не делать
Не пытайтесь пропустить через ячейку каждую деталь в первую неделю.. Оператор все еще укрепляет доверие, поток материала еще не является гладким, а проталкивание сложных деталей через новую ячейку приводит к возникновению дефектов, которые подрывают доверие оператора.. Чтобы построить доверие, нужны недели, а чтобы разрушить один плохой день. Начните с простого, доказать технологию, затем разверните.
| Интеграция не завершена, когда ячейка установлена.. Он считается завершенным, когда ваш оператор достаточно доверяет системе, чтобы загрузить деталь, которую он никогда раньше не видел., нажать старт, и уйти, чтобы подготовить следующий. Это доверие зарабатывается в течение 3–4 недель успешного производства., не через демо-версию ввода в эксплуатацию. |
Часто задаваемые вопросы
Сколько времени занимает интеграция роботизированной сварочной ячейки в существующую линию?
От заказа к полной производительности: 14–18 недель на непрограммируемую роботизированную сварочную ячейку, 18–24 недели для традиционной запрограммированной ячейки. Разница заключается в вводе в эксплуатацию и наращивании мощности.: ячейка, не требующая программирования, исключает индивидуальное программирование, сокращение 5–10 дней с момента ввода в эксплуатацию и 1–2 недель с момента ввода в эксплуатацию. Подготовка сайта (4 недели) и производство оборудования (6–10 недель) одинаковы для обоих типов.
Нужно ли останавливать производство во время установки??
Нет. Монтаж и ввод в эксплуатацию происходят в специально отведенном месте, которое не мешает работе существующих станций ручной сварки.. Ячейка работает независимо во время ввода в эксплуатацию. Единственное нарушение происходит во время физического размещения. (1–2 дня работы краном и вилочным погрузчиком) и электрическое подключение (полдня электроизоляции).
Что произойдет, если клетка выйдет из строя при производстве?
Детали, которые сваривались в ячейке, возвращаются к ручной сварке — поэтому важен постепенный переход.. Ваши ручные сварщики остаются в штате в течение первых 2–3 месяцев.. При поломках, поставщик должен обеспечить удаленную диагностику в течение 4–8 часов и обслуживание на месте в течение 24–72 часов.. Укажите время ответа в договоре купли-продажи.
Могу ли я позже переместить ячейку в другое место??
Да, но планируйте 3–5 дней разборки, транспорт, переустановка, и повторная калибровка. Сканер и робот сохраняют калибровку при транспортировке, если они перемещаются как сборочный узел.; полная разборка требует посещения завода для повторной калибровки.
Как мне оправдать затраты на интеграцию для моей команды??
Представьте это как снижение риска. Ячейка снижает зависимость от сварщиков, которых трудно нанять, исключает доработку повторяющихся деталей, и увеличивает производительность без увеличения численности персонала. Запустите модель рентабельности инвестиций из блога 08 с вашими реальными цифрами — срок окупаемости роботизированной сварочной станции с визуальным управлением обычно составляет 5–10 месяцев для цехов с 80+ деталей в месяц и ставки сварщика выше 50 долларов в час..
Следующие шаги
Если вы планируете интеграцию роботизированной сварочной ячейки, вот что делать:
• Walk your shop floor with a tape measure and identify the installation location before ordering. Покрытие крана, материальный поток, и грузоподъемность пола — три ваших ограничения.
• Involve your facility manager and electrician in the site preparation plan from week one. Требования к электричеству и воздуху указаны в руководстве поставщика по подготовке площадки — запросите его перед покупкой..
• Select your cell operator now — not when the cell arrives. Оператор должен участвовать в пуско-наладочных работах и приемочных испытаниях.. Это самый важный фактор, влияющий на скорость нарастания..
• Plan a gradual transition: ячейка сверху 3 части сначала, ручные сварочные аппараты для всего остального. Не пытайтесь полностью произвести производство в первый день.
Поговорите с нашими инженерами по автоматизации сварки
Сообщите нам свой состав, типы суставов, и ежемесячный объем. Мы проведем исследование времени цикла на вашей репрезентативной части и предоставим подробную оценку. Никаких обязательств не требуется.
Свяжитесь с нами сейчас
→ Talk to an Engineer First
✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate
Об авторе
Опыт & Реквизиты для входа
Специалист по интеграции роботизированных сварочных систем с 12+ многолетний опыт реализации проектов, направленный на выбор и интеграцию позиционера робота. Оказывал консультации 300+ заводы по всей Северной Америке, Европа, и Азия. Все технические данные в этой статье взяты из фактического H. / Б / л / Технические характеристики продукции серии U.
История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всему миру, примерно 70% включая интеграцию позиционера робота.
Сертификаты
- ИСО 9001: 2015 (ГБ/Т 19001-2016) — Система менеджмента качества
- GJB 9001C-2017 — Система управления качеством военной/оружейной техники
- ЕС CE — Директива по машинному оборудованию 2006/42/EC (Сертификат. Нет. М.2026.206.C134866)
- Высокотехнологичное предприятие — Сертификат. Нет. ГР202341000595 (Выпущено в ноябре. 2023)
Последнее обновление: июнь 2026
ПОХОЖИЕ ПОСТЫ

7Техническое обслуживание гусеничной системы робота-оси & Руководство по устранению неполадок

6 Общие проблемы роботизированной лазерной сварки и способы их решения

Пятилетняя совокупная стоимость владения сварочного позиционера: Подсчет скрытых затрат, о которых забыли
Можете ли вы доверять спецификации?? Как проверить точность сварочного позиционера с помощью лазерных трекеров и ISO 9283
Окупаемость непрограммируемой роботизированной сварочной установки: Практическое руководство по применению металлоконструкций