


Produttore di workstation robotizzate personalizzate e sistemi laser



Cella di saldatura robotizzata vs linea di saldatura tradizionale: Cosa cambia realmente nella tua officina
Entra in due officine di fabbricazione di acciaio strutturale nello stesso pomeriggio. Entrambi producono lo stesso tipo di lavoro: travi ad H, colonne, piastre di collegamento, piastre di base. Su carta, l'output sembra identico. Ma all'interno dell'edificio, quasi nulla nel modo in cui si svolge il lavoro è lo stesso.
Un negozio gestisce una linea di saldatura tradizionale: le parti si muovono tra le stazioni, i saldatori lavorano in modo indipendente, e il direttore di sala pianifica la stazione più lenta del giorno. L'altro ha integrato una cella di saldatura robotizzata. Le parti si muovono appena. Le persone nell'edificio svolgono lavori diversi rispetto a sei mesi fa. I rapporti sulla qualità hanno un aspetto diverso. Anche il modo in cui il negozio risponde a un ordine urgente sembra diverso.
Se hai letto la nostra guida per principianti su cosa è realmente una cella di saldatura robotizzata, già comprendere i componenti fondamentali - il robot, il posizionatore, la custodia di sicurezza, il generatore di saldatura.
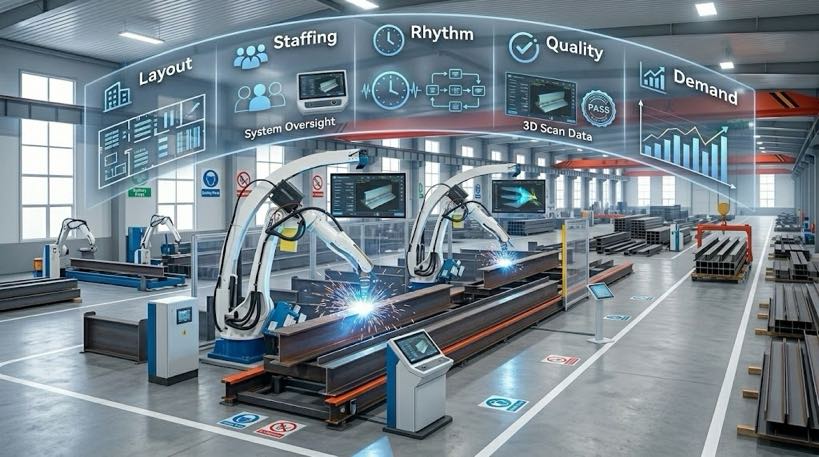
Ciò a cui risponde questo articolo è la domanda che viene dopo: cosa si prova realmente a gestire un negozio dopo questo cambiamento?? Questo articolo illustra cinque aree in cui la differenza è concreta e immediata: la disposizione dei pavimenti, personale, ritmo produttivo giornaliero, controllo di qualità, e il modo in cui il negozio assorbe le oscillazioni della domanda, in modo da poter creare un quadro accurato prima di impegnare capitali.
| Novità per le celle di saldatura robotizzate? Se non l'hai ancora fatto, inizia con la nostra guida complementare: “Che cos'è una cella di saldatura robotizzata? 2026 Guida per principianti | 37 Acquista dati." Questo articolo presuppone che tu comprenda la configurazione di base e si concentra su ciò che cambia a livello operativo una volta che la configurazione è in esecuzione sul tuo piano. |
1. Disposizione del negozio: Da una linea di produzione ad un'isola di saldatura
Come è strutturata una linea tradizionale
Una linea di saldatura tradizionale segue la sequenza delle operazioni: taglio, adattamento, saldatura a punti, saldatura, ispezione - ciascuno nella propria stazione. Le parti viaggiano tra le stazioni su una gru o su un carrello elevatore, e ciascuna stazione opera in qualche modo indipendentemente dalle altre.
Ottimizzare questo tipo di layout è un atto di bilanciamento. L’utilizzo dei materiali non può essere trattato separatamente dall’utilizzo delle macchine, utilizzo del lavoro, controllo dello stato di avanzamento dei lavori, e consegne puntuali: ecco perché i negozi con linee tradizionali mature in genere funzionano secondo un programma a capacità finita prodotto da un software di pianificazione dedicato, monitorato e adattato durante il giorno.
Come a cella robotizzata cambia la disposizione
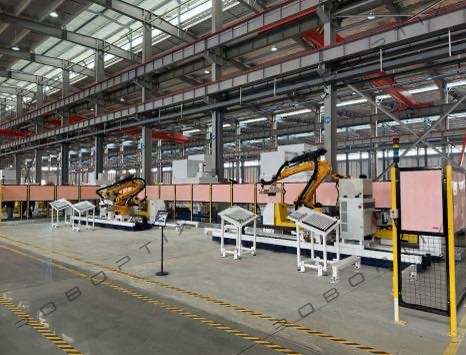
Una cella di saldatura robotizzata consolida la saldatura, posizionamento, e spesso ispezione in un'unica isola integrata. L'effetto pratico è un minor numero di viaggi sul pavimento per ciascuna parte.
Operazioni che in passato richiedevano il ribaltamento di una parte per l'accesso, riposizionandolo per un volto diverso, e il ri-serraggio per ogni fase ora può avvenire all'interno di un'unica sequenza di serraggio. Questo consolidamento riduce la dipendenza dalla gru e dal coordinamento degli operatori tra le stazioni e semplifica la disposizione complessiva del pavimento, perché sono necessarie meno stazioni autonome per produrre la stessa parte.
Per officine che eseguono lavorazioni su contratto con frequenti cambi, la disposizione fisica più comune è una navetta a doppia stazione, a volte chiamata configurazione con telaio ad H: mentre il robot salda su un lato, un operatore carica o scarica l'altro lato. Questo è il layout che appare più spesso nelle installazioni reali perché fa sì che il robot lavori continuamente invece di attendere l'intervento dell'operatore.
Cosa significa questo per il tuo negozio
Il cambiamento non è “aggiungere un robot alla linea esistente”. È un ripensamento dell’intero percorso fisico che una parte compie dall’arrivo alla spedizione. Prima di impegnarsi in una cella, mappare l'intera sequenza: arrivo della materia prima, taglio e foratura, adattamento, virata, saldatura robotizzata, ispezione, correzione se necessaria, e messa in scena in uscita. Ogni passaggio in quella sequenza influisce sulla quantità di capacità teorica del robot effettivamente catturata.
2. Personale: Dalle competenze di saldatura alla supervisione del sistema
Personale su linea tradizionale
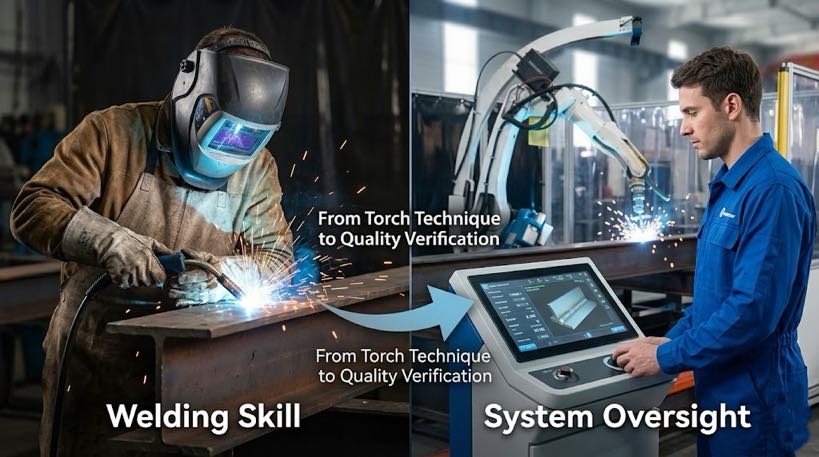
Su una linea tradizionale, i saldatori sono distribuiti tra le stazioni, ciascuno responsabile di una fase del processo. L'abilità principale è quella pratica: tecnica della torcia, regolazione della corrente e della tensione al tatto, e il giudizio richiede in base allo spessore e alle condizioni del materiale che derivano da anni di pratica.
Personale intorno a cella robotizzata
L’automazione non rimuove semplicemente la manodopera, ma cambia il luogo in cui tale manodopera viene applicata. Laddove diversi operatori in precedenza si concentravano sul taglio manuale, macinazione, e saldatura, l'enfasi sulle competenze si sposta verso la supervisione della programmazione, verifica della qualità, e coordinare la fase di saldatura con l'assemblaggio a valle.
Questa transizione non è automatica. Le competenze richieste dall’automazione sono decisamente diverse da quelle della saldatura tradizionale, e i programmi di formazione in molte regioni non hanno ancora pienamente soddisfatto la domanda. Le officine che investono nella formazione strutturata degli operatori tendono a vedere un incremento più rapido e risultati più coerenti dalle nuove apparecchiature: il divario tra "installato" e "produttivo" è in gran parte un divario di formazione, non una lacuna nell'attrezzatura.
Dove sta avvenendo il cambiamento più grande
Ecco che vale la pena precisare di che tipo di cella robotizzata stiamo parlando, perché è qui che la storia del personale diverge nettamente a seconda della tecnologia.
Il presupposto convenzionale è che il funzionamento di una cella di saldatura robotizzata implica che qualcuno del personale debba programmare il robot, facendolo passare attraverso ogni giunto con un telecomando., o costruire e convalidare programmi offline prima che la parte raggiunga il piano. Questo presupposto è esattamente il motivo per cui molte officine di acciaio strutturale hanno esitato sull’automazione: il loro lavoro è troppo vario, e dedicare qualcuno alla programmazione di ogni nuova configurazione delle parti non cancella.
| Il passaggio verso celle di saldatura robotizzate senza programmazione cambia questa equazione. In un sistema guidato dalla visione, il ruolo dell’operatore passa da “insegnare al robot come saldare questa parte” a “confermare che il piano di saldatura generato dal robot dalla sua scansione sia corretto”. Si tratta di una soglia di abilità fondamentalmente diversa, più vicina alla verifica della qualità che alla programmazione dei robot. Parliamo esattamente di come funziona nel nostro articolo complementare, Cella di saldatura robotizzata senza programmazione: Come i sistemi guidati dalla visione eliminano i Teach Ciondoli. |
3. Ritmo di produzione giornaliera: Dalle stazioni sequenziali al Cell Takt Time
Il ritmo di una linea tradizionale
Su una linea tradizionale, la produzione giornaliera viene stabilita dalla stazione più lenta: la stazione del collo di bottiglia determina il ritmo complessivo. La capacità di saldatura manuale è spesso limitata meno dalla saldatura stessa e più dal tempo di adattamento, tempo di virata, disponibilità di gru, ritardi nelle ispezioni, e la disponibilità di saldatori esperti, che variano di giorno in giorno.
Il ritmo di una cellula robotica
In una cella robotizzata, il ritmo è stabilito dalla coordinazione tra il tempo di saldatura del robot e il tempo di carico/scarico dell’operatore. In un layout a doppia stazione, ciò che determina la produzione totale è il modo in cui la velocità di caricamento e il tempo di saldatura sono sincronizzati, non la velocità delle mani di ogni singolo saldatore.
Questo requisito di coordinamento taglia in entrambe le direzioni. Se il robot è pronto ma la parte no, la capacità rimane inutilizzata. Se la gru è occupata altrove, la cellula aspetta. Se gli operatori trascorrono troppo tempo nella ricerca delle parti, messa in scena, lanciando pezzi, o correggere i problemi di adattamento, la cella non è in grado di fornire il throughput promesso dalle sue specifiche. Una cella robotica, in pratica, alza il livello di quanto strettamente i passi a monte e a valle debbano essere coreografati, più di quanto faccia una linea tradizionale, dove il gioco tra le stazioni è più tollerante.
La complicazione dell'acciaio strutturale
La fabbricazione dell’acciaio strutturale è intrinsecamente altamente eterogenea. Un'officina che produce strutture edili personalizzate o capriate su misura può incontrare dozzine di configurazioni distinte di giunti saldati in una sola settimana, il che va direttamente contro la ripetibilità che rende i robot più efficienti in primo luogo.
Questo è precisamente il divario che i primi sistemi senza insegnamento insegnavano, che utilizzano la scansione 3D per generare automaticamente percorsi di saldatura per ogni nuova parte, sono stati costruiti per chiudere. Rimane un’area in cui è importante un’attenta selezione del sistema: non tutti i sistemi “guidati dalla visione” gestiscono altrettanto bene il lavoro strutturale ad alto mix, ecco perché approfondiamo la tecnologia di base nei nostri articoli complementari sul tracciamento delle giunzioni con visione 3D e sui sistemi di scansione-saldatura, e sulla sfida specifica dei grandi, parti non ripetitive come i serbatoi dei trasformatori.

4. Controllo qualità: Dall'ispezione post-fatto ai dati in-process
Controllo qualità su linea tradizionale
Su una linea tradizionale, il controllo di qualità avviene in genere dopo il completamento della saldatura: ispezione visiva e controlli a campione. Il problema con questa sequenza è la tempistica: i difetti vengono colti tardi, e la rilavorazione dei componenti strutturali è costosa, spesso richiedendo una nuova gru e un nuovo bloccaggio per accedere nuovamente al giunto.
Controllo qualità in una cella robotizzata
Le celle di saldatura robotizzate sono sempre più dotate di sistemi integrati di misurazione 3D e di controllo qualità che forniscono analisi in tempo reale e ispezione automatizzata durante tutto il processo, non solo alla fine. Un sistema di misurazione laser integrato può controllare le dimensioni e le tolleranze di posizione durante il caricamento del materiale, con la scansione che avviene come un ciclo continuo che supporta flussi di lavoro sia automatizzati che manuali.
I numeri dietro questo cambiamento sono significativi per il lavoro strutturale: celle di saldatura robotizzate a sei assi opportunamente specificate possono raggiungere tassi di difetto inferiori 1% su procedure qualificate, depositando il metallo di saldatura a una velocità da tre a cinque volte superiore a quella di un saldatore manuale esperto.
Cosa significa questo per il tuo negozio
I dati sulla qualità smettono di essere un report generato a posteriori e diventano una registrazione continua prodotta durante la produzione. Per le officine che lavorano secondo codici di saldatura strutturale come AWS D1.1 o EN 1090, questi dati in-process non rappresentano solo un miglioramento della qualità, ma diventano parte della documentazione che supporta i requisiti di certificazione e ispezione.
5. Rispondere alle oscillazioni della domanda: Dallo straordinario alla velocità di riprogrammazione
Come una linea tradizionale assorbe un picco di ordini
Quando il volume degli ordini aumenta su una linea tradizionale, la risposta tipica è lo straordinario o l'assunzione di saldatori aggiuntivi. Ma i saldatori esperti sono una risorsa davvero scarsa nella maggior parte delle regioni, il che significa che questa leva ha un limite massimo, ed è un tetto che si abbassa man mano che la forza lavoro invecchia più velocemente di quanto viene sostituita.
Come una cella robotizzata assorbe un picco di ordini
Un singolo robot può passare da un tipo di parte all’altro, ma la velocità con cui può passare dipende interamente dall’approccio di programmazione sottostante, ed è qui che la scelta tecnologica ha le maggiori conseguenze operative.
Approccio alla programmazione offline
Con programmazione offline, anche la migliore simulazione differisce leggermente dalla realtà fisica. Chi carica un nuovo lavoro in genere deve ancora ritoccare il programma per tenere conto di tali variazioni, il che significa che un passaggio richiede comunque tempo qualificato, poco meno di quanto farebbe l’insegnamento completamente manuale.
Guidato dalla visione / approccio scansione-saldatura
In un sistema di scansione per saldare, una telecamera montata sul robot scansiona i punti di riferimento sul pezzo, il sistema riconcilia il modello digitale con il pezzo reale, e la saldatura ha inizio, senza necessità di programmazione manuale, sul pavimento o offline.
Dove questo conta di più: grande, parti non ripetitive
I serbatoi dei trasformatori sono uno degli esempi più chiari di dove l'approccio di programmazione offline fallisce. Ogni serbatoio può differire leggermente nelle dimensioni e nelle posizioni di montaggio, il che significa che la programmazione offline per ogni nuovo serbatoio può equivalere quasi a una riprogrammazione da zero. Questo è esattamente il problema per cui i sistemi robotici di scansione e saldatura sono progettati per risolvere: un argomento che trattiamo in dettaglio nel nostro articolo sull'automazione della saldatura dei serbatoi del trasformatore.
Il quadro più ampio
Una cella di saldatura robotizzata non è “una linea tradizionale più una macchina”. È un cambiamento nel modo in cui viene eseguita l’intera operazione: la disposizione fisica cambia, le competenze di cui il tuo team ha bisogno cambiano, cosa determina le variazioni della tua produzione giornaliera, cambia il modo in cui i dati di qualità vengono generati, e cambia anche la leva da tirare quando la domanda aumenta.
In particolare per i produttori di acciaio strutturale, la tensione storica è stata tra la produzione ad alto mix e la ripetibilità da cui dipendono i robot. Questa tensione è esattamente ciò per cui l’attuale generazione di postazioni di saldatura robotizzate guidate dalla visione è costruita per risolvere – ed è il motivo per cui la scelta tecnologica all’interno della “cella di saldatura robotizzata” è importante tanto quanto la decisione di automatizzare del tutto.
| Sono curioso di sapere se una cella di saldatura robotizzata senza programmazione si adatta al mix di parti della tua officina? Condividi la tua gamma tipica di pezzi e il volume di produzione, il nostro team di ingegneri mapperà cosa cambierebbe sul tuo pavimento, e cosa no, entro 24 orari lavorativi. |
Domande frequenti
Qual è la differenza principale tra una cella di saldatura robotizzata e una linea di saldatura tradizionale??
Una linea tradizionale sposta i pezzi in sequenza tra stazioni indipendenti, con uscita limitata dalla stazione più lenta. Una cella di saldatura robotizzata consolida la saldatura, posizionamento, e spesso l'ispezione in un'unica unità integrata, con rendimento determinato dal modo in cui sono coordinati il tempo di carico/scarico e il tempo di saldatura del robot.
Devo assumere programmatori di robot per gestire una cella di saldatura robotizzata?
Dipende dalla tecnologia. Le celle tradizionali programmate offline necessitano di qualcuno con esperienza di programmazione di robot per essere costruite, simulare, e perfezionare i programmi di saldatura per ogni nuova parte. Nessuna programmazione, le celle guidate dalla visione spostano il ruolo dell'operatore nella conferma di un piano di saldatura che il sistema genera automaticamente da una scansione 3D: un insieme di competenze di verifica della qualità piuttosto che di programmazione.
Di quanto spazio ha bisogno una cella di saldatura robotizzata rispetto ad una linea tradizionale?
Varia in base al layout, ma una cella robotizzata spesso richiede meno spazio totale rispetto alla linea tradizionale equivalente, perché il consolidamento di più operazioni in un'unica sequenza di bloccaggio riduce il numero di stazioni autonome necessarie. Il layout più comune per la fabbricazione a contratto è una navetta a doppia stazione (Telaio ad H) configurazione.
Può una cella di saldatura robotizzata gestire la produzione di acciaio strutturale ad alto contenuto mix?
Dipende molto dall'approccio di programmazione. I robot convenzionali programmati offline hanno difficoltà con lavori altamente eterogenei perché ogni nuova configurazione delle parti richiede una nuova programmazione. Guidato dalla visione, i sistemi scan-to-weld sono progettati specificatamente per risolvere questo problema generando automaticamente percorsi di saldatura da una scansione 3D di ciascuna parte.
Cosa cambia per il controllo qualità quando si passa alla saldatura robotizzata?
L'ispezione si sposta da un fatto a posteriori, controllo di fine linea a continuo, misurazione durante il processo. Molte celle robotizzate includono sistemi di misurazione 3D integrati che controllano dimensioni e tolleranze durante il caricamento delle parti e durante la saldatura, produrre dati che possano supportare la documentazione di conformità al codice e il controllo di qualità.
Informazioni sull'autore
Esperienza & Credenziali
Specialista nell'integrazione di sistemi di saldatura robotizzata con 12+ anni di esperienza diretta in progetti focalizzati sulla selezione e integrazione del posizionatore robot. Ha fornito consulenza a 300+ fabbriche in tutto il Nord America, Europa, e Asia. Tutti i dati delle specifiche contenuti in questo articolo sono tratti da file H / B / l / Schede prodotto serie U.
Contesto aziendale: 26+ anni di ingegneria dell'automazione della saldatura, 40+ brevetti attivi, 1,500+ progetti completati a livello globale, circa 70% che coinvolgono l'integrazione del posizionatore robot.
Certificazioni
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema di gestione della qualità
- GJB 9001C-2017 — Sistema di gestione della qualità delle attrezzature militari/armi
- CE UE: Direttiva Macchine 2006/42/CE (Cert. NO. M.2026.206.C134866)
- Impresa ad alta tecnologia — Cert. NO. GR202341000595 (Pubblicato nel novembre. 2023)
Ultimo aggiornamento: giugno 2026
POST CORRELATI

Tendenze delle celle di saldatura robotizzata 2026-2030: AI, Visione artificiale & Il futuro dell'automazione della saldatura
Come un posizionatore di saldatura controlla la gravità: La fisica della stabilità della pozzanghera e la qualità della saldatura

7Robot dell'asse + Posizionatori robotici: Costruzione di celle di saldatura flessibili complete

Come integrare una cella di saldatura robotizzata guidata dalla visione in una linea di fabbricazione esistente
Guida all'acquisto del posizionatore robot 2026:Abbina il tuo budget al sistema giusto
