Fabricant de postes de travail robotisés et de systèmes laser personnalisés



Cellule de soudage robotisée vs ligne de soudage traditionnelle: Ce qui change réellement dans votre atelier
Entrez dans deux ateliers de fabrication de charpentes métalliques le même après-midi. Les deux produisent le même type de travail : poutres en H, colonnes, plaques de connexion, plaques de base. Sur papier, le résultat semble identique. Mais à l'intérieur du bâtiment, presque rien dans la façon dont le travail se déroule n'est pareil.
Un atelier gère une ligne de soudage traditionnelle: les pièces se déplacent entre les stations, les soudeurs travaillent de manière indépendante, et le responsable d'étage planifie autour de la station la plus lente ce jour-là. L'autre a intégré une cellule de soudage robotisée. Les pièces bougent à peine. Les gens dans le bâtiment font un travail différent de celui d'il y a six mois.. Les rapports de qualité sont différents. Même la façon dont le magasin répond à une commande urgente est différente.
Si vous avez lu notre guide du débutant pour qu'est-ce qu'une cellule de soudage robotisée, tu as déjà comprendre les composants de base - le robot, le positionneur, l'enceinte de sécurité, la source d'énergie de soudage.
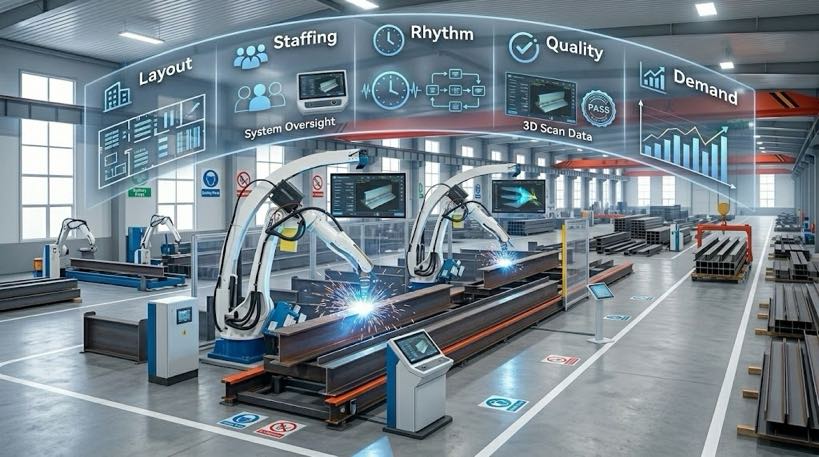
Cet article répond à la question qui vient ensuite: qu'est-ce que ça fait réellement de gérer un magasin après ce changement? Cet article passe en revue cinq domaines où la différence est concrète et immédiate : l’agencement des sols, dotation en personnel, rythme de production quotidien, contrôle de qualité, et comment le magasin absorbe les fluctuations de la demande – afin que vous puissiez vous faire une idée précise avant d'engager du capital.
| Nouveau dans les cellules de soudage robotisées? Si vous ne l'avez pas encore fait, commencez avec notre guide compagnon: "Qu'est-ce qu'une cellule de soudage robotisée? 2026 Guide du débutant | 37 Données de la boutique." Cet article suppose que vous comprenez la configuration de base et se concentre sur ce qui change sur le plan opérationnel une fois que cette configuration est exécutée sur votre étage.. |
1. Aménagement de l'atelier: D'une ligne de production à un îlot de soudage
Comment est tracée une ligne traditionnelle
Une ligne de soudage traditionnelle suit la séquence des opérations: coupe, aménagement, pointage, soudage, inspection — chacun dans son propre poste. Les pièces voyagent entre les stations sur une grue ou un chariot élévateur, et chaque station fonctionne quelque peu indépendamment des autres.
Optimiser ce type de mise en page est un exercice d’équilibre. L’utilisation des matériaux ne peut être traitée indépendamment de l’utilisation des machines., utilisation de la main d'œuvre, contrôle des travaux en cours, et une livraison à temps – c'est pourquoi les magasins dotés de lignes traditionnelles matures fonctionnent généralement selon un calendrier à capacité limitée produit par un logiciel de planification dédié., surveillé et ajusté tout au long de la journée.
Comment un cellule robotique change la mise en page
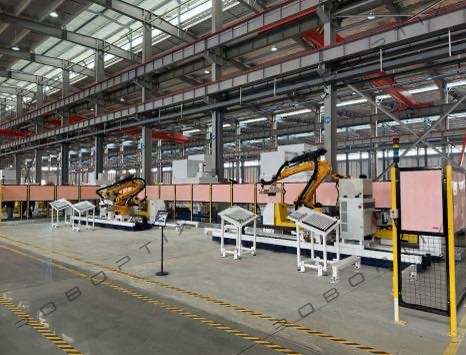
Une cellule de soudage robotisée consolide le soudage, positionnement, et souvent inspection dans un seul îlot intégré. L'effet pratique est moins de déplacements sur le sol pour chaque pièce.
Opérations qui nécessitaient auparavant de retourner une pièce pour y accéder, le repositionner pour un visage différent, et le re-serrage à chaque étape peut désormais se produire en une seule séquence de serrage. Cette consolidation réduit la dépendance à l'égard de la grue et de la coordination des opérateurs entre les stations - et simplifie globalement la disposition du sol., car moins de stations autonomes sont nécessaires pour produire la même pièce.
Pour les ateliers de fabrication sous contrat avec des changements fréquents, la configuration physique la plus courante est une navette à deux stations, parfois appelée configuration à cadre H: pendant que le robot soude d'un côté, un opérateur charge ou décharge l'autre côté. C'est la disposition qui apparaît le plus souvent dans les installations réelles car elle permet au robot de travailler en continu plutôt que d'attendre l'opérateur..
Ce que cela signifie pour votre boutique
Le changement ne consiste pas à « ajouter un robot à la ligne existante ». Il s’agit de repenser l’ensemble du parcours physique qu’emprunte une pièce depuis son arrivée jusqu’à son expédition.. Avant de s'engager dans une cellule, cartographier la séquence complète: arrivée des matières premières, découpe et perçage, aménagement, virer de bord, soudage robotisé, inspection, correction si besoin, et préparation sortante. Chaque transfert dans cette séquence affecte la quantité de capacité théorique du robot que vous capturez réellement.
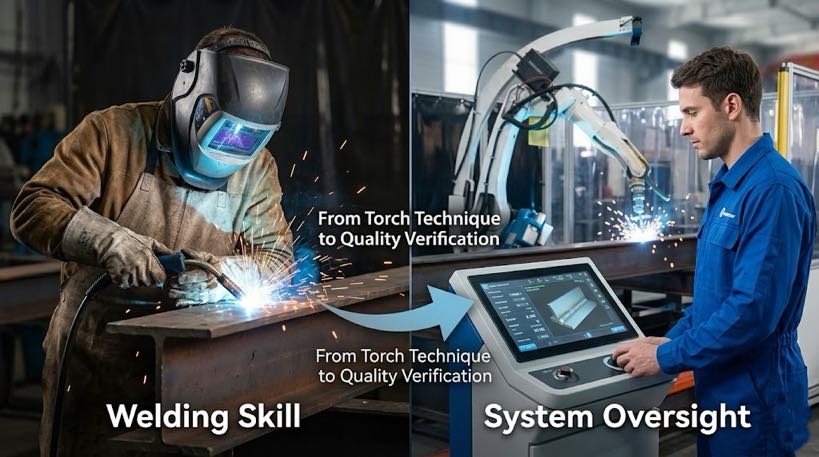
2. Dotation en personnel: De la compétence en soudage à la supervision du système
Dotation en ligne traditionnelle
Sur une ligne traditionnelle, les soudeurs sont répartis dans les postes, chacun responsable d'une étape du processus. La compétence de base est pratique: technique du chalumeau, réglage du courant et de la tension au toucher, et des jugements basés sur l'épaisseur et l'état du matériau issus d'années de pratique..
Dotation en personnel autour d'un cellule robotique
L'automatisation ne supprime pas simplement la main-d'œuvre : elle modifie l'endroit où cette main-d'œuvre est appliquée.. Là où plusieurs opérateurs se concentraient auparavant sur la découpe manuelle, affûtage, et soudure, l'accent sur les compétences se déplace vers la surveillance des programmes, vérification de la qualité, et coordonner l'étape de soudage avec l'assemblage en aval.
Cette transition n'est pas automatique. Les compétences requises par l'automatisation sont véritablement différentes de celles du soudage traditionnel., et les programmes de formation dans de nombreuses régions n’ont pas encore pleinement répondu à la demande. Les ateliers qui investissent dans une formation structurée des opérateurs ont tendance à constater une montée en puissance plus rapide et un rendement plus constant du nouvel équipement — l'écart entre « installé » et « productif » est en grande partie un écart de formation., pas de manque d'équipement.
Là où se produit le plus grand changement
C’est ici qu’il vaut la peine d’être précis sur le type de cellule robotique dont nous parlons, car c'est là que l'histoire du personnel diverge fortement en fonction de la technologie.
L’hypothèse conventionnelle est que pour faire fonctionner une cellule de soudage robotisée, un membre du personnel doit programmer le robot – en le faisant parcourir chaque joint à l’aide d’un pendentif d’apprentissage., ou créer et valider des programmes hors ligne avant que la pièce n'atteigne le sol. Cette hypothèse est exactement la raison pour laquelle de nombreux ateliers de construction métallique ont hésité à recourir à l'automatisation.: leur travail est trop varié, et consacrer quelqu'un à la programmation de chaque nouvelle configuration de pièce ne suffit pas.
| L’évolution vers des cellules de soudage robotisées sans programmation change cette équation. Dans un système guidé par la vision, le rôle de l’opérateur passe de « apprendre au robot comment souder cette pièce » à « confirmer que le plan de soudure généré par le robot à partir de son scan est correct ». Il s’agit d’un seuil de compétence fondamentalement différent – plus proche de la vérification de la qualité que de la programmation robotique.. Nous expliquons exactement comment cela fonctionne dans notre article complémentaire, Cellule de soudage robotisée sans programmation: Comment les systèmes guidés par la vision éliminent les pendentifs d'apprentissage. |
3. Rythme de production quotidien: Des stations séquentielles au temps de takt cellulaire
Le rythme d'une ligne traditionnelle
Sur une ligne traditionnelle, la production quotidienne est définie par la station la plus lente — la station goulot d'étranglement détermine le rythme global. La capacité de soudage manuel est souvent moins limitée par le soudage lui-même que par le temps d'ajustement., temps de virement, disponibilité de la grue, retards d'inspection, et la disponibilité de soudeurs expérimentés, qui varient tous de jour en jour.
Le rythme d'une cellule robotique
Dans une cellule robotique, le rythme est déterminé par la coordination entre le temps de soudage du robot et le temps de chargement/déchargement de l’opérateur. Dans une configuration à deux stations, ce qui détermine le rendement total, c'est la façon dont la vitesse de chargement et le temps de soudage sont synchronisés - et non la vitesse des mains d'un soudeur..
Cette exigence de coordination va dans les deux sens. Si le robot est prêt mais que la pièce ne l’est pas, la capacité reste inutilisée. Si la grue est occupée ailleurs, la cellule attend. Si les opérateurs passent trop de temps à chercher des pièces, mise en scène, retourner des morceaux, ou corriger des problèmes d'aménagement, la cellule ne peut pas fournir le débit promis par ses spécifications. Une cellule robotique, en pratique, élève la barre en ce qui concerne la précision avec laquelle les étapes en amont et en aval doivent être chorégraphiées - plus qu'une ligne traditionnelle ne le fait, où le relâchement entre les stations est plus indulgent.
La complication de l'acier de construction
La fabrication de structures en acier est intrinsèquement hautement mixte. Un atelier produisant des cadres de construction sur mesure ou des fermes sur mesure peut rencontrer des dizaines de configurations de joints de soudure distinctes en une seule semaine, ce qui va directement à l'encontre de la répétabilité qui rend les robots les plus efficaces en premier lieu..
C’est précisément la lacune que les premiers systèmes sans apprentissage, qui utilisent le scan 3D pour générer automatiquement des chemins de soudure pour chaque nouvelle pièce, ont été construits pour fermer. Cela reste un domaine où une sélection minutieuse du système est importante : tous les systèmes « guidés par la vision » ne gèrent pas aussi bien les travaux de structure à forte diversité., c'est pourquoi nous approfondissons la technologie sous-jacente dans nos articles complémentaires sur le suivi des joints par vision 3D et les systèmes de numérisation pour souder., et sur le défi spécifique des grands, pièces non répétitives comme les cuves de transformateur.

4. Contrôle de qualité: De l'inspection après coup aux données en cours de processus
Contrôle qualité sur une ligne traditionnelle
Sur une ligne traditionnelle, le contrôle de la qualité a généralement lieu une fois le soudage terminé : inspection visuelle et contrôles ponctuels. Le problème avec ce séquençage est le timing: les défauts sont détectés tardivement, et la retouche des composants structurels coûte cher, nécessitant souvent un nouveau craquage et un nouveau serrage pour accéder à nouveau au joint.
Contrôle qualité dans une cellule robotisée
Les cellules de soudage robotisées sont de plus en plus équipées de systèmes intégrés de mesure 3D et de contrôle qualité qui fournissent une analyse en temps réel et une inspection automatisée tout au long du processus, et pas seulement à la fin.. Un système de mesure laser intégré peut vérifier les dimensions et les tolérances de position au fur et à mesure que le matériau est chargé, la numérisation s'effectuant comme un cycle continu prenant en charge les flux de travail automatisés et manuels.
Les chiffres à l’origine de ce changement sont significatifs pour le gros œuvre: Les cellules de soudage robotisées à six axes correctement spécifiées peuvent atteindre des taux de défauts inférieurs à 1% sur des procédures qualifiées, tout en déposant du métal fondu à une vitesse trois à cinq fois supérieure à celle d'un soudeur manuel qualifié.
Ce que cela signifie pour votre boutique
Les données de qualité cessent d'être un rapport généré après coup et deviennent un enregistrement continu produit pendant la production. Pour les ateliers travaillant selon les codes de soudage structurel tels qu'AWS D1.1 ou EN 1090, ces données en cours de processus ne constituent pas seulement une amélioration de la qualité : elles font partie de la documentation qui prend en charge les exigences de certification et d'inspection.
5. Répondre aux fluctuations de la demande: Des heures supplémentaires à la vitesse de reprogrammation
Comment une ligne traditionnelle absorbe un pic de commandes
Quand le volume de commandes augmente sur une ligne traditionnelle, la réponse typique consiste à faire des heures supplémentaires ou à faire appel à des soudeurs supplémentaires. Mais les soudeurs expérimentés constituent une ressource véritablement rare dans la plupart des régions, ce qui signifie que ce levier est plafonné., et c’est un plafond qui diminue à mesure que la main-d’œuvre vieillit plus vite qu’elle n’est remplacée..
Comment une cellule robotique absorbe un pic de commandes
Un seul robot peut basculer entre différents types de pièces, mais la rapidité avec laquelle il peut basculer dépend entièrement de l'approche de programmation sous-jacente., et c'est là que le choix technologique a la plus grande conséquence opérationnelle.
Approche de programmation hors ligne
Avec programmation hors ligne, même la meilleure simulation diffère légèrement de la réalité physique. Celui qui charge un nouveau travail doit généralement retoucher le programme pour tenir compte de ces écarts, ce qui signifie qu'un changement consomme toujours du temps qualifié., un peu moins qu'un enseignement entièrement manuel le ferait.
Guidé par la vision / approche scan-to-weld
Dans un système scan-to-weld, une caméra montée sur le robot scanne les points de référence sur la pièce, le système rapproche le modèle numérique de la pièce réelle, et le soudage commence – sans aucune programmation manuelle requise, soit sur le terrain, soit hors ligne.
Là où cela compte le plus: grand, parties non répétitives
Les réservoirs de transformateurs sont l'un des exemples les plus clairs d'échec de l'approche de programmation hors ligne.. Chaque réservoir peut différer légèrement en termes de dimensions et d'emplacements de montage, ce qui signifie que la programmation hors ligne pour chaque nouveau char peut équivaloir presque à une reprogrammation à partir de zéro. C’est exactement le problème que les systèmes robotiques scan-to-weld sont conçus pour résoudre – un sujet que nous abordons en détail dans notre article sur l’automatisation du soudage des cuves de transformateur..
Vue d'ensemble
Une cellule de soudage robotisée n’est pas « une ligne traditionnelle plus une machine ». C'est un changement dans la façon dont l'ensemble de l'opération se déroule: la disposition physique change, les compétences dont votre équipe a besoin changent, ce qui détermine les changements de votre production quotidienne, comment les données de qualité sont générées, et le levier que vous actionnez lorsque la demande augmente également.
Pour les fabricants de structures en acier en particulier, la tension historique a été entre la production à forte mixité et la répétabilité dont dépendent les robots. C’est précisément cette tension que la génération actuelle de postes de travail de soudage robotisés guidés par vision est conçue pour résoudre – et c’est pourquoi le choix technologique au sein de la « cellule de soudage robotisée » est aussi important que la décision d’automatiser le tout..
| Curieux de savoir si une cellule de soudage robotisée sans programmation convient à la combinaison de pièces de votre atelier? Partagez votre gamme de pièces typiques et votre volume de production. Notre équipe d'ingénieurs cartographiera ce qui pourrait changer sur votre sol., et qu'est-ce qui ne le serait pas, dans 24 heures de bureau. |
Foire aux questions
Quelle est la principale différence entre une cellule de soudage robotisée et une ligne de soudage traditionnelle?
Une ligne traditionnelle déplace les pièces de manière séquentielle entre des stations indépendantes, avec débit limité par la station la plus lente. Une cellule de soudage robotisée consolide le soudage, positionnement, et souvent inspection dans une seule unité intégrée, avec un rendement déterminé par la façon dont le temps de chargement/déchargement et le temps de soudage du robot sont coordonnés.
Dois-je embaucher des programmeurs de robots pour faire fonctionner une cellule de soudage robotisée?
Cela dépend de la technologie. Les cellules traditionnelles programmées hors ligne nécessitent une personne ayant une expérience en programmation robotique pour être construites., simuler, et affiner les programmes de soudage pour chaque nouvelle pièce. Pas de programmation, Les cellules guidées par vision déplacent le rôle de l'opérateur vers la confirmation d'un plan de soudure que le système génère automatiquement à partir d'un scan 3D - un ensemble de compétences en matière de vérification de la qualité plutôt qu'en matière de programmation..
De quelle surface au sol une cellule de soudage robotisée a-t-elle besoin par rapport à une ligne traditionnelle?
Cela varie selon la disposition, mais une cellule robotisée nécessite souvent moins d'espace au sol total qu'une ligne traditionnelle équivalente, car la consolidation de plusieurs opérations en une seule séquence de serrage réduit le nombre de stations autonomes nécessaires. La configuration la plus courante pour la fabrication sous contrat est une navette à deux stations. (Cadre en H) configuration.
Une cellule de soudage robotisée peut-elle gérer une production d’acier de construction à forte mixité?
Cela dépend fortement de l'approche de programmation. Les robots conventionnels programmés hors ligne ont du mal à gérer des tâches très variées, car chaque nouvelle configuration de pièce nécessite une nouvelle programmation.. Guidé par la vision, Les systèmes Scan-to-Wed sont spécialement conçus pour résoudre ce problème en générant automatiquement des chemins de soudure à partir d'un scan 3D de chaque pièce..
Ce qui change pour le contrôle qualité lors du passage au soudage robotisé?
L’inspection passe d’un contrôle après coup, contrôle de fin de ligne en continu, mesure en cours de processus. De nombreuses cellules robotiques incluent des systèmes de mesure 3D intégrés qui vérifient les dimensions et les tolérances lors du chargement des pièces et pendant le soudage., produire des données qui peuvent prendre en charge la documentation de conformité au code ainsi que le contrôle qualité.
À propos de l'auteur
Expérience & Informations d'identification
Spécialiste de l'intégration de systèmes de soudage robotisés avec 12+ années d'expérience directe en matière de projets axées sur la sélection et l'intégration de positionneurs de robots. A fourni des conseils à 300+ usines à travers l’Amérique du Nord, Europe, et l'Asie. Toutes les données de spécification de cet article sont tirées du H réel / B / L / Fiches techniques des produits de la série U.
Contexte de l'entreprise: 26+ années d'ingénierie en automatisation du soudage, 40+ brevets actifs, 1,500+ projets réalisés à l'échelle mondiale, environ 70% impliquant l'intégration du positionneur de robot.
Certifications
- OIN 9001: 2015 (GB/T 19001-2016) — Système de gestion de la qualité
- GJB 9001C-2017 — Système de gestion de la qualité des équipements militaires/armes
- CE UE — Directive Machines 2006/42/CE (Certifié. Non. M.2026.206.C134866)
- Entreprise de haute technologie — Cert. Non. GR202341000595 (Publié en novembre. 2023)
Dernière mise à jour: juin 2026
ARTICLES CONNEXES
Rail au sol vs robot aérien du 7ème axe: Installation, Sécurité & Guide de sélection
Anatomie d'une cellule de soudage robotisée: Composants de base & Guide de sélection (2026)
2026 7Guide de sélection du robot du ème axe: Charge utile, Accident vasculaire cérébral, Répétabilité & Compatibilité des marques
Pourquoi les systèmes de vision sont essentiels pour le soudage laser robotisé

Positionneur de soudage laser: Précision et vitesse pour les soudures fines