


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Как роботизированная лазерная сварка позволяет облегчить автомобильную промышленность: От высокопрочной стали к алюминиевым кузовам
Мировая автомобильная промышленность сталкивается с беспрецедентным давлением, требующим снижения веса транспортных средств.. С продвижением целей «двойного углерода» и все более строгими нормами потребления топлива и выбросов углекислого газа во всем мире, Автопроизводители должны значительно снизить вес автомобиля, обеспечив при этом безопасность и структурную целостность.. В эпоху электромобилей, запас хода стал основным конкурентным преимуществом, дальнейшее увеличение спроса на легкий вес. По данным Международного энергетического агентства (МЭА), к 2030, средняя снаряженная масса новых автомобилей в мире должна снизиться примерно на 15–20% по сравнению с 2020. Это напрямую стимулировало широкомасштабное применение высокопрочной стали. (HSS), усовершенствованная высокопрочная сталь (АХСС), бористая сталь горячей штамповки, и алюминиевые сплавы в кузовах автомобилей.
Однако, внедрение этих легких материалов также привело к серьезным проблемам в сварке.. Традиционная точечная сварка сопротивлением, МНЕ, Процессы сварки TIG часто терпят неудачу, когда сталкиваются с такими проблемами, как охрупчивание высокопрочной стали., пористость в алюминиевых сплавах, и разнородные металлические соединения между алюминием и сталью. Роботизированная лазерная сварка, с высокой плотностью энергии, низкое тепловложение, и высокая точность, стала ключевой технологией для решения этих проблем.. Без лазерной сварки, крупномасштабное применение многих легких материалов было бы практически невозможным..
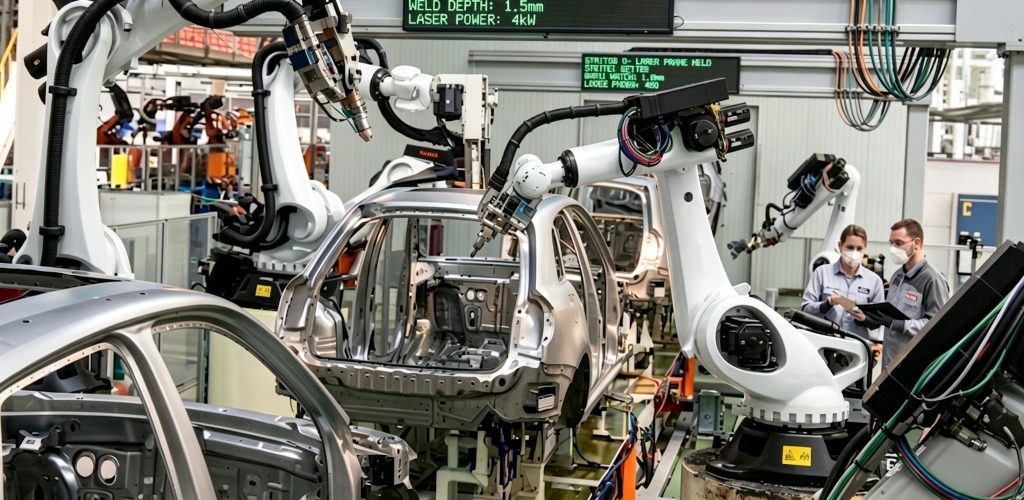
Проблемы сварки при облегчении автомобилей
В кузовах традиционных автомобилей в основном используется стандартная низкоуглеродистая сталь., при соединении в основном используется контактная точечная сварка — проверенный и экономически эффективный процесс.. Однако, поскольку доля легких материалов продолжает расти, сложность сварки значительно возросла:
Высокопрочная сталь и бористая сталь горячей штамповки. (например 22MnB5, с силой, превышающей 1500 МПа): Во время сварки, в зоне термического влияния может возникнуть мартенситное охрупчивание., что приводит к снижению местной прочности и ударной вязкости., что напрямую влияет на безопасность кузова при столкновении.
Алюминиевые сплавы (особенно 6000 и 7000 ряд): С высокой теплопроводностью и большим коэффициентом линейного расширения., эти материалы очень склонны к пористости, тепловые трещины, и значительные сварочные искажения при традиционной сварке MIG/TIG., требующие обширных процессов правки и шлифования после сварки.
Соединения из разнородных металлов алюминий-сталь: Алюминий и сталь имеют температуру плавления, которая различается примерно на 600°C, и существенно разные коэффициенты теплового расширения.. Традиционные процессы сварки с трудом создают надежные металлургические соединения., часто требуется механическая клепка или клеевое соединение в качестве вспомогательных методов.; однако, эти методы увеличивают вес и сложность процесса.
Требования к оптимизации проекта: Для дальнейшего снижения веса, необходимо сузить ширину фланца и использовать интегрированную конструкцию; однако, Требования к ширине фланца для традиционной точечной сварки (обычно 15–20 мм) стали узким местом для облегченного дизайна.
В совокупности эти проблемы приводят к снижению производительности и увеличению затрат на постобработку для традиционных процессов сварки., что затрудняет удовлетворение комплексных требований современных автомобилей к «легким, сильнее, и более безопасные» автомобили.
Основные преимущества роботизированной лазерной сварки
Роботизированная система лазерной сварки состоит из мощного волоконного лазера., 6-осевой промышленный робот, прецизионная сварочная головка, и интеллектуальная система управления. Его наиболее примечательной особенностью является чрезвычайно высокая плотность энергии. (достигая 10⁶–10⁷Вт/см²), что позволяет фокусировать лазерный луч в крошечное пятно размером 0,2–0,8 мм., завершение плавления и затвердевания в течение миллисекунд.
По сравнению с традиционной дуговой сваркой, лазерная сварка обеспечивает только 1/5 к 1/10 тепловложения, с регулируемой шириной зоны термического влияния в пределах 0,1–1 мм и скоростью нагрева/охлаждения до 10³–10⁶°С/с.. Эти характеристики представляют собой революционный прорыв в сварке легких материалов..
Эффективное подавление охрупчивания зоны термического влияния закаленной стали
Чрезвычайно низкое тепловложение сводит к минимуму зону термического влияния при сварке высокопрочных сталей., предотвращение обширного образования хрупкого мартенсита. Прочность сварного шва может приближаться к прочности основного материала., значительно повышает безопасность транспортных средств при столкновении.
Обеспечение высококачественной сварки алюминиевых сплавов
Благодаря точному контролю мощности лазера, скорость сварки, и расфокусировка, в сочетании с технологией колебаний балки, образование пористости и трещин может быть эффективно подавлено. Поверхность сварного шва гладкая и воздухонепроницаемая., что делает его особенно подходящим для наружных компонентов, таких как двери и капоты..
Достижение надежного соединения алюминия и стали
Оптимизируя параметры процесса (такие как модуляция мощности и состав защитного газа), лазерная сварка образует тонкий, стабильный интерметаллический слой на границе раздела, обеспечение металлургического соединения между алюминием и сталью. Эта технология широко используется в конструкциях кузовов из гибридных материалов., значительно уменьшая увеличение веса, связанное с традиционной клепкой.
Значительное уменьшение ширины фланца для снижения веса
Традиционная точечная сварка сопротивлением требует относительно широкого перекрытия фланцев., тогда как лазерная сварка обеспечивает непрерывные сварные швы, позволяет легко уменьшить ширину фланцев до 8–10 мм или даже уже. По оценкам отрасли, на типичном седане C-сегмента, оптимизация конструкции фланцев с помощью лазерной сварки позволяет снизить массу корпуса на 8–15 кг, одновременно увеличивая жесткость на кручение более чем на 5%.
Кроме того, роботизированная система обеспечивает точность повторяемости ±0,05 мм., что позволяет надежно сваривать сложные трехмерные поверхности и удовлетворять требованиям как монококовых кузовов, так и модульного производства..
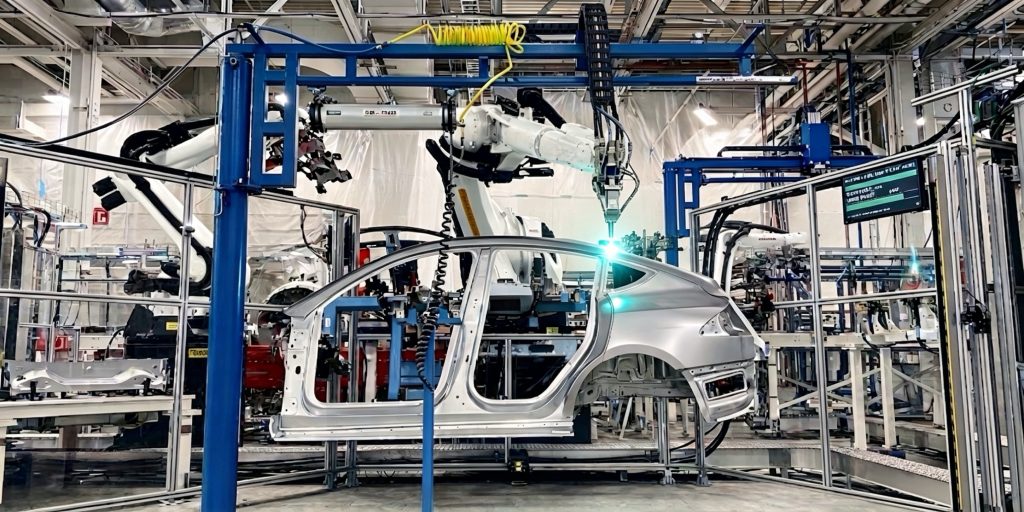
Comparison of Robotic Laser Welding VS Traditional Welding Processes
| Критерии сравнения | Роботизированная лазерная сварка | Традиционная контактная точечная сварка / МИГ-сварка | Влияние на снижение веса |
| Зона термического влияния | Минимальный (0.1–1 мм) | Значительный (несколько миллиметров и более) | Значительно снижает риск охрупчивания и сохраняет свойства материала. |
| Контроль деформации | Минимальная деформация | Значительная деформация; требуется выпрямление | Подходит для тонкостенных алюминиевых сплавов и высокопрочных стальных конструкций. |
| Соединение разнородных металлов | Отличный (алюминий-сталь, медно-алюминиевый, и т. д.) | Трудный, требует вспомогательных процессов | Позволяет создавать гибридные кузова из нескольких материалов. |
| Ширина фланца | Можно уменьшить до 8–10 мм. | Обычно требуется 15–20 мм. | Снижает вес автомобиля на несколько килограммов. |
| Качество сварки | Непрерывный, эстетически приятный, без брызг | Наличие точечной сварки или брызг | Улучшает жесткость кузова и качество поверхности. |
| Гибкость производства | Высокий (подходит для сложных 3D-траекторий) | Умеренный | Подходит для несущих кузовов и сложных конструкций. |
| Общий эффект снижения веса | Оптимальный | Средний | Лазерная сварка является ключом к крупномасштабному применению легких материалов. |
Реальные примеры применения от ведущих автопроизводителей
BMW: В 5 Серии и 7 Серийные модели, компания перешла от традиционной клепки к лазерной сварке для соединения наружных дверных панелей из алюминиевого сплава со стальными внутренними панелями.. Это не только уменьшило количество деталей и общий вес, но и значительно улучшило жесткость кузова.. По официальным данным BMW, эта технология помогла снизить вес каждого автомобиля примерно 12 килограммы.
Тесла: В таких моделях, как Модель Y, лазерная сварка глубоко интегрирована с крупными литыми алюминиевыми компонентами (Гигакастинг), радикальное сокращение количества точек сварки в традиционных конструкциях кузова. (более чем 1,600 в некоторых случаях) и достижение двойного прорыва в эффективности производства и облегчении конструкции.. В настоящее время, Шанхайская гигафабрика Tesla развернула сотни роботизированных систем лазерной сварки..
Группа Фольксваген: На полностью электрической платформе MEB, лазерная сварка широко используется для соединения алюминиевых аккумуляторных лотков с высокопрочными стальными рамами кузова., обеспечение структурной целостности аккумуляторной батареи при эффективном контроле общего веса автомобиля.
Мерседес-Бенц: В моделях S-Класса и EQS, лазерная сварка используется для создания гибридных кузовов из алюминия и стали.. Сварные швы эстетичны и конструктивно надежны., предоставление моделей премиум-класса с превосходными характеристиками NVH и безопасностью при столкновении.
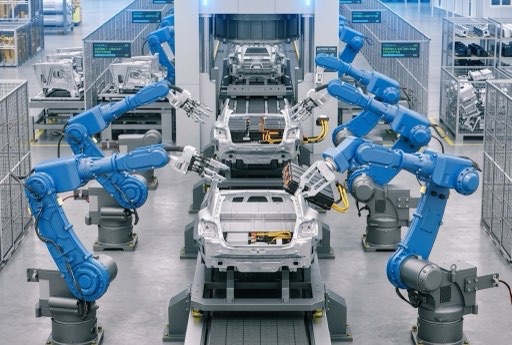
Эти практические применения полностью демонстрируют, что роботизированная лазерная сварка стала незаменимым основным процессом в производстве легких автомобилей высокого класса..
Следующая статья Предварительный просмотр: Шесть основных проблем роботизированной лазерной сварки и способы их преодоления
Идентификация автора
Эксперт в области интеграции систем роботизированной сварки с более чем 12 многолетний опыт работы в отрасли. Моя компания закончила 26 лет профессионального опыта, держит больше, чем 40 запатентованные технологии, и успешно завершил более 1,500 проекты по всему миру (примерно 70% из них задействованы роботизированные сварочные ячейки, на общую сумму более 1,000 единицы). Компания имеет сертификат ЕС CE. (Сертификат №.: М.2026.206.C134866) и соответствует EN 60204-1:2018 и EN ISO 12100:2010 стандарты. Я помогал многочисленным производственным компаниям на протяжении всего процесса внедрения роботизированной сварочной станции., от отбора до запуска производства.
Обновлено: Может 2026
ПОХОЖИЕ ПОСТЫ

Как интегрировать роботизированную сварочную ячейку с визуальным управлением в существующую производственную линию

Мастерство роботизированной лазерной сварки: 10 Практические советы для максимальной производительности и рентабельности инвестиций

Комплексное сравнение роботизированной лазерной сварки и. Сварка MIG и TIG: Какой из них подойдет вам?

Что такое роботизированная сварочная ячейка? 2026 Руководство для начинающих | 37 Данные магазина

Круглый, прямоугольный и неправильный: Согласование конфигурации сварочного позиционера с геометрией заготовки
