


Производител на работни станции за роботи и лазерни системи по поръчка



2026 Ръководство за купувача на робот-позиционер: Всички 5 Сравнени типове — предна и задна част, L-тип, U-тип, и още

Грешният позициониращ робот струва повече от никакъв робот
Производствен мениджър в завод за машиностроене веднъж ми каза, че са избрали робот позиционер с глава и опашка при първата си покупка само защото това е най-евтиният вариант. Три месеца по-късно, 90% от техните детайли се оказаха неправилни многостранни структури, с които главата и опашката не можеха да се справят. Уредът не работеше, докато работниците все още препозиционираха всичко на ръка. Връщайки го, повторно закупуване, и добавено препрограмиране 65% върху първоначалния бюджет.
Няма универсално превъзходен робот-позиционер — само правилният за вашия детайл. Тази статия сравнява всички пет основни типа по структура, спецификации, и реално приложение, така че можете да вземете правилното решение, преди да купите.
| Как да използвате тази статия: Това е основната референтна страница за избор на робот позиционер. Ако вече знаете вашия тип детайл, преминете директно към този раздел. За бърз преглед, започнете с обобщената таблица по-долу. |
Всички 5 Типовете с един поглед
Преди да разгледате задълбочено всеки вид, използвайте тази таблица, за да се ориентирате:
| Тип | Брадви | Напасване на детайла | Обхват на полезен товар | Типична точност | Относителна цена |
| Челна и задна част (B серия) | 1 | Дълги, тръбен, аксиално симетричен | 500–5 000 кг | 0.05 мм | средата |
| H-тип ротационна маса (Серия H) | 1 | Диск, пръстен, планарен | 300–2 000 кг | ±0,05 мм | ниско |
| L-тип двойна ос (Серия L) | 2 | Средноразмерен многолицев; заварка + монтаж | 300–1 500 кг | ±0,05 мм | средата |
| U-тип двойна ос (Серия U) | 2 | Малък до среден размер с няколко лица | 300–1000 кг | ±0,05 мм | средата |
| Три оси (B008–B012) | 3 | Комплекс, тежък, многолицев | 300–2 000 кг | ±0,03 mm+ | високо |
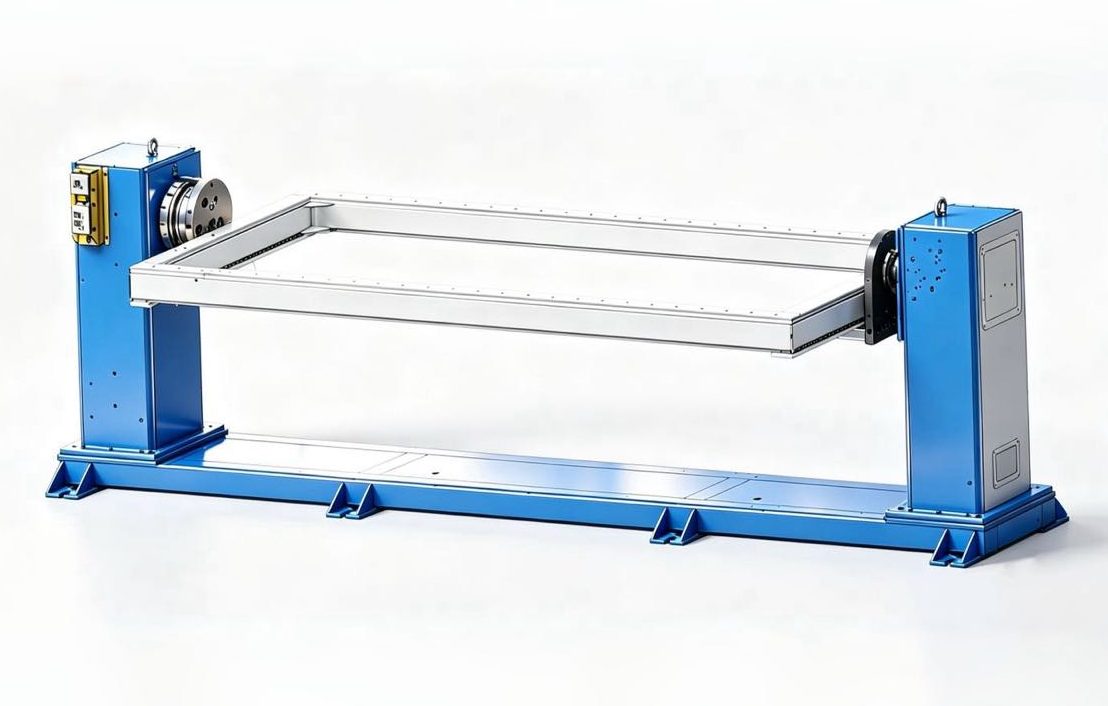
Тип 1: Позиционер на робота с глава и задна стойка (B серия)
За какви детайли е подходящ?
Корпуси на съдове под налягане, секции от кули на вятърни турбини, големи задвижващи валове, тела на стрели за инженерни машини, тръбни колектори. Определящата характеристика: детайлът е удължен или аксиално симетричен, и двата края могат да се хващат концентрично.
Как работи
Глава със серво задвижване захваща единия край; пасивна задна част поддържа другата. Детайлът се върти непрекъснато по основната си ос, докато заваръчният робот се движи по дължината. Периферните шевове са заварени изцяло в плоска позиция, натискане на времето за включване на дъгата 85% или по-висока.
Действителни спецификации на модела
| Модел | Номинален полезен товар | Точност на позициониране | Максимална скорост на обръщане | Стандартен диапазон |
| MRK-B001 (светлина) | 500–1000 кг | 0.05 mm@R350 | 90°/s | 2 / 2.5 / 3 / 3.5 м |
| MRK-B002 (Високо натоварване) | 1,000–1 500 кг | 0.05 mm@R350 | 60°/s | 2 / 2.5 / 3 / 3.5 м |
| MRK-B004 (Тежки) | 1,500–5 000 кг | ±0,075 mm@R500 | 30°/s | 3 / 5 / 6 / 8 м |
Силни страни и ограничения
- Силни страни: Най-високият таван на полезен товар от всичките пет типа (B004: 5,000 кг); максимално време на дъгата върху периферните шевове; най-опростен механичен дизайн и най-ниски разходи за поддръжка
- Ограничения: Подходящ само за аксиално симетрични или удължени детайли; не може да се справи с многостранни неправилни части; двата края на детайла трябва да са концентрични и да могат да се хващат
Тип 2: H-тип серво ротационна маса (Серия H)

(Роботът не е включен)
За какви детайли е подходящ?
Фланци, кръгли структурни рамки, EV батерии за батерии, кръгли крайни капачки, пръстеновидни секции. Определящата характеристика: дисковидна, пръстеновидна, или равнинна геометрия с ниско съотношение на височина към диаметър.
Как работи
Кръгла маса се върти около вертикална ос. Детайлът е фиксиран към масата и се върти към всеки целеви ъгъл, докато заваръчният робот завършва шевовете последователно. Най-простата структура от всичките пет вида, най-ниска цена на интеграция, най-лесен за възлагане.
Действителни спецификации на модела
| Модел | Номинален полезен товар | Точност на позициониране | Максимална скорост | Диаметър на стандартна маса. / Max Swing Dia. |
| MRK-H001 | 500–2 000 кг | ±0,05 при R350 | 60°/s | 600–2 000 мм / множество опции |
| MRK-H004 (Стандартен) | 500–1 500 кг | ±0,05 mm при R350 | 60°/s | 1,500 мм / 2,000 мм |
| MRK-H005 (тежък) | 1,500–2 000 кг | ±0,05 mm при R350 | 45°/s | 2,500 мм / 3,000 мм |
Силни страни и ограничения
- Силни страни: Най-ниска цена и най-проста интеграция от всичките пет типа; голяма повърхност на масата за гъвкаво фиксиране на детайла; широк диапазон на диаметъра на масата (600 мм до 2,500 мм)
- Ограничения: Само хоризонтално въртене — заваръчните шевове отстрани и отдолу са недостъпни; стабилността се влошава, когато съотношението височина/диаметър на детайла превишава 0.8
Тип 3: Двуосен робот позиционер L-тип (Серия L)
За какви детайли е подходящ?
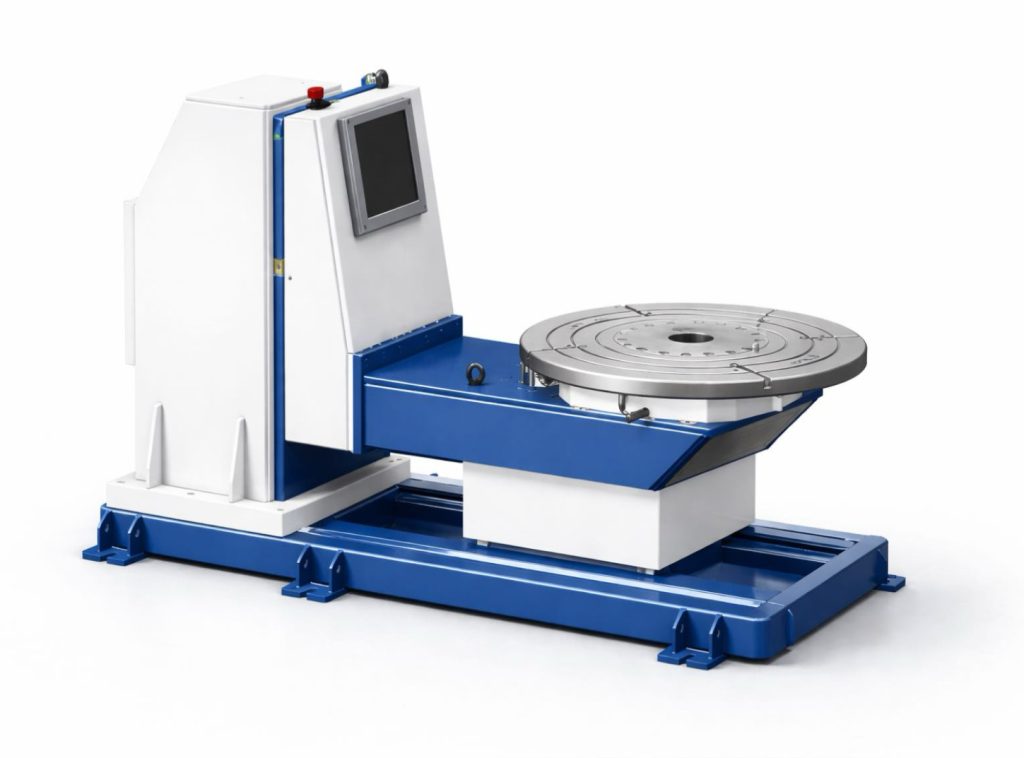
Рамки за батерии за EV, рамки за мотоциклети и велосипеди, алуминиеви конструкционни заварки, детайли със среден размер, които изискват операции по заваряване и сглобяване на една и съща станция. Определящата характеристика: многостранно заваряване, комбинирано със стъпка на сглобяване на същото приспособление.
Как работи
L-образна рамка съчетава две независими серво оси: инструментална ос (хоризонтално въртене) за ориентиране на детайла, и обръщаща се ос за регулиране на наклона. Двуосни координационни капаци 4 към 6 заваряване на лица в една настройка. Оста на инструмента също се удвоява като справка за индексиране на сглобката, позволяваща заваряване и сглобяване на части на една и съща станция без прехвърляне на детайла.
Действителни спецификации на модела
| Модел | Номинален полезен товар | Точност на оста на инструмента | Точност на преобръщане на оста | Скорост на оста на инструмента |
| MRK-L001 (Лека двойна ос) | 300–500 кг | ±0,05 mm при R350 | ±0,075 mm@R500 | 60°/s, ускорение 45°/s² |
| MRK-L002 (Тежка двойна ос) | 1,500 кг | Въртящ момент: 3,960 N·m | Обръщане на въртящия момент: 6,720 N·m | Въртене 4 об/мин / Обръщане 3 об/мин |
Силни страни и ограничения
- Силни страни: Единственият тип, който изначално поддържа комбинирано заваряване и сглобяване на една станция; L002 Дръжки за тежък въртящ момент 1,500 кг алуминиева дограма; двойна ос покрива множество лица в една настройка
- Ограничения: За чисто заваръчни приложения без изисквания за сглобяване, тип U обикновено предлага по-добра ефективност на разходите; обхватът на обръщане е ограничен — приложения, изискващи обръщане на >90°, не са подходящи
Тип 4: Двуосен робот-позиционер U-тип (Серия U)

За какви детайли е подходящ?
Автомобилни структурни скоби, рамки на арматурното табло, заварки на тялото в бяло, стандартни роботизирани компоненти за заваръчни клетки. Определящата характеристика: многостранна геометрия, 300 към 1,000 кг, производство в голям обем със строги изисквания за последователност.
Как работи
U-образна рамка съдържа обръщаща се ос J1 (±90°) и J2 ос на въртене (±200°) в координирано серво движение. Всяка повърхност на детайла може да бъде доведена до позиция за плоско заваряване, без да се отстранява частта от приспособлението. Компактен отпечатък (~1,2 м²) и бързата реакция на оста правят това доминиращ избор за групово заваряване на автомобилни части.
Действителни спецификации на модела
| Модел | Номинален полезен товар | Повторяемост | J1 скорост на обръщане | J2 Скорост на въртене |
| MRK-U001 (светлина) | 300 кг | ±0,05 mm при R250 | 30°/s, въртящ момент 2,695 N·m | 60°/s, въртящ момент 1,225 N·m |
| MRK-U002 (Стандартен) | 500–1000 кг | Обръщане: ±0,075 mm@R500 Инструмент: ±0,05 mm при R350 | 45°/s | 60°/s, ускорение 45°/s² |
Силни страни и ограничения
- Силни страни: Напълно елиминира надземното и вертикалното заваряване; U001 постига ±0,05 mm@R250 за изискванията за автомобилна точност; най-малкият отпечатък от всички двуосни типове — множество единици могат да бъдат разположени една до друга
- Ограничения: Таван на полезен товар от 1,000 кг (U002) изключва го за тежки детайли; Обхватът на обръщане J1 от ±90° е недостатъчен за редки приложения, изискващи по-голям наклон
Тип 5: Триосен робот позиционер (Серия B008–B012)
За какви детайли е подходящ?
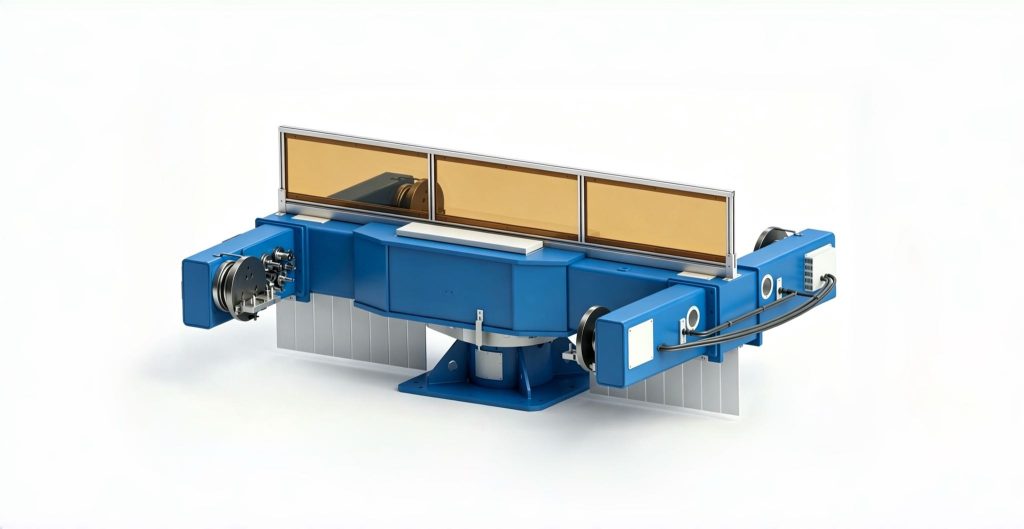
Рамена на стрелата на багера и кран, кранови стрелови секции, рамки на гондолите на вятърни турбини, основни структури на минно оборудване. Определящата характеристика: заваръчни шевове, разпределени напречно 6 или повече самолети, сложна геометрия, 500 кг и повече.
Как работи
Три координирани серво оси — ротационна ос с голямо въртене, инструментална ос, и преобръщащ контрол — преместете последователно всеки заваръчен шев на всяка повърхност в позиция за плоско заваряване, елиминиране на повторното позициониране на крана по средата на цикъла. B008 достига максимален диаметър на въртене от 5,000 мм; моделите с висока точност B009 и B011 постигат ±0,03 mm повторяемост.
Действителни спецификации на модела
| Модел | Номинален полезен товар | Точност на въртене | Max Swing Dia. | Точност на инструментите | Скорост на инструментална екипировка |
| MRK-B008 (тежък) | 1,500–2 000 кг | ±0,05 мм при R500 | 5,000 мм | ±0,05 mm при R350 | 60°/s |
| MRK-B009 (Модулен) | 500–1000 кг | ±0,03 mm при R500 | 4,000 мм | ±0,05 mm при R350 | 90°/s |
| MRK-B010 (светлина) | 300–500 кг | ±0,075 mm@R500 | 4,000 мм | ±0,075 mm@R500 | 60°/s |
| MRK-B011 (Стандартен) | 1,000–1 500 кг | ±0,03 mm при R500 | 4,000 мм | ±0,05 mm при R350 | 90°/s |
| MRK-B012 (Вертикално обръщане) | 300–1 500 кг | ±0,075 mm@R500 | — | ±0,05 при R350 | 60°/s |
Силни страни и ограничения
- Силни страни: Най-широката адаптивност на детайла от всичките пет типа; най-висока налична точност при ±0,03 mm; елиминира всяко повторно позициониране на крана по средата на цикъла
- Ограничения: Най-висока цена на закупуване и най-сложна интеграция; таван на полезен товар от 2,000 kg — детайлите над това изискват тежка челна и задна част (B004: 5,000 кг)
Сравнение рамо до рамо: Всички 5 Видове
| Измерение | Челна и задна част (Б) | H-тип (з) | L-тип (Л) | U-тип (U) | Три оси (B008–B012) |
| Адаптивност на детайла | ❌ Само аксиално симетрични | ❌ Диск / само планарно | ✅ Умерено | ✅ Широка | ✅ Най-широк |
| Максимален полезен товар | ✅ 5,000 кг | ✅ 2,000 кг | ⚪ 1,500 кг | ❌ 1,000 кг | ⚪ 2,000 кг |
| Елиминира заваряването отгоре | ⚪ Само периферни шевове | ❌ Само горната страна | ✅ Многостранно ефективен | ✅ Всички лица са елиминирани | ✅ Всички лица са елиминирани |
| Поддръжка на функцията за сглобяване | ❌ Не | ❌ Не | ✅ Инструментална ос с двойно предназначение | ❌ Не | ❌ Не |
| Изисква се площ на пода | ❌ Голям (обхват 2–8 m) | ✅ Малък | ⚪ Среден | ✅ Най-малък | ⚪ Среден |
| Сложност на интеграцията | ✅ Ниска | ✅ Най-нисък | ⚪ Среден | ⚪ Среден | ❌ Високо |
| Разходи за покупка | ⚪ Среда | ✅ Най-нисък | ⚪ Среда | ⚪ Среда | ❌ Най-високо |
⚪ = Средна гама / между двете крайности
4-Процес на избор на стъпки
стъпка 1: Идентифицирайте геометрията на вашия детайл
- Удължен или тръбен детайл, двата края могат да се хващат → Head-and-Tailstock
- Диск, пръстен, или равнинна геометрия → H-Type Rotation Table
- Многолицев, 300–1000 кг, чисто заваряване → U-тип
- Многолицев със заваряване + монтаж на същата станция → L-тип
- Заваръчни шевове 6+ самолети, сложна геометрия → Три оси
стъпка 2: Проверете вашия товар — детайл + приспособление, с 20% марж
Зареждане на селекцията = (тегло на детайла + тегло на приспособлението) × 1.2. Използването само на нетното тегло на детайла е най-честата грешка при избора. Приспособленията рутинно добавят 15–30% към общото натоварване - игнорирането им причинява хронично претоварване и преждевременна повреда на задвижването.
стъпка 3: Съответства на изискването за точност
- Общо структурно заваряване: ±0,05 mm е напълно достатъчно
- Автомобилни прецизни компоненти: ±0,05 мм (U001) или ±0,03 mm (B009/B011)
- Тежка структурна изработка с груби допуски: ±0,075 mm е приемливо (B004, B010)
стъпка 4: Изберете своя режим на интегриране на контрола
- Координирано управление на осите (препоръчително): Позиционерът на робота работи като външна ос на заваръчния робот. Въртенето и заваряването се извършват едновременно в синхронизация в реално време - времето за включване на дъгата е максимално увеличено
- Независим контрол: Редуват се заваряване и въртене. По-ниски разходи за интеграция, но времето за включване на дъгата не може да бъде напълно оптимизирано - подходящо за прости процеси или ограничени бюджети
3 Най-често срещаните грешки при избора
| Грешка 1: Закупуване на най-големия рейтинг на полезен товар за марж на безопасност. → Извънгабаритният полезен товар означава по-голяма ротационна инерция, по-бавна реакция, и ненужни разходи. Изберете въз основа на действителния товар × 1.2, не е най-големият наличен модел. |
| Грешка 2: Винаги е по-добре да приемем повече оси. → Устройство с три оси струва 2–3 × устройство с една ос и изисква значително по-дълго въвеждане в експлоатация. Ако вашите детайли имат само периферни шевове, едноосова челна и задна стойка е оптималното решение. |
| Грешка 3: Планиране да започнете евтино и да надстроите по-късно. → Различните типове позиционери на роботи имат несъвместими модели за монтиране на приспособления и архитектури за управление. Надграждането означава редизайн на тела и препрограмиране от нулата. Да го направите правилно от първия път почти винаги е по-евтино от смяната. |
Получете безплатна оценка за подбор
Ако ситуацията с вашия детайл е сложна или все още не сте сигурни относно правилната конфигурация, нашият инженерен екип предоставя безплатни оценки на приложението — препоръка за специфичен модел, обхват или размер на масата, и предварителна оценка на възвръщаемостта на инвестициите — предоставена в писмен вид в рамките на 24 работно време.
► Свържете се с нас за безплатна оценка за избор на позициониращ робот
За автора
| опит & пълномощията Специалист по интегриране на роботизирана система за заваряване с 12+ години директен проектен опит, фокусиран върху избора и интегрирането на робот позиционер. Предоставя консултации на 300+ фабрики в цяла Северна Америка, Европа, и Азия. Всички спецификационни данни в тази статия са извлечени от действителните H / Б / Л / Продуктови листове с данни от серия U. История на компанията: 26+ години инженеринг за автоматизация на заваряване, 40+ активни патенти, 1,500+ завършени проекти в световен мащаб, приблизително 70% включваща интеграция на Robot Positioner. ЕС CE сертификат: Системи за позициониране на роботи (Сертификат №: M.2026.206.C134866) Последна актуализация: май 2026 |
СВЪРЗАНИ ПУБЛИКАЦИИ

6 Често срещани предизвикателства при роботизираното лазерно заваряване и как да ги разрешим

3Обяснено проследяване на шев с лазер D Vision:От точков облак до заваръчен път за секунди

7th Axis Robot Track System Support & Ръководство за отстраняване на неизправности

Как да интегрирате визуално направлявана роботизирана заваръчна клетка в съществуваща производствена линия

Тенденции в роботизирана заваръчна клетка 2026–2030 г: AI, Машинно зрение & Бъдещето на автоматизацията на заваряването
