Производител на работни станции за роботи и лазерни системи по поръчка



Как заваръчен позиционер контролира гравитацията: Физиката на стабилността на локвата и качеството на заварката
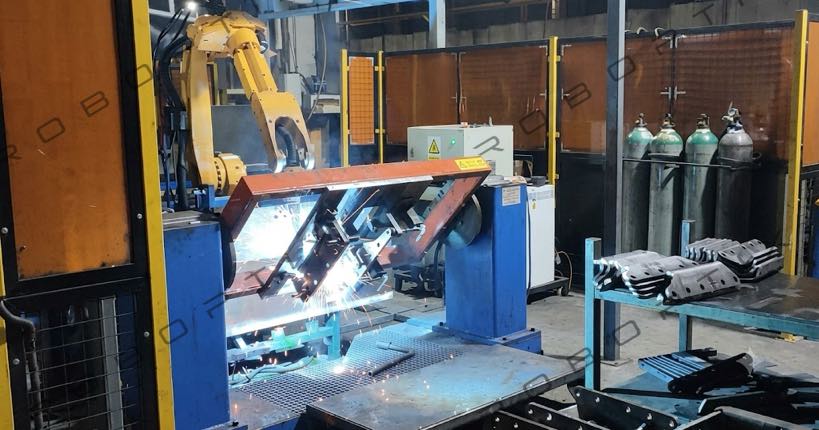
Разбиране на науката зад това защо въртенето на вашия детайл трансформира резултатите от заваряването
Всеки заварчик познава чувството. Удряш дъга върху хоризонтална фуга и локвата тече като мед — гладко, предсказуем, точно където го искате. След това преминавате към пас отгоре и изведнъж същата тази локва се превръща в битка. Гравитация, който беше ваш съюзник преди малко, сега дърпа разтопен метал към предпазната ви маска.
Това не е проблем с уменията. Това е проблем на физиката. И това е, което позиционерът за заваряване решава при първопричината - чрез пренасочване на детайла, така че гравитацията винаги да работи във ваша полза.
Докато повечето дискусии за позиционери за заваряване се фокусират върху показателите за производителност и капацитета на полезен товар, тази статия използва различен подход. Ние отиваме под повърхността - буквално - за да изследваме физиката на това, което се случва, когато завъртите заваръчен елемент, и защо тази ротация може да означава разликата между бездефектна заварка и скъп ремонт.
Ключово прозрение: Позиционерът за заваряване не е просто устройство за обработка на материали. Това е инструмент за контрол на гравитацията, който фундаментално променя термодинамиката и динамиката на флуидите на процеса на заваряване.
1. Проблемът по физика: Гравитацията не е неутрална при заваряване
За да разберете защо един позиционер има значение, първо трябва да разберем какво прави гравитацията със заваръчната вана. При процеси на заваряване чрез топене — независимо дали GMAW, GTAW, FCAW, или SAW — разтопената заваръчна вана е течност, подложена на множество конкуриращи се сили:
- Повърхностно напрежение: Доминиращата сила в малки мащаби. Повърхностното напрежение издърпва разтопения басейн в кохерентна форма и устоява на деформация. При заваряване в плоско положение (1G/1F), повърхностното напрежение помага да се задържи локвата в ставата.
- Гравитация: Упражнява телесна сила, пропорционална на масата на разтопения метал. В плоско положение, гравитацията избутва локвата в основата на ставата - полезно. В горно положение (4G/4F), гравитацията издърпва локвата далеч от ставата - разрушително.
- Налягане на дъгата: Силата, упражнявана от плазмената струя върху повърхността на басейна. Натискът на дъгата може да помогне или да попречи в зависимост от ъгъла на движение и позицията.
- Сила на Лоренц (електромагнитни): Токът, протичащ през басейна, генерира собствено магнитно поле, създавайки разбъркващ ефект и влияейки върху проникването.
- Марангони конвекция: Градиентите на повърхностното напрежение, предизвикани от температурните разлики, причиняват поток на течност в басейна, влияещи върху формата на перлата и профила на проникване.
Балансът на тези сили определя всичко за вашия заваръчен шев: дълбочина на проникване, профил на мънистата, сливане на пръстите на краката, генериране на пръски, и податливост към дефекти като липса на сливане, подрязване, и шлакови включвания.
При заваряване извън позиция - вертикално (3Ж), режийни (4Ж), и наклонени позиции - гравитацията се измества от стабилизираща сила към дестабилизираща. Колкото по-тежък е заваръчният материал и толкова по-голяма е разтопената вана (както при процесите с високо отлагане), толкова по-изразен става този ефект.
1.1 Предимството на плоската позиция в числата
Изследване, публикувано в Welding Journal, показа, че заваръчните шевове са направени в плоска позиция (1Ж) постоянно превъзхождат заварките извън позиция по множество показатели за качество. В едно проучване, сравняващо GMAW ъглови заварки върху конструкционна стомана, заварки в плоска позиция:
- 23% по-дълбоко проникване в сравнение с вертикалните заварки нагоре при една и съща вложена топлина
- 40% намаляване на порьозността в сравнение с горните заварки
- Значително по-ниски нива на пръски, намаляване на времето за шлайфане след заваряване с до 60%
- По-последователни ъгли на пръстите на краката, критичен за конструкции, натоварени с умора
Тези разлики не са маргинални. За съд под налягане, изискващ 100% радиографско изследване, разликата между заваръчен шев в плоско положение и заваръчен шев може да означава разликата между преминаването от първия опит и множество цикъла на ремонт.
2. Как един позиционер трансформира физиката: Въртене = Пренастройване на гравитацията
Позиционерът за заваряване атакува този проблем при неговия източник. Вместо да принуждава заварчика или робота да компенсира гравитацията с техника - по-бавни скорости на движение, схеми за тъкане, по-ниски скорости на отлагане — позиционерът завърта детайла, така че всяка връзка да е представена в оптимална ориентация.
2.1 Кинематика на въртенето
Модерните серво задвижвани позиционери като B-серията на ROBOPTIX предлагат прецизно ъглово позициониране с повторяемост до ±0,05 mm при 350 mm радиус. Това означава, че позиционерът може да завърти детайла до произволен ъгъл в рамките на неговата работна обвивка и да се върне към тази точна ориентация с точност под милиметър.
Помислете за типичен сценарий на тежко производство: а 2,000 mm дълга структурна греда със заварки, необходими на четири лица. Без позиционер, операторът трябва:
- Заваръчно лице 1 в плоско положение (добре)
- Обърнете гредата с мостов кран (5–15 минути време без добавена стойност)
- Заваръчно лице 2 в плоско положение
- Обърнете отново
- Заварете лица 3 и 4 във вертикално положение или над главата (бавен, склонни към дефекти)
С позиционер headstock-tailstock, гредата се монтира еднократно. Позиционерът го върти непрекъснато, представяйки всяка става в плоска позиция. Няма кран време, няма престой при препозициониране, и — критично — без заваряване извън позиция.
2.2 Промяната на поведението на локвата
Когато позиционерът постави ставата в плоска позиция, няколко физически промени настъпват едновременно в заваръчната вана:
- Подравняване на вектора на гравитацията: Сега гравитационната сила действа перпендикулярно на ставата, бутане на разтопения метал надолу в корена, вместо да го дърпате настрани (вертикален) или далеч от ставата (режийни). Това увеличава проникването и подобрява сливането на корените.
- Увеличен допустим размер на заваръчната вана: В плоско положение, басейнът може да бъде по-голям преди увисване, предизвикано от гравитацията (ефектът на „отпадане“.) възниква. Това позволява по-високи скорости на отлагане - повече метал на минута - без компромис с качеството.
- Стабилен Марангони поток: Температурните градиенти по повърхността на басейна остават симетрични, когато басейнът е хоризонтален. При заваряване извън позиция, асиметричното охлаждане създава небалансирани сили на повърхностно напрежение, които изкривяват формата на перлите.
- Намалено отклонение на дъгата: При горно заваряване, издигащият се облак от защитен газ и метални пари може да отклони дъгата. В плоско положение, тази струя се издига естествено, без да пречи на пътя на дъгата.
Практически за вкъщи: Когато гравитацията е подравнена със ставата, можете да заварявате по-бързо, с по-висок ток, и постигане на по-дълбоко проникване — като същевременно намалява процента на дефекти. Позиционерът е инструментът, който прави това подравняване възможно за всяко съединение на сложен детайл.
3. Защо интегрирането на роботи увеличава предимството на физиката
Физическите предимства на позиционерите стават още по-значими, когато позиционерът е интегриран като външна ос на робот — конфигурация, поддържана от позиционерите ROBOPTIX чрез стандартен EtherCAT и интерфейси на контролера.
В координирано движение, роботът и позиционерът се движат едновременно. Заваръчната горелка и детайлът се въртят в синхрон, поддържане на оптималната връзка горелка-фуга във всяка точка по заваръчния път. Това позволява:
3.1 Непрекъснато заваряване на цилиндрични части
За цилиндрични детайли като тръби, черупки на съдове под налягане, и секции на вятърна кула, координираното въртене позволява един непрекъснат заваръчен шев. Позиционерът върти цилиндъра, докато роботът държи фенерчето неподвижно в оптималната позиция на 12 часа. Резултатът е идеално последователна заварка с:
- Равномерно проникване по цялата обиколка
- Постоянен външен вид на перлата — без спиране-старт нередности
- Елиминиране на позиционните вариации в химията и микроструктурата на заваръчния шев
3.2 Уравнение на ъгъла на факела
При ръчно и полуавтоматично заваряване, ъгълът на горелката се поддържа от уменията на оператора. На сложни геометрии, поддържането на правилния работен ъгъл и ъгъл на движение става почти невъзможно, когато заварчикът също се бори с гравитацията. Позиционер + комбинацията от роботи решава това чрез:
- Завъртане на частта за поддържане на ставата в хоризонтална равнина
- Позволява на робота да изпълнява прецизно, повтарящи се ъгли на горелката, програмирани веднъж
- Елиминиране на променливостта на оператора, която е водещата причина за дефекти на заваръчните шевове в фуги извън позицията
4. Металургичните последствия: Какво означава физиката за целостта на заварката
Ефектите от заваряването в плоска позиция с активиран позиционер се простират отвъд видимия профил на перлата и в металургичната структура на заваръчния шев.
4.1 Консистенция на скоростта на охлаждане
Скоростта на охлаждане на заваръчния шев е основен определящ фактор за микроструктурата, твърдост, и механични свойства. При заваряване в плоско положение, скоростта на охлаждане е по-равномерна, защото:
- Геометрията на заваръчната вана е симетрична, което води до равномерно извличане на топлина през основния метал
- Покритието със защитен газ е постоянно, осигуряване на равномерно конвективно охлаждане
- Няма предпочитана посока на топлинния поток (както е при заваряването вертикално нагоре, където топлината се издига в предварително отложен метал)
За закалени и закалени стомани, използвани в конструкционни приложения (S690, S960, A514), контролираното охлаждане е от съществено значение, за да се избегне образуването на мартензит в HAZ. Заваряването в плоска позиция с позиционер осигурява най-предсказуемия термичен цикъл за тези чувствителни материали.
4.2 Целостта на Fusion Zone
Липсата на сливане на страничната стена е един от най-често срещаните дефекти при заваряване извън позиция — и един от най-опасните, тъй като създава подобни на пукнатини прекъсвания, които могат да се разпространяват при натоварване от умора. Механизмът е ясен: във вертикално положение и над главата, разтопената вана има тенденция да се отклонява от горната странична стена, намаляване на синтеза на това място.
В плоско положение, с гравитация, която избутва басейна симетрично в двете странични стени, зоната на синтез е балансирана. Това е особено критично за:
- Челни съединения с пълно проникване, подложени на радиографски или ултразвуков контрол
- Т-образни съединения и ъглови заварки в динамично натоварени конструкции
- Многопроходни заварки, при които непълното сливане между проходите може да създаде скрити дефекти
5. Избор на позиционер за физично управлявано заваряване
Ако приемете, че контролът на гравитацията е основната функция на позиционера за заваряване, тогава критериите за избор се изместват от „какъв размер машина ми трябва?“ до „каква способност за позициониране ще осигури последователно плоски заварки на моите части?”
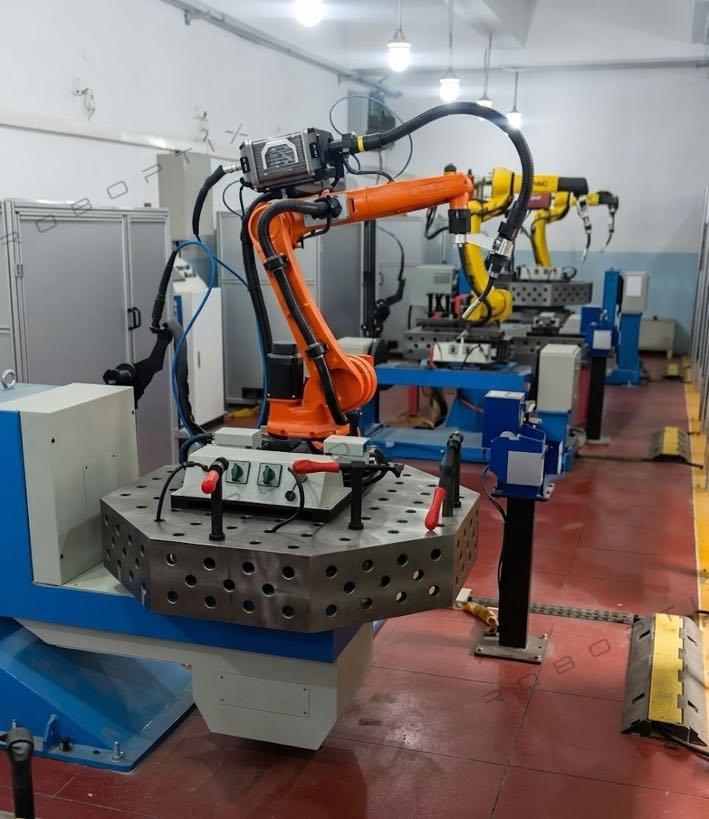
5.1 Ключова спецификация: Точност на позициониране, Не само полезен товар
Много купувачи се фокусират изключително върху товароносимостта. Но ако целта ви е да контролирате физиката на заваръчната вана, точността на позициониране е също толкова важна. Позиционер, който може да се върти a 2,000 kg част, но не може да поддържа точни ъглови позиции, нарушава целта.
Позиционерите ROBOPTIX постигат точност на позициониране на 0.05 mm при R350 — което се превежда като ъглова точност от приблизително 0.008 степени. На това ниво на прецизност, съединението се държи под оптимален ъгъл по целия заваръчен шев, осигуряване на последователно подравняване на гравитацията.
5.2 Диапазон на скоростта: Пренебрегнатият параметър
Поведението на заваръчната вана също се влияе от скоростта на въртене по време на непрекъснато заваряване. Твърде бавно, и дъгата изпреварва оптималната позиция на горелката върху цилиндрична част. Твърде бързо, и центробежните ефекти могат да започнат да влияят на локвата.
Позиционер с широк диапазон на скоростта — от бавно пълзене за прихващане и настройка до 90°/s за бързо препозициониране между заварките — ви дава гъвкавостта да оптимизирате както качеството (бавен, контролирано въртене по време на заваряване) и производителност (бързо препозициониране между пасовете).
5.3 Конфигурация: Съвпадение на геометрията с вашите части
Правилната конфигурация на позиционера зависи от геометрията на вашия детайл:
- Headstock-tailstock: Идеален за дълго, подобни на греди части. Осигурява въртене около една хоризонтална ос. ROBOPTIX B001/B002 обслужва 500–3000 kg полезни товари с разстояния до 3.5 м.
- L-тип (едноколонно накланяне): Най-добър за детайли от тип плоча, изискващи както въртене, така и накланяне. Позволява достъп до множество лица без повторно фиксиране.
- U-тип (двуколонен): Проектиран за много големи, тежки изделия, при които двата края на детайла се нуждаят от опора. Често срещан във вятърната енергия и производството на съдове под налягане.
- цапфа / многоосно серво: За сложни геометрии, изискващи координирано многоосно позициониране, синхронизирано с робота — серията ROBOPTIX B008–B012 покрива този диапазон.
6. Долната линия: Физиката плаща
Възвръщаемостта на инвестицията за позиционер за заваряване обикновено се изчислява по отношение на спестяване на труд и производителност. Но обусловените от физиката ползи — намален процент на дефекти, по-малко ремонти, по-висок добив при първо преминаване - често надвишава само спестяванията на труд.
Помислете за тези типични резултати от магазини, които са интегрирали позиционери в своите роботизирани заваръчни клетки:
| Метрика | Без позиционер | С позиционер |
| Добив на заваръчен шев при първо преминаване | 70–85% | 95–98% |
| Скорост на ремонт | 15–30% | 2–5% |
| Време за включване на дъгата на смяна | 35–45% | 65–80% |
| Скорост на отлагане (kg/час) | Само базова ставка | 1.3–1,8 × базова ставка |
| Кранът се движи на смяна | 15–30 | 1–3 |
Тези числа отразяват фундаментална истина: когато контролирате гравитацията, вие контролирате качеството. И качество — измерено в по-малко ремонти, по-малко преработка, и по-висока производителност — е това, което плаща за позиционера.
7. Преосмисляне на позиционера
Позиционерът за заваряване често се разглежда като аксесоар за обработка на материали - удобен начин за преместване на тежки части. Тази перспектива подценява технологията. Позиционерът за заваряване е, в основата си, система за управление на гравитацията, която трансформира физическите условия, при които се извършва заваряването чрез стопяване.
Чрез завъртане на детайла, така че всяка връзка да бъде представена в оптимална ориентация, позиционер:
- Изравнява гравитацията със ставата, подобряване на проникването и сливането
- Стабилизира заваръчната вана, намаляване на нивата на дефекти
- Позволява по-високи скорости на отлагане без компромис с качеството
- Осигурява постоянни топлинни условия за предвидими металургични резултати
- Елиминира времето без добавена стойност на препозиционирането, зависимо от крана
За магазини, обмислящи техния първи позиционер - или надграждане от ръчни към серво задвижвани системи - аргументът на физиката е убедителен. Разликата между заваръчен шев с вертикално нагоре и заваръчен шев с плоска позиция не е козметична. Показва се на рентгенови филми, в резултатите от механичните тестове, и в крайна сметка в надеждността на крайния продукт.
Позиционери ROBOPTIX, от B001 лекотоварна глава-задна част през многоосни серии B008–B012, са проектирани да осигурят прецизността и повторяемостта, необходими за физично заваряване. С точност на позициониране на 0.05 mm и безпроблемна интеграция на роботи чрез стандартни интерфейси за външна ос, те позволяват контролирано от гравитацията заваряване, което изисква модерното производство.
Готови сте да видите какво може да направи управляваното от физиката заваряване за вашия магазин?
Контакт РОБОПТИКС за персонализиран анализ на избора на позиционер, включително 3D чертежи на оформлението и поддръжка за интеграция за всички основни марки роботи.
За автора
опит & пълномощията
Специалист по интегриране на роботизирана система за заваряване с 12+ години директен проектен опит, фокусиран върху избора и интегрирането на робот позиционер. Предоставя консултации на 300+ фабрики в цяла Северна Америка, Европа, и Азия. Всички спецификационни данни в тази статия са извлечени от действителните H / Б / Л / Продуктови листове с данни от серия U.
История на компанията: 26+ години инженеринг за автоматизация на заваряване, 40+ активни патенти, 1,500+ завършени проекти в световен мащаб, приблизително 70% включваща интеграция на Robot Positioner.
Сертификати
- ISO 9001: 2015 (GB/T 19001-2016) — Система за управление на качеството
- GJB 9001C-2017 — Система за управление на качеството на военно/оръжейно оборудване
- ЕС CE — Директива за машините 2006/42/ЕО (Серт. не. M.2026.206.C134866)
- Високотехнологично предприятие — Cert. не. GR202341000595 (Издадено ноем. 2023)
Последна актуализация: юни 2026
СВЪРЗАНИ ПУБЛИКАЦИИ
Можете ли да се доверите на спецификационния лист? Как да проверите точността на заваръчния позиционер с лазерни тракери и ISO 9283
2026 7Ръководство за избор на роботи на Axis: Полезен товар, Инсулт, Повторяемост & Съвместимост на марката

Пет години TCO на заваръчен позиционер: Преброяване на скритите разходи, цитатът е забравен

3Обяснено проследяване на шев с лазер D Vision:От точков облак до заваръчен път за секунди
Сравнение на видовете позиционери за заваряване: Главна опора, L-тип, U-тип, 3-ос & още