Производител на работни станции за роботи и лазерни системи по поръчка



Как да интегрирате визуално направлявана роботизирана заваръчна клетка в съществуваща производствена линия
Закупуването на роботизирана заваръчна клетка е капитално решение. Интегрирането му в жива производствена линия без спиране на производството е оперативно. Повечето магазини могат да оправдаят покупката на хартия - възвръщаемостта на инвестициите е ясна, технологията е доказана, продавачът е демонстрирал времето на цикъла. След това клетката пристига, и истинският въпрос изплува: как се инсталира, комисионна, и разширете нова работна станция за заваряване заедно с вашето съществуващо ръчно производство, без да губите две седмици продукция, като плащате за клетката на първо място?
Тази статия е за производствени мениджъри и майстори на цехове, които са одобрили покупката на визуално управлявана роботизирана работна станция за заваряване и сега притежават интеграцията. Той обхваща практическата последователност: подготовка на обекта, монтаж, въвеждане в експлоатация, обучение на оператори, и увеличаване на производството. Фокусът е специално върху системите за роботизирани заваръчни клетки без програмиране - защото тяхната времева линия за интегриране е фундаментално по-кратка от традиционната програмирана клетка, и стъпките се различават по начини, които имат значение.
Фаза 1: Подготовка на площадката (Седмици 1–4, Припокрива се с производството)
Какво трябва да се случи преди клетката да пристигне
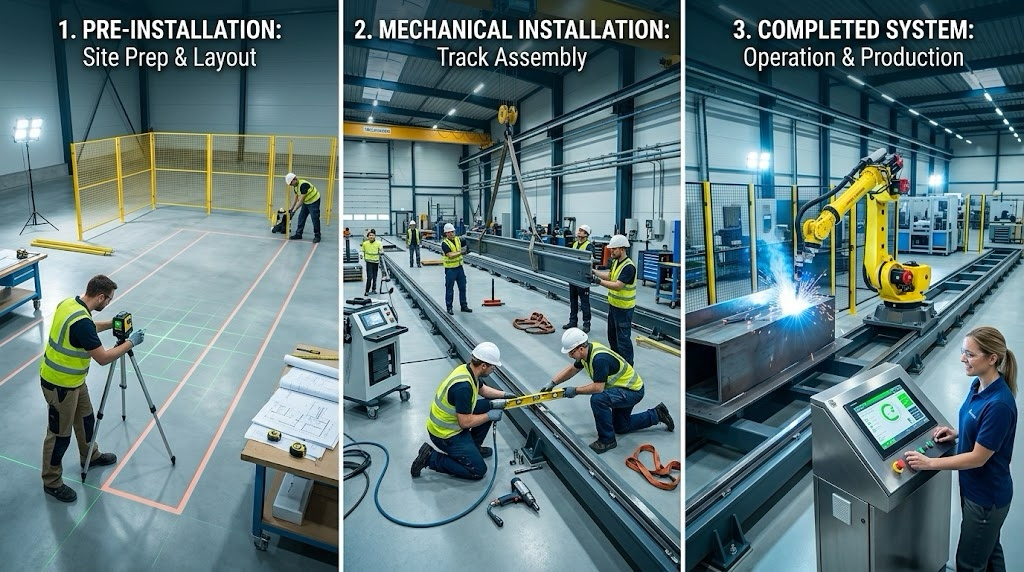
Подготовката на обекта е фазата, която повечето магазини подценяват, защото включва търговия извън заваряване: електрически, механичен, и съоръжения. Клетката не може да бъде пусната в експлоатация, докато обектът не е готов, и забавянията на сайта удължават времевата линия повече от всеки друг фактор. Четири работни потока протичат паралелно през 6-10 седмици, докато оборудването се произвежда:
• Electrical: Трифазно захранване към клетъчния контролер (обикновено 380–480V, 32–63A в зависимост от полезния товар на робота), 230V монофазен за скенер и PLC, и специална верига за телоподаващото устройство. Пуснете тръбопровод, преди клетката да пристигне - преоборудването на електричеството след монтажа добавя 3–5 дни.
• Compressed air: 6–8 бара чисто, сух въздух за почистване на горелката, затягане, и позиционни спирачки. Оразмерете компресора за непрекъсната работа, не прекъсва. Въздухът с по-малък размер причинява периодично освобождаване на скобата и отклонение на позиционера — и двете водят до дефектни заварки.
• Fume extraction: Екстракция при улавяне при източника, оценена за максималната скорост на отлагане на клетката. Заваряването на структурна стомана генерира 0,5–1,2 kg дим на час при пълно отлагане. Рециркулиращите филтри работят за мека стомана; е необходима локална смукателна вентилация за поцинковани или покрити материали.
• Foundation: Равна бетонна подложка, оценена за общото тегло на робота, позиционер, и максимална заварка. За клетка с a 2,000 kg позиционер и 1,500 kg част капацитет, посочете 200–300 mm подсилена плоча. Препоръчват се подложки за изолация на вибрации, ако клетката седи вътре 10 метри прецизно машинно оборудване.
Решението за подово оформление
Преди изливане на бетон или пускане на тръбопровод, решете къде се намира клетката спрямо вашия материален поток. Най-честата грешка при интегриране е поставянето на клетката там, където пасва физически, но не и оперативно – блокиране на достъпа на крана, създаване на тясно място между рязане и довършване, или принуждаване на операторите да ходят 30 метра между станциите. Клетката трябва да се намира по естествения път от подготовката на детайла до обработката след заваряване. Материалът трябва да тече в една посока; обратното проследяване убива пропускателната способност.
| Коефициент на оформление | Какво да проверя | Често срещана грешка |
| Покритие на кран | Обвивката на клетката трябва да е в рамките на хода на куката на вашия съществуващ мостов кран | Клетката е поставена извън обхвата на крана; ръчното зареждане утроява времето на цикъла |
| Материален поток | Частта влиза от страната на рязане/захващане, изходи към инспекция/завършване | Клетката е поставена в задънена улица; връщане на части през магазина |
| Операторски достъп | минимум 1.5 m свободно пространство от трите страни за товарене, поддръжка, изход | Клетка, притисната до стената; поддръжката изисква разглобяване |
| Зона за безопасност | Светлинните завеси или физическите бариери се простират на 2–3 m отвъд отпечатъка на клетката | Недостатъчна зона за безопасност; трафикът на мотокар влиза в клетъчния плик |
Фаза 2: Монтаж и въвеждане в експлоатация (Седмици 10–13)
Физически монтаж — дни 1–3
Клетката пристига на плоскост, обикновено в 2–4 големи подвъзела: робот на база, позиционер, защитно заграждение, и контролен шкаф. Монтажът е механичен: закрепете основата, подравнете позиционера към работната обвивка на робота, свържете електричество и въздух, и монтирайте защитната кутия. За роботизирана клетка за заваряване без програмиране, скенерът и лазерът са предварително монтирани и предварително калибрирани във фабриката — калибрирането на място е ограничено до проверка на референтна цел, не е пълно повторно калибриране. Това е процес от 2-3 дни за клетка с една станция, 4–5 дни за конфигурация с две станции.
Пускане в експлоатация — дни 4–10
Въвеждането в експлоатация е мястото, където клетката е готова за производство на вашите части. Това е фазата, която се различава най-много между традиционната клетка и роботизираната заваръчна клетка без програмиране:
| Задача за въвеждане в експлоатация | Традиционна клетка | Клетка без програмиране |
| Програмиране на роботи | 2–8 часа на част. Програмист на доставчика на място за 5–10 дни. | Не се изисква. Scan-and-plan генерира пътеки автономно. |
| Квалификация от първа част | Програмата е отстранена в пробна част; 3– типични 5 итерации. | Първата част е заварена директно от сканиране. 1–2 настройки на параметъра. |
| Валидиране на графика за заваряване | Параметри за тип на съединение, зададени ръчно от заварчик. | Валидираната библиотека автоматично избира параметри. Операторът потвърждава вида на ставата. |
| Тест за приемане | Програмираните части отговарят на спецификациите след цикъл на отстраняване на грешки. | Сканираните заварени части отговарят на спецификациите при първи или втори опит. |
| Типична продължителност | 7– 14 дни | 3– 6 дни |
Тестът за приемане е етапът на договора: клетката заварява вашата представителна част към вашия стандарт за качество, и се отписваш. За клетка без програмиране, този тест е и най-силното валидиране на технологията - ако клетката може да завари най-сложната ви част на първия ден от студено сканиране, той ще се справи с вашия производствен микс.
Фаза 3: Обучение на оператори и увеличаване на производството (Седмици 13–16)
Кого да обучаваме и колко време отнема
Обучението на оператора за роботизирана заваръчна клетка без програмиране е по-кратко, отколкото повечето магазини очакват. Клетката не изисква умения за програмиране; изисква зареждане, наблюдение, и основно отстраняване на неизправности. Заварчик с ръчен опит може да бъде обучен за самостоятелна работа за 3–5 дни. Незаварчик (монтьор, машинен оператор) отнема 5-7 дни. Разликата е в осведомеността за параметрите на заварката — заварчикът разпознава лоша заварка, когато я види; човек, който не е заварчик, трябва да се научи какво да търси.
Обучението обхваща четири компетенции:
• Part loading and clamping: Позициониране на заварката в приспособлението, захващащи скоби, потвърждавайки, че частта е поставена. Това е най-практическото умение и това, което най-много влияе върху времето на цикъла.
• Scan confirmation: Преглед на визуализацията на 3D сканиране на HMI, потвърждавайки, че системата е идентифицирала правилно всички заваръчни съединения, и одобряване на генерирания път. За роботизирана клетка за заваряване без програмиране, това напълно замества стъпката на програмиране.
• In-process monitoring: Гледане на заваръчния шев в реално време, разпознаване на общи проблеми (заекване при подаване на тел, отклонение на газовия поток, факел сблъсък), и да знаете кога да направите пауза срещу. кога да оставите системата да се самокоригира.
• Daily maintenance: Почистване на факла, проверка на дюзите, подмяна на макара с тел, почистване на телоподаващо устройство, и проверка на филтъра. Това са 15–20 минути на смяна и са най-големият определящ фактор за времето за работа на клетката.
Кривата на нарастване
Нова роботизирана клетка за заваряване не достига пълна производителност в първия ден. Операторът се учи, графиците за заваряване се валидират върху производствените части, и материалният поток се отстранява. Типична крива на нарастване:
| Точка | Производителност | Какво се случва |
| седмица 1 | 50–65% | Последователност за зареждане/сканиране/разтоварване от оператора. Времена на цикъл, по-дълги от посочените. |
| седмица 2 | 70–80% | Уверен оператор със стандартни части. Сложните части все още са бавни. |
| седмица 3 | 85–95% | Пълна производителност при стандартен микс. Случайно забавяне на нови части. |
| седмица 4+ | 95–100% | Пълна продуктивност. Операторът обработва самостоятелно нови части. |
| Пълна продуктивност | 100% | Клетка без програмиране постига това по-бързо — няма пречки за програмиране за нови части. |
Скоростта на нарастване зависи повече от оператора, отколкото от технологията. Мотивиран оператор, участващ в пускането в експлоатация от първия ден, достига пълна производителност за 2–3 седмици. Операторът, назначен в деня, в който клетката стартира, отнема 4–6 седмици. Включете вашия оператор рано.
Фаза 4: Работи заедно с ръчното производство
Стратегията за преход, която работи
Малко магазини изключват ръчното заваряване в деня, в който клетката стартира. Преходът е постепенен - и трябва да бъде. Клетката поема най-голям обем, първо най-повтарящите се части, докато ръчните заварчици се справят сложно, малообемни, или извънгабаритна работа. Това е правилното разделение на труда: клетката прави повторими, заваряване с високо отлагане при постоянно качество; ръчният заваръчен апарат се справя със сложно позициониране, еднократни измислици, и преработвам.
Най-ефективната преходна последователност:
• Weeks 1–2: Прокарайте клетката отгоре 3 номера на части по обем. Ръчните заварчици продължават цялата друга работа. Сравнете качеството на изхода на клетката и времето на цикъл спрямо ръчната базова линия.
• Weeks 3–4: Разширете до първите 8–10 номера на части. Преразпределете един ръчен заварчик към клетъчен оператор. Останалите заварчици се фокусират върху сложни и извънгабаритни части.
• Weeks 5–8: Cell обработва пълния стандартен производствен микс. Дръжка за ръчно заваряване по поръчка, извънгабаритни, и само преработка. Клетката произвежда 60–80% от общата заваръчна продукция в цеха по обем.
Какво да не правим
Не се опитвайте да прекарате всяка част през клетката през първата седмица. Операторът все още изгражда доверие, материалният поток все още не е плавен, и принудителното преминаване на сложни части през нова клетка води до дефекти, които подкопават доверието на оператора. Изграждането на доверие отнема седмици и един лош ден, за да се разруши. Започнете просто, докажете технологията, след това разширете.
| Интегрирането не е завършено, когато клетката е инсталирана. То е завършено, когато вашият оператор се довери на системата достатъчно, за да зареди част, която никога не е виждал преди, натиснете старт, и се отдалечете, за да подготвите следващия. Това доверие се печели чрез 3–4 седмици успешно производство, не чрез демонстрация за въвеждане в експлоатация. |
Често задавани въпроси
Колко време отнема интегрирането на роботизирана заваръчна клетка в съществуваща линия?
От поръчка до пълна производителност: 14–18 седмици за роботизирана клетка за заваряване без програмиране, 18–24 седмици за традиционна програмирана клетка. Разликата е въвеждане в експлоатация и набиране на мощност: клетка без програмиране елиминира програмирането за част, рязане 5–10 дни от пускането в експлоатация и 1–2 седмици от набиране на мощност. Подготовка на обекта (4 седмици) и производство на оборудване (6– 10 седмици) са еднакви и за двата вида.
Трябва ли да спра производството по време на инсталацията?
не. Монтажът и пускането в експлоатация се извършват в определена зона, която не пречи на съществуващите станции за ръчно заваряване. Клетката работи независимо по време на пускане в експлоатация. Единственото прекъсване е по време на физическото поставяне (1–2 дни дейност с кран и мотокар) и електрическо свързване (половин ден изолация на тока).
Какво се случва, ако клетката се разпадне при производството?
Частите, които клетката заваряваше, се връщат към ръчно заваряване - ето защо постепенният преход е важен. Вашите ръчни заварчици все още са на щат през първите 2–3 месеца. За повреди, продавачът трябва да осигури дистанционна диагностика в рамките на 4–8 часа и обслужване на място в рамките на 24–72 часа. Посочете времето за отговор в договора за покупка.
Мога ли да преместя клетката на друго място по-късно?
да, но планирайте 3–5 дни разглобяване, транспорт, преинсталация, и повторно калибриране. Скенерът и роботът поддържат калибриране чрез транспортиране, ако се преместват като подвъзел; пълното разглобяване изисква посещение във фабриката за повторно калибриране.
Как да оправдая разходите за интеграция на моя екип?
Очертайте го като намаляване на риска. Клетката намалява зависимостта от трудни за наемане заварчици, елиминира преработването на повтарящи се части, и увеличава капацитета без добавяне на персонал. Стартирайте ROI модела от Blog 08 с вашите действителни числа — периодът на изплащане на визуално управлявана роботизирана работна станция за заваряване обикновено пада в рамките на 5–10 месеца за магазини с 80+ части на месец и ставки за натоварени заварчици над $50/час.
Следващи стъпки
Ако планирате интегриране на роботизирана клетка за заваряване, ето какво трябва да направите:
• Walk your shop floor with a tape measure and identify the installation location before ordering. Покритие на кран, материален поток, и товароносимостта на пода са вашите три ограничения.
• Involve your facility manager and electrician in the site preparation plan from week one. Изискванията за електричество и въздух са посочени в ръководството за подготовка на обекта на доставчика — поискайте го преди покупка.
• Select your cell operator now — not when the cell arrives. Операторът трябва да участва в пускането в експлоатация и изпитването за приемане. Това е най-големият фактор за скоростта на нарастване.
• Plan a gradual transition: клетка отгоре 3 първо части, ръчни заварчици на всичко останало. Не опитвайте пълно производство в първия ден.
Говорете с нашите инженери по автоматизация на заваряването
Кажете ни вашия микс от части, видове стави, и месечен обем. Ние ще проведем проучване на времето на цикъла на вашата представителна част и ще ви върнем подробна оценка. Не се изисква ангажимент.
Свържете се с нас сега
→ Talk to an Engineer First
✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate
За автора
опит & пълномощията
Специалист по интегриране на роботизирана система за заваряване с 12+ години директен проектен опит, фокусиран върху избора и интегрирането на робот позиционер. Предоставя консултации на 300+ фабрики в цяла Северна Америка, Европа, и Азия. Всички спецификационни данни в тази статия са извлечени от действителните H / Б / Л / Продуктови листове с данни от серия U.
История на компанията: 26+ години инженеринг за автоматизация на заваряване, 40+ активни патенти, 1,500+ завършени проекти в световен мащаб, приблизително 70% включваща интеграция на Robot Positioner.
Сертификати
- ISO 9001: 2015 (GB/T 19001-2016) — Система за управление на качеството
- GJB 9001C-2017 — Система за управление на качеството на военно/оръжейно оборудване
- ЕС CE — Директива за машините 2006/42/ЕО (Серт. не. M.2026.206.C134866)
- Високотехнологично предприятие — Cert. не. GR202341000595 (Издадено ноем. 2023)
Последна актуализация: юни 2026
СВЪРЗАНИ ПУБЛИКАЦИИ
Защо визуалните системи са от съществено значение за роботизираното лазерно заваряване

6 Често срещани предизвикателства при роботизираното лазерно заваряване и как да ги разрешим

Технология Scan-to-Weld:Как обратното моделиране замества програмирането на роботи
Подова писта срещу надземен робот със 7-ма ос: Монтаж, Безопасност & Ръководство за избор

7th Axis Robot + Роботизирани позиционери: Изграждане на цялостни гъвкави клетки за заваряване