Fabricante de estações de trabalho robóticas personalizadas e sistemas a laser



Como um posicionador de soldagem controla a gravidade: A Física da Estabilidade da Poça e da Qualidade da Solda
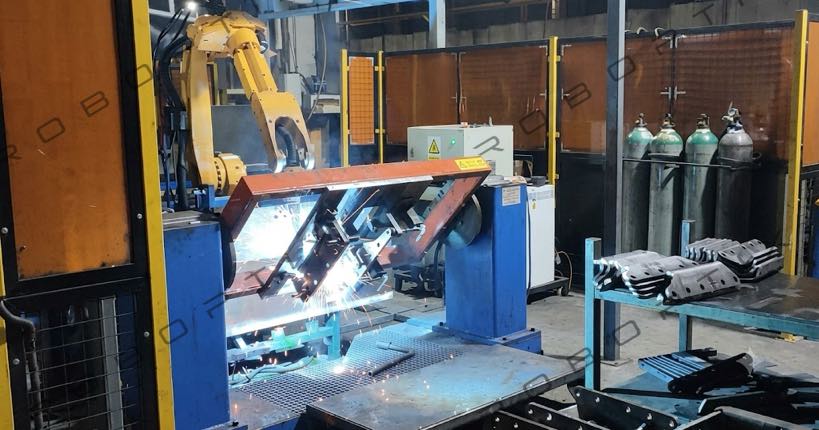
Compreender a ciência por trás do motivo pelo qual a rotação da sua peça transforma os resultados da soldagem
Todo soldador conhece a sensação. Você traça um arco em uma junta horizontal e a poça flui como mel – suave, previsível, exatamente onde você quer. Então você passa para uma passagem aérea e de repente aquela mesma poça se torna uma batalha. Gravidade, qual era seu aliado há pouco, agora está puxando metal derretido em direção ao seu protetor facial.
Este não é um problema de habilidade. É um problema de física. E é algo que um posicionador de soldagem resolve na raiz – reorientando a peça de trabalho para que a gravidade sempre trabalhe a seu favor.
Embora a maioria das discussões sobre posicionadores de soldagem se concentre em métricas de produtividade e capacidades de carga útil, este artigo tem uma abordagem diferente. Vamos abaixo da superfície - literalmente - para examinar a física do que acontece quando você gira uma soldagem, e por que essa rotação pode significar a diferença entre uma solda sem defeitos e um reparo caro.
Visão principal: Um posicionador de soldagem não é apenas um dispositivo de manuseio de materiais. É uma ferramenta de controle da gravidade que altera fundamentalmente a termodinâmica e a dinâmica dos fluidos do processo de soldagem..
1. O problema da física: A gravidade não é neutra na soldagem
Para entender por que um posicionador é importante, devemos primeiro entender o que a gravidade faz com uma poça de fusão. Em processos de soldagem por fusão – seja GMAW, GTAW, FCAW, ou SAW — a poça de fusão fundida é um fluido sujeito a múltiplas forças concorrentes:
- Tensão superficial: A força dominante em pequenas escalas. A tensão superficial puxa a poça derretida para uma forma coerente e resiste à deformação. Na soldagem em posição plana (1G/1F), a tensão superficial ajuda a conter a poça dentro da articulação.
- Gravidade: Exerce uma força corporal proporcional à massa do metal fundido. Em posição plana, a gravidade empurra a poça para a raiz da articulação – benéfico. Na posição superior (4G/4F), a gravidade afasta a poça da articulação – destrutivo.
- Pressão do arco: A força exercida pelo jato de plasma na superfície da piscina. A pressão do arco pode ajudar ou atrapalhar dependendo do ângulo de deslocamento e da posição.
- Força de Lorentz (eletromagnético): A corrente que flui pela piscina gera seu próprio campo magnético, criando um efeito estimulante e influenciando a penetração.
- Convecção Marangoni: Gradientes de tensão superficial impulsionados por diferenças de temperatura causam fluxo de fluido dentro da piscina, afetando o formato do cordão e o perfil de penetração.
O equilíbrio dessas forças determina tudo sobre sua solda: profundidade de penetração, perfil de contas, fusão nos dedos dos pés, geração de respingos, e suscetibilidade a defeitos como falta de fusão, corte inferior, e inclusões de escória.
Na soldagem fora de posição – vertical (3G), sobrecarga (4G), e posições inclinadas - a gravidade muda de uma força estabilizadora para uma força desestabilizadora. Quanto mais pesada a soldagem e maior a poça de fusão (como em processos de alta deposição), mais pronunciado esse efeito se torna.
1.1 A vantagem da posição plana em números
Uma pesquisa publicada no Welding Journal demonstrou que as soldas feitas na posição plana (1G) supera consistentemente as soldas fora de posição em diversas métricas de qualidade. Em um estudo comparando soldas de ângulo GMAW em aço estrutural, soldas em posição plana mostraram:
- 23% penetração mais profunda do que soldas verticais com a mesma entrada de calor
- 40% redução na porosidade em comparação com soldas aéreas
- Níveis de respingos significativamente mais baixos, reduzindo o tempo de retificação pós-soldagem em até 60%
- Ângulos dos dedos mais consistentes, crítico para estruturas carregadas de fadiga
Essas diferenças não são marginais. Para um vaso de pressão que requer 100% inspeção radiográfica, a diferença entre uma solda em posição plana e uma solda suspensa pode significar a diferença entre passar na primeira tentativa e vários ciclos de reparo.
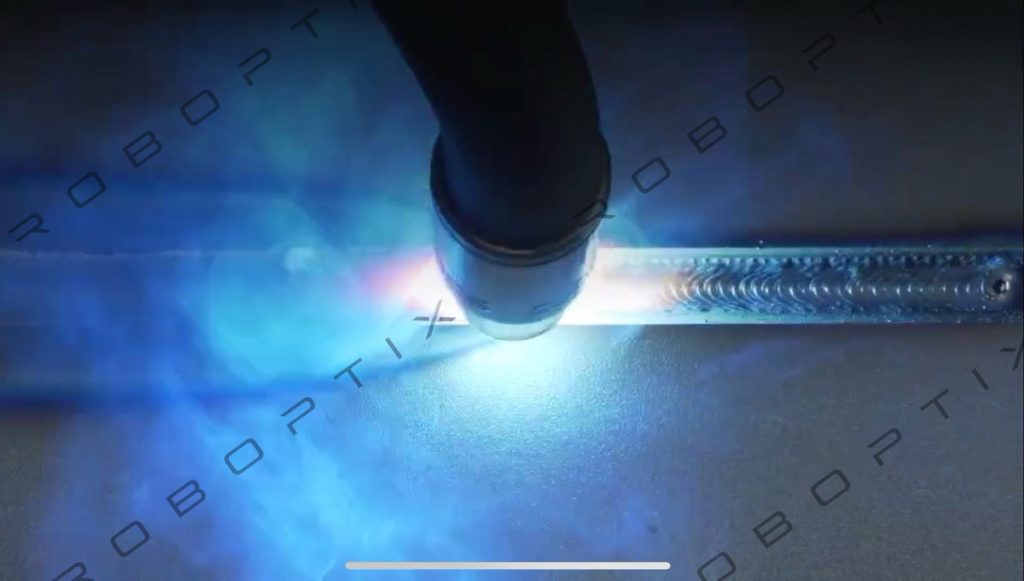
2. Como um posicionador transforma a física: Rotação = Realinhamento Gravitacional
Um posicionador de soldagem ataca esse problema em sua origem. Em vez de forçar o soldador ou o robô a compensar a gravidade com a técnica – velocidades de deslocamento mais lentas, padrões de tecelagem, taxas de deposição mais baixas — um posicionador gira a peça de trabalho para que cada junta seja apresentada na orientação ideal.
2.1 A Cinemática da Rotação
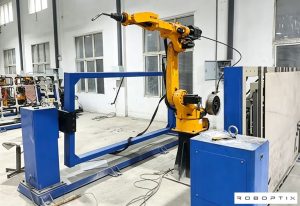
Os posicionadores servo-acionados modernos, como a série B da ROBOPTIX, oferecem posicionamento angular preciso com repetibilidade tão precisa quanto ±0,05 mm em uma 350 raio mm. Isso significa que o posicionador pode girar uma peça de trabalho em qualquer ângulo dentro de seu envelope de trabalho e retornar àquela orientação exata com precisão submilimétrica.
Considere um cenário típico de fabricação pesada: um 2,000 viga estrutural com mm de comprimento com soldas necessárias em quatro faces. Sem posicionador, o operador deve:
- Face de solda 1 em posição plana (bom)
- Vire a viga com uma ponte rolante (5–15 minutos de tempo sem valor agregado)
- Face de solda 2 em posição plana
- Vire novamente
- Faces de solda 3 e 4 em posições verticais ou suspensas (lento, sujeito a defeitos)
Com um posicionador cabeçote-cabeçote móvel, a viga é montada uma vez. O posicionador gira continuamente, apresentando todas as articulações na posição plana. Não há tempo de guindaste, sem tempo de inatividade de reposicionamento, e - criticamente - nenhuma soldagem fora de posição.
2.2 A mudança de comportamento da poça
Quando um posicionador coloca uma junta na posição plana, várias mudanças físicas ocorrem simultaneamente na poça de fusão:
- Alinhamento do vetor gravitacional: A força gravitacional agora atua perpendicularmente à articulação, empurrando o metal fundido para baixo na raiz, em vez de puxá-lo lateralmente (vertical) ou longe da articulação (sobrecarga). Isso aumenta a penetração e melhora a fusão da raiz.
- Aumento do tamanho tolerável da poça de fusão: Em posição plana, a piscina pode ser maior antes da flacidez induzida pela gravidade (o efeito “desistência”) ocorre. Isso permite taxas de deposição mais altas — mais metal por minuto — sem comprometer a qualidade.
- Fluxo estável de Marangoni: Os gradientes de temperatura na superfície da piscina permanecem simétricos quando a piscina está na horizontal. Na soldagem fora de posição, o resfriamento assimétrico cria forças de tensão superficial desequilibradas que distorcem o formato do cordão.
- Deflexão de arco reduzida: Na soldagem aérea, a pluma crescente de gás de proteção e vapor metálico pode desviar o arco. Em posição plana, esta pluma sobe naturalmente sem interferir no caminho do arco.
Conclusão prática: Quando a gravidade está alinhada com a junta, você pode soldar mais rápido, com corrente maior, e alcançar uma penetração mais profunda — tudo isso enquanto reduz as taxas de defeitos. O posicionador é a ferramenta que torna possível esse alinhamento para cada junta de uma peça complexa.
3. Por que a integração do robô amplifica a vantagem física
Os benefícios físicos dos posicionadores tornam-se ainda mais significativos quando o posicionador é integrado como um eixo externo do robô — uma configuração que os posicionadores ROBOPTIX suportam através de EtherCAT padrão e interfaces de controlador.
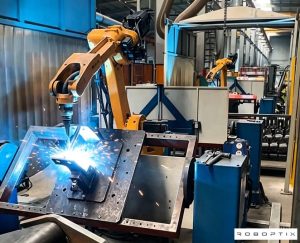
Em movimento coordenado, o robô e o posicionador se movem simultaneamente. A tocha de soldagem e a peça giram em sincronização, mantendo a relação ideal entre tocha e junta em todos os pontos ao longo do caminho da soldagem. Isso permite:
3.1 Soldagem Contínua em Peças Cilíndricas
Para peças cilíndricas, como tubos, conchas de vasos de pressão, e seções de torres eólicas, a rotação coordenada permite uma única costura de solda contínua. O posicionador gira o cilindro enquanto o robô mantém a tocha estacionária na posição ideal de 12 horas. O resultado é uma solda perfeitamente consistente com:
- Penetração uniforme em toda a circunferência
- Aparência consistente do cordão — sem irregularidades stop-start
- Eliminação de variações posicionais na química e microestrutura da solda
3.2 A equação do ângulo da tocha
Na soldagem manual e semiautomática, o ângulo da tocha é mantido pela habilidade do operador. Em geometrias complexas, manter o ângulo de trabalho e o ângulo de deslocamento corretos torna-se quase impossível quando o soldador também está lutando contra a gravidade. Um posicionador + combinação de robôs resolve isso:
- Girar a peça para manter a junta no plano horizontal
- Permitindo que o robô execute com precisão, ângulos de tocha repetíveis programados uma vez
- Eliminando a variabilidade do operador que é a principal causa de defeitos de solda em juntas fora de posição
4. As consequências metalúrgicas: O que a física significa para a integridade da solda
Os efeitos da soldagem em posição plana habilitada para posicionador estendem-se além do perfil visível do cordão e na estrutura metalúrgica da solda.
4.1 Consistência da taxa de resfriamento
A taxa de resfriamento da solda é um determinante primário da microestrutura, dureza, e propriedades mecânicas. Na soldagem em posição plana, a taxa de resfriamento é mais uniforme porque:
- A geometria da poça de fusão é simétrica, resultando em extração uniforme de calor através do metal base
- A cobertura do gás de proteção é consistente, proporcionando resfriamento convectivo uniforme
- Não há direção preferencial de fluxo de calor (como ocorre na soldagem vertical, onde o calor sobe para o metal previamente depositado)
Para aços temperados e revenidos usados em aplicações estruturais (S690, S960, A514), o resfriamento controlado é essencial para evitar a formação de martensita na ZTA. A soldagem em posição plana com um posicionador proporciona o ciclo térmico mais previsível para esses materiais sensíveis.
4.2 Integridade da zona de fusão
A falta de fusão da parede lateral é um dos defeitos mais comuns na soldagem fora de posição – e um dos mais perigosos, pois cria descontinuidades semelhantes a trincas que podem se propagar sob carga de fadiga. O mecanismo é simples: em posições verticais e suspensas, a poça de fusão tende a ceder para longe da parede lateral superior, reduzindo a fusão naquele local.
Em posição plana, com a gravidade empurrando a piscina simetricamente em ambas as paredes laterais, a zona de fusão está equilibrada. Isto é especialmente crítico para:
- Juntas de topo com penetração total sujeitas a inspeção radiográfica ou ultrassônica
- Juntas em T e soldas de ângulo em estruturas carregadas dinamicamente
- Soldas multipasses onde a fusão incompleta entre passes pode criar defeitos enterrados
5. Selecionando um posicionador para soldagem baseada na física
Se você aceita que o controle da gravidade é a função principal de um posicionador de soldagem, então os critérios de seleção mudam de “de que tamanho de máquina eu preciso?” para “qual capacidade de posicionamento fornecerá soldas consistentemente planas em minhas peças?”
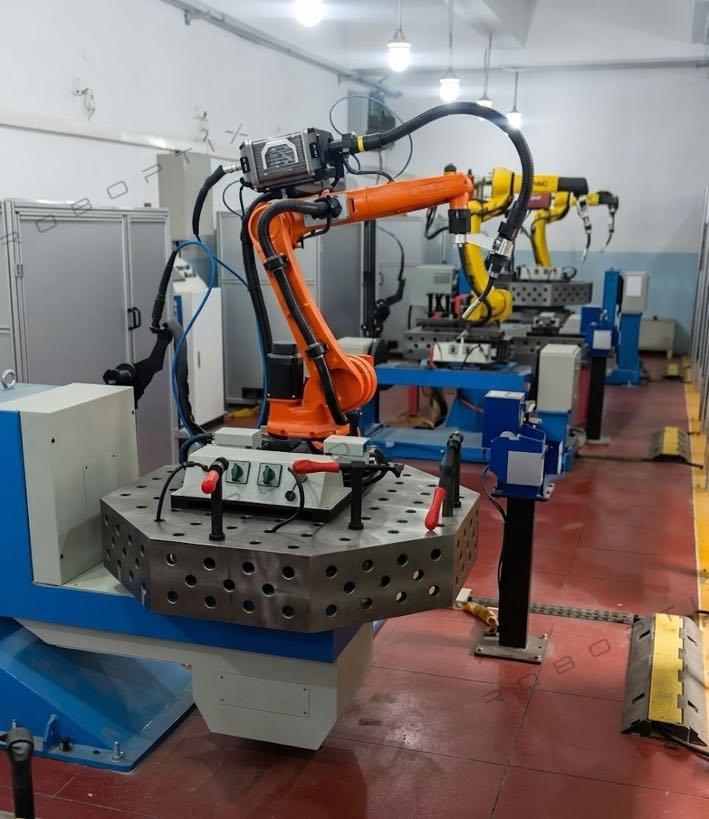
5.1 Especificação principal: Precisão de posicionamento, Não apenas carga útil
Muitos compradores concentram-se exclusivamente na capacidade de carga. Mas se o seu objetivo é controlar a física da poça de fusão, a precisão do posicionamento é igualmente importante. Um posicionador que pode girar um 2,000 kg, mas não consegue manter posições angulares precisas anula o propósito.
Os posicionadores ROBOPTIX alcançam precisão de posicionamento de 0.05 mm em R350 - o que se traduz em precisão angular de aproximadamente 0.008 graus. Neste nível de precisão, a junta é mantida no ângulo ideal durante toda a solda, garantindo alinhamento de gravidade consistente.
5.2 Faixa de velocidade: O parâmetro negligenciado
O comportamento da poça de fusão também é influenciado pela velocidade de rotação durante a soldagem contínua. Muito lento, e o arco ultrapassa a posição ideal da tocha em uma peça cilíndrica. Muito rápido, e os efeitos centrífugos podem começar a influenciar a poça.
Um posicionador com uma ampla faixa de velocidade - desde deslocamento lento para aderência e configuração até 90°/s para reposicionamento rápido entre soldas - oferece flexibilidade para otimizar a qualidade (lento, rotação controlada durante a soldagem) e produtividade (reposicionamento rápido entre passes).
5.3 Configuração: Combinando geometria com suas peças
A configuração correta do posicionador depende da geometria da peça de trabalho:
- Cabeçote-cabeçote: Ideal por muito tempo, peças semelhantes a feixes. Fornece rotação em torno de um único eixo horizontal. ROBOPTIX B001/B002 atendem cargas úteis de 500 a 3.000 kg com vãos de até 3.5 eu.
- Tipo L (rotação inclinada de coluna única): Melhor para peças de trabalho tipo placa que exigem rotação e inclinação. Permite acesso a múltiplas faces sem refixação.
- Tipo U (coluna dupla): Projetado para grandes, fabricações pesadas onde ambas as extremidades da peça precisam de suporte. Comum na energia eólica e na fabricação de vasos de pressão.
- Munhão / servo multieixo: Para geometrias complexas que exigem posicionamento multieixo coordenado e sincronizado com o robô — a série ROBOPTIX B008–B012 cobre esta faixa.
6. O resultado final: Física compensa
O retorno do investimento para um posicionador de soldagem é geralmente calculado em termos de economia de mão de obra e rendimento. Mas os benefícios impulsionados pela física – taxas de defeitos reduzidas, menos reparos, maior rendimento na primeira passagem – muitas vezes superam apenas as economias de mão de obra.
Considere estes resultados típicos de oficinas que integraram posicionadores em suas células de soldagem robótica:
| Métrica | Sem posicionador | Com posicionador |
| Rendimento de solda no primeiro passe | 70–85% | 95–98% |
| Taxa de reparo | 15–30% | 2–5% |
| Tempo de arco ligado por turno | 35–45% | 65–80% |
| Taxa de deposição (kg/hora) | Somente taxa básica | 1.3–1,8× taxa básica |
| Movimentos do guindaste por turno | 15–30 | 1–3 |
Esses números refletem uma verdade fundamental: quando você controla a gravidade, você controla a qualidade. E qualidade – medida em menos reparos, menos retrabalho, e maior rendimento — é o que compensa o posicionador.
7. Repensando o posicionador
Um posicionador de soldagem é frequentemente visto como um acessório de manuseio de materiais – uma maneira conveniente de mover peças pesadas. Essa perspectiva vende menos que a tecnologia. Um posicionador de soldagem é, em sua essência, um sistema de gerenciamento de gravidade que transforma as condições físicas sob as quais ocorre a soldagem por fusão.
Girando a peça de trabalho para que cada junta seja apresentada na orientação ideal, um posicionador:
- Alinha a gravidade com a junta, melhorando a penetração e fusão
- Estabiliza a poça de fusão, reduzindo as taxas de defeitos
- Permite taxas de deposição mais altas sem comprometer a qualidade
- Fornece condições térmicas consistentes para resultados metalúrgicos previsíveis
- Elimina o tempo sem valor agregado do reposicionamento dependente do guindaste
Para oficinas que estão considerando seu primeiro posicionador — ou atualizando de sistemas manuais para sistemas servo-acionados — o argumento da física é convincente. A diferença entre uma solda vertical para cima e uma solda em posição plana não é cosmética. Aparece em filmes de raios X, em resultados de testes mecânicos, e, em última análise, na confiabilidade do produto acabado.
Posicionadores ROBOPTIX, do cabeçote-cabeçote móvel para serviços leves B001 até a série multieixo B008 – B012, são projetados para fornecer a precisão e repetibilidade necessárias para soldagem orientada pela física. Com precisão de posicionamento de 0.05 mm e integração perfeita do robô através de interfaces de eixo externas padrão, eles permitem a soldagem controlada por gravidade que a fabricação moderna exige.
Pronto para ver o que a soldagem orientada pela física pode fazer pela sua oficina?
Contato ROBOPTIX para uma análise personalizada de seleção de posicionador, incluindo desenhos de layout 3D e suporte de integração para todas as principais marcas de robôs.
Sobre o autor
Experiência & Credenciais
Especialista em integração de sistemas de soldagem robótica com 12+ anos de experiência direta em projetos focados na seleção e integração de posicionadores de robôs. Prestou consultoria para 300+ fábricas em toda a América do Norte, Europa, e Ásia. Todos os dados de especificação neste artigo são extraídos de H reais / B / eu / Fichas técnicas dos produtos da série U.
Histórico da empresa: 26+ anos de engenharia de automação de soldagem, 40+ patentes ativas, 1,500+ projetos concluídos globalmente, aproximadamente 70% envolvendo integração do Robot Positioner.
Certificações
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema de Gestão da Qualidade
- GJB 9001C-2017 - Sistema de gerenciamento de qualidade de equipamentos militares/armas
- UE CE — Diretiva de Máquinas 2006/42/CE (Certificado. Não. M.2026.206.C134866)
- Empresa de alta tecnologia - Certificado. Não. GR202341000595 (Emitido em novembro. 2023)
Última atualização: junho 2026
POSTS RELACIONADOS

Análise ROI de soldagem robótica a laser: Vale a pena o investimento?

Cálculo da carga útil do posicionador de robô e seleção segura: O guia completo de engenharia
Você pode confiar na folha de especificações? Como verificar a precisão do posicionador de soldagem com rastreadores a laser e ISO 9283

Soldagem Robótica a Laser: Princípios, Vantagens, e aplicativos (2026 Guia Completo)
Programação de Movimento Coordenado: Fazendo seu robô e posicionador se moverem como uma cadeia cinemática