Fabricante de estações de trabalho robóticas personalizadas e sistemas a laser



1G a 6G sem guindaste: Como um posicionador converte soldas suspensas em soldas de posição plana
Posição de soldagem não é apenas uma convenção de rotulagem – ela determina as taxas de defeitos, velocidade de deposição, e segurança do soldador
Em mais de quinze anos apoiando oficinas de fabricação na transição da soldagem manual para a robótica, uma observação se repete: o maior preditor da qualidade da solda não é a habilidade do soldador ou a marca da máquina – é a posição de soldagem. Uma junta soldada plana (1G) e a mesma junta soldada acima (4G) pode diferir por 40% na taxa de defeito, mesmo com parâmetros idênticos.
AWS/ASME posição de soldagem sistema – 1G a 6G – existe precisamente porque a gravidade se comporta de maneira diferente em cada ângulo. Este artigo explica por que a soldagem fora de posição falha, como um posicionador de soldagem elimina mecanicamente esse modo de falha, e como são os ganhos mensuráveis de qualidade em uma área de produção real.

1. O sistema 1G-6G: Por que a posição é um problema de física
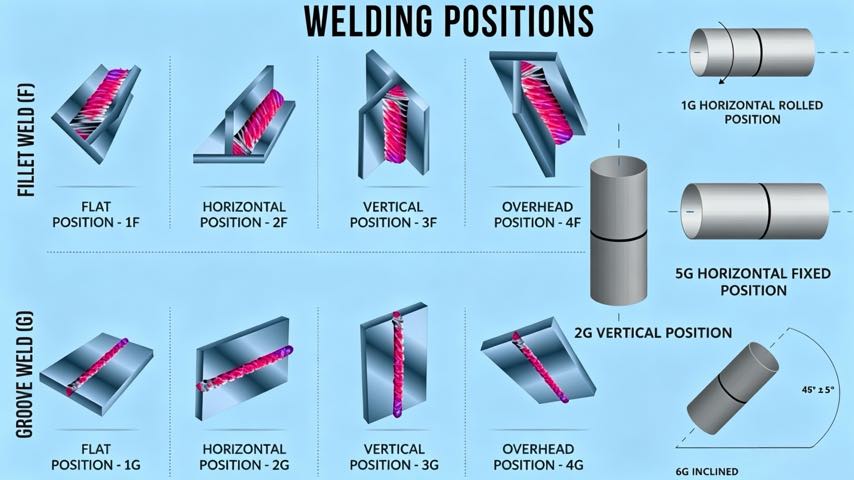
As posições de soldagem descrevem a orientação do eixo de solda e da poça de fusão em relação à gravidade. A classificação padrão:
- 1G / 1F: Posição plana. A poça de fusão fica no topo da junta; a gravidade empurra o metal para a raiz. Mais seguro e rápido.
- 2G / 2F: Posição horizontal. A gravidade começa a puxar a piscina para baixo, arriscando cair na borda superior.
- 3G / 3F: Posição vertical. A piscina luta contra a gravidade ao longo de toda a articulação; requer deslocamento controlado e muitas vezes menor calor.
- 4G / 4F: Posição aérea. A gravidade afasta a piscina diretamente da junta – a orientação mais propensa a defeitos.
- 5G / 6G: Posições do tubo (ângulo fixo). 6G, em uma inclinação de 45 graus, é a solda de certificação mais difícil porque atravessa todas as posições em uma única passagem.
A progressão de 1G para 4G é essencialmente uma progressão de quão forte a gravidade trabalha contra você. Em posição plana, a gravidade é uma aliada. Na posição superior, é uma ameaça activa à fusão. O que muitas lojas subestimam é que este não é um declínio gradual – a curva de dificuldade aumenta acentuadamente após a posição horizontal, é precisamente por isso que as juntas suspensas e verticais dominam a lista de soldas rejeitadas pelo código.
1.1 Filé vs.. Sulco: Dois sistemas paralelos
Vale ressaltar que o sistema de posição de soldagem possui duas trilhas. As posições “G” (1G, 2G, 3G, 4G) descrever soldas ranhuradas feitas em placas ou paredes de tubos, enquanto as posições “F” (1F, 2F, 3F, 4F) descrever soldas de ângulo na junção de dois membros. Um posicionador ajuda igualmente em ambos: se você está soldando uma junta de topo em uma carcaça de vaso de pressão ou um filete em um reforço estrutural, girar o membro na orientação plana oferece a mesma vantagem física. Para trabalhos de tubulação, o 5G (tubo horizontal fixo) e 6G (tubo fixo de 45 graus) As posições são as certificações mais difíceis do setor porque o soldador deve passar por todas as orientações dentro de uma única junta – exatamente o cenário que um posicionador foi projetado para neutralizar.
1.2 O que os dados mostram
Em todas as implantações de clientes ROBOPTIX, medimos consistentemente o seguinte quando a mesma solda de ângulo GMAW é feita em posições diferentes em aço de qualidade estrutural (S355):
- Plano (1F): porosidade mais baixa, penetração mais profunda, maior velocidade de deslocamento
- Horizontal (2F): ~10% mais lento; risco menor de corte na parte superior do dedo do pé
- Vertical (3G): ~30% mais lento; requer controle de trama para evitar volta fria
- Despesas gerais (4F): ~45% mais lento; maior risco de porosidade e falta de fusão
Estas observações de campo estão alinhadas com estudos revisados por pares que mostram que as soldas suspensas podem apresentar até 40% mais porosidade do que equivalentes de posição plana com entrada de calor correspondente. O mecanismo é consistente em todos os processos — GMAW, FCAW, e até mesmo GTAW mostram controle de piscina degradado à medida que a orientação se afasta do plano.
A implicação comercial é direta. Cada ponto percentual de soldagem aérea em sua mistura é um ponto percentual de risco de retrabalho, custo de inspeção, e agendar exposição. Para uma licitação de loja fabulosa em trabalho estrutural AWS D1.1, onde os limites de inspeção visual e ultrassônica são rigorosos, a posição da solda pode decidir se um projeto é lucrativo ou deficitário.
2. Por que a soldagem fora de posição falha
Os mecanismos de falha são mecânicos, não é erro do operador:
2.1 Afundamento e abandono da piscina
Na soldagem aérea, o peso da poça de fusão excede o que a tensão superficial pode suportar. O resultado é flacidez, reforço excessivo, ou queda completa do metal de solda. Os soldadores compensam com corrente mais baixa e deslocamento mais lento – o que reduz a penetração e cria seus próprios defeitos.
2.2 Resfriamento assimétrico e volta fria
Na soldagem vertical, o calor sobe para o metal já depositado. Este gradiente térmico assimétrico causa solidificação irregular, aumentando o risco de volta fria (falta de fusão no dedo do pé) - um defeito enterrado invisível a olho nu.
2.3 Proteção contra interrupção de gás
Em posições suspensas e verticais, a nuvem crescente de vapor metálico e gás aquecido pode perturbar a cobertura do gás de proteção, atraindo contaminação atmosférica para a piscina e gerando porosidade.
2.4 O custo humano: Fadiga e Segurança
Além da metalurgia, soldagem fora de posição acarreta um custo humano que os empregadores preocupados com o EAT não podem ignorar. A soldagem aérea expõe o operador à queda de respingos e ao intenso calor irradiado de cima, enquanto as posturas verticais e acima da cabeça causam fadiga no pescoço e nos ombros que degrada a técnica durante um longo turno. A fadiga não está separada da qualidade – ela contribui diretamente para as taxas de defeitos descritas acima. Convertendo as juntas para a posição plana, um posicionador também converte uma tarefa ergonomicamente hostil em uma tarefa controlada, repetível, é por isso que os engenheiros de segurança classificam cada vez mais os posicionadores como uma intervenção ergonômica primária, em vez de uma mera ferramenta de produtividade.
3. Como um posicionador converte cada junta em posição plana
Um posicionador de soldagem resolve isso na causa raiz. Em vez de pedir ao soldador ou ao robô para lutar contra a gravidade, ele gira a peça de trabalho para que cada junta seja apresentada no plano (1G/1F) orientação.
3.1 O Mecanismo
Considere uma viga estrutural que requer soldas em todas as quatro faces. Sem posicionador, a oficina vira-o com uma ponte rolante entre cada face - adicionando 5 para 15 minutos de tempo de inatividade não relacionado à soldagem por turno, e forçar pelo menos duas faces em posições verticais ou acima da cabeça. Com um posicionador cabeçote-cabeçote móvel (como o ROBOPTIX B001, avaliado em 500–1.000 kg com repetibilidade de ±0,05 mm em R350), a viga é montada uma vez e girada continuamente. Cada face é soldada.
Resultado do campo: Oficinas que usam posicionadores para fabricação de vigas normalmente aumentam o tempo de arco ligado de aproximadamente 40% para aproximadamente 70% de um turno, porque o reposicionamento dependente do guindaste é eliminado.
3.2 Soldagem Contínua em Peças Cilíndricas
Para tubos e reservatórios de pressão, um posicionador coordenado gira o cilindro enquanto o robô segura a tocha na posição ideal de 12 horas. O resultado é um único, costura ininterrupta com penetração uniforme — impossível de conseguir reposicionando uma peça fixa.
3.3 Escolhendo a geometria correta do posicionador
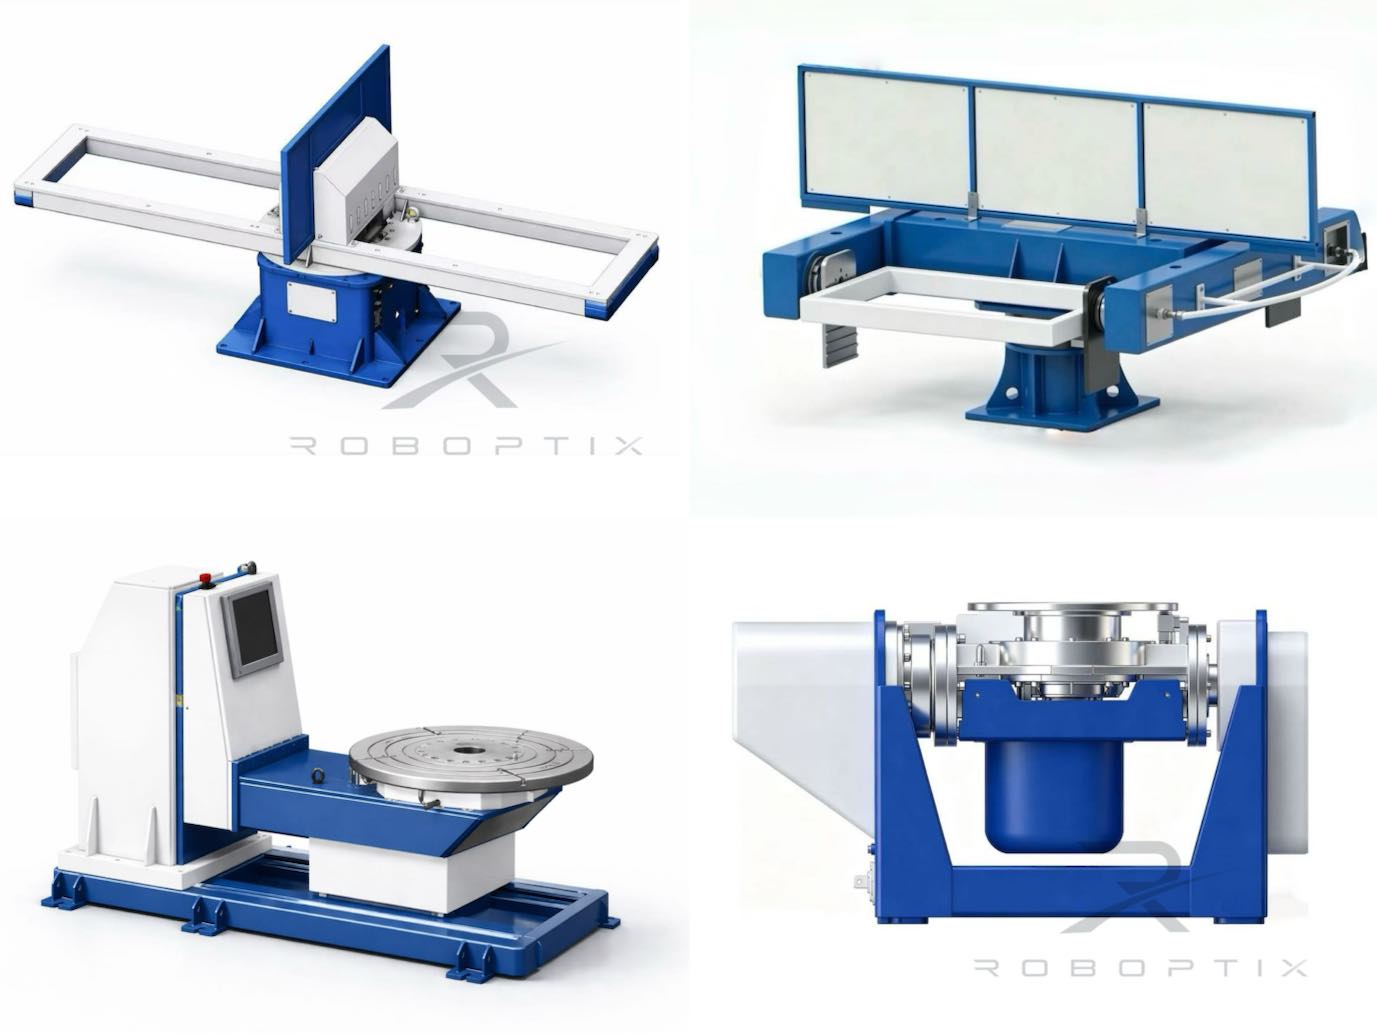
O princípio de conversão é universal, mas o hardware difere de acordo com o formato da peça. Unidades cabeçote-cabeçote móvel (ROBOPTIX B001–B004) terno longos membros semelhantes a vigas girados em torno de um eixo horizontal. Os posicionadores inclináveis e giratórios tipo L adicionam um eixo de inclinação para trabalhos em chapa que necessitam de acesso a múltiplas faces sem necessidade de refixação. Unidades de coluna dupla tipo U suportam volumes muito grandes, fabricações pesadas — comuns na produção de torres eólicas e vasos de pressão — onde ambas as extremidades requerem suporte. A seleção da geometria correta garante que a peça possa realmente ser colocada na posição plana para cada junta, qual é o objetivo do exercício.
4. Ganhos mensuráveis de qualidade
A melhoria da qualidade da conversão de posição não é teórica. Resultados típicos após a integração de um posicionador em uma célula de soldagem robótica:
| Métrica | Manual / Sem posicionador | Com posicionador |
| Rendimento de primeira passagem | 70–85% | 95–98% |
| Defeitos de solda aérea | Alto (linha de base) | Perto de zero (convertido para 1G) |
| Velocidade de viagem (média) | Linha de base | Até 1,4× mais rápido |
| Movimentos do guindaste / mudança | 15–30 | 1–3 |
Para trabalhos de código crítico – vasos de pressão sob ASME Seção VIII, ou conexões estruturais sob AWS D1.1 - a diferença entre um 75% e um 97% o rendimento na primeira passagem se traduz diretamente em custos de inspeção, mão de obra de reparo, e risco de entrega.
4.1 Um exemplo prático
Considere uma soldagem de fabricante 500 conjuntos de suportes idênticos por mês, cada um com quatro soldas de ângulo. Soldado manualmente em posições mistas, assumir um 78% rendimento de primeira passagem e 25 minutos de reposicionamento dependente do guindaste por unidade. Convertendo para uma célula posicionadora em 96% rendimento com carregamento de um minuto elimina aproximadamente 120 horas por mês de tempo de inatividade para reposicionamento e reduz a soldagem de reparo em mais da metade. O ganho de qualidade e o ganho de rendimento são compostos – menos reparos significam mais capacidade para novos pedidos, não apenas peças mais limpas. É por isso que a conversão de posição aparece regularmente no topo das justificativas de ROI para células de soldagem robótica, independente das poupanças trabalhistas que dominam a maioria dos casos de negócios.
5. A integração do robô multiplica o benefício
Quando o posicionador está integrado como um eixo externo do robô (via EtherCAT ou uma interface nativa do controlador), os compostos de ganho de qualidade:
- Movimento sincronizado: O robô e o posicionador se movem como uma cadeia cinemática, mantendo a tocha em um ângulo ideal constante durante toda a solda.
- Repetibilidade: Os servoposicionadores ROBOPTIX mantêm a posição angular de ±0,05 mm em R350 – aproximadamente 0,008° – para que cada peça seja soldada da mesma forma, orientação favorável à gravidade.
- Independência do operador: A qualidade não depende mais da capacidade individual do soldador de gerenciar um pool suspenso. O posicionador torna a posição fácil a única posição.
6. Quando você NÃO precisa de um posicionador
Exige honestidade: um posicionador nem sempre é o investimento certo. Você pode não precisar de um se:
- Suas peças são pequenas e podem ser posicionadas manualmente em orientação plana de forma barata
- O volume de produção é baixo e o tempo de inatividade para reposicionamento do guindaste é aceitável
- Todas as suas soldas já estão naturalmente acessíveis na posição plana ou horizontal
Se, no entanto, você rotineiramente solda grandes, pesado, ou peças multifacetadas — ou você está buscando certificação de soldagem robótica para trabalho de código — a conversão de posição é a mudança de maior alavancagem que você pode fazer.
Perguntas frequentes
P: O que 1G, 2G, 3G, 4G significa em soldagem?
UM: São posições de soldagem AWS/ASME que descrevem a orientação da junta em relação à gravidade. 1G é plano (mais fácil), 4G está acima da cabeça (mais difícil). Cada passo acima significa que a gravidade trabalha mais contra a poça derretida, aumentando o risco de defeito.
P: Quanto um posicionador de soldagem reduz defeitos?
UM: Em implantações de campo do ROBOPTIX, a conversão de soldas suspensas e verticais em posição plana aumentou o rendimento na primeira passagem de aproximadamente 70–85% para 95–98%, com a porosidade da solda suspensa caindo para zero. Os resultados variam de acordo com o processo e o material.
P: Um posicionador pode soldar tubo na posição 6G?
UM: Um posicionador não faz você soldar em 6G – ele permite evitá-lo. Girando o tubo, a junta é mantida no ângulo ideal (efetivamente 1G) para toda a costura, eliminando a necessidade de atravessar posições fixas difíceis.
P: Vale a pena um posicionador para peças pequenas?
UM: Geralmente não. Para peças pequenas que podem ser viradas manualmente para uma posição plana, o problema de reposicionamento do guindaste que um posicionador resolve não existe. Os posicionadores compensam com grandes, pesado, ou soldagens multifacetas onde o reposicionamento é lento, dependente de guindaste, ou fisicamente inseguro.
P: A conversão de posição ajuda especificamente na soldagem robótica?
UM: Sim – ainda mais do que com soldagem manual. Um robô executa um caminho programado com parâmetros fixos; se a junta estiver fora de posição, o robô não pode “compensar” da mesma forma que um soldador qualificado faria. A integração do posicionador como um eixo externo sincronizado permite que o robô solde cada junta plana, tornando a qualidade consistente e independente da complexidade da peça.
Precisa de ajuda para converter suas soldas suspensas em planas?
Contato ROBOPTIX para uma análise gratuita da seleção do posicionador com base na geometria real da peça e no volume de produção.
Sobre o autor
Experiência & Credenciais
Especialista em integração de sistemas de soldagem robótica com 12+ anos de experiência direta em projetos focados na seleção e integração de posicionadores de robôs. Prestou consultoria para 300+ fábricas em toda a América do Norte, Europa, e Ásia. Todos os dados de especificação neste artigo são extraídos de H reais / B / eu / Fichas técnicas dos produtos da série U.
Histórico da empresa: 26+ anos de engenharia de automação de soldagem, 40+ patentes ativas, 1,500+ projetos concluídos globalmente, aproximadamente 70% envolvendo integração do Robot Positioner.
Certificações
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema de Gestão da Qualidade
- GJB 9001C-2017 - Sistema de gerenciamento de qualidade de equipamentos militares/armas
- UE CE — Diretiva de Máquinas 2006/42/CE (Certificado. Não. M.2026.206.C134866)
- Empresa de alta tecnologia - Certificado. Não. GR202341000595 (Emitido em novembro. 2023)
Última atualização: junho 2026
POSTS RELACIONADOS
Como se formam os defeitos de soldagem robótica – e quanto um posicionador de robô pode consertar?

Guia de manutenção de células de soldagem robótica: Melhores Práticas, Agendar & Solução de problemas 2026
Lista de verificação de compra de posicionador de soldagem: 6 Entradas para uma RFQ precisa
Redondo vs Retangular vs Irregular: Correspondência da configuração do posicionador de soldagem com a geometria da peça

Uma comparação abrangente entre soldagem robótica a laser e. Soldagem MIG e TIG: Qual é o certo para você?