Fabricante de estações de trabalho robóticas personalizadas e sistemas a laser



A auditoria pré-compra: Uma lista de verificação de visita à fábrica e um protocolo de teste de bancada para compradores de posicionadores de soldagem
Comprando um posicionador de soldagem é fácil. Comprar o posicionador de soldagem certo de um fornecedor em quem você pode confiar não é. A maioria das decisões de aquisição baseia-se em uma comparação de especificações – carga útil, repetibilidade, preço – feito em uma tabela a partir de três PDFs. Essa comparação deixa de lado a única coisa que realmente determina se sua célula funciona no primeiro dia: a capacidade do fornecedor de construir a máquina de acordo com as especificações, repetidamente, e para provar isso. Uma auditoria pré-compra – uma visita estruturada à fábrica mais um teste de bancada do posicionador de soldagem real que você está prestes a comprar – preenche essa lacuna antes que o dinheiro mude de mãos. Este artigo fornece uma lista de verificação de visita à fábrica e um protocolo de teste de bancada que você mesmo pode executar ou exigir no contrato, então o posicionador de soldagem que você especifica é o posicionador de soldagem que você recebe.
Uma auditoria não é um teatro de due diligence. É a mesma disciplina de verificação de o artigo de verificação de precisão (Rastreador Laser & ISO 9283)-medir, não confie – aplicado um passo antes, para o vendedor. Um fornecedor cujos posicionadores de soldagem repetem ±0,05 mm na bancada, mas não podem mostrar o certificado de calibração, a tolerância de usinagem no painel frontal, ou um procedimento de teste repetível é um risco, independentemente do número na cotação. A auditoria transforma “eles afirmam” em “nós verificamos”.
Observação: O protocolo de auditoria reflete ROBOPTIX prática de qualificação de fornecedores e aceitação de clientes, alinhado com ISO 9283:1998 metodologia de teste de bancada (Você pode confiar na folha de especificações? Verificando a precisão do posicionador de soldagem com rastreadores a laser e ISO 9283) e os princípios de carga/precisão nesta série. A ligação entre qualidade de soldagem é cruzada com pesquisas revisadas por pares (Park et al., 2019; Liu et al., 2023).
1. Por que uma auditoria pré-compra supera uma comparação de folhas de especificações
Uma folha de especificações é uma promessa escrita pelo vendedor. Dois fornecedores podem citar a repetibilidade idêntica de “±0,05 mm, 2,000 kg” posicionador de soldagem a preços diferentes, e apenas um pode ser capaz de entregá-lo. A diferença está nas coisas que o PDF nunca mostra: como o painel frontal é usinado, se a caixa de velocidades é classificada, como o controlador está sintonizado, e se alguém realmente testa a máquina acabada. Uma auditoria é como você vê essas coisas. Também muda a alavancagem: um fornecedor que sabe que você testará o posicionador de soldagem em sua fábrica é incentivado a mostrar o número real, não é o número de marketing. Para um comprador internacional que paga antecipadamente e espera semanas pelo frete marítimo, que a alavancagem vale mais do que qualquer item de linha na cotação.
2. A lista de verificação da visita à fábrica
Uma visita à fábrica só é útil se você souber o que procurar. Ande pelo chão com uma lista de verificação, não é um guia turístico. Os itens abaixo separam os fornecedores que constroem posicionadores de soldagem para um processo daqueles que os montam para um pedido.
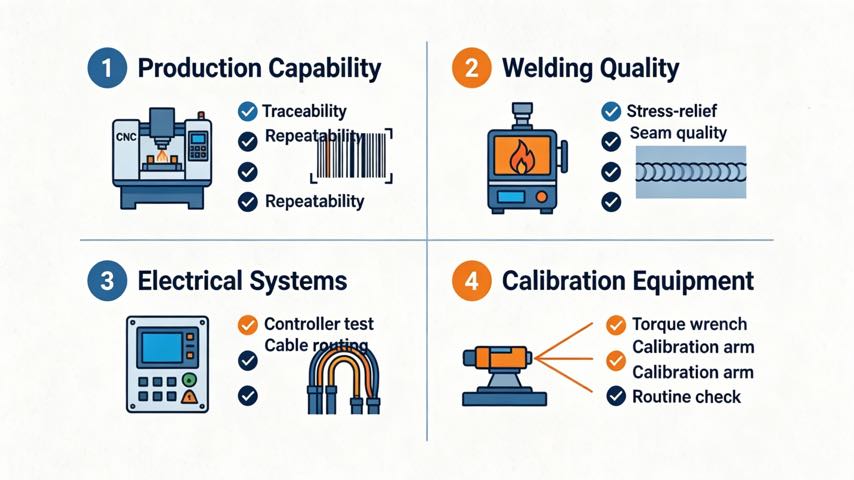
2.1 Capacidade de produção & Rastreabilidade
- Capacidade da máquina: Eles podem mostrar a usinagem CNC de uma base posicionadora ou placa frontal em andamento?, com tolerâncias documentadas? Um posicionador de soldagem é tão preciso quanto a superfície à qual sua peça é aparafusada, e essa superfície começa no ponto de referência da máquina.
- Rastreabilidade: São componentes principais - caixa de engrenagens, rolamentos, servomotores, controlador - lote- e rastreado em série? Se um posicionador de soldagem falhar no segundo ano, eles podem te dizer exatamente o que aconteceu?
- Construir rotina: Eles constroem esta classe de posicionador de soldagem rotineiramente, ou seu pedido é único, fora da norma? Construções de rotina significam rotina, qualidade repetível; pontuais significam aprender com seu dinheiro.
2.2 Soldagem & Qualidade de Usinagem
- Integridade do quadro: A tensão da estrutura estrutural é aliviada após a soldagem?? Uma estrutura que não é aliviada de tensão pode torcer depois de montada, destruindo a precisão pela qual você pagou. Peça para ver os registros de alívio do estresse.
- Acabamento de solda: Consistente, soldas sem escória com controle de processo de sinal de tratamento pós-soldagem adequado. Soldas de estrutura desleixadas preveem um posicionador de soldagem desleixado.
- Controle de data: Os dados de referência são protegidos e verificados novamente?? A cadeia de calibração (Você pode confiar na folha de especificações? Verificando a precisão do posicionador de soldagem com rastreadores a laser e ISO 9283) começa no ponto de referência da máquina, e um dado danificado corrompe todas as medições posteriores.
2.3 Elétrica & Sistemas de Controle
- Transparência do controlador: O sistema de controle é uma marca reconhecida com suporte, ou uma caixa preta? Você precisará integrá-lo ao seu robô (Programação de Movimento Coordenado: Robô e posicionador como uma cadeia cinemática); um controlador de caixa preta é uma parede de integração futura.
- Pacotes de cabeamento e vestido: Os cabos são roteados e aliviados de tensão para a tarefa que você especificou?, ou minimamente? O arrasto do cabo é um verdadeiro, fonte de erro de campo mensurável ((Você pode confiar na folha de especificações? Verificando a precisão do posicionador de soldagem com rastreadores a laser e ISO 9283)) e uma causa comum de perda intermitente de precisão.
2.4 Calibração & Equipamento de teste
- Propriedade de metrologia: Eles possuem um rastreador a laser ou metrologia calibrada para aceitar o posicionador de soldagem?, ou eles “olham” a repetibilidade? Um fornecedor que não consegue medir um posicionador de soldagem não pode garantir um ((Você pode confiar na folha de especificações? Verificando a precisão do posicionador de soldagem com rastreadores a laser e ISO 9283)).
- Dispositivos de teste: Os pesos de carga e acessórios estão disponíveis para demonstrar sua peça real, não é uma massa simbólica? Se eles só puderem testar vazio, eles só podem prometer vazio.
3. O protocolo de teste de bancada
O teste de bancada é onde a auditoria se torna evidência. Você não está inspecionando; você está medindo o posicionador de soldagem específico oferecido a você, contra um procedimento escrito, antes de pagar. Um teste de bancada testemunhado com sua peça montada é a etapa mais decisiva na qualificação do fornecedor.
3.1 O que medir
Medir em relação à ISO 9283:1998 (Você pode confiar na folha de especificações? Verificando a precisão do posicionador de soldagem com rastreadores a laser e ISO 9283): pose de repetibilidade RP e pose de precisão AP no mínimo, além de deriva em uma corrida sustentada. Registre as condições - temperatura, carregar, velocidade - porque, como mostrado, as condições são o número. Para um posicionador de soldagem você carregará, adicione uma corrida carregada e em temperatura, não apenas o teste frio vazio; é aí que a carga cai e o desvio térmico (as especificações ocultas de o artigo de especificações ocultas revelar-se.
3.2 O procedimento de teste
- 1. Testemunha, não receba: Esteja presente, ou contrate um inspetor terceirizado, quando o posicionador de soldagem é testado. Um vídeo do teste de outra pessoa não é o seu teste, e é trivialmente fácil mostrar a melhor de dez corridas.
- 2. Use sua parte ou uma massa representativa: Teste com a peça de produção real ou com uma massa e centro de gravidade correspondentes (Carga Excêntrica & Momento de reviravolta: Por que um posicionador de soldagem de 2 toneladas falha em uma peça de 2 toneladas); números de leito vazio escondem queda de carga e folga (o artigo de especificações ocultas).
- 3. Execute a grade de pose completa: Varra o envelope de trabalho - incline e gire na faixa que você realmente usará - com dez repetições por postura, na sua temperatura e velocidade de operação.
- 4. Desvio de registro: Execute um ciclo de trabalho contínuo por 2 a 4 horas e meça novamente; ISO 9283 A deriva separa uma máquina que está bem fria de outra que permanece bem quente.
- 5. Obtenha o relatório bruto: Exija os dados - poses, leituras, temperatura, Banda σ - não é um marcador de resumo. O relatório é o que você exige do fornecedor, e o que sobrevive a uma disputa.
3.3 Critérios de aceitação/rejeição
Seus critérios de aceitação já devem estar no pedido de compra como uma cláusula ((Você pode confiar na folha de especificações? Verificando a precisão do posicionador de soldagem com rastreadores a laser e ISO 9283)): por exemplo, “posicionador de soldagem RP ≤ 0.05 mm e AP ≤ 0.10 mm por ISO 9283, no [temperatura]/[carregar]/[velocidade], ±2σ, rastreado a laser.” O teste de bancada é simplesmente o momento em que a cláusula é aplicada. Se o posicionador de soldagem falhar, você tem um documento, razão contratual para rejeitar ou retrabalhar - antes de enviar, não depois de estar na sua cela.
| Teste | O que isso prova | Referência de aceitação |
| Repetibilidade de leito vazio (PR) | O eixo se repete conforme citado, descarregado e frio | ISO 9283 PR, ±2σ |
| Precisão carregada (PA) | Mantém a pose com sua peça montada | ISO 9283 PA; sua cláusula PO |
| Deriva por 2–4 horas | Permanece bem quente, sob serviço | ISO 9283 deriva |
| Retaliação / verificação pontual de rigidez | Especificações ocultas (o artigo de especificações ocultas) dentro da aula | Especificação do fornecedor + o método do artigo com especificações ocultas |
| Movimento coordenado (se célula robótica) | Move-se como eixo externo, sem perda de sincronização | Teste de sincronização EtherCAT |
4. Verificando as especificações ocultas
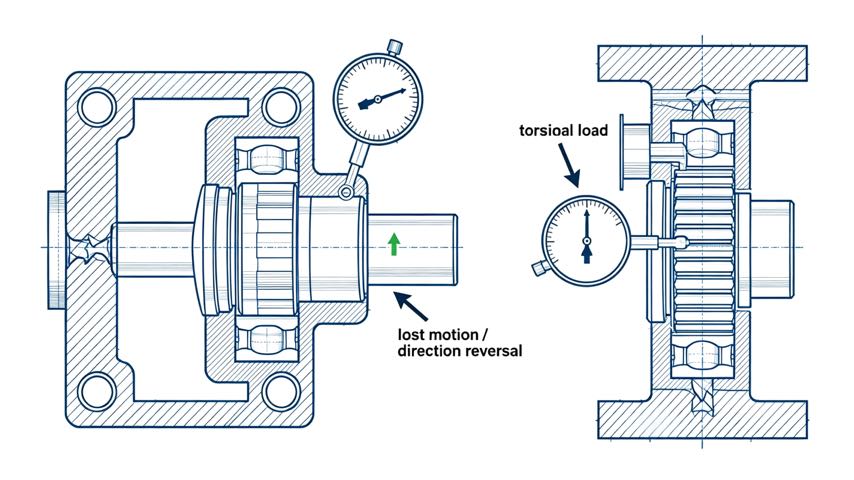
O teste de bancada também deve investigar as especificações ocultas o artigo de especificações ocultas nos ensinou a nos preocupar: retaliação, rigidez torcional, e deriva térmica. UM posicionador de soldagem pode mostrar boa repetibilidade, mas tem folga desleixada que aparece como inconsistência de costura nas mudanças de direção, ou baixa rigidez que permite que uma peça pesada desvie no meio da solda. Peça ao fornecedor para demonstrar – ou permitir que você meça – a folga em uma reversão e a rigidez sob uma carga lateral. Estes são os números que os compradores sérios verificam e os casuais se arrependem. Se o fornecedor não tiver nenhum método para mostrá-los, essa ausência é em si a resposta, e informa quanto de sua folha de especificações é medição versus suposição.
5. Bandeiras Vermelhas: O que faz você ir embora
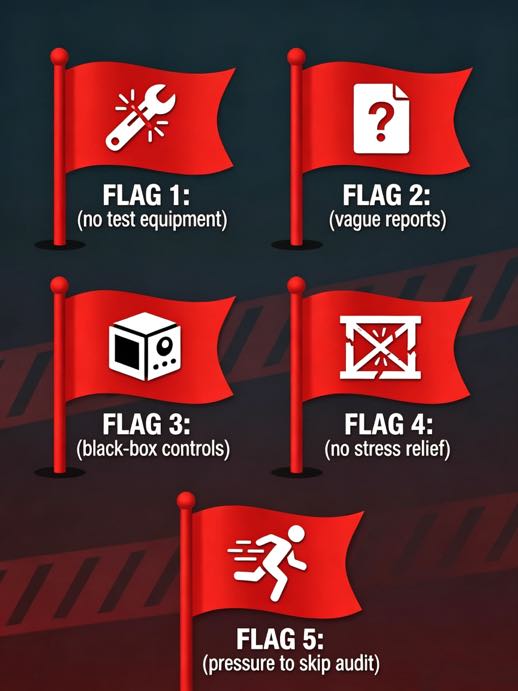
- Nenhum equipamento de teste: Se eles não conseguirem medir um posicionador de soldagem de acordo com as especificações citadas, a especificação é aspiracional, não tenho certeza.
- Relatórios vagos ou ausentes: Promessas sem dados brutos, ou “geralmente não testamos isso”. Uma reclamação sem relatório é uma reclamação, não é evidência.
- Controles de caixa preta: Um controlador que você não pode integrar ao seu robô (Programação de Movimento Coordenado: Robô e posicionador como uma cadeia cinemática) ou obter suporte custará mais tarde.
- Sem alívio de tensão ou controle de dados: Uma moldura que irá flutuar depois de montada, destruindo silenciosamente a precisão.
- Pressão para pular a auditoria: Qualquer resistência em testemunhar o teste de bancada é em si a bandeira vermelha mais forte – sinaliza que eles esperam que o teste o decepcione.
6. Exemplo de campo: A auditoria que salvou um pedido ruim
Um cliente ROBOPTIX estava prestes a se comprometer com um posicionador de soldagem de baixo custo de um novo fornecedor. A citação parecia forte no papel – ±0,04 mm, preço atraente. Realizamos uma auditoria pré-compra. A visita à fábrica revelou que eles não possuíam nenhum rastreador a laser (eles mediram a repetibilidade com um relógio comparador em um braço curto, que sub-resolve o erro angular em aproximadamente uma ordem de grandeza), não executou nenhum alívio de tensão nos quadros, e ofereceram um controlador que não conseguiram integrar com a marca de robô do cliente. O “teste” de bancada deles foi um único resfriado, corrida vazia. O cliente foi embora e especificou um ROBOPTIX posicionador de soldagem com uma ISO 9283 aceitação do rastreador a laser integrada no pedido de compra. A auditoria custou uma visita ao local; evitou uma célula mal integrada e uma provável remessa rejeitada. A cotação barata foi, como acabou, o caro.
7. Quando uma auditoria completa não é necessária
Uma auditoria completa de fábrica e um teste de bancada testemunhado não são gratuitos, e nem toda compra os garante. Se você estiver solicitando um posicionador de soldagem comprovado de um fornecedor qualificado, fornecedor previamente auditado, um certificado de conformidade pode ser suficiente. Se a tolerância da peça estiver frouxa (±1mm) e o posicionador de soldagem é um padrão, unidade de catálogo que você executou antes, uma auditoria em papel - revisando a ISO 9283 rastreabilidade de relatórios e componentes – é suficiente. Reserve a auditoria completa no local para fornecedores iniciantes, tolerâncias apertadas (±0,2 mm e abaixo), peças pesadas ou irregulares (Redondo vs Retangular vs Irregular: Correspondência da configuração do posicionador de soldagem com a geometria da peça), ou qualquer posicionador de soldagem que você integrará em uma célula coordenada (Programação de Movimento Coordenado: Robô e posicionador como uma cadeia cinemática). Passe a auditoria onde reside o risco; pule onde você já tem as evidências. Julgamento, não ritual, é o que protege o orçamento.
Perguntas frequentes
P: O que devo verificar ao visitar uma fábrica de posicionadores de soldagem?
UM: Verifique se eles podem usinar e documentar os dados do painel frontal, rastreie os principais componentes para rastreabilidade, quadros para aliviar o estresse, e - criticamente - possuir metrologia calibrada, como um rastreador a laser, para realmente medir a repetibilidade e a precisão. Um fornecedor que não consegue medir um posicionador de soldagem não pode garantir um, não importa o quão confiante a citação pareça.
P: Como faço para testar um posicionador de soldagem antes de comprar?
UM: Testemunhe o teste (ou use um inspetor terceirizado), medida em relação à ISO 9283 com sua peça real ou uma massa correspondente montada, varra toda a grade de pose com dez repetições por pose em sua temperatura e velocidade operacional, desvio de registro durante 2 a 4 horas, e exigir o relatório de dados brutos. Em seguida, aplique os critérios de aceitação já escritos em seu pedido de compra.
P: Por que verificar folga e rigidez, não apenas repetibilidade?
UM: Um posicionador de soldagem pode repetir bem, mas ter folga desleixada que aparece como inconsistência de costura nas mudanças de direção, ou baixa rigidez que permite que uma peça pesada desvie no meio da solda. Essas especificações ocultas (o artigo de especificações ocultas) decida a qualidade da solda no mundo real, mesmo quando a repetibilidade do título parece boa, é por isso que uma auditoria séria os verifica.
P: Eu sempre preciso de uma auditoria completa de fábrica?
UM: Não. Novos pedidos de um fornecedor previamente auditado, unidades padrão de tolerância frouxa, ou peças que você executou antes podem precisar apenas de uma auditoria em papel - revisando o ISO 9283 relatório e rastreabilidade. Reserve a auditoria completa no local para fornecedores iniciantes, tolerâncias apertadas, peças pesadas ou irregulares, ou células robóticas coordenadas, onde o risco justifica o custo.
Conclusão
Uma comparação de folhas de especificações informa o que um fornecedor afirma; uma auditoria pré-compra informa o que eles podem provar. Visite a fábrica com uma lista de verificação, testar em bancada o posicionador de soldagem real em relação à ISO 9283 com sua peça montada e em temperatura, verifique as especificações ocultas, e escreva os critérios de aceitação no pedido de compra antes de pagar. A auditoria é a mesma disciplina de medição que faz um posicionador de soldagem funcionar no seu piso – aplicada uma etapa a montante, para o vendedor. Faça isso uma vez, na ordem que importa, e você para de comprar promessas e começa a comprar provas.
ROBOPTIX posicionadores de soldagem são enviados de acordo com a norma ISO 9283, relatórios de aceitação rastreados a laser e suporte a auditorias de clientes e terceiros, incluindo testes de bancada testemunhados com sua peça de produção. Para uma decisão de fornecedor pela primeira vez, que transparência é a diferença entre uma célula que funciona no primeiro dia e uma remessa sobre a qual você discute há meses. O próximo e último artigo (P10) coloca um número em toda a decisão: o custo total de propriedade de cinco anos de um posicionador de soldagem, e por que a cotação barata geralmente é a mais cara.
Especificando um posicionador de soldagem de um novo fornecedor?
Perguntar ROBOPTIX para um auditável, ISO 9283 plano de aceitação rastreado a laser escrito em seu pedido de compra.
Sobre o autor
Experiência & Credenciais
Especialista em integração de sistemas de soldagem robótica com 12+ anos de experiência direta em projetos focados na seleção e integração de posicionadores de robôs. Prestou consultoria para 300+ fábricas em toda a América do Norte, Europa, e Ásia. Todos os dados de especificação neste artigo são extraídos de H reais / B / eu / Fichas técnicas dos produtos da série U.
Histórico da empresa: 26+ anos de engenharia de automação de soldagem, 40+ patentes ativas, 1,500+ projetos concluídos globalmente, aproximadamente 70% envolvendo integração do Robot Positioner.
Certificações
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema de Gestão da Qualidade
- GJB 9001C-2017 - Sistema de gerenciamento de qualidade de equipamentos militares/armas
- UE CE — Diretiva de Máquinas 2006/42/CE (Certificado. Não. M.2026.206.C134866)
- Empresa de alta tecnologia - Certificado. Não. GR202341000595 (Emitido em novembro. 2023)
Referências
[1] Organização Internacional de Padronização. (1998). ISO 9283:1998, Manipulação de Robôs Industriais — Critérios de Desempenho e Métodos de Teste Relacionados.
[2] Parque, J.-H., Kim, S.-H., Lua, H.-S., & Kim, M.-H. (2019). Influência da gravidade no comportamento da poça fundida e análise da microestrutura em diversas posições de soldagem na soldagem a arco metálico a gás pulsado.Ciências Aplicadas, 9(21), 4626.
[3] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, C., & Mãe, X. (2023). Mecanismos de influência gravitacional no comportamento da poça de fusão e no desempenho do cordão de solda na soldagem a arco plasma de polaridade variável em diferentes posições de soldagem.Materiais, 16(19), 6457.
POSTS RELACIONADOS

Como selecionar um fornecedor de soldagem robótica a laser: Da avaliação técnica ao teste de amostra

Instalação & Guia de manutenção para sistemas robóticos de soldagem a laser: Um roteiro prático

Como integrar uma célula de soldagem robótica guiada por visão em uma linha de fabricação existente
Orçamento apertado, Escolha Inteligente:Como fábricas de pequeno e médio porte obtêm o máximo valor de um posicionador de robô em 2026

Posicionador de soldagem para venda: Como escolher o tipo certo para sua peça (Cabeçote móvel, Tipo L, Tipo U, 3 eixos horizontais, Rotativo de eixo único, Inclinação vertical)