


Fabricante de estações de trabalho robóticas personalizadas e sistemas a laser



6 Desafios comuns na soldagem robótica a laser e como resolvê-los
Em artigos anteriores, exploramos as vantagens revolucionárias da soldagem robótica a laser na redução de peso automotivo. No entanto, como um processo altamente preciso, a implementação da soldagem a laser em ambientes de fábrica reais nem sempre é fácil. Devido ao tamanho extremamente pequeno do ponto de laser e à rápida taxa de resfriamento, mesmo o menor desvio do processo pode levar a defeitos de soldagem. Enfrentar desafios de frente é sinal de amadurecimento da tecnologia. Hoje, nos aprofundaremos nos seis principais desafios comumente encontrados na soldagem robótica a laser durante a produção e compartilharemos soluções comprovadas pela indústria.
1. Extrema Sensibilidade a Lacunas de Montagem (Sensibilidade de lacuna)
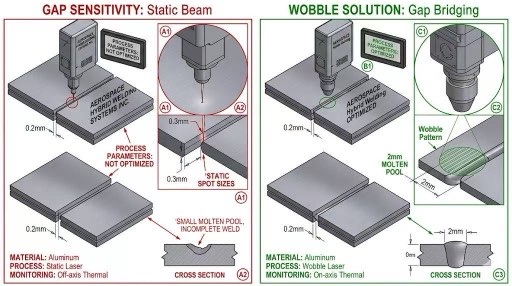
Desafio: O diâmetro do ponto do laser é normalmente de apenas 0,2–0,6 mm. Se a folga de montagem entre as peças exceder 0.1 milímetros, o feixe de laser pode passar diretamente através da lacuna, resultando em “soldas perdidas” ou colapso grave. Isto impõe exigências extremamente altas à precisão da estampagem dos processos anteriores.
Soluções:
Tecnologia de soldagem oscilante a laser: Ao integrar espelhos vibratórios de alta frequência na cabeça de soldagem, o ponto é feito para oscilar rapidamente em um padrão circular ou em forma de oito. Isto não apenas amplia a poça fundida, mas também melhora significativamente a tolerância para lacunas de montagem.
Soldagem com alimentação de arame: Alimenta automaticamente o fio de soldagem em áreas com lacunas maiores, garantindo um cordão de solda completo através da adição de metal de adição.
2. Respingos de soldagem e contaminação de superfície (Controle de respingos)
Desafio: Ao soldar aço de alta resistência ou aço galvanizado, flutuações violentas na poça de fusão e vapor de metal podem causar respingos de metal líquido. Isto não só prejudica a aparência estética da superfície da peça, mas também contamina as lentes do laser de precisão.
Soluções:
Modelagem de feixe: Utilizando tecnologia ring-spot (lasers de núcleo de anel ajustáveis), o anel externo pré-aquece a poça de fusão enquanto o anel interno realiza soldagem de penetração profunda, resultando em um processo de soldagem mais suave.
Fluxo de gás de proteção otimizado: Um dispositivo de gás de proteção dedicado (fluxo de gás lateral) foi projetado para proteger a lente com uma cortina de gás estável e remover vapores metálicos.
3. Porosidade na soldagem de alumínio
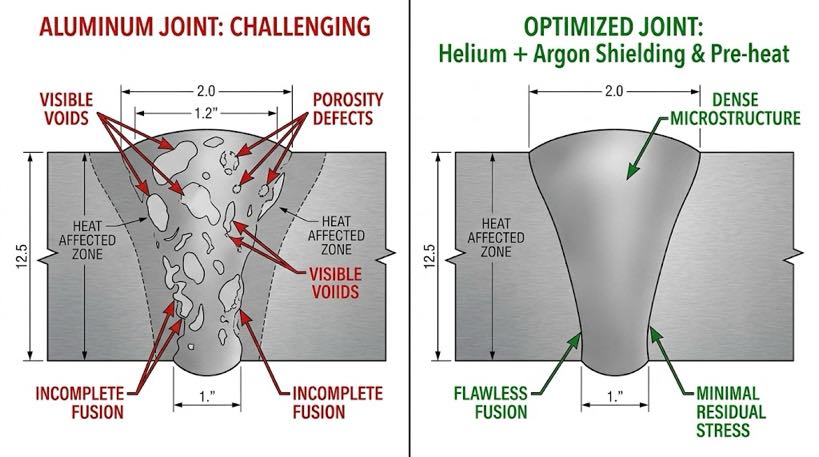
Desafio: As ligas de alumínio têm solubilidade extremamente alta em hidrogênio, e a poça de solda a laser solidifica muito rapidamente, evitando que o hidrogênio escape a tempo. Isso resulta na formação de numerosos poros dentro da solda, comprometendo gravemente a resistência estrutural.
Soluções:
Pré-tratamento de superfície: Realize rigorosamente a limpeza química ou retificação mecânica antes da soldagem para remover camadas superficiais de óxido e óleos residuais.
Soldagem por ponto duplo: Utilize dois pontos de laser trabalhando em conjunto para prolongar a duração da poça de fusão, fornecendo uma “tábua de salvação” para as bolhas de gás escaparem.
4. Mudança de foco que afeta a consistência
Desafio: Durante soldagem contínua de alta potência, os componentes ópticos da cabeça de soldagem podem deformar-se devido à absorção de calor de uma pequena quantidade de energia, fazendo com que o ponto focal se desloque e resultando em flutuações na profundidade da solda.
Soluções:
Design Óptico de Reflexão Total: Selecione alta qualidade, lentes de baixa absorção ou substituir lentes transmissivas por espelhos de reflexão total.
Sistema de compensação de foco em tempo real: Monitore a temperatura da lente por meio de sensores e ajuste automaticamente a altura do efetor final do robô para garantir que o foco permaneça travado na superfície da peça de trabalho.
5. Risco de danos causados por materiais altamente refletivos (Reflexão traseira)
Desafio: Ao soldar metais altamente refletivos, como cobre e alumínio, o feixe de laser pode refletir de volta na fibra como um espelho, danificando a cara fonte de laser.
Soluções:
Tecnologia de isolamento anti-reflexo: Equipe o laser com dispositivos antirreflexo de vários estágios que desligam o laser em milissegundos ao detectar a luz refletida.
Ângulo de soldagem inclinado: Incline a cabeça do laser num ângulo de 5°–10° para desviar a luz refletida da porta de saída do laser.
6. Falta de monitoramento de qualidade em linha
Desafio: As velocidades de soldagem a laser são extremamente altas (até 10 m/min). A inspeção visual pós-soldagem tradicional não consegue detectar defeitos internos em tempo hábil, levando a um grande número de peças defeituosas.
Solução:
Monitoramento óptico multiespectral: Utiliza sensores visuais e infravermelhos para capturar sinais de luz de plasma emitidos pela poça de fusão em tempo real, identificando automaticamente defeitos como porosidade e falta de fusão por meio de algoritmos de IA.
Tomografia de Coerência Óptica (OUTUBRO): Mede a profundidade da solda em tempo real usando luz coerente durante a soldagem.
Soldagem Robótica a Laser: Uma comparação de maturidade tecnológica
| Dimensão do Desafio | Status atual | Maturidade da Solução | Principais considerações |
| Sensibilidade de lacuna | Significativamente Mitigado | Alto (A tecnologia de soldagem de pêndulo é amplamente adotada) | Precisão de acessórios em processos anteriores |
| Controle de respingos | Controlável | Moderado (Requer otimização para materiais específicos) | Aplicação de fontes de laser com núcleo de anel ajustável |
| Porosidade da liga de alumínio | Efetivamente reduzido | Médio | Gestão do processo de limpeza pré-soldagem |
| Alta refletividade | Risco extremamente baixo | Extremamente alto (A proteção de hardware já está bem estabelecida) | Configurações do ângulo de inclinação da cabeça de soldagem |
A soldagem robótica a laser não é uma simples tecnologia “plug-and-play”; na verdade, apresenta numerosos desafios. No entanto, com a adoção generalizada de soldagem oscilante, tecnologia ponto a ponto, e sistemas de inspeção em linha, agora existem soluções padronizadas para esses desafios antes assustadores. Dominar essas melhores práticas é fundamental para que as empresas façam a transição de “ser capaz de soldar” para alcançar “soldagem de alta qualidade”.
Visualização do próximo artigo: “Por que a soldagem robótica a laser precisa de um sistema de visão? Da soldagem cega à soldagem inteligente”
Identificação do Autor
Especialista em integração de sistemas de soldagem robótica com mais de 12 anos de experiência no setor. Minha empresa acabou 26 anos de experiência profissional, detém mais de 40 tecnologias patenteadas, e concluiu com sucesso mais 1,500 projetos em todo o mundo (aproximadamente 70% dos quais envolviam células de soldagem robótica, totalizando mais de 1,000 unidades). A empresa possui certificação CE da UE (Certificado nº.: M.2026.206.C134866) e está em conformidade com a EN 60204-1:2018 e EN ISO 12100:2010 padrões. Auxiliei inúmeras empresas de manufatura em todo o processo de implementação de estações de trabalho de soldagem robótica, da seleção ao lançamento da produção.
Atualizado: Poderia 2026
POSTS RELACIONADOS

O guia completo para iniciantes em posicionadores de robôs: Tudo o que você precisa saber

Posicionador de soldagem para venda: Como escolher o tipo certo para sua peça (Cabeçote móvel, Tipo L, Tipo U, 3 eixos horizontais, Rotativo de eixo único, Inclinação vertical)

Como instalar e integrar um robô de 7º eixo: Guia passo a passo & Melhores Práticas
Por que um posicionador de 2 toneladas nem sempre consegue segurar uma peça de 2 toneladas: Carregamento Excêntrico, Momento de reviravolta, e Inércia

Como calcular o ROI da célula de soldagem robótica em 2026: Modelo completo com casos do mundo real
