カスタムロボットワークステーションおよびレーザーシステムメーカー



視覚誘導ロボット溶接セルを既存の製造ラインに統合する方法
ロボット溶接セルの購入は重大な決断です. 生産を停止することなく、稼働中の製造ラインに統合することが運用上重要です。. ほとんどのショップは紙の上で購入を正当化できます - ROI は明らかです, 技術は証明されています, ベンダーはサイクルタイムを実証しました. それから携帯が到着します, そして本当の疑問が表面化する: どのようにインストールしますか, 手数料, 最初にセル代を支払って 2 週間の生産量を失うことなく、既存の手動生産と並行して新しい溶接ワークステーションを立ち上げます。?
この記事は、ビジョン誘導ロボット溶接ワークステーションの購入を承認し、現在その統合を所有している生産管理者および工場長を対象としています。. 実践的なシーケンスを網羅しています: サイトの準備, インストール, 試運転, オペレータートレーニング, そして生産の立ち上げ. 特にプログラミング不要のロボット溶接セル システムに焦点を当てています。その統合タイムラインが従来のプログラムされたセルよりも根本的に短いためです。, ステップは重要な点で異なります.
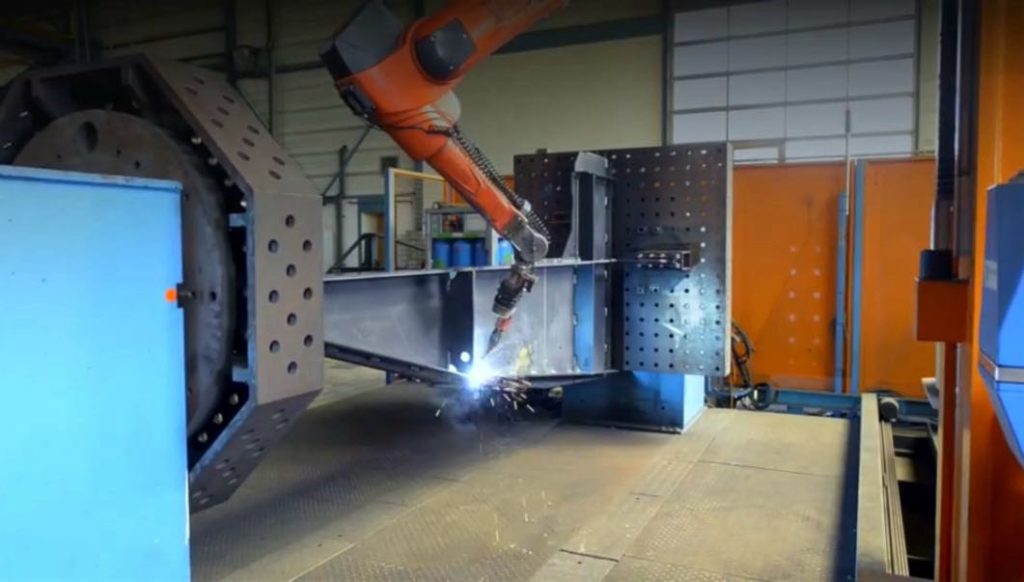
段階 1: サイトの準備 (第 1 ~ 4 週目, 製造業との重複)
細胞が到着する前に何が起こる必要があるか
サイトの準備はほとんどの店舗が過小評価している段階です, 溶接外の取引が含まれるため: 電気, 機械的, と設備. サイトの準備が完了するまでセルを稼働させることはできません, サイトの遅延は他のどの要因よりもスケジュールを延長します. 装置の製造中の 6 ~ 10 週間、4 つのワークストリームが並行して実行されます。:
• Electrical: セルコントローラーへの三相電力 (通常 380 ~ 480V, 32–63A(ロボットのペイロードに応じて)), 230スキャナおよびPLC用V単相, ワイヤ送給装置専用回路. セルが到着する前に導管を通します - 設置後の電気設備の改造には 3 ~ 5 日かかります.
• Compressed air: 6–8バールクリーン, トーチクリーニング用の乾燥空気, クランプ, そしてポジショナーブレーキ. 連続使用に適したコンプレッサーのサイズを選択する, 断続的ではない. 空気のサイズが小さいと断続的なクランプのリリースとポジショナのドリフトが発生し、どちらも溶接不良を引き起こします.
• Fume extraction: セルの最大堆積速度を評価したキャプチャー・アット・ソース抽出. 構造用鋼の溶接では、完全溶着時に 1 時間あたり 0.5 ~ 1.2 kg のヒュームが発生します。. 再循環フィルターは軟鋼に使用できます; 亜鉛メッキまたはコーティングされた材料には局所排気換気が必要です.
• Foundation: ロボットの合計重量に応じたレベルのコンクリートパッド, ポジショナー, 最大溶接量. を持つセルの場合、 2,000 kgポジショナーと 1,500 kg部容量, 200 ~ 300 mm の強化スラブを指定します. セルが内部に収まる場合は、防振パッドの使用をお勧めします。 10 メートルの精密加工装置.
フロアレイアウトの決定
コンクリートや電線管を流し込む前に, マテリアルフローに対してセルがどこに配置されるかを決定します. 最も一般的な統合の間違いは、セルを物理的には収まるが操作上は適切ではない場所に配置し、クレーンのアクセスを妨げることです。, 切断と仕上げの間にボトルネックが生じる, またはオペレーターに歩行を強制する 30 駅間のメートル. セルは部品の準備から溶接後の処理までの自然な経路上に位置する必要があります。. 材料は一方向に流れる必要があります; バックトラッキングによりスループットが低下する.
| レイアウト要素 | 何を確認するか | よくある間違い |
| クレーンのカバー範囲 | セルエンベロープは既存の天井クレーンのフック移動範囲内にある必要があります | クレーンの範囲外に配置されたセル; 手動ローディングでサイクルタイムが3倍に |
| マテリアルフロー | 部品は切断/仮止め側から入ります, 検査/仕上げに向かう出口 | 行き止まりに置かれたセル; 部品が店内を逆戻りする |
| オペレーターアクセス | 最小 1.5 積載のための三方のクリアランス m, メンテナンス, 出口 | 壁に押しつけられた細胞; メンテナンスには分解が必要です |
| 安全区 | ライトカーテンまたは物理的バリアはセルの設置面積を 2 ~ 3 m 超えて拡張します | 安全地帯が不十分; フォークリフトの交通がセルエンベロープに入る |
段階 2: 設置と試運転 (10 ~ 13 週目)
物理的な設置 — 1 ~ 3 日目
セルはフラットベッドに到着します, 通常は 2 ~ 4 つの主要なサブアセンブリで行われます: 基地上のロボット, ポジショナー, 安全囲い, および制御盤. 取り付けは機械式です: ベースを固定する, ポジショナーをロボットの動作範囲に合わせます, 電気と空気を接続する, そして安全筐体を取り付けます. プログラミング不要のロボット溶接セル用, スキャナとレーザーは工場で事前に取り付けられ、事前に校正されています。フィールド校正は基準ターゲットのチェックに限定されます。, 完全な再調整ではありません. これは、単一ステーションのセルの場合 2 ~ 3 日のプロセスです, 4– デュアルステーション構成の場合は 5 日.
試運転 — 4 ~ 10 日目
コミッショニングでは、セルを部品上で生産できる状態にします。. これは、従来のセルとプログラミングのないロボット溶接セルの最も異なるフェーズです。:
| 試運転タスク | 従来のセル | プログラミング不要セル |
| ロボットプログラミング | 2– 1 パートにつき 8 時間. ベンダー プログラマーが 5 ~ 10 日間常駐. | 不要. スキャンアンドプランにより自律的にパスが生成されます. |
| 第一弾資格 | 試用版でプログラムをデバッグしました; 3– 通常 5 回の反復. | スキャンから直接溶接された最初の部品. 1–2パラメータ調整. |
| 溶接スケジュールの検証 | 溶接機が手動で設定するジョイントタイプごとのパラメータ. | 検証されたライブラリはパラメータを自動選択します. オペレーターがジョイントの種類を確認. |
| 受け入れテスト | プログラムされたパーツはデバッグ サイクル後に仕様を満たします. | スキャン溶接された部品は 1 回目または 2 回目の試行で仕様を満たします. |
| 通常の期間 | 7–14日 | 3–6日 |
受け入れテストは契約上のマイルストーンです: セルはお客様の代表的な部品を品質基準に合わせて溶接します, そしてあなたはサインオフします. プログラミングされていないセルの場合, このテストは、テクノロジーの最も強力な検証でもあります。セルがコールド スキャンから初日に最も複雑な部品を溶接できるかどうかを確認します。, プロダクションミックスを処理します.
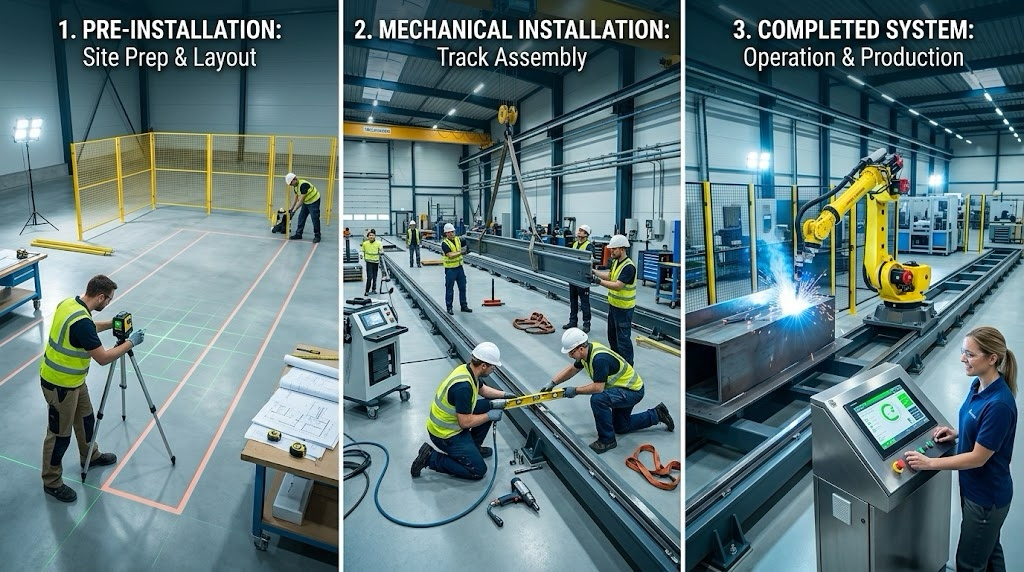
段階 3: オペレーターのトレーニングと生産の立ち上げ (13 ~ 16 週目)
誰をトレーニングするのか、どのくらいの時間がかかりますか
プログラミング不要のロボット溶接セルのオペレーターのトレーニングは、ほとんどの工場が予想しているよりも短い. セルにはプログラミングのスキルは必要ありません; ロードが必要です, 監視, および基本的なトラブルシューティング. 手作業の経験のある溶接工は、3 ~ 5 日で独立して操作できるよう訓練されます。. 溶接工ではない人 (フィッター, 機械オペレーター) 5~7日かかります. 違いは溶接パラメータの認識です。溶接工は不良溶接を見たときにそれを認識します。; 溶接工ではない人は何を探すべきかを学ぶ必要がある.
トレーニングは 4 つのコンピテンシーをカバーします:
• Part loading and clamping: 治具内での溶接部の位置決め, 係合クランプ, パーツが装着されていることを確認する. これは最も実践的なスキルであり、サイクル タイムに最も影響を与えるスキルです。.
• Scan confirmation: HMI で 3D スキャンのプレビューを確認する, システムがすべての溶接継手を正しく識別したことを確認する, 生成されたパスを承認する. プログラミング不要のロボット溶接セル用, これにより、プログラミング手順が完全に置き換えられます。.
• In-process monitoring: リアルタイムで溶接を監視, 共通の問題を認識する (ワイヤ送給スタッタ, ガス流量の偏差, トーチの衝突), いつ一時停止するかを知る. システムの自己修正をいつ行うべきか.
• Daily maintenance: トーチのクリーニング, ノズル検査, ワイヤースプールの交換, ワイヤ送給装置のクリアリング, そしてフィルターチェック. これらはシフトごとに 15 ~ 20 分であり、これがセル稼働時間の最大の決定要因になります。.
ランプアップカーブ
新しいロボット溶接セルは初日から完全な生産性を達成できない. オペレーターは勉強中です, 溶接スケジュールは生産部品で検証されています, マテリアル フローはデバッグ中です. 典型的なランプアップ曲線:
| 期間 | 生産性 | 何が起こっている |
| 週 1 | 50–65% | オペレーターがロード/スキャン/アンロードのシーケンスを学習. サイクル時間が見積もりよりも長い. |
| 週 2 | 70–80% | 標準部品に自信のあるオペレーター. 複雑なパーツはまだ遅い. |
| 週 3 | 85–95% | 標準ミックスで完全な生産性を実現. 新しいパーツの速度が時々低下する. |
| 週 4+ | 95–100% | 完全な生産性. オペレーターは新しい部品を独立して処理します. |
| 完全な生産性 | 100% | プログラミングを行わないセルはこれより早く到達します。新しいパーツのプログラミングのボトルネックがありません。. |
立ち上げ速度はテクノロジーよりもオペレーターに依存します. 初日から試運転に携わる意欲的なオペレーターは、2 ~ 3 週間で完全な生産性に達します. セルが稼働する日にオペレーターが割り当てられるには 4 ~ 6 週間かかります. オペレーターに早めに関与してもらう.
段階 4: マニュアル制作と並行して実行
効果的な移行戦略
セルの稼働開始日に手動溶接を停止する工場はほとんどありません. 移行は段階的に行われます - そしてそうあるべきです. セルは最大の体積を持ちます, 最も再現性の高い部品を最初に, 手動溶接機は複雑な作業を行いますが、, 少量の, または大規模な作品. これが正しい分業です: セルは再現可能です, 安定した品質の高溶着溶接; 手動溶接機は複雑な位置決めに対応します, 一回限りの製作, そしてやり直し.
最も効果的なトランジション シーケンス:
• Weeks 1–2: 上部でセルを実行します 3 容量別の部品番号. 手動溶接機は他のすべての作業を続行します. セルの出力品質とサイクル時間を手動ベースラインと比較する.
• Weeks 3–4: 上位 8 ~ 10 の部品番号に展開します. 手動溶接機 1 台をセルオペレーターに再配備する. 残りの溶接工は複雑で大型の部品に注力します.
• Weeks 5–8: セルは完全な標準生産構成に対応します. 手動溶接機はカスタムを処理します, 特大の, そしてやり直しのみ. このセルは、工場溶接総生産量の 60 ~ 80% を生産します。.
してはいけないこと
最初の 1 週間はセル内のすべての部品を実行しようとしないでください。. オペレーターはまだ自信を深めています, 物質の流れはまだスムーズではありません, 複雑な部品を新しいセルに強制的に通すと、オペレーターの信頼を損なう欠陥が生じます。. 信頼を築くには数週間かかり、破壊するには最悪の日が必要です. シンプルに始める, 技術を証明する, それから拡張します.
| セルがインストールされている時点では統合は完了していません. オペレータがシステムを十分に信頼して、これまで見たことのないパーツをロードできるようになると完了です。, スタートを押してください, そして次の準備をするために立ち去ります. その信頼は、3 ~ 4 週間の成功した生産を通じて獲得されます, 試運転デモを介さない. |
よくある質問
ロボット溶接セルを既存のラインに統合するにはどのくらい時間がかかりますか?
注文から完全な生産性まで: 14–プログラミング不要のロボット溶接セルの場合は 18 週間, 18– 従来のプログラムされたセルの場合は 24 週間. 違いは試運転と立ち上げです: プログラミング不要のセルにより、部品ごとのプログラミングが不要になります, 試運転から 5 ~ 10 日、立ち上げから 1 ~ 2 週間を短縮. サイトの準備 (4 週) および装置の製造 (6–10週間) どちらのタイプでも同じです.
インストール中に生産を停止する必要がありますか??
いいえ. 設置と試運転は、既存の手動溶接ステーションの邪魔にならない指定されたエリアで行われます。. セルは試運転中に独立して動作します. 唯一の中断は物理的な配置中です (1– 2日間のクレーンとフォークリフトのアクティビティ) そして電気接続 (半日の電源分離).
生産中にセルが故障するとどうなるか?
セルが溶接していた部品は手動溶接に戻ります。これが、段階的な移行が重要である理由です。. 最初の 2 ~ 3 か月間は手動溶接工が常駐します。. 故障の場合, ベンダーは 4 ~ 8 時間以内にリモート診断を提供し、24 ~ 72 時間以内にオンサイト サービスを提供する必要があります。. 購入契約書で応答時間を指定する.
後でセルを別の場所に移動できますか??
はい, ただし、分解には 3 ~ 5 日かかる予定です, 輸送, 再インストール, そして再校正. スキャナとロボットは、サブアセンブリとして移動される場合、輸送中もキャリブレーションを維持します; 完全に分解するには工場での再調整が必要です.
チームに対する統合コストを正当化するにはどうすればよいですか?
リスク軽減として枠組みを設ける. このセルにより、雇用が難しい溶接工への依存が軽減されます。, 再現可能な部品の手戻りをなくします, 人員を増やさずに生産能力を向上させます. ブログから ROI モデルを実行する 08 実際の数値を使用すると、ビジョン誘導ロボット溶接ワークステーションの投資回収期間は、通常、 80+ 月あたりの部品数と 1 時間あたり 50 ドルを超える負荷溶接機の料金.
次のステップ
ロボット溶接セルの統合を計画している場合, ここで何をすべきか:
• Walk your shop floor with a tape measure and identify the installation location before ordering. クレーンのカバー範囲, マテリアルフロー, 床耐荷重が 3 つの制約となります.
• Involve your facility manager and electrician in the site preparation plan from week one. 電気要件と空気要件はベンダーのサイト準備ガイドに記載されています - 購入前にリクエストしてください.
• Select your cell operator now — not when the cell arrives. オペレータは試運転および受け入れテストに参加する必要があります. これが立ち上がり速度の最大の要因です.
• Plan a gradual transition: 上のセル 3 まずは部品, それ以外は手動溶接機. 初日から完全な運用を試みないでください.
| このシリーズの関連書籍: ブログ 03 — プログラミング不要のロボット溶接セル: 視覚誘導システムがどのようにしてティーチペンダントを排除するのか ブログ 08 — プログラミング不要のロボット溶接セルの ROI: 実践的なガイド ブログ 09 — 5 形鋼用ロボット溶接セルを購入する前に尋ねるべき質問 |
当社の溶接自動化エンジニアにご相談ください
パーツ構成を教えてください, ジョイントの種類, そして月間ボリューム. お客様の代表的な部品についてサイクル タイム調査を実行し、詳細な見積もりを返信します。. コミットメントは必要ありません.
今すぐお問い合わせください
→ Talk to an Engineer First
✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate
著者について
経験 & 資格
ロボット溶接システム統合スペシャリスト 12+ ロボットポジショナーの選択と統合に重点を置いた直接プロジェクトの長年の経験. にコンサルティングを提供してきました 300+ 北米各地の工場, ヨーロッパ, そしてアジア. この記事のすべての仕様データは実際の H から抽出されています。 / B / L / Uシリーズ製品データシート.
会社背景: 26+ 長年にわたる溶接自動化エンジニアリング, 40+ 有効な特許, 1,500+ 世界中で完了したプロジェクト, 約 70% ロボットポジショナーの統合を含む.
認証
- ISO 9001: 2015 (ギガバイト/トン 19001-2016) — 品質管理システム
- GJB 9001C-2017 — 軍事/武器装備品の品質管理システム
- EU CE — 機械指令 2006/42/EC (証明書. いいえ. M.2026.206.C134866)
- ハイテク企業 — 認定. いいえ. GR202341000595 (11月発行. 2023)
最終更新日: ジュン 2026