Fabricante de estações de trabalho robóticas personalizadas e sistemas a laser



Como integrar uma célula de soldagem robótica guiada por visão em uma linha de fabricação existente
Comprar uma célula de soldagem robótica é uma decisão capital. Integrá-lo em uma linha de fabricação ativa sem interromper a produção é operacional. A maioria das lojas consegue justificar a compra no papel – o ROI é claro, a tecnologia é comprovada, o fornecedor demonstrou o tempo de ciclo. Então a célula chega, e a verdadeira questão surge: como você instala, comissão, e amplie uma nova estação de trabalho de soldagem junto com sua produção manual existente sem perder duas semanas de produção pagando pela célula em primeiro lugar?
Este artigo é destinado a gerentes de produção e encarregados de oficina que aprovaram a compra de uma estação de trabalho de soldagem robótica guiada por visão e agora possuem a integração. Abrange a sequência prática: preparação do local, instalação, comissionamento, treinamento de operadores, e aumento da produção. O foco está especificamente em sistemas de células de soldagem robótica sem programação – porque seu cronograma de integração é fundamentalmente mais curto do que uma célula programada tradicional, e as etapas diferem em aspectos importantes.
Fase 1: Preparação do Local (Semanas 1–4, Sobreposições com a fabricação)
O que precisa acontecer antes que a célula chegue
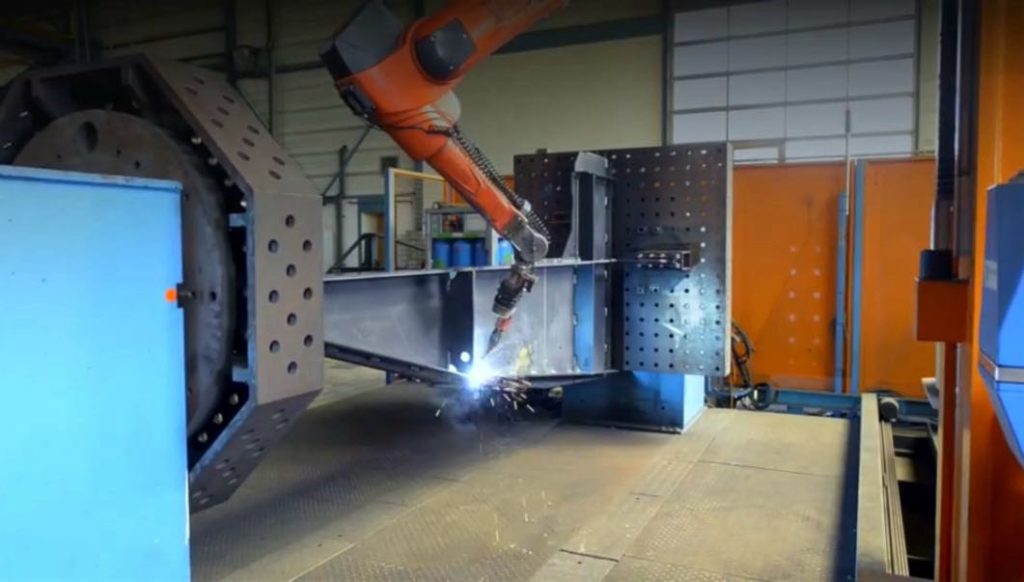
A preparação do local é a fase que a maioria das lojas subestima, porque envolve negócios fora da soldagem: elétrica, mecânico, e instalações. A célula não pode ser comissionada até que o local esteja pronto, e atrasos no local estendem o cronograma mais do que qualquer outro fator. Quatro fluxos de trabalho são executados em paralelo durante as 6 a 10 semanas enquanto o equipamento está sendo fabricado:
• Electrical: Alimentação trifásica para o controlador de célula (normalmente 380–480 V, 32–63A dependendo da carga útil do robô), 230V monofásico para scanner e PLC, e um circuito dedicado para o alimentador de arame. Execute o conduíte antes que a célula chegue – o retrofit elétrico após a instalação adiciona 3 a 5 dias.
• Compressed air: 6–8 bar limpo, ar seco para limpeza da tocha, fixação, e freios posicionadores. Dimensione o compressor para serviço contínuo, não intermitente. O ar subdimensionado causa liberação intermitente da braçadeira e desvio do posicionador – ambos produzem soldas defeituosas.
• Fume extraction: Extração de captura na fonte classificada para a taxa máxima de deposição da célula. A soldagem de aço estrutural gera 0,5–1,2 kg de fumo por hora em deposição total. Filtros de recirculação funcionam para aço-carbono; ventilação de exaustão local é necessária para material galvanizado ou revestido.
• Foundation: Uma base de concreto nivelada classificada para o peso combinado do robô, posicionador, e soldagem máxima. Para uma célula com 2,000 posicionador kg e 1,500 kg de capacidade parcial, especifique uma laje reforçada de 200–300 mm. Almofadas de isolamento de vibração são recomendadas se a célula ficar dentro 10 metros de equipamentos de usinagem de precisão.
A decisão de layout do piso
Antes de despejar concreto ou passar um conduíte, decida onde a célula fica em relação ao seu fluxo de material. O erro de integração mais comum é colocar a célula onde ela se ajusta fisicamente, mas não operacionalmente – bloqueando o acesso do guindaste, criando um gargalo entre o corte e o acabamento, ou forçando os operadores a caminhar 30 metros entre estações. A célula deve ficar no caminho natural desde a preparação da peça até o processamento pós-soldagem. O material deve fluir em uma direção; retrocesso mata o rendimento.
| Fator de layout | O que verificar | Erro comum |
| Cobertura de guindaste | O envelope da célula deve estar dentro do curso do gancho da sua ponte rolante existente | Célula colocada fora do alcance do guindaste; carregamento manual triplica o tempo de ciclo |
| Fluxo de materiais | A peça entra pelo lado de corte/remate, sai em direção à inspeção/acabamento | Célula colocada em beco sem saída; peças voltam pela loja |
| Acesso do operador | Mínimo 1.5 m folga em três lados para carregamento, manutenção, saída | Célula empurrada contra a parede; manutenção requer desmontagem |
| Zona de Segurança | Cortinas de luz ou barreiras físicas estendem-se 2–3 m além da área ocupada pela célula | Zona de segurança insuficiente; tráfego de empilhadeira entra no envelope celular |
Fase 2: Instalação e Comissionamento (Semanas 10–13)
Instalação física – dias 1–3
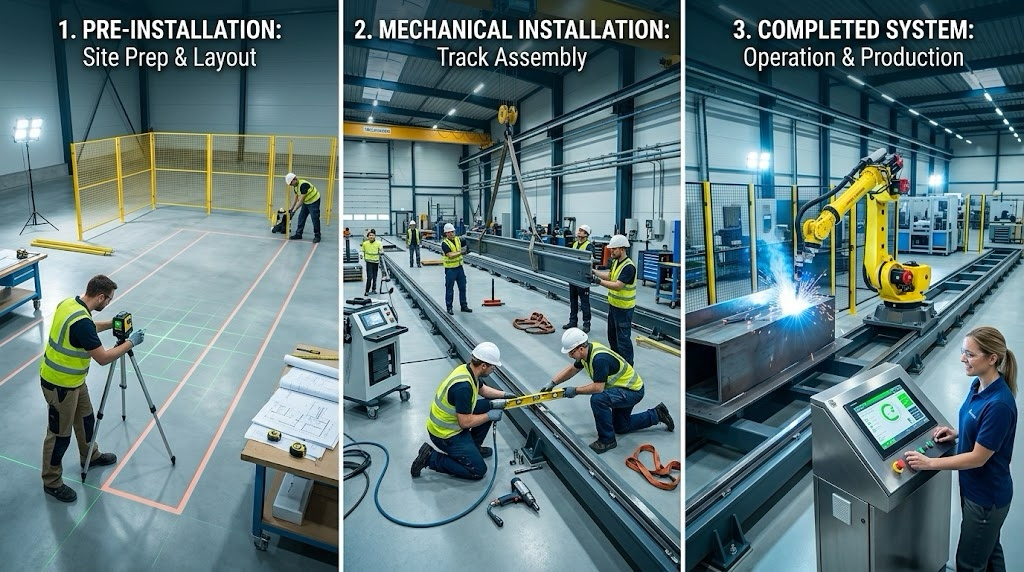
A célula chega em uma mesa, normalmente em 2 a 4 submontagens principais: robô na base, posicionador, gabinete de segurança, e gabinete de controle. A instalação é mecânica: ancorar a base, alinhe o posicionador ao envelope de trabalho do robô, conectar eletricidade e ar, e monte o invólucro de segurança. Para uma célula de soldagem robótica sem programação, o scanner e o laser são pré-montados e pré-calibrados na fábrica — a calibração em campo é limitada a uma verificação do alvo de referência, não é uma recalibração completa. Este é um processo de 2 a 3 dias para uma célula de estação única, 4–5 dias para uma configuração de estação dupla.
Comissionamento – dias 4–10
O comissionamento é onde a célula fica pronta para produção em suas peças. Esta é a fase que mais difere entre uma célula tradicional e uma célula de soldagem robótica sem programação:
| Tarefa de comissionamento | Célula tradicional | Célula sem programação |
| Programação de robôs | 2–8 horas por peça. Programador do fornecedor no local por 5 a 10 dias. | Não obrigatório. Scan-and-plan gera caminhos de forma autônoma. |
| Qualificação de primeira parte | Programa depurado na parte de teste; 3–5 iterações típicas. | Primeira peça soldada diretamente da digitalização. 1–2 ajustes de parâmetros. |
| Validação do cronograma de soldagem | Parâmetros por tipo de junta definidos manualmente pelo soldador. | Biblioteca validada seleciona parâmetros automaticamente. Operador confirma tipo de junta. |
| Teste de aceitação | As peças programadas atendem às especificações após o ciclo de depuração. | Peças soldadas por escaneamento atendem às especificações na primeira ou segunda tentativa. |
| Duração típica | 7–14 dias | 3–6 dias |
O teste de aceitação é o marco contratual: a célula solda sua peça representativa de acordo com seu padrão de qualidade, e você assina. Para uma célula sem programação, este teste também é a validação mais forte da tecnologia – se a célula puder soldar sua peça mais complexa no primeiro dia de uma varredura a frio, ele cuidará do seu mix de produção.
Fase 3: Treinamento de operadores e aumento de produção (Semanas 13–16)
Quem treinar e quanto tempo leva
O treinamento do operador para uma célula de soldagem robótica sem programação é mais curto do que a maioria das oficinas espera. A célula não requer habilidades de programação; requer carregamento, monitoramento, e solução de problemas básicos. Um soldador com experiência manual pode ser treinado para operação independente em 3–5 dias. Um não soldador (ajustador, operador de máquina) leva de 5 a 7 dias. A diferença é o conhecimento dos parâmetros de soldagem – um soldador reconhece uma solda ruim quando a vê; um não soldador precisa aprender o que procurar.
O treinamento abrange quatro competências:
• Part loading and clamping: Posicionando a soldagem no acessório, braçadeiras envolventes, confirmando que a peça está encaixada. Esta é a habilidade mais prática e a que mais afeta o tempo do ciclo.
• Scan confirmation: Revendo a visualização da digitalização 3D na IHM, confirmando que o sistema identificou todas as juntas de solda corretamente, e aprovando o caminho gerado. Para uma célula de soldagem robótica sem programação, isso substitui totalmente a etapa de programação.
• In-process monitoring: Assistindo a solda em tempo real, reconhecendo problemas comuns (gagueira na alimentação do fio, desvio de fluxo de gás, colisão da tocha), e saber quando fazer uma pausa vs.. quando deixar o sistema se autocorrigir.
• Daily maintenance: Limpeza da tocha, inspeção de bico, substituição de carretel de fio, limpeza do alimentador de arame, e verificação de filtro. São 15 a 20 minutos por turno e são o maior determinante do tempo de atividade da célula.
A curva de aceleração
Uma nova célula de soldagem robótica não atinge produtividade total no primeiro dia. O operador está aprendendo, os cronogramas de soldagem estão sendo validados nas peças de produção, e o fluxo de material está sendo depurado. Uma típica curva de aceleração:
| Período | Produtividade | O que está acontecendo |
| Semana 1 | 50–65% | Sequência de carga/varredura/descarga de aprendizagem do operador. Tempos de ciclo maiores que os cotados. |
| Semana 2 | 70–80% | Operador confiante com peças padrão. Partes complexas ainda lentas. |
| Semana 3 | 85–95% | Produtividade total em mix padrão. Lentidão ocasional em peças novas. |
| Semana 4+ | 95–100% | Produtividade total. O operador lida com novas peças de forma independente. |
| Produtividade total | 100% | Uma célula sem programação atinge isso mais rapidamente – sem gargalos de programação para novas peças. |
A velocidade de aceleração depende mais do operador do que da tecnologia. Um operador motivado envolvido no comissionamento desde o primeiro dia atinge produtividade total em 2 a 3 semanas. Uma operadora designada no dia em que a célula entra em operação leva de 4 a 6 semanas. Envolva sua operadora antecipadamente.
Fase 4: Trabalhando ao lado da produção manual
A estratégia de transição que funciona
Poucas lojas desligam a soldagem manual no dia em que a célula é iniciada. A transição é gradual – e deve ser. A célula assume o maior volume, partes mais repetíveis primeiro, enquanto os soldadores manuais lidam com tarefas complexas, baixo volume, ou trabalho de grandes dimensões. Esta é a divisão correta do trabalho: a célula é repetível, soldagem de alta deposição com qualidade consistente; o soldador manual lida com posicionamento complexo, fabricações únicas, e retrabalho.
A sequência de transição mais eficaz:
• Weeks 1–2: Execute a célula no seu topo 3 números de peça por volume. Soldadores manuais continuam todos os outros trabalhos. Compare a qualidade de saída da célula e o tempo de ciclo com a linha de base manual.
• Weeks 3–4: Expanda para os 8 a 10 principais números de peças. Reimplantar um soldador manual para operador de célula. Os soldadores restantes se concentram em peças complexas e superdimensionadas.
• Weeks 5–8: Cell lida com mix de produção padrão completo. Soldadores manuais lidam com processos personalizados, superdimensionado, e somente retrabalho. A célula produz 60–80% da produção total de soldagem da oficina por volume.
O que não fazer
Não tente passar todas as peças pela célula na primeira semana. A operadora ainda está ganhando confiança, o fluxo de material ainda não é suave, e forçar peças complexas através de uma nova célula produz defeitos que prejudicam a confiança do operador. A confiança leva semanas para ser construída e um dia ruim para ser destruída. Comece simples, provar a tecnologia, então expanda.
| A integração não está completa quando a célula é instalada. Está completo quando o seu operador confia no sistema o suficiente para carregar uma peça que nunca viu antes, pressione iniciar, e vá embora para preparar o próximo. Essa confiança é conquistada através de 3 a 4 semanas de produção bem-sucedida, não por meio de uma demonstração de comissionamento. |
Perguntas frequentes
Quanto tempo leva para integrar uma célula de soldagem robótica em uma linha existente?
Do pedido à produtividade total: 14–18 semanas para uma célula de soldagem robótica sem programação, 18–24 semanas para uma célula programada tradicional. A diferença é o comissionamento e o ramp-up: uma célula sem programação elimina a programação por peça, reduzindo de 5 a 10 dias desde o comissionamento e de 1 a 2 semanas desde o arranque. Preparação do local (4 semanas) e fabricação de equipamentos (6–10 semanas) são iguais para ambos os tipos.
Preciso interromper a produção durante a instalação?
Não. A instalação e o comissionamento acontecem em uma área designada que não interfere nas estações de soldagem manual existentes. A célula funciona de forma independente durante o comissionamento. A única interrupção é durante a colocação física (1–2 dias de atividade com guindastes e empilhadeiras) e ligação elétrica (meio dia de isolamento de energia).
O que acontece se a célula quebrar durante a produção?
As peças que a célula estava soldando voltam à soldagem manual – é por isso que uma transição gradual é importante. Seus soldadores manuais ainda estarão na equipe durante os primeiros 2 a 3 meses. Para avarias, o fornecedor deve fornecer diagnóstico remoto dentro de 4 a 8 horas e serviço no local dentro de 24 a 72 horas. Especifique o tempo de resposta no seu contrato de compra.
Posso mover a célula para um local diferente mais tarde?
Sim, mas planeje 3 a 5 dias de desmontagem, transporte, reinstalação, e recalibração. O scanner e o robô mantêm a calibração durante o transporte se forem movidos como um subconjunto; a desmontagem completa requer uma visita de recalibração à fábrica.
Como justifico o custo de integração para minha equipe?
Enquadre isso como redução de risco. A célula reduz a dependência de soldadores difíceis de contratar, elimina o retrabalho em peças repetíveis, e aumenta a capacidade sem aumentar o número de funcionários. Execute o modelo de ROI do Blog 08 com seus números reais - o período de retorno para uma estação de trabalho de soldagem robótica guiada por visão normalmente cai dentro de 5 a 10 meses para oficinas com 80+ peças por mês e taxas de soldador carregado acima de US$ 50/hora.
Próximas etapas
Se você estiver planejando uma integração de célula de soldagem robótica, aqui está o que fazer:
• Walk your shop floor with a tape measure and identify the installation location before ordering. Cobertura de guindaste, fluxo de materiais, e a capacidade de carga do piso são suas três restrições.
• Involve your facility manager and electrician in the site preparation plan from week one. Os requisitos elétricos e de ar estão no guia de preparação do local do fornecedor – solicite-o antes da compra.
• Select your cell operator now — not when the cell arrives. O operador deve participar do comissionamento e dos testes de aceitação. Este é o maior fator na velocidade de aceleração.
• Plan a gradual transition: célula em cima 3 peças primeiro, soldadores manuais em todo o resto. Não tente a produção completa no primeiro dia.
Fale com nossos engenheiros de automação de soldagem
Conte-nos o seu mix de peças, tipos de juntas, e volume mensal. Executaremos um estudo de tempo de ciclo em sua parte representativa e retornaremos uma estimativa detalhada. Não é necessário compromisso.
Contate-nos agora
→ Talk to an Engineer First
✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate
Sobre o autor
Experiência & Credenciais
Especialista em integração de sistemas de soldagem robótica com 12+ anos de experiência direta em projetos focados na seleção e integração de posicionadores de robôs. Prestou consultoria para 300+ fábricas em toda a América do Norte, Europa, e Ásia. Todos os dados de especificação neste artigo são extraídos de H reais / B / eu / Fichas técnicas dos produtos da série U.
Histórico da empresa: 26+ anos de engenharia de automação de soldagem, 40+ patentes ativas, 1,500+ projetos concluídos globalmente, aproximadamente 70% envolvendo integração do Robot Positioner.
Certificações
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema de Gestão da Qualidade
- GJB 9001C-2017 - Sistema de gerenciamento de qualidade de equipamentos militares/armas
- UE CE — Diretiva de Máquinas 2006/42/CE (Certificado. Não. M.2026.206.C134866)
- Empresa de alta tecnologia - Certificado. Não. GR202341000595 (Emitido em novembro. 2023)
Última atualização: junho 2026
POSTS RELACIONADOS

Por que adicionar um robô de 7º eixo? 5 Maneiras poderosas de aumentar a produtividade & Corte custos em 2026

TCO de cinco anos de um posicionador de soldagem: Contando os custos ocultos que a cotação esqueceu
Planejamento de trajetória autônoma em soldadores robóticos:O que isso significa para sua linha de produção
Tipos de posicionador de soldagem comparados: Cabeçote, Tipo L, Tipo U, 3-Eixo & Mais
Como se formam os defeitos de soldagem robótica – e quanto um posicionador de robô pode consertar?