Produttore di workstation robotizzate personalizzate e sistemi laser



Come integrare una cella di saldatura robotizzata guidata dalla visione in una linea di fabbricazione esistente
Acquistare una cella di saldatura robotizzata è una decisione capitale. Integrarlo in una linea di fabbricazione in tempo reale senza interrompere la produzione è operativo. La maggior parte dei negozi può giustificare l’acquisto su carta: il ROI è chiaro, la tecnologia è provata, il fornitore ha dimostrato il tempo di ciclo. Poi arriva la cellula, e la vera domanda emerge: come si installa, commissione, e potenziare una nuova postazione di saldatura insieme alla produzione manuale esistente senza perdere due settimane di produzione pagando in primo luogo la cella?
Questo articolo è rivolto ai responsabili di produzione e ai capisquadra che hanno approvato l'acquisto di una stazione di saldatura robotizzata guidata dalla visione e ora possiedono l'integrazione. Copre la sequenza pratica: preparazione del sito, installazione, messa in servizio, formazione degli operatori, e l'incremento della produzione. L'attenzione si concentra specificamente sui sistemi di celle di saldatura robotizzate senza programmazione, perché la loro tempistica di integrazione è fondamentalmente più breve rispetto a una cella programmata tradizionale, e i passaggi differiscono nei modi che contano.
Fase 1: Preparazione del sito (Settimane 1–4, Si sovrappone alla produzione)
Cosa deve accadere prima che arrivi la cellula
La preparazione del sito è la fase che la maggior parte dei negozi sottovaluta, perché si tratta di attività commerciali esterne alla saldatura: elettrico, meccanico, e strutture. La cella non potrà essere messa in servizio finché il sito non sarà pronto, e i ritardi sul sito allungano la sequenza temporale più di qualsiasi altro fattore. Quattro flussi di lavoro vengono eseguiti in parallelo durante le 6-10 settimane durante la produzione dell'apparecchiatura:
• Electrical: Alimentazione trifase al controller della cella (tipicamente 380–480 V, 32–63A a seconda del carico utile del robot), 230V monofase per scanner e PLC, e un circuito dedicato per il trainafilo. Esegui il condotto prima dell'arrivo della cella: l'adeguamento elettrico dopo l'installazione richiede 3-5 giorni.
• Compressed air: 6–8 bar pulito, aria secca per la pulizia della torcia, serraggio, e freni del posizionatore. Dimensionare il compressore per il servizio continuo, non intermittente. L'aria sottodimensionata provoca il rilascio intermittente della pinza e la deriva del posizionatore: entrambi producono saldature difettose.
• Fume extraction: Estrazione cattura alla fonte valutata per il tasso di deposizione massimo della cellula. La saldatura dell'acciaio strutturale genera 0,5–1,2 kg di fumi all'ora a deposizione completa. I filtri di ricircolo funzionano per l'acciaio dolce; Per il materiale zincato o rivestito è necessaria una ventilazione di scarico locale.
• Foundation: Una piattaforma piana in cemento classificata per il peso combinato del robot, posizionatore, e massima saldatura. Per una cella con a 2,000 posizionatore kg e 1,500 capacità parziale in kg, specificare una soletta rinforzata da 200–300 mm. Se la cella si trova all'interno, si consigliano cuscinetti antivibranti 10 metri di attrezzature per la lavorazione di precisione.
La decisione sulla disposizione del pavimento
Prima di versare il calcestruzzo o di far passare la tubazione, decidere dove si trova la cella rispetto al flusso di materiale. L’errore di integrazione più comune è posizionare la cella dove si adatta fisicamente ma non operativamente, bloccando l’accesso alla gru, creando un collo di bottiglia tra taglio e finitura, o costringere gli operatori a camminare 30 metri tra le stazioni. La cella dovrebbe trovarsi nel percorso naturale dalla preparazione della parte alla lavorazione post-saldatura. Il materiale dovrebbe fluire in una direzione; il backtracking uccide il throughput.
| Fattore di layout | Cosa controllare | Errore comune |
| Copertura della gru | L'involucro della cella deve trovarsi all'interno della corsa del gancio del carroponte esistente | Cella posizionata fuori dal raggio d'azione della gru; il caricamento manuale triplica il tempo di ciclo |
| Flusso di materiale | La parte entra dal lato di taglio/virata, uscite verso ispezione/finitura | Cella posta in un vicolo cieco; le parti tornano indietro attraverso il negozio |
| Accesso operatore | Minimo 1.5 m di spazio libero su tre lati per il carico, manutenzione, uscita | Cella spinta contro il muro; la manutenzione richiede lo smontaggio |
| Zona di sicurezza | Le barriere fotoelettriche o le barriere fisiche si estendono per 2–3 m oltre l'impronta della cella | Zona di sicurezza insufficiente; il traffico dei carrelli elevatori entra nell'involucro della cella |
Fase 2: Installazione e messa in servizio (Settimane 10–13)
Installazione fisica: giorni 1–3
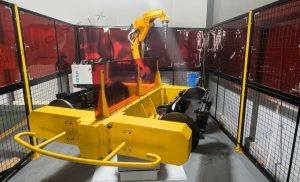
La cella arriva su un piano, tipicamente in 2-4 sottoassiemi principali: robot sulla base, posizionatore, custodia di sicurezza, e armadio di controllo. L'installazione è meccanica: ancorare la base, allineare il posizionatore all'area di lavoro del robot, collegare l'elettricità e l'aria, e montare la custodia di sicurezza. Per una cella di saldatura robotizzata senza programmazione, lo scanner e il laser sono premontati e precalibrati in fabbrica; la calibrazione sul campo è limitata al controllo del target di riferimento, non una ricalibrazione completa. Questo è un processo di 2-3 giorni per una cella a stazione singola, 4–5 giorni per una configurazione a doppia stazione.
Messa in servizio: giorni 4–10
La messa in servizio è il momento in cui la cella viene preparata per la produzione sui vostri pezzi. Questa è la fase che differisce maggiormente tra una cella tradizionale e una cella di saldatura robotizzata senza programmazione:
| Compito di messa in servizio | Cella tradizionale | Cella senza programmazione |
| Programmazione dei robot | 2–8 ore per parte. Programmatore del fornitore in loco per 5-10 giorni. | Non richiesto. Scan-and-plan genera percorsi in autonomia. |
| Qualificazione della prima parte | Programma sottoposto a debug nella parte di prova; 3–5 iterazioni tipiche. | Prima parte saldata direttamente dalla scansione. 1–2 regolazioni dei parametri. |
| Convalida del programma di saldatura | Parametri per tipo di giunto impostati manualmente dal saldatore. | La libreria convalidata seleziona automaticamente i parametri. L'operatore conferma il tipo di giunto. |
| Prova di accettazione | Le parti programmate soddisfano le specifiche dopo il ciclo di debug. | Le parti saldate a scansione soddisfano le specifiche al primo o al secondo tentativo. |
| Durata tipica | 7–14 giorni | 3–6 giorni |
Il test di accettazione è la pietra miliare contrattuale: la cella salda la tua parte rappresentativa al tuo standard di qualità, e tu firmi. Per una cella senza programmazione, questo test è anche la convalida più efficace della tecnologia: se la cella è in grado di saldare la parte più complessa il primo giorno dopo una scansione a freddo, gestirà il tuo mix di produzione.
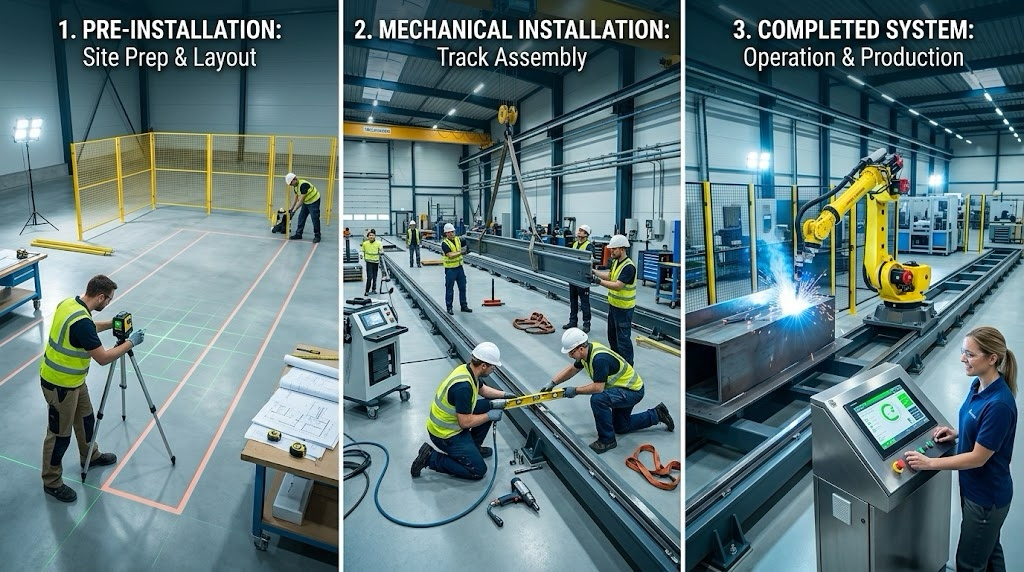
Fase 3: Formazione degli operatori e accelerazione della produzione (Settimane 13–16)
Chi formare e quanto tempo ci vuole
La formazione degli operatori per una cella di saldatura robotizzata senza programmazione è più breve di quanto la maggior parte delle officine si aspetti. La cella non richiede competenze di programmazione; richiede il caricamento, monitoraggio, e risoluzione dei problemi di base. Un saldatore con esperienza manuale può essere addestrato al funzionamento indipendente in 3-5 giorni. Un non saldatore (montatore, operatore della macchina) richiede 5-7 giorni. La differenza sta nella consapevolezza dei parametri di saldatura: un saldatore riconosce una saldatura difettosa quando la vede; un non saldatore deve imparare cosa cercare.
La formazione copre quattro competenze:
• Part loading and clamping: Posizionamento della saldatura nell'attrezzatura, morsetti di aggancio, confermando che la parte è posizionata. Questa è l'abilità più pratica e quella che influisce maggiormente sul tempo di ciclo.
• Scan confirmation: Revisione dell'anteprima della scansione 3D sull'HMI, confermando che il sistema ha identificato correttamente tutti i giunti di saldatura, e approvando il percorso generato. Per una cella di saldatura robotizzata senza programmazione, questo sostituisce interamente la fase di programmazione.
• In-process monitoring: Guardare la saldatura in tempo reale, riconoscere i problemi comuni (balbettio nell'avanzamento del filo, deviazione del flusso di gas, collisione della torcia), e sapere quando mettere in pausa vs. quando lasciare che il sistema si autocorregga.
• Daily maintenance: Pulizia della torcia, ispezione degli ugelli, sostituzione della bobina del filo, pulizia dell'alimentatore filo, e controllo del filtro. Si tratta di 15-20 minuti per turno e sono il principale fattore determinante del tempo di attività della cella.
La curva di salita
Una nuova cella di saldatura robotizzata non raggiunge la piena produttività il primo giorno. L'operatore sta imparando, è in corso la validazione dei programmi di saldatura sui pezzi di produzione, ed è in corso il debug del flusso di materiale. Una tipica curva di salita:
| Periodo | Produttività | Che cosa sta accadendo |
| Settimana 1 | 50–65% | L'operatore apprende la sequenza di caricamento/scansione/scaricamento. Tempi di ciclo più lunghi di quelli indicati. |
| Settimana 2 | 70–80% | Operatore sicuro delle parti standard. Le parti complesse sono ancora lente. |
| Settimana 3 | 85–95% | Piena produttività su mix standard. Rallentamenti occasionali su parti nuove. |
| Settimana 4+ | 95–100% | Piena produttività. L'operatore gestisce le nuove parti in modo indipendente. |
| Piena produttività | 100% | Una cella senza programmazione raggiunge questo obiettivo più velocemente: nessun collo di bottiglia nella programmazione per le nuove parti. |
La velocità di accelerazione dipende più dall'operatore che dalla tecnologia. Un operatore motivato e coinvolto nella messa in servizio fin dal primo giorno raggiunge la piena produttività in 2–3 settimane. Un operatore assegnato il giorno in cui la cella diventa attiva impiega 4-6 settimane. Coinvolgi presto il tuo operatore.
Fase 4: Correre a fianco della produzione manuale
La strategia di transizione che funziona
Poche officine interrompono la saldatura manuale il giorno in cui viene avviata la cella. La transizione è graduale e dovrebbe esserlo. La cella assume il volume più alto, prima le parti più ripetibili, mentre i saldatori manuali gestiscono operazioni complesse, a basso volume, o lavori di grandi dimensioni. Questa è la corretta divisione del lavoro: la cella è ripetibile, saldatura ad alto deposito con qualità costante; la saldatrice manuale gestisce posizionamenti complessi, fabbricazioni una tantum, e rielaborazione.
La sequenza di transizione più efficace:
• Weeks 1–2: Esegui la cella in alto 3 codici articolo per volume. I saldatori manuali continuano tutti gli altri lavori. Confronta la qualità dell'output delle celle e il tempo di ciclo rispetto al riferimento manuale.
• Weeks 3–4: Espandi ai primi 8-10 codici articolo. Ridistribuire un saldatore manuale all'operatore della cella. I restanti saldatori si concentrano su parti complesse e sovradimensionate.
• Weeks 5–8: La cella gestisce l'intero mix di produzione standard. I saldatori manuali gestiscono lavorazioni personalizzate, sovradimensionato, e solo rilavorazione. La cella produce il 60–80% della produzione totale di saldatura in officina in volume.
Cosa non fare
Non tentare di far passare ogni parte attraverso la cella durante la prima settimana. L'operatore sta ancora costruendo fiducia, il flusso del materiale non è ancora regolare, e forzare parti complesse attraverso una nuova cella produce difetti che minano la fiducia dell'operatore. La fiducia richiede settimane per essere costruita e una brutta giornata per essere distrutta. Inizia in modo semplice, dimostrare la tecnologia, quindi espandere.
| L'integrazione non è completa quando la cella viene installata. È completo quando il tuo operatore si fida abbastanza del sistema da caricare una parte che non ha mai visto prima, premere avvio, e andare via per preparare il prossimo. Questa fiducia si guadagna attraverso 3-4 settimane di produzione di successo, non attraverso una demo di messa in servizio. |
Domande frequenti
Quanto tempo occorre per integrare una cella di saldatura robotizzata in una linea esistente?
Dall'ordine alla piena produttività: 14–18 settimane per una cella di saldatura robotizzata senza programmazione, 18–24 settimane per la cella tradizionale programmata. La differenza sta nella messa in servizio e nell'accelerazione: una cella senza programmazione elimina la programmazione per parte, riducendo 5–10 giorni dalla messa in servizio e 1–2 settimane dall'avvio. Preparazione del sito (4 settimane) e produzione di apparecchiature (6–10 settimane) sono gli stessi per entrambi i tipi.
Devo interrompere la produzione durante l'installazione?
NO. L'installazione e la messa in servizio avvengono in un'area designata che non interferisce con le stazioni di saldatura manuale esistenti. La cella funziona in modo indipendente durante la messa in servizio. L'unica interruzione è durante il posizionamento fisico (1–2 giorni di attività con gru e carrelli elevatori) e collegamento elettrico (mezza giornata di isolamento elettrico).
Cosa succede se la cellula si rompe durante la produzione?
Le parti saldate dalla cella tornano alla saldatura manuale: ecco perché è importante una transizione graduale. I tuoi saldatori manuali sono ancora in servizio durante i primi 2-3 mesi. Per guasti, il fornitore dovrebbe fornire la diagnostica remota entro 4-8 ore e l'assistenza in loco entro 24-72 ore. Specifica il tempo di risposta nel contratto di acquisto.
Posso spostare la cella in una posizione diversa in seguito?
SÌ, ma pianifica 3-5 giorni di smontaggio, trasporto, reinstallazione, e ricalibrazione. Lo scanner e il robot mantengono la calibrazione durante il trasporto se spostati come sottoinsieme; lo smontaggio completo richiede una visita di ricalibrazione in fabbrica.
Come posso giustificare il costo di integrazione per il mio team??
Inquadratelo come una riduzione del rischio. La cella riduce la dipendenza dai saldatori difficili da assumere, elimina la rilavorazione su parti ripetibili, e aumenta la capacità senza aggiungere personale. Esegui il modello ROI dal blog 08 con i tuoi numeri effettivi: il periodo di recupero dell'investimento per una stazione di saldatura robotizzata guidata dalla visione generalmente rientra in 5-10 mesi per le officine con 80+ parti al mese e tariffe per saldatrici sotto carico superiori a $ 50/ora.
Passaggi successivi
Se stai pianificando l'integrazione di una cella di saldatura robotizzata, ecco cosa fare:
• Walk your shop floor with a tape measure and identify the installation location before ordering. Copertura della gru, flusso di materiale, e la capacità di carico del pavimento sono i tuoi tre vincoli.
• Involve your facility manager and electrician in the site preparation plan from week one. I requisiti elettrici e dell'aria sono riportati nella guida alla preparazione del sito del fornitore: richiedila prima dell'acquisto.
• Select your cell operator now — not when the cell arrives. L'operatore dovrebbe partecipare alla messa in servizio e ai test di accettazione. Questo è il fattore più importante nella velocità di accelerazione.
• Plan a gradual transition: cella in alto 3 prima le parti, saldatrici manuali su tutto il resto. Non tentare la produzione completa il primo giorno.
Parla con i nostri ingegneri dell'automazione della saldatura
Raccontaci il tuo mix di parti, tipi di giunti, e volume mensile. Effettueremo uno studio sul tempo di ciclo della vostra parte rappresentativa e restituiremo una stima dettagliata. Nessun impegno richiesto.
Contattaci ora
→ Talk to an Engineer First
✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate
Informazioni sull'autore
Esperienza & Credenziali
Specialista nell'integrazione di sistemi di saldatura robotizzata con 12+ anni di esperienza diretta in progetti focalizzati sulla selezione e integrazione del posizionatore robot. Ha fornito consulenza a 300+ fabbriche in tutto il Nord America, Europa, e Asia. Tutti i dati delle specifiche contenuti in questo articolo sono tratti da file H / B / l / Schede prodotto serie U.
Contesto aziendale: 26+ anni di ingegneria dell'automazione della saldatura, 40+ brevetti attivi, 1,500+ progetti completati a livello globale, circa 70% che coinvolgono l'integrazione del posizionatore robot.
Certificazioni
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema di gestione della qualità
- GJB 9001C-2017 — Sistema di gestione della qualità delle attrezzature militari/armi
- CE UE: Direttiva Macchine 2006/42/CE (Cert. NO. M.2026.206.C134866)
- Impresa ad alta tecnologia — Cert. NO. GR202341000595 (Pubblicato nel novembre. 2023)
Ultimo aggiornamento: giugno 2026
POST CORRELATI

6 Sfide comuni nella saldatura laser robotizzata e come risolverle
Gioco, Rigidità, e deriva termica: Le tre specifiche nascoste che definiscono le prestazioni del posizionatore di saldatura

Fabbricazione senza attrezzature: Quando un posizionatore di saldatura sostituisce maschere complesse, Saldature a punti, e Tempo della gru

Perché aggiungere un robot del 7° asse? 5 Modi potenti per aumentare la produttività & Ridurre i costi 2026
Come selezionare un fornitore di saldatura laser robotizzata: Dalla valutazione tecnica al test sui campioni