カスタムロボットワークステーションおよびレーザーシステムメーカー



工場に最適なロボット レーザー溶接システムを選択する方法
以前の記事で, 私たちは技術原理を調査しました, 代表的なアプリケーション, 潜在的な課題, レーザー溶接のアップグレードオプション. レーザー溶接が工場にもたらす利点を理解できたでしょう。, 実践段階に移行するときが来ました: 正しい選択方法 ロボットレーザー溶接 お客様の生産ニーズに真にマッチするシステム.
選ぶ際の最大の間違いは、 ロボットレーザー溶接 システムは最も高価なオプションを購入していない, しかし、実際の要件に合わないものを購入する. 過剰な電力が供給されたシステム, 精度が不十分, リーチが一致しないと生産量を増やすことができず、投資が無駄になる可能性があります, 高額なメンテナンス費用, そして品質の問題. この記事では明確に説明します, レーザー溶接の理解から自信を持って正しい選択に移行するのに役立つ実践的な意思決定フレームワーク ロボットレーザー溶接 解決.
ステップ 1: 材料の厚さに基づいてレーザー出力を決定
レーザー出力はあらゆるものの心臓部です ロボットレーザー溶接 システム, 溶接深さに直接影響する, スピード, そして入熱.
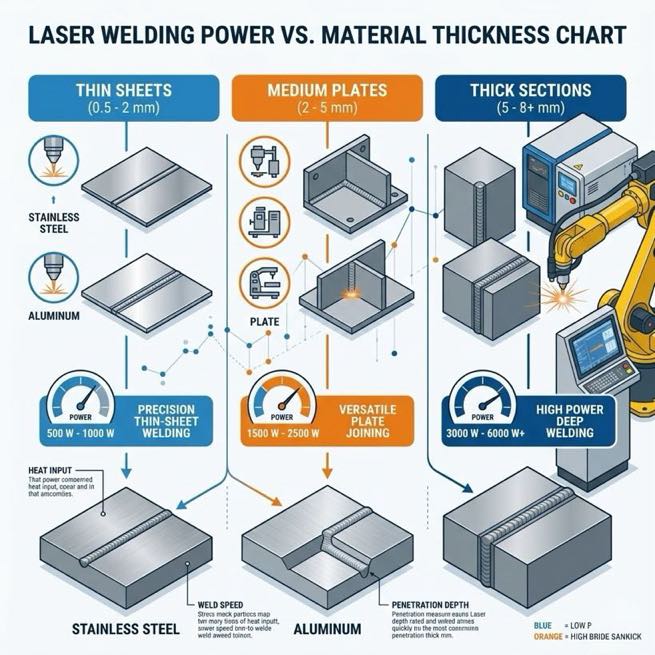
- 薄いシート (0.5–2mm): 500~1,500Wを推奨. ステンレス鋼に最適, アルミニウム合金板, 電子エンクロージャ, そしてバッテリーケース. 速い溶接速度を実現します (最大3,000~8,000mm/min), 最小限の熱影響ゾーン, そして歪みもほとんどありません.
- 中厚シート (2–5mm): 1,500–3,000Wが適当. この範囲では自動車部品の完全溶け込み溶接が可能です, 台所用品, およびステンレス鋼構造.
- 厚い素材 (≧5~8mm): 必要 3,000 W以上 (マルチモードまたはハイブリッド溶接). レーザー溶接は、シングルパスの溶け込み深さのため、非常に厚いプレートでは制限があることに注意してください。. 必要に応じてプロセスの組み合わせを評価したり、より高い出力を選択したりする.
覚えて, パワーが高いほど必ずしも優れているわけではない. 過剰な電力はコストとエネルギー消費を増加させ、さらに広範囲の溶接やスパッタを引き起こす可能性があります。. 主要材料に基づいて 20 ~ 30% の電力マージンを許容し、サンプル溶接テストを通じてすべてを検証します.
ステップ 2: ワークピースのサイズに基づいてロボットのリーチと可搬質量を選択
ロボットはあなたの腕として機能します ロボットレーザー溶接 システム. その到達範囲 (作業半径) とペイロードによって、どのワークを効果的に処理できるかが決まります.
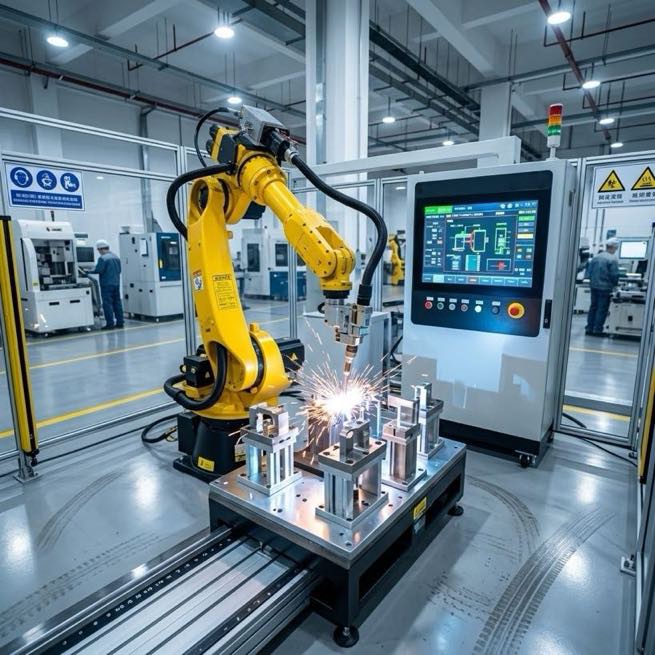
- 小型ワーク (エレクトロニクス, 精密部品): リーチ1,000~1,500mm、可搬質量5~10kg. 協働ロボット (コボット) 柔軟な展開と高い安全性でここで優れています.
- 中型ワーク (自動車部品, キャビネット): リーチ1,600~2,000mm、可搬質量10~20kg. 標準的な 6 軸産業用ロボットは複雑な軌道をうまく処理します.
- 大きなワークや重いワーク: リーチ2,000~2,500mm以上, 可搬重量 20 ~ 50 kg. レーザー溶接ヘッドとトラッカーの総重量を考慮してください。; 少なくとも維持する 1.3 ペイロードマージンの倍.
ワークの位置決めも考慮: ポジショナーは必要ですか, 回転テーブル, または外部軸? マルチアングル溶接が必要なワークの場合, リーチが不十分な場合、頻繁な反転が必要になり、サイクル時間が短縮されます。.
ステップ 3: ロボットのグレードを決定する精度要件
ロボットレーザー溶接 非常に高い縫い目の位置決め精度が必要です (通常、ギャップは以下の範囲内で制御する必要があります 0.1 mm以下). さもないと, 不完全な溶融または焼き付きが容易に発生する可能性があります.
- 標準精度 (±0.05~0.08mm): ほとんどの一般的な用途に適しています.
- 高精度 (±0.03~0.05mm): 薄肉部品には必須, 精密アセンブリ, そして熱に弱い素材 (航空宇宙, 医学, エレクトロニクス). 再現性は溶接の一貫性と外観品質に直接影響します.
おすすめ: 統合された溶接シーム追跡機能を備えたロボットを選択してください (レーザーまたは視覚) および力センサー. これらの機能によりワークのばらつきを自動的に補正し、歩留まりを大幅に向上させます。.
ステップ 4: レーザー光源の選択 — ファイバー, ディスク, およびダイオードレーザー
3 つの主要なレーザー タイプが利用可能です。 ロボットレーザー溶接. 選択は効率を考慮する必要があります, メンテナンス, そしてあなたの特定のアプリケーション:
- ファイバーレーザー: これは最も人気があり、強く推奨されるオプションです. 当社製品は高い電気光変換効率を特長としています (25–30%以上), 優れたビーム品質, そしてメンテナンスの容易さ, ロボットによる光ファイバーの配送に最適です. 特に薄肉から中厚のステンレス鋼に適しています。, アルミニウム, および炭素鋼. 高速動作と安定性を実現, 大量生産には理想的な選択肢です.
- ディスクレーザー: 優れたビーム品質を実現, 超高精度または厚いプレートの深い貫通に最適. しかし, 設備コストが高くつき、メンテナンスもより複雑になります.
- ダイオードレーザー: 低コストかつコンパクトなサイズ, 低電力の精密作業やポンプ源として最適. 効率とビーム品質は一般にファイバーレーザーよりも低くなります。, そのため、補助用途や低入熱用途によく使用されます。.
ほとんどの工場にとって, ファイバーレーザーはパフォーマンスの最適なバランスです, 信頼性, と費用対効果 ロボットレーザー溶接 システム. 特殊なハイエンドのニーズにのみディスク レーザーを検討してください.
ステップ 5: 予算と構成レベルを一致させる - 新規購入と購入. 後付け
予算によって全体的な構成レベルが決まります。 ロボットレーザー溶接 システム:
- エントリーレベル: 低出力ファイバーレーザー + 標準6軸ロボット + 基本的な安全保護 - 小規模工場またはパイロット プロジェクトに適しています.
- ミッドエンドからハイエンド: 高出力レーザー + 高精度ロボット + ビジョン/追跡システム + 生産ラインの統合 - 大量生産に最適.
- トップティア: 複数ロボットの連携, AI パスの計画, 遠隔監視, 等.
新規購入 vs. 既存設備の改修:
- 新システムのメリット: 最適化された設計, 最新の技術 (より高効率のレーザー, よりスマートなコントローラー), 完全保証, そして高集積化. 初期投資が高くなる (完全なユニットの価格は数万ドルから数十万ドルになる場合があります, スペック次第).
- 後付けの利点: 既存のロボットまたはステーションを使用してコストを削減 - レーザー ヘッドを追加するだけです, ソース, とコントロール. すでに自動化が導入されている工場に適しています. デメリットには互換性のリスクが含まれます, 安定性が低下する可能性がある, 導入にかかる時間も長くなる.
生産量が安定しており、ワークの再現性が高い場合, 新しいことを優先する ロボットレーザー溶接 予算が許す限りのシステム. 予算が限られている場合や段階的なアップグレードの場合, 既存のロボットを改造することが実用的な出発点です.
包括的な意思決定の枠組み
このチェックリストを使用して、ニーズをすぐに評価してください:
- 素材と厚さ → レーザーの出力と種類を決定します
- ワークのサイズと複雑さ → ロボットの到達距離を決定, ペイロード, と軸
- 精度と品質の要件 → ロボットの再現性と追跡/視覚システムの必要性を判断します。
- 生産量とサイクルタイム → 自動化レベルを決定します (単一ステーション vs. フルライン統合)
- 予算とROI →回収期間の計算 (通常は高速から高速まで, 下部スクラップ, そして労働力の軽減)
- 安全性とメンテナンス → レーザーの安全保護を確保する, 冷却システム, 信頼できるサプライヤーのサポート
最終的な決定を下す前に、必ず実際のワークピースでサンプル溶接テストを実行してください。. 溶接速度には十分注意してください, 仕上がりの品質, および消費電力 — これらの現実世界の結果は、依然として費用のかかる間違いを避けるための最良の方法です.
この単純なアプローチに従うと、素材にパワーを決定させることができます。, パーツのサイズによってロボットの到達範囲が決まります, 精度の必要性がグレードを決定する, 予算に応じて最終的な構成を決定します。最終的には、 ロボットレーザー溶接 お客様の工場に完璧に適合し、競争力を真に向上させるシステム.
著者の識別
以上のロボット溶接システム統合の専門家 12 長年の業界経験. うちの会社は終わった 26 長年の専門的な経験, 以上を保持します 40 特許技術, そして無事完了しました 1,500 世界中のプロジェクト (約 70% そのうちロボット溶接セルが含まれていました, 合計が以上 1,000 単位). 同社は EU CE 認証を取得しています (証明書番号: M.2026.206.C134866) ENに準拠 60204-1:2018 およびEN ISO 12100:2010 標準. 私はロボット溶接ワークステーション導入の全プロセスを通じて、数多くの製造会社を支援してきました。, 選定から生産開始まで.
更新されました: 5月 2026