Hersteller kundenspezifischer Roboterarbeitsplätze und Lasersysteme



So integrieren Sie eine visiongesteuerte Roboterschweißzelle in eine bestehende Fertigungslinie
Der Kauf einer Roboterschweißzelle ist eine kapitale Entscheidung. Die Integration in eine laufende Fertigungslinie ohne Unterbrechung der Produktion ist eine betriebliche Angelegenheit. Die meisten Geschäfte können den Kauf auf dem Papier rechtfertigen – der ROI ist klar, Die Technologie ist bewährt, Der Anbieter hat die Zykluszeit nachgewiesen. Dann kommt die Zelle, und die eigentliche Frage taucht auf: Wie installiert man, Kommission, und rüsten Sie neben Ihrer bestehenden manuellen Produktion einen neuen Schweißarbeitsplatz auf, ohne zwei Wochen Produktionsverlust für die Kosten für die Zelle zu haben?
Dieser Artikel richtet sich an Produktionsleiter und Werkstattmeister, die den Kauf einer visiongesteuerten Roboterschweiß-Workstation genehmigt haben und nun über die Integration verfügen. Es deckt den praktischen Ablauf ab: Vorbereitung der Baustelle, Installation, Inbetriebnahme, Bedienerschulung, und Produktionshochlauf. Der Schwerpunkt liegt speziell auf programmierungsfreien Roboterschweißzellensystemen, da ihre Integrationszeit grundsätzlich kürzer ist als bei einer herkömmlichen programmierten Zelle, und die Schritte unterscheiden sich in wichtigen Punkten.
Phase 1: Standortvorbereitung (Wochen 1–4, Überschneidungen mit der Fertigung)
Was muss passieren, bevor die Zelle eintrifft?
Die Website-Vorbereitung ist die Phase, die die meisten Geschäfte unterschätzen, weil es sich um Gewerke außerhalb des Schweißens handelt: elektrisch, mechanisch, und Einrichtungen. Die Inbetriebnahme der Zelle ist erst möglich, wenn der Standort fertig ist, und Verzögerungen vor Ort verlängern die Zeitspanne mehr als jeder andere Faktor. Während der 6–10-wöchigen Fertigung der Geräte laufen vier Arbeitsabläufe parallel:
• Electrical: Dreiphasige Stromversorgung des Zellencontrollers (typischerweise 380–480 V, 32–63A abhängig von der Nutzlast des Roboters), 230V einphasig für Scanner und SPS, und einen eigenen Stromkreis für den Drahtvorschub. Verlegen Sie die Leitungen, bevor die Zelle eintrifft – die Nachrüstung der Elektrik nach der Installation verlängert die Zeit um 3–5 Tage.
• Compressed air: 6–8 bar sauber, Trockene Luft zur Brennerreinigung, Spannen, und Stellungsreglerbremsen. Dimensionieren Sie den Kompressor für Dauerbetrieb, nicht intermittierend. Unterdimensionierte Luft führt zu sporadischem Lösen der Klemme und Abdriften des Positionierers – beides führt zu fehlerhaften Schweißnähten.
• Fume extraction: Capture-at-Source-Extraktion, ausgelegt für die maximale Ablagerungsrate der Zelle. Beim Schweißen von Baustahl entstehen bei vollständiger Abscheidung 0,5–1,2 kg Rauch pro Stunde. Umwälzfilter eignen sich für unlegierten Stahl; Für verzinktes oder beschichtetes Material ist eine lokale Absaugung erforderlich.
• Foundation: Eine ebene Betonplatte, die für das Gesamtgewicht des Roboters ausgelegt ist, Positionierer, und maximale Schweißfestigkeit. Für eine Zelle mit a 2,000 kg-Positionierer und 1,500 kg Teilekapazität, Geben Sie eine 200–300 mm dicke verstärkte Platte an. Wenn die Zelle darin sitzt, werden Vibrationsisolationspads empfohlen 10 Meter Präzisionsbearbeitungsgeräte.
Die Entscheidung über die Grundrissgestaltung
Vor dem Betonieren oder Verlegen von Leitungen, Entscheiden Sie, wo sich die Zelle im Verhältnis zu Ihrem Materialfluss befindet. Der häufigste Integrationsfehler besteht darin, die Zelle dort zu platzieren, wo sie physisch, aber nicht betrieblich passt, wodurch der Kranzugang blockiert wird, Dadurch entsteht ein Engpass zwischen Zuschnitt und Endbearbeitung, oder die Bediener zwingen, zu Fuß zu gehen 30 Meter zwischen Stationen. Die Zelle sollte auf dem natürlichen Weg von der Teilevorbereitung bis zur Nachbearbeitung nach dem Schweißen bleiben. Das Material sollte in eine Richtung fließen; Backtracking zerstört den Durchsatz.
| Layoutfaktor | Was zu überprüfen ist | Häufiger Fehler |
| Kranabdeckung | Die Zellhülle muss innerhalb des Hakenwegs Ihres vorhandenen Brückenkrans liegen | Zelle außerhalb der Reichweite des Krans platziert; Die manuelle Beladung verdreifacht die Zykluszeit |
| Materialfluss | Das Teil wird von der Schneid-/Heftseite zugeführt, Ausgänge zur Inspektion/Endbearbeitung | Zelle am Ende einer Sackgasse platziert; Teile zurück durch die Werkstatt |
| Bedienerzugang | Minimum 1.5 m Freiraum auf drei Seiten zum Beladen, Wartung, Ausgang | Zelle gegen Wand gedrückt; Die Wartung erfordert eine Demontage |
| Sicherheitszone | Lichtvorhänge oder physische Barrieren reichen 2–3 m über die Zellengrundfläche hinaus | Unzureichende Sicherheitszone; Gabelstaplerverkehr dringt in die Zellhülle ein |
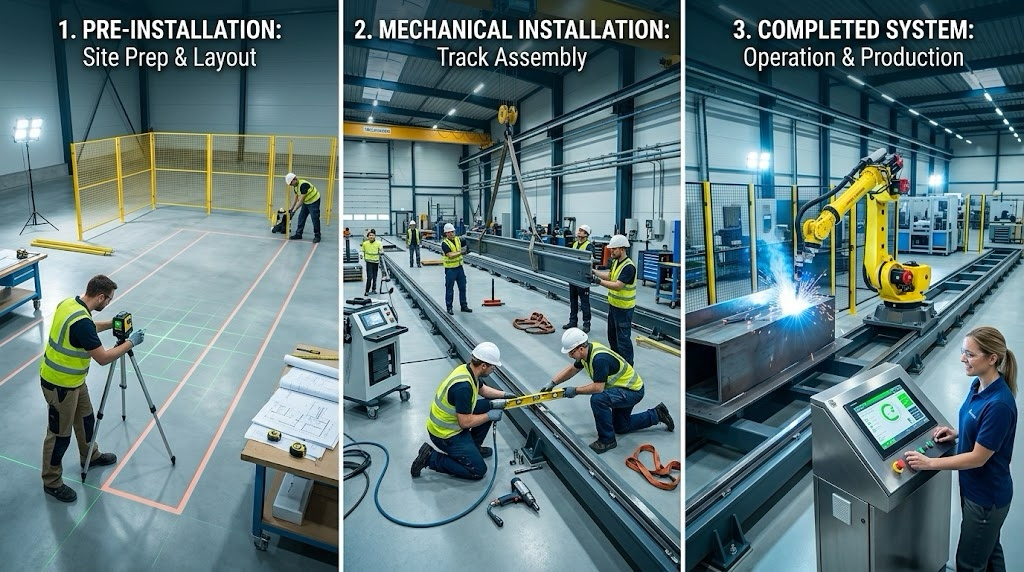
Phase 2: Installation und Inbetriebnahme (Wochen 10–13)
Physische Installation – Tage 1–3
Die Zelle kommt auf einem Flachbett an, typischerweise in 2–4 Hauptbaugruppen: Roboter auf Sockel, Positionierer, Sicherheitsgehäuse, und Schaltschrank. Die Installation erfolgt mechanisch: Verankern Sie die Basis, Richten Sie den Positionierer auf den Arbeitsbereich des Roboters aus, Strom und Luft anschließen, und montieren Sie das Sicherheitsgehäuse. Für eine Roboterschweißzelle ohne Programmierung, Der Scanner und der Laser sind im Werk vormontiert und vorkalibriert. Die Feldkalibrierung beschränkt sich auf die Überprüfung eines Referenzziels, keine vollständige Neukalibrierung. Dies ist ein 2–3-tägiger Prozess für eine Einzelstationszelle, 4–5 Tage für eine Konfiguration mit zwei Stationen.
Inbetriebnahme – Tage 4–10
Bei der Inbetriebnahme wird die Zelle für Ihre Teile produktionsbereit gemacht. Dies ist die Phase, die den größten Unterschied zwischen einer herkömmlichen Zelle und einer Roboterschweißzelle ohne Programmierung ausmacht:
| Inbetriebnahmeaufgabe | Traditionelle Zelle | Zelle ohne Programmierung |
| Roboterprogrammierung | 2–8 Stunden pro Teil. Anbieter-Programmierer vor Ort für 5–10 Tage. | Nicht erforderlich. Scan-and-Plan generiert Wege autonom. |
| Qualifikation im ersten Teil | Programm im Testteil debuggt; 3–5 Iterationen typisch. | Erstes Teil direkt vom Scan geschweißt. 1–2 Parameteranpassungen. |
| Validierung des Schweißplans | Vom Schweißer manuell eingestellte Parameter pro Verbindungstyp. | Die validierte Bibliothek wählt Parameter automatisch aus. Der Bediener bestätigt den Verbindungstyp. |
| Abnahmetest | Programmierte Teile entsprechen nach dem Debug-Zyklus den Spezifikationen. | Scangeschweißte Teile erfüllen die Spezifikationen beim ersten oder zweiten Versuch. |
| Typische Dauer | 7–14 Tage | 3–6 Tage |
Der Abnahmetest ist der vertragliche Meilenstein: Die Zelle schweißt Ihr repräsentatives Teil nach Ihrem Qualitätsstandard, und du meldest dich ab. Für eine Zelle ohne Programmierung, Dieser Test ist auch die stärkste Validierung der Technologie – ob die Zelle Ihr komplexestes Teil anhand eines Kaltscans am ersten Tag schweißen kann, Es kümmert sich um Ihren Produktionsmix.
Phase 3: Bedienerschulung und Produktionshochlauf (Wochen 13–16)
Wen soll man trainieren und wie lange dauert es?
Die Bedienerschulung für eine Roboterschweißzelle ohne Programmierung ist kürzer als von den meisten Werkstätten erwartet. Für die Zelle sind keine Programmierkenntnisse erforderlich; es muss geladen werden, Überwachung, und grundlegende Fehlerbehebung. Ein Schweißer mit handwerklicher Erfahrung kann in 3–5 Tagen zum selbständigen Arbeiten ausgebildet werden. Ein Nichtschweißer (Monteur, Maschinenbediener) dauert 5–7 Tage. Der Unterschied liegt in der Kenntnis der Schweißparameter – ein Schweißer erkennt eine schlechte Schweißnaht, wenn er sie sieht; Ein Nichtschweißer muss lernen, worauf er achten muss.
Die Ausbildung umfasst vier Kompetenzen:
• Part loading and clamping: Positionierung der Schweißkonstruktion in der Vorrichtung, einrastende Klammern, um zu bestätigen, dass das Teil sitzt. Dies ist die praktischste Fähigkeit und diejenige, die sich am meisten auf die Zykluszeit auswirkt.
• Scan confirmation: Überprüfung der 3D-Scan-Vorschau auf dem HMI, Bestätigung, dass das System alle Schweißverbindungen korrekt identifiziert hat, und Genehmigen des generierten Pfads. Für eine Roboterschweißzelle ohne Programmierung, Dies ersetzt den Programmierschritt vollständig.
• In-process monitoring: Beobachten Sie die Schweißnaht in Echtzeit, Erkennen allgemeiner Probleme (Stottern des Drahtvorschubs, Abweichung des Gasflusses, Fackelkollision), und wissen, wann man pausieren muss vs. wann sich das System selbst korrigieren soll.
• Daily maintenance: Brennerreinigung, Düseninspektion, Austausch der Drahtspule, Räumung des Drahtvorschubgeräts, und Filterprüfung. Diese betragen 15–20 Minuten pro Schicht und sind der größte Faktor für die Betriebszeit der Zelle.
Die Hochlaufkurve
Eine neue Roboterschweißzelle erreicht nicht am ersten Tag die volle Produktivität. Der Bediener lernt, Die Schweißpläne werden an Produktionsteilen validiert, und der Materialfluss wird debuggt. Eine typische Hochlaufkurve:
| Zeitraum | Produktivität | Was passiert |
| Woche 1 | 50–65 % | Der Bediener lernt die Lade-/Scan-/Entladesequenz. Zykluszeiten länger als angegeben. |
| Woche 2 | 70–80 % | Der Bediener vertraut mit Standardteilen. Komplexe Teile sind immer noch langsam. |
| Woche 3 | 85–95 % | Volle Produktivität bei Standardmischung. Gelegentliche Verzögerungen bei Neuteilen. |
| Woche 4+ | 95–100 % | Volle Produktivität. Der Bediener kümmert sich selbstständig um Neuteile. |
| Volle Produktivität | 100% | Eine Zelle ohne Programmierung erreicht dies schneller – kein Programmierengpass für neue Teile. |
Die Hochlaufgeschwindigkeit hängt mehr vom Bediener als von der Technologie ab. Ein motivierter Bediener, der vom ersten Tag an an der Inbetriebnahme beteiligt ist, erreicht in 2–3 Wochen die volle Produktivität. Ein Operator, der am Tag der Inbetriebnahme der Zelle zugewiesen wird, benötigt 4–6 Wochen. Beziehen Sie Ihren Betreiber frühzeitig ein.
Phase 4: Parallel zur manuellen Produktion
Die Übergangsstrategie, die funktioniert
Nur wenige Werkstätten schalten das manuelle Schweißen an dem Tag ab, an dem die Zelle startet. Der Übergang erfolgt schrittweise – und das sollte er auch sein. Die Zelle nimmt das größte Volumen auf, Die wiederholbarsten Teile zuerst, während Handschweißer komplexe Aufgaben bewältigen, geringe Lautstärke, oder übergroße Arbeit. Das ist die richtige Arbeitsteilung: Die Zelle funktioniert wiederholbar, Hochauftragsschweißen bei gleichbleibender Qualität; Der Handschweißer übernimmt komplexe Positionierungen, Einzelanfertigungen, und nacharbeiten.
Die effektivste Übergangssequenz:
• Weeks 1–2: Führen Sie die Zelle auf Ihrer Oberseite aus 3 Teilenummern nach Volumen. Handschweißer erledigen alle anderen Arbeiten. Vergleichen Sie die Qualität der Zellausgabe und die Zykluszeit mit der manuellen Basislinie.
• Weeks 3–4: Auf die obersten 8–10 Teilenummern erweitern. Stellen Sie ein manuelles Schweißgerät dem Zellenbediener zur Verfügung. Die verbleibenden Schweißer konzentrieren sich auf komplexe und übergroße Teile.
• Weeks 5–8: Cell übernimmt den kompletten Standard-Produktionsmix. Handschweißer kümmern sich um kundenspezifische Arbeiten, übergroß, und nur Nacharbeiten. Die Zelle produziert volumenmäßig 60–80 % der gesamten Schweißleistung der Werkstatt.
Was man nicht tun sollte
Versuchen Sie nicht, in der ersten Woche alle Teile durch die Zelle laufen zu lassen. Der Betreiber baut immer noch Vertrauen auf, Der Materialfluss ist noch nicht reibungslos, Und wenn komplexe Teile durch eine neue Zelle gezwungen werden, entstehen Defekte, die das Vertrauen des Bedieners untergraben. Es dauert Wochen, Vertrauen aufzubauen, und einen schlechten Tag, um es zu zerstören. Fangen Sie einfach an, die Technologie beweisen, dann erweitern.
| Die Integration ist mit der Installation der Zelle noch nicht abgeschlossen. Der Vorgang ist abgeschlossen, wenn Ihr Bediener dem System genug vertraut, um ein Teil zu laden, das er noch nie zuvor gesehen hat, Drücken Sie Start, und gehen Sie weg, um das nächste vorzubereiten. Dieses Vertrauen wird durch drei bis vier Wochen erfolgreicher Produktion erworben, nicht durch eine Inbetriebnahme-Demo. |
Häufig gestellte Fragen
Wie lange dauert die Integration einer Roboterschweißzelle in eine bestehende Linie??
Von der Bestellung zur vollen Produktivität: 14–18 Wochen für eine Roboterschweißzelle ohne Programmierung, 18–24 Wochen für eine herkömmliche programmierte Zelle. Der Unterschied besteht in der Inbetriebnahme und dem Hochfahren: Eine Zelle ohne Programmierung macht die Programmierung einzelner Teile überflüssig, Verkürzung von 5–10 Tagen ab Inbetriebnahme und 1–2 Wochen ab Inbetriebnahme. Standortvorbereitung (4 Wochen) und Gerätebau (6–10 Wochen) sind bei beiden Typen gleich.
Muss ich die Produktion während der Installation stoppen??
NEIN. Installation und Inbetriebnahme erfolgen in einem dafür vorgesehenen Bereich, der bestehende manuelle Schweißstationen nicht beeinträchtigt. Bei der Inbetriebnahme läuft die Zelle selbstständig. Die einzige Störung besteht während der physischen Unterbringung (1–2 Tage Kran- und Gabelstaplereinsatz) und elektrische Anbindung (halber Tag Stromisolation).
Was passiert, wenn die Zelle während der Produktion ausfällt??
Die Teile, die die Zelle schweißte, gehen auf manuelles Schweißen zurück – deshalb ist ein schrittweiser Übergang wichtig. Ihre Handschweißer sind in den ersten 2–3 Monaten noch im Personal. Für Pannen, Der Anbieter sollte eine Ferndiagnose innerhalb von 4–8 Stunden und einen Vor-Ort-Service innerhalb von 24–72 Stunden durchführen. Geben Sie in Ihrem Kaufvertrag die Reaktionszeit an.
Kann ich die Zelle später an einen anderen Ort verschieben??
Ja, Planen Sie jedoch eine Demontagezeit von 3–5 Tagen ein, Transport, Neuinstallation, und Neukalibrierung. Der Scanner und der Roboter behalten die Kalibrierung während des Transports bei, wenn sie als Unterbaugruppe bewegt werden; Eine vollständige Demontage erfordert einen Werksbesuch zur Neukalibrierung.
Wie rechtfertige ich die Integrationskosten gegenüber meinem Team??
Stellen Sie es als Risikominderung dar. Die Zelle verringert die Abhängigkeit von schwer einzustellenden Schweißern, eliminiert Nacharbeiten an wiederholbaren Teilen, und erhöht die Kapazität, ohne den Personalbestand zu erhöhen. Führen Sie das ROI-Modell über Blog aus 08 mit Ihren tatsächlichen Zahlen – die Amortisationszeit für einen bildverarbeitungsgesteuerten Roboterschweißarbeitsplatz liegt bei Werkstätten mit typischerweise 5–10 Monaten 80+ Teile pro Monat und belastete Schweißertarife über 50 $/Stunde.
Nächste Schritte
Wenn Sie die Integration einer Roboterschweißzelle planen, Hier erfahren Sie, was zu tun ist:
• Walk your shop floor with a tape measure and identify the installation location before ordering. Kranabdeckung, Materialfluss, und Bodenbelastbarkeit sind Ihre drei Einschränkungen.
• Involve your facility manager and electrician in the site preparation plan from week one. Die Anforderungen an Strom und Luft sind im Leitfaden zur Standortvorbereitung des Anbieters aufgeführt – fragen Sie ihn vor dem Kauf an.
• Select your cell operator now — not when the cell arrives. Der Betreiber sollte an der Inbetriebnahme und Abnahmeprüfung teilnehmen. Dies ist der größte Einzelfaktor für die Hochlaufgeschwindigkeit.
• Plan a gradual transition: Zelle oben 3 Teile zuerst, Handschweißer für alles andere. Versuchen Sie nicht, am ersten Tag die volle Leistung zu erbringen.
Sprechen Sie mit unseren Schweißautomatisierungsingenieuren
Teilen Sie uns Ihren Teilemix mit, Gelenktypen, und monatliches Volumen. Wir führen eine Zykluszeitstudie für Ihr repräsentatives Teil durch und erstellen einen detaillierten Kostenvoranschlag. Keine Verpflichtung erforderlich.
Kontaktieren Sie uns jetzt
→ Talk to an Engineer First
✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate
Über den Autor
Erfahrung & Anmeldeinformationen
Spezialist für die Integration von Roboterschweißsystemen mit 12+ Jahre direkte Projekterfahrung mit Schwerpunkt auf der Auswahl und Integration von Roboterpositionierern. Hat beratend zur Seite gestanden 300+ Fabriken in ganz Nordamerika, Europa, und Asien. Alle Spezifikationsdaten in diesem Artikel stammen aus tatsächlichen H / B / L / Produktdatenblätter der U-Serie.
Unternehmenshintergrund: 26+ Jahre Erfahrung in der Schweißautomatisierungstechnik, 40+ aktive Patente, 1,500+ abgeschlossene Projekte weltweit, etwa 70% einschließlich der Integration eines Roboterpositionierers.
Zertifizierungen
- ISO 9001: 2015 (GB/T 19001-2016) — Qualitätsmanagementsystem
- GJB 9001C-2017 – Qualitätsmanagementsystem für Militär-/Waffenausrüstung
- EU CE – Maschinenrichtlinie 2006/42/EG (Zert. NEIN. M.2026.206.C134866)
- High-Tech-Unternehmen – Zert. NEIN. GR202341000595 (Ausgestellt im November. 2023)
Zuletzt aktualisiert: Jun 2026
VERWANDTE BEITRÄGE
Installation & Wartungshandbuch für Roboter-Laserschweißsysteme: Eine praktische Roadmap

Fünfjährige Gesamtbetriebskosten eines Schweißpositionierers: Zählen der versteckten Kosten, die das Angebot vergessen hat
Kopf und Reitstock vs. L-Typ vs. U-Typ-Roboterpositionierer: So wählen Sie nach Werkstückform aus

Roboter-Laserschweißen: Prinzipien, Vorteile, und Anwendungen (2026 Vollständiger Leitfaden)

Beherrschung des Roboter-Laserschweißens: 10 Praxistipps für maximale Leistung und ROI