Fabricante de sistemas láser y estaciones de trabajo robóticas personalizadas



Cómo integrar una celda de soldadura robótica guiada por visión en una línea de fabricación existente
Comprar una celda de soldadura robotizada es una decisión capital. Integrarlo en una línea de fabricación en vivo sin detener la producción es operativo.. La mayoría de las tiendas pueden justificar la compra en papel: el retorno de la inversión es claro, la tecnología está probada, El proveedor ha demostrado el tiempo del ciclo.. Entonces llega el celular, y la verdadera pregunta surge: ¿Cómo se instala?, comisión, e incremente una nueva estación de trabajo de soldadura junto con su producción manual existente sin perder dos semanas de producción pagando por la celda en primer lugar.?
Este artículo está dirigido a gerentes de producción y capataces de taller que aprobaron la compra de una estación de trabajo de soldadura robótica guiada por visión y ahora poseen la integración.. Cubre la secuencia práctica.: preparación del sitio, instalación, puesta en servicio, entrenamiento del operador, y aumento de la producción. La atención se centra específicamente en los sistemas de celdas de soldadura robóticas sin programación, porque su cronograma de integración es fundamentalmente más corto que el de una celda programada tradicional., y los pasos difieren en formas que importan.
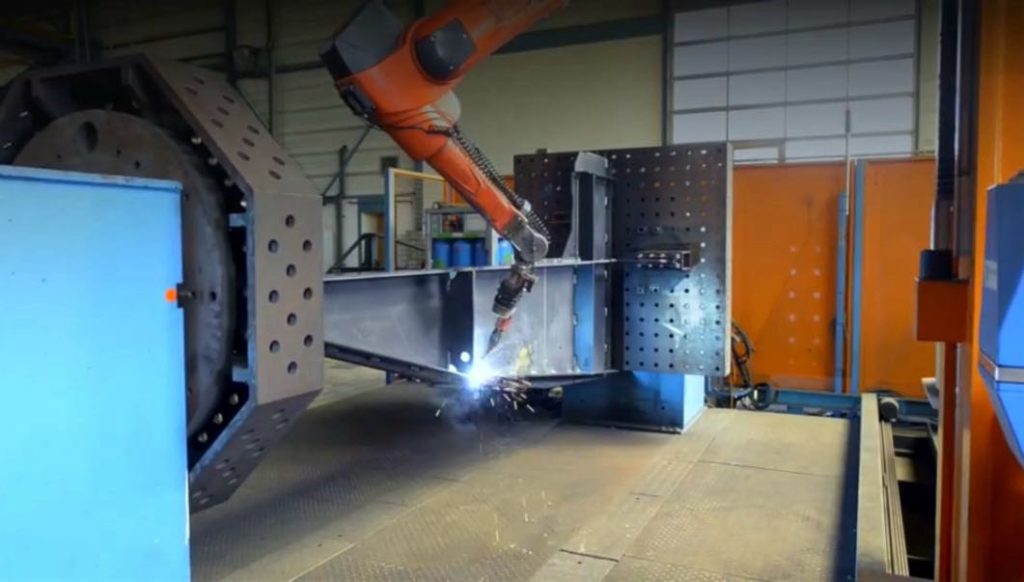
Fase 1: Preparación del sitio (Semanas 1 a 4, Se superpone con la fabricación)
¿Qué debe suceder antes de que llegue la celda?
La preparación del sitio es la fase que la mayoría de las tiendas subestiman, porque involucra oficios ajenos a la soldadura: eléctrico, mecánico, e instalaciones. La celda no se puede poner en servicio hasta que el sitio esté listo., y los retrasos en el sitio extienden el cronograma más que cualquier otro factor. Cuatro flujos de trabajo se ejecutan en paralelo durante las 6 a 10 semanas mientras se fabrica el equipo.:
• Electrical: Alimentación trifásica al controlador de celda. (normalmente 380–480 V, 32–63A dependiendo de la carga útil del robot), 230V monofásico para el escáner y el PLC, y un circuito dedicado para el alimentador de alambre. Instale el conducto antes de que llegue la celda; la modernización eléctrica después de la instalación demora de 3 a 5 días.
• Compressed air: 6–8 bares de limpieza, aire seco para limpieza de antorchas, reprimición, y frenos posicionadores. Dimensione el compresor para servicio continuo, no intermitente. El aire de tamaño insuficiente provoca una liberación intermitente de la abrazadera y un desplazamiento del posicionador; ambos producen soldaduras defectuosas.
• Fume extraction: Extracción de captura en la fuente clasificada para la tasa máxima de deposición de la celda. La soldadura de acero estructural genera entre 0,5 y 1,2 kg de humo por hora en plena deposición. Los filtros de recirculación funcionan para acero dulce.; Se requiere ventilación de escape local para material galvanizado o recubierto..
• Foundation: Una plataforma de concreto nivelada, clasificada para el peso combinado del robot., posicionador, y máxima soldadura. Para una celda con 2,000 posicionador de kg y 1,500 kg de capacidad de pieza, especificar una losa reforzada de 200 a 300 mm. Se recomiendan almohadillas de aislamiento de vibraciones si la celda se encuentra dentro 10 metros de equipos de mecanizado de precisión.
La decisión de distribución del piso.
Antes de verter hormigón o tender conductos, decidir dónde se ubica la celda en relación con su flujo de material. El error de integración más común es colocar la celda donde encaja físicamente pero no operativamente, bloqueando el acceso de la grúa., creando un cuello de botella entre el corte y el acabado, u obligar a los operadores a caminar 30 metros entre estaciones. La celda debe ubicarse en el camino natural desde la preparación de la pieza hasta el procesamiento posterior a la soldadura.. El material debe fluir en una dirección.; el retroceso mata el rendimiento.
| factor de diseño | Que comprobar | Error común |
| Cobertura de grúa | La envolvente de la celda debe estar dentro del recorrido del gancho de su puente grúa existente. | Célula colocada fuera del alcance de la grúa; La carga manual triplica el tiempo del ciclo. |
| Flujo de materiales | La pieza entra por el lado de corte/virado., salidas hacia inspección/acabado | Celda colocada en un callejón sin salida; piezas retroceder a través de la tienda |
| Acceso del operador | Mínimo 1.5 m espacio libre en tres lados para cargar, mantenimiento, salida | Celda empujada contra la pared; el mantenimiento requiere desmontaje |
| Zona de seguridad | Las cortinas de luz o barreras físicas se extienden entre 2 y 3 m más allá del espacio ocupado por la celda | Zona de seguridad insuficiente; El tráfico de montacargas entra en la envolvente de la celda. |
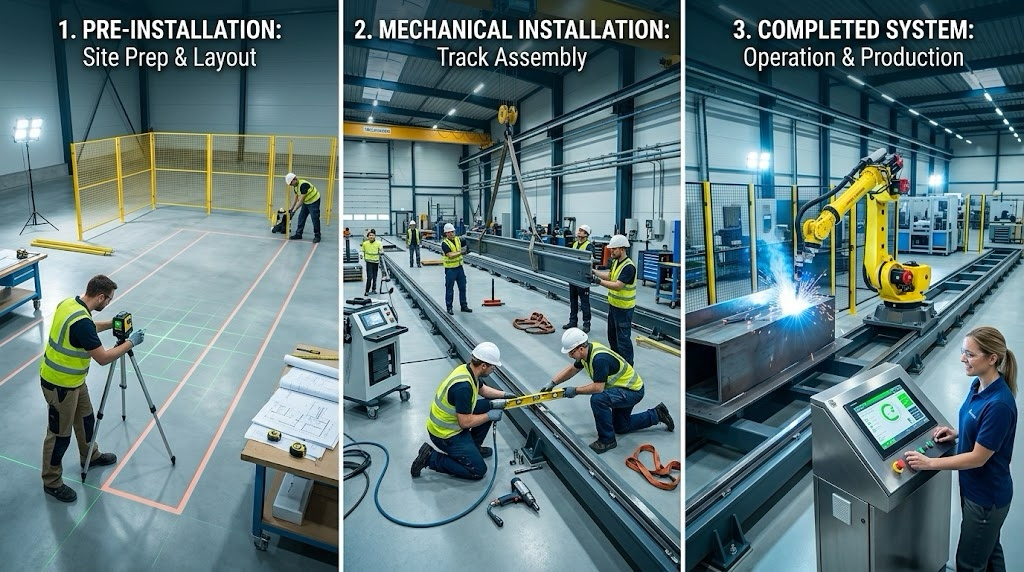
Fase 2: Instalación y puesta en servicio (Semanas 10 a 13)
Instalación física: días 1 a 3
La celda llega en una plataforma., normalmente en 2 a 4 subconjuntos principales: robot en la base, posicionador, recinto de seguridad, y gabinete de control. La instalación es mecánica.: anclar la base, alinear el posicionador con la zona de trabajo del robot, conectar electricidad y aire, y montar el recinto de seguridad. Para una celda de soldadura robótica sin programación, el escáner y el láser están premontados y precalibrados en fábrica; la calibración de campo se limita a una verificación del objetivo de referencia, no es una recalibración completa. Este es un proceso de 2 a 3 días para una celda de una sola estación., 4–5 días para una configuración de estación dual.
Puesta en servicio: días 4 a 10
La puesta en marcha es donde la celda se prepara para la producción de sus piezas.. Esta es la fase que más diferencia entre una célula de soldadura tradicional y una célula de soldadura robotizada sin programación:
| Tarea de puesta en servicio | celda tradicional | Célula sin programación |
| programación de robots | 2–8 horas por parte. Programador de proveedores in situ durante 5 a 10 días. | No requerido. Scan-and-plan genera rutas de forma autónoma. |
| Calificación de primera parte | Programa depurado en la parte de prueba.; 3–5 iteraciones típicas. | Primera parte soldada directamente desde el escaneo.. 1–2 ajustes de parámetros. |
| Validación del programa de soldadura | Parámetros por tipo de unión establecidos manualmente por el soldador. | La biblioteca validada selecciona automáticamente los parámetros. El operador confirma el tipo de junta. |
| prueba de aceptación | Las piezas programadas cumplen con las especificaciones después del ciclo de depuración. | Las piezas soldadas por escaneo cumplen con las especificaciones en el primer o segundo intento.. |
| Duración típica | 7–14 días | 3–6 días |
La prueba de aceptación es el hito contractual: la celda suelda su pieza representativa según su estándar de calidad, y tu cierras la sesión. Para una célula sin programación, Esta prueba es también la validación más sólida de la tecnología: si la celda puede soldar su pieza más compleja el primer día a partir de un escaneo en frío., se encargará de su mezcla de producción.
Fase 3: Capacitación de operadores y aumento de la producción (Semanas 13 a 16)
A quién entrenar y cuánto tiempo lleva
La capacitación del operador para una celda de soldadura robótica sin programación es más corta de lo que la mayoría de los talleres esperan. El celular no requiere conocimientos de programación; requiere carga, escucha, y solución de problemas básicos. Un soldador con experiencia manual puede capacitarse para operar de forma independiente en 3 a 5 días.. Un no soldador (ajustador, maquinista) tarda de 5 a 7 días. La diferencia es el conocimiento de los parámetros de soldadura: un soldador reconoce una mala soldadura cuando la ve.; un no soldador necesita aprender qué buscar.
La formación cubre cuatro competencias:
• Part loading and clamping: Colocación de la pieza soldada en el dispositivo., abrazaderas de acoplamiento, confirmando que la pieza está asentada. Esta es la habilidad más práctica y la que más afecta el tiempo del ciclo..
• Scan confirmation: Revisión de la vista previa del escaneo 3D en la HMI, Confirmar que el sistema ha identificado todas las uniones soldadas correctamente., y aprobar la ruta generada. Para una celda de soldadura robótica sin programación, esto reemplaza el paso de programación por completo.
• In-process monitoring: Observando la soldadura en tiempo real, reconocer problemas comunes (tartamudeo de alimentación de alambre, desviación del flujo de gas, colisión de antorcha), y saber cuándo hacer una pausa vs.. Cuándo dejar que el sistema se autocorrija.
• Daily maintenance: Limpieza de antorcha, inspección de boquillas, reemplazo de carrete de alambre, limpieza del alimentador de alambre, y control de filtro. Estos son de 15 a 20 minutos por turno y son el mayor determinante del tiempo de actividad de la celda..
La curva de aceleración
Una nueva célula de soldadura robótica no alcanza la plena productividad el primer día. El operador está aprendiendo., Los programas de soldadura se están validando en las piezas de producción., y el flujo de material se está depurando. Una curva de aceleración típica:
| Período | Productividad | Lo que está sucediendo |
| Semana 1 | 50–65% | Secuencia de carga/escaneo/descarga de aprendizaje del operador. Tiempos de ciclo más largos que los cotizados. |
| Semana 2 | 70–80% | Operador confiado con las piezas estándar. Las piezas complejas siguen siendo lentas. |
| Semana 3 | 85–95% | Productividad total en mezcla estándar. Ralentización ocasional en piezas nuevas.. |
| Semana 4+ | 95–100% | Productividad total. El operador maneja piezas nuevas de forma independiente.. |
| Productividad total | 100% | Una celda sin programación alcanza esto más rápido: no hay cuellos de botella en la programación de piezas nuevas. |
La velocidad de aceleración depende más del operador que de la tecnología. Un operador motivado que participa en la puesta en marcha desde el primer día alcanza la plena productividad en 2 o 3 semanas.. Un operador asignado el día que la celda entra en funcionamiento demora entre 4 y 6 semanas.. Involucre a su operador temprano.
Fase 4: Corriendo junto con la producción manual
La estrategia de transición que funciona
Pocos talleres desconectan la soldadura manual el día que arranca la célula. La transición es gradual y debería serlo.. La célula adquiere el mayor volumen., las piezas más repetibles primero, mientras que los soldadores manuales manejan complejos, bajo volumen, o trabajo de gran tamaño. Esta es la correcta división del trabajo.: la celda es repetible, soldadura de alta deposición con calidad constante; el soldador manual maneja posicionamientos complejos, fabricaciones unicas, y reelaborar.
La secuencia de transición más efectiva.:
• Weeks 1–2: Ejecute la celda en su parte superior 3 números de pieza por volumen. Los soldadores manuales continúan con todos los demás trabajos.. Compare la calidad de salida de la celda y el tiempo del ciclo con la línea de base manual.
• Weeks 3–4: Ampliar a los 8 o 10 números de pieza principales. Redistribuir un soldador manual al operador de celda. Los soldadores restantes se centran en piezas complejas y de gran tamaño..
• Weeks 5–8: Cell maneja una mezcla de producción estándar completa. Soldadoras manuales manejan a medida, de gran tamaño, y reelaborar solo. La celda produce entre el 60% y el 80% de la producción total de soldadura del taller por volumen..
que no hacer
No intente pasar todas las piezas por la celda durante la primera semana.. El operador sigue ganando confianza, el flujo de material aún no es fluido, y forzar piezas complejas a través de una nueva celda produce defectos que erosionan la confianza del operador. Se necesitan semanas para construir la confianza y un mal día para destruirla. Comience simple, probar la tecnología, luego expandir.
| La integración no está completa cuando se instala la celda.. Está completo cuando su operador confía lo suficiente en el sistema como para cargar una pieza que nunca antes había visto., presione inicio, y me alejo para preparar el siguiente. Esa confianza se gana a través de 3 a 4 semanas de producción exitosa., no a través de una demostración de puesta en servicio. |
Preguntas frecuentes
¿Cuánto tiempo lleva integrar una celda de soldadura robotizada en una línea existente??
Del orden a la plena productividad: 14–18 semanas para una celda de soldadura robótica sin programación, 18–24 semanas para una celda programada tradicional. La diferencia es la puesta en marcha y la aceleración.: una celda sin programación elimina la programación por pieza, reduciendo de 5 a 10 días desde la puesta en servicio y de 1 a 2 semanas desde la puesta en marcha. Preparación del sitio (4 semanas) y fabricación de equipos (6–10 semanas) son iguales para ambos tipos.
¿Necesito detener la producción durante la instalación??
No. La instalación y la puesta en marcha se realizan en un área designada que no interfiere con las estaciones de soldadura manual existentes.. La celda funciona de forma independiente durante la puesta en servicio.. La única interrupción es durante la colocación física. (1–2 días de actividad de grúa y montacargas.) y conexión eléctrica (medio día de aislamiento eléctrico).
¿Qué sucede si la célula se descompone durante la producción??
Las piezas que la celda estaba soldando vuelven a soldarse manualmente; por eso es importante una transición gradual. Sus soldadores manuales todavía forman parte del personal durante los primeros 2 o 3 meses.. Para averías, El proveedor debe proporcionar diagnósticos remotos en un plazo de 4 a 8 horas y servicio in situ en un plazo de 24 a 72 horas.. Especifique el tiempo de respuesta en su acuerdo de compra.
¿Puedo mover la celda a una ubicación diferente más tarde??
Sí, pero planifique de 3 a 5 días de desmontaje, transporte, reinstalación, y recalibración. El escáner y el robot mantienen la calibración durante el transporte si se mueven como un subconjunto; el desmontaje completo requiere una visita de recalibración a la fábrica.
¿Cómo justifico el costo de integración para mi equipo??
Enmarcarlo como reducción de riesgos. La célula reduce la dependencia de soldadores difíciles de contratar, elimina el retrabajo en piezas repetibles, y aumenta la capacidad sin agregar personal. Ejecute el modelo de ROI desde el Blog 08 con sus números reales: el período de recuperación de la inversión de una estación de trabajo de soldadura robótica guiada por visión generalmente es de 5 a 10 meses para talleres con 80+ piezas por mes y tarifas de soldador cargado superiores a $50/hora.
Próximos pasos
Si está planeando una integración de celda de soldadura robótica, esto es lo que debes hacer:
• Walk your shop floor with a tape measure and identify the installation location before ordering. Cobertura de grúa, flujo de materiales, y la capacidad de carga del piso son sus tres limitaciones.
• Involve your facility manager and electrician in the site preparation plan from week one. Los requisitos eléctricos y de aire se encuentran en la guía de preparación del sitio del proveedor; solicítela antes de realizar la compra..
• Select your cell operator now — not when the cell arrives. El operador debe participar en las pruebas de puesta en servicio y aceptación.. Este es el factor más importante en la velocidad de aceleración..
• Plan a gradual transition: celda en la parte superior 3 partes primero, soldadores manuales en todo lo demás. No intente la producción completa el primer día.
Hable con nuestros ingenieros de automatización de soldadura
Cuéntanos tu mezcla de partes, tipos de articulaciones, y volumen mensual. Realizaremos un estudio de tiempo de ciclo en su parte representativa y le enviaremos una estimación detallada.. No se requiere compromiso.
Contáctenos ahora
→ Talk to an Engineer First
✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate
Sobre el autor
Experiencia & Cartas credenciales
Especialista en integración de sistemas de soldadura robótica con 12+ Años de experiencia directa en proyectos centrados en la selección e integración de posicionadores robóticos.. Ha brindado consultoría a 300+ fábricas en toda América del Norte, Europa, y Asia. Todos los datos de especificaciones en este artículo se extraen de H real / B / l / Fichas técnicas de productos de la serie U.
Antecedentes de la empresa: 26+ años de ingeniería de automatización de soldadura, 40+ patentes activas, 1,500+ proyectos completados a nivel mundial, aproximadamente 70% que involucra la integración del posicionador de robot.
Certificaciones
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema de Gestión de Calidad
- GJB 9001C-2017 — Sistema de gestión de calidad de equipos militares/armas
- CE de la UE: Directiva sobre máquinas 2006/42/CE (certificado. No. M.2026.206.C134866)
- Empresa de alta tecnología: certificado. No. GR202341000595 (Emitido en noviembre. 2023)
Última actualización: Jun 2026
PUBLICACIONES RELACIONADAS

5 Preguntas que debe hacerse antes de comprar una celda de soldadura robótica para acero estructural
¿Qué es una celda de soldadura robótica?? 2026 Guía para principiantes | 37 Datos de la tienda

Programación de células de soldadura robótica para principiantes: Guía paso a paso 2026
Célula de soldadura coordinada: Posicionador y robot como una cadena cinemática
Anatomía de una celda de soldadura robótica: Componentes principales & Guía de selección (2026)