


Özel Robot İş İstasyonları ve Lazer Sistemleri Üreticisi



Görüş Kılavuzlu Robotik Kaynak Hücresini Mevcut Bir Üretim Hattına Nasıl Entegre Edebiliriz?
Robotik kaynak hücresi satın almak önemli bir karardır. Üretimi durdurmadan canlı bir üretim hattına entegre etmek operasyonel bir işlemdir. Çoğu mağaza, satın alma işlemini kağıt üzerinde haklı gösterebilir; yatırım getirisi açıktır, teknoloji kanıtlanmış, satıcı döngü süresini gösterdi. Daha sonra hücre gelir, ve gerçek soru ortaya çıkıyor: nasıl yüklüyorsun, komisyon, ve ilk etapta hücre için ödediğiniz iki haftalık çıktıyı kaybetmeden mevcut manuel üretiminizin yanında yeni bir kaynak iş istasyonunu güçlendirin?
Bu makale, görsel yönlendirmeli robotik kaynak iş istasyonunun satın alınmasını onaylayan ve artık entegrasyona sahip olan üretim yöneticileri ve atölye ustabaşıları içindir.. Pratik sırayı kapsar: saha hazırlığı, kurulum, devreye alma, operatör eğitimi, ve üretimin artırılması. Odak noktası özellikle programlama gerektirmeyen robotik kaynak hücresi sistemleridir; çünkü bunların entegrasyon zaman çizelgesi temel olarak geleneksel programlanmış bir hücreden daha kısadır, ve adımlar önemli şekillerde farklılık gösterir.
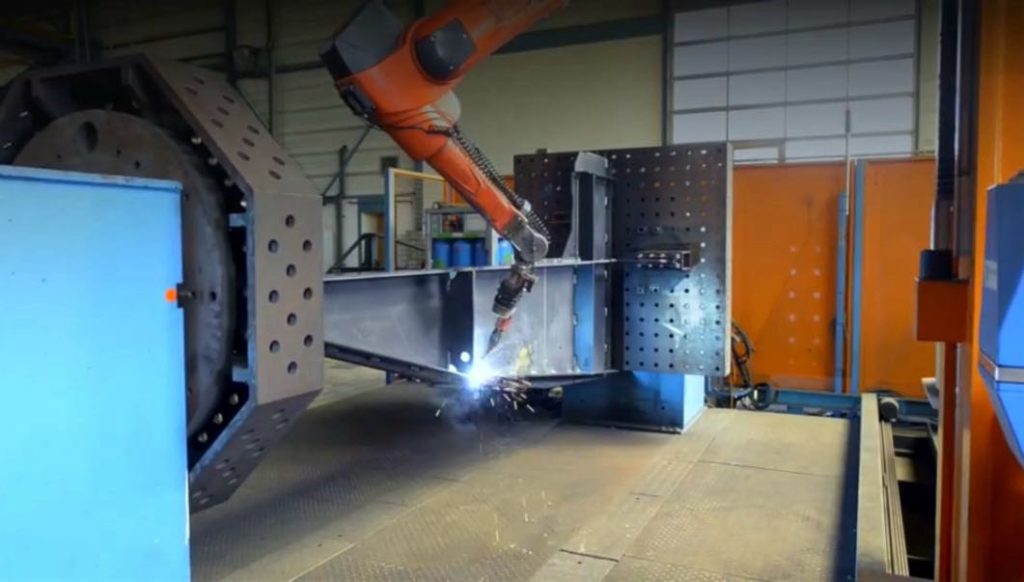
Faz 1: Saha Hazırlığı (1-4. Haftalar, İmalatla Örtüşmeler)
Hücre gelmeden önce olması gerekenler
Saha hazırlığı çoğu mağazanın hafife aldığı aşamadır, çünkü kaynak dışında kalan işleri de içeriyor: elektrik, mekanik, ve tesisler. Saha hazır olana kadar hücre devreye alınamaz, ve saha gecikmeleri zaman çizelgesini diğer faktörlerden daha fazla uzatır. Ekipman üretilirken 6-10 hafta boyunca dört iş akışı paralel olarak çalışır:
• Electrical: Hücre kontrolörüne üç fazlı güç (tipik olarak 380–480V, 32–63A robot yüküne bağlı olarak), 230Tarayıcı ve PLC için V tek fazlı, ve tel besleyici için özel bir devre. Hücre gelmeden önce boruyu çalıştırın — kurulumdan sonra elektrik tesisatının yenilenmesi 3-5 gün ekler.
• Compressed air: 6–8 bar temiz, Torç temizliği için kuru hava, sıkma, ve pozisyoner frenleri. Kompresörün sürekli çalışma için boyutlandırılması, aralıklı değil. Küçük boyutlu hava, kelepçenin aralıklı olarak serbest kalmasına ve konumlayıcının kaymasına neden olur; her ikisi de hatalı kaynaklara neden olur.
• Fume extraction: Hücrenin maksimum biriktirme oranına göre derecelendirilmiş kaynakta yakalama ekstraksiyonu. Yapısal çelik kaynağı, tam birikimde saatte 0,5–1,2 kg duman üretir. Devridaim filtreleri yumuşak çelikte işe yarar; Galvanizli veya kaplamalı malzeme için yerel egzoz havalandırması gereklidir.
• Foundation: Robotun toplam ağırlığına göre derecelendirilmiş düz bir beton ped, konumlayıcı, ve maksimum kaynaklama. Bir hücre için 2,000 kg konumlayıcı ve 1,500 kg parça kapasitesi, 200–300 mm'lik güçlendirilmiş bir döşeme belirtin. Hücre içeride oturuyorsa titreşim izolasyon pedleri önerilir 10 metre hassas işleme ekipmanı.
Kat düzeni kararı
Beton dökmeden veya boruyu çalıştırmadan önce, malzeme akışınıza göre hücrenin nerede olacağına karar verin. En yaygın entegrasyon hatası, hücreyi fiziksel olarak sığacağı ancak operasyonel olarak sığmayacağı bir yere yerleştirmek, yani vinç erişimini engellemektir., kesme ve bitirme arasında bir darboğaz yaratmak, veya operatörleri yürümeye zorlamak 30 istasyonlar arası metre. Hücre, parça hazırlığından kaynak sonrası işlemlere kadar doğal yol üzerinde durmalıdır.. Malzeme tek yönde akmalıdır; geri izleme verimi öldürür.
| Düzen faktörü | Ne kontrol edilmeli | Yaygın hata |
| Vinç kapsamı | Hücre zarfı mevcut gezer vincinizin kanca mesafesi dahilinde olmalıdır | Hücre vinç aralığının dışına yerleştirildi; manuel yükleme döngü süresini üç katına çıkarır |
| Malzeme akışı | Parça kesme/puntalama tarafından giriyor, muayene/bitirme yönünde çıkışlar | Hücre çıkmaz sokağa yerleştirildi; parçalar mağazada geriye doğru gidiyor |
| Operatör erişimi | Asgari 1.5 Yükleme için üç taraftan m açıklık, Bakım, çıkış | Hücre duvara itildi; bakım sökmeyi gerektirir |
| Güvenli bölge | Işık perdeleri veya fiziksel bariyerler hücre ayak izinin 2-3 m ötesine uzanır | Yetersiz güvenlik bölgesi; forklift trafiği hücre zarfına giriyor |
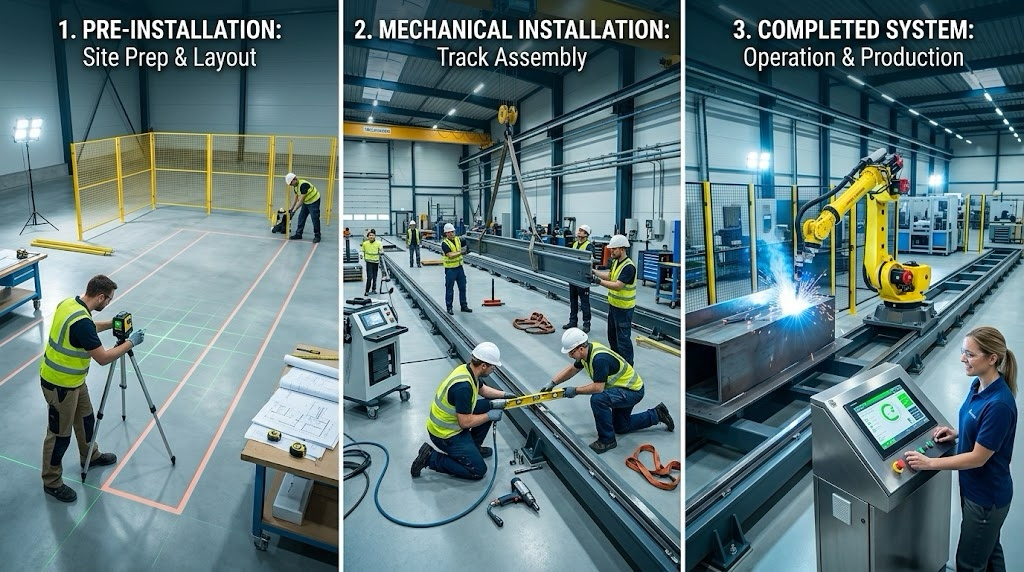
Faz 2: Kurulum ve Devreye Alma (10-13. Haftalar)
Fiziksel kurulum — 1-3. günler
Hücre düz yatağa geliyor, tipik olarak 2-4 ana alt montajda: robot üssünde, konumlayıcı, güvenlik muhafazası, ve kontrol kabini. Kurulum mekaniktir: tabanı tutturmak, konumlayıcıyı robotun çalışma alanına hizalayın, elektrik ve havayı bağlayın, ve güvenlik muhafazasını monte edin. Programlama gerektirmeyen robotik kaynak hücresi için, tarayıcı ve lazer fabrikada önceden monte edilmiş ve kalibre edilmiştir; saha kalibrasyonu referans hedef kontrolüyle sınırlıdır, tam bir yeniden kalibrasyon değil. Bu, tek istasyonlu bir hücre için 2-3 günlük bir süreçtir, 4–Çift istasyonlu konfigürasyon için 5 gün.
Devreye alma — 4-10. günler
Devreye alma, hücrenin parçalarınız üzerinde üretime hazır hale getirildiği yerdir. Bu, geleneksel bir hücre ile programlama gerektirmeyen robotik kaynak hücresi arasında en fazla farklılık gösteren aşamadır.:
| Devreye alma görevi | Geleneksel hücre | Programlamayan hücre |
| Robot programlama | 2Parça başına –8 saat. Satıcı programcısı 5-10 gün boyunca sahada. | Gerekli değil. Tara ve planla, yolları bağımsız olarak oluşturur. |
| Birinci bölüm yeterliliği | Deneme bölümünde programda hata ayıklandı; 3–5 yineleme tipik. | İlk parça doğrudan taramadan kaynaklandı. 1–2 parametre ayarı. |
| Kaynak programı doğrulaması | Kaynakçı tarafından manuel olarak ayarlanan bağlantı tipi başına parametreler. | Doğrulanmış kitaplık parametreleri otomatik olarak seçer. Operatör bağlantı tipini onaylar. |
| Kabul testi | Programlanan parçalar hata ayıklama döngüsünden sonra teknik özellikleri karşılıyor. | Tarama kaynaklı parçalar ilk veya ikinci denemede teknik özellikleri karşılıyor. |
| Tipik süre | 7–14 gün | 3–6 gün |
Kabul testi sözleşmeye bağlı kilometre taşıdır: hücre temsili parçanızı kalite standardınıza kaynak yapar, ve imzayı atıyorsun. Programlanmayan bir hücre için, Bu test aynı zamanda teknolojinin en güçlü doğrulamasıdır - eğer hücre en karmaşık parçanızı soğuk taramanın ilk gününde kaynaklayabilirse, üretim karışımınızı halledecek.
Faz 3: Operatör Eğitimi ve Üretim Artışı (13-16. Haftalar)
Kimi eğitmeli ve ne kadar sürmeli?
Programlama gerektirmeyen robotik kaynak hücresi için operatör eğitimi çoğu mağazanın beklediğinden daha kısadır. Hücre programlama becerisi gerektirmez; yükleme gerektirir, izleme, ve temel sorun giderme. Manuel deneyime sahip bir kaynakçı, bağımsız çalışma konusunda 3-5 gün içinde eğitilebilir. Kaynakçı olmayan (tesisatçı, makine operatörü) 5-7 gün sürer. Aradaki fark, kaynak parametresi farkındalığıdır; kaynakçı kötü bir kaynağı gördüğünde tanır; kaynakçı olmayan birinin ne arayacağını öğrenmesi gerekir.
Eğitim dört yeterliliği kapsıyor:
• Part loading and clamping: Kaynağın fikstürde konumlandırılması, ilgi çekici kelepçeler, parçanın oturduğunu doğrulamak. Bu, en uygulamalı beceridir ve döngü süresini en çok etkileyen beceridir..
• Scan confirmation: HMI'da 3D tarama önizlemesinin gözden geçirilmesi, sistemin tüm kaynak bağlantılarını doğru şekilde tanımladığının doğrulanması, ve oluşturulan yolu onaylama. Programlama gerektirmeyen robotik kaynak hücresi için, bu tamamen programlama adımının yerini alır.
• In-process monitoring: Kaynağı gerçek zamanlı olarak izlemek, ortak sorunları tanımak (tel besleme kekemeliği, gaz akışı sapması, meşale çarpışması), ve ne zaman duraklatılacağını bilmek vs. sistemin kendi kendini düzeltmesine ne zaman izin verilmeli.
• Daily maintenance: Meşale temizliği, meme muayenesi, tel makarasının değiştirilmesi, tel besleyici temizleme, ve filtre kontrolü. Bunlar vardiya başına 15-20 dakikadır ve hücrenin çalışma süresinin en büyük belirleyicisidir.
Yükseliş eğrisi
Yeni bir robotik kaynak hücresi ilk günde tam verimliliğe ulaşamıyor. Operatör öğreniyor, kaynak programları üretim parçalarında doğrulanıyor, ve malzeme akışındaki hatalar ayıklanıyor. Tipik bir artış eğrisi:
| Dönem | Verimlilik | Ne oluyor |
| Hafta 1 | 50– | Operatör yükleme/tarama/boşaltma sırasını öğrenme. Döngü süreleri belirtilenden daha uzun. |
| Hafta 2 | 70– | Operatör standart parçalara güveniyor. Karmaşık parçalar hâlâ yavaş. |
| Hafta 3 | 85– | Standart karışımda tam verimlilik. Yeni parçalarda zaman zaman yavaşlama. |
| Hafta 4+ | 95–0 | Tam üretkenlik. Operatör yeni parçaları bağımsız olarak ele alır. |
| Tam üretkenlik | 100% | Programlanmayan bir hücre buna daha hızlı ulaşır; yeni parçalar için programlama darboğazı yaşanmaz. |
Artış hızı teknolojiden çok operatöre bağlıdır. İlk günden itibaren devreye alma sürecine dahil olan motive bir operatör, 2-3 haftada tam verimliliğe ulaşır. Hücrenin yayına girdiği gün atanan operatör 4-6 hafta sürer. Operatörünüzü erkenden dahil edin.
Faz 4: Manuel Üretimle Birlikte Çalışmak
İşe yarayan geçiş stratejisi
Hücrenin çalışmaya başladığı gün çok az mağaza manuel kaynağı kapatıyor. Geçiş kademelidir ve öyle olmalıdır. Hücre en yüksek hacmi alır, en çok tekrarlanabilen parçalar ilk sırada, manuel kaynakçılar karmaşık işlerle uğraşırken, düşük hacimli, veya aşırı büyük işler. İşte doğru iş bölümü: hücre tekrarlanabilir, Tutarlı kalitede yüksek birikimli kaynak; manuel kaynakçı karmaşık konumlandırmayı yönetir, tek seferlik uydurmalar, ve yeniden işleme.
En etkili geçiş dizisi:
• Weeks 1–2: Hücreyi üstünüzde çalıştırın 3 hacme göre parça numaraları. Manuel kaynakçılar diğer tüm çalışmalara devam eder. Hücre çıktı kalitesini ve döngü süresini manuel temel ile karşılaştırın.
• Weeks 3–4: İlk 8-10 parça numarasına genişletin. Bir manuel kaynakçıyı hücre operatörüne yeniden dağıtın. Kalan kaynakçılar karmaşık ve büyük boyutlu parçalara odaklanıyor.
• Weeks 5–8: Hücre tam standart üretim karışımını yönetir. Manuel kaynakçılar özel işleri halleder, büyük boy, ve yalnızca yeniden işleme. Hücre hacimce toplam atölye kaynak çıkışının -80'ini üretir.
Ne yapılmamalı
İlk hafta her parçayı hücrenin içinden geçirmeye çalışmayın.. Operatör hala güven oluşturmaya devam ediyor, malzeme akışı henüz düzgün değil, ve karmaşık parçaların yeni bir hücreye zorlanması, operatörün güvenini sarsan kusurlara neden olur. Güvenin inşa edilmesi haftalar alır, yok edilmesi ise kötü bir gün alır. Basit başlayın, teknolojiyi kanıtlamak, sonra genişlet.
| Hücre kurulduğunda entegrasyon tamamlanmaz. Operatörünüz daha önce hiç görmediği bir parçayı yükleyecek kadar sisteme güvendiğinde tamamlanır, Başlat'a basın, ve bir sonrakini hazırlamak için uzaklaşıyorum. Bu güven, 3-4 haftalık başarılı üretimle kazanılır, devreye alma demosu aracılığıyla değil. |
Sıkça Sorulan Sorular
Robotik kaynak hücresinin mevcut bir hatta entegre edilmesi ne kadar sürer??
Siparişten tam üretkenliğe: 14Programlama gerektirmeyen robotik kaynak hücresi için –18 hafta, 18–Geleneksel programlanmış bir hücre için 24 hafta. Aradaki fark devreye alma ve rampalamadır: programlama gerektirmeyen hücre, parça başına programlamayı ortadan kaldırır, devreye alma işleminden 5-10 gün ve üretime başlama tarihinden itibaren 1-2 hafta kesinti yapılması. Saha hazırlığı (4 haftalar) ve ekipman imalatı (6–10 hafta) her iki tür için de aynıdır.
Kurulum sırasında üretimi durdurmam gerekir mi??
HAYIR. Kurulum ve devreye alma, mevcut manuel kaynak istasyonlarına müdahale etmeyen belirlenmiş bir alanda gerçekleşir. Hücre devreye alma sırasında bağımsız olarak çalışır. Tek kesinti fiziksel yerleştirme sırasındadır (1–2 gün vinç ve forklift faaliyeti) ve elektrik bağlantısı (yarım gün güç izolasyonu).
Hücre üretim sırasında bozulursa ne olur??
Hücrenin kaynakladığı parçalar manuel kaynağa geri döner; bu nedenle kademeli bir geçiş önemlidir. Manuel kaynakçılarınız ilk 2-3 ay boyunca hala kadrodadır. Arızalar için, satıcı 4-8 saat içinde uzaktan teşhis sağlamalı ve 24-72 saat içinde yerinde hizmet sağlamalıdır. Satın alma sözleşmenizde yanıt süresini belirtin.
Hücreyi daha sonra farklı bir konuma taşıyabilir miyim??
Evet, ancak 3-5 günlük bir sökme işlemi planlayın, ulaşım, yeniden kurulum, ve yeniden kalibrasyon. Tarayıcı ve robot, alt montaj olarak hareket ettirilirse taşıma sırasında kalibrasyonu korur; tam sökme işlemi fabrikanın yeniden kalibrasyon ziyaretini gerektirir.
Entegrasyon maliyetini ekibime nasıl gerekçelendirebilirim??
Bunu risk azaltma olarak çerçeveleyin. Hücre, işe alınması zor kaynakçılara olan bağımlılığı azaltır, tekrarlanabilir parçalar üzerinde yeniden çalışmayı ortadan kaldırır, ve personel sayısını artırmadan kapasiteyi artırır. ROI modelini Blog'dan çalıştırın 08 gerçek rakamlarınızla — görsel yönlendirmeli robotik kaynak iş istasyonunun geri ödeme süresi, 80+ Ayda parça ve yüklü kaynakçı ücretleri 50$/saatin üzerinde.
Sonraki Adımlar
Robotik kaynak hücresi entegrasyonu planlıyorsanız, işte ne yapılacağı:
• Walk your shop floor with a tape measure and identify the installation location before ordering. Vinç kapsamı, malzeme akışı, ve zemin yük kapasitesi üç sınırlamanızdır.
• Involve your facility manager and electrician in the site preparation plan from week one. Elektrik ve hava gereksinimleri satıcının saha hazırlık kılavuzunda yer almaktadır; satın almadan önce talep edin.
• Select your cell operator now — not when the cell arrives. Operatör devreye alma ve kabul testlerine katılmalıdır. Bu, rampa hızındaki en büyük faktördür.
• Plan a gradual transition: üstteki hücre 3 önce parçalar, diğer her şeyde manuel kaynakçılar. Birinci günde tam üretime kalkışmayın.
Kaynak Otomasyon Mühendislerimizle Konuşun
Bize parça karışımınızı söyleyin, eklem türleri, ve aylık hacim. Temsili tarafınız üzerinde bir döngü süresi çalışması yürüteceğiz ve ayrıntılı bir tahmin sunacağız. Taahhüt gerekmez.
Şimdi Bize Ulaşın
→ Talk to an Engineer First
✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate
Yazar Hakkında
Deneyim & Kimlik bilgileri
Robotik kaynak sistemi entegrasyon uzmanı 12+ Robot Konumlandırıcı seçimi ve entegrasyonuna odaklanan uzun yıllara dayanan doğrudan proje deneyimi. Danışmanlık yaptı 300+ Kuzey Amerika'daki fabrikalar, Avrupa, ve Asya. Bu makaledeki tüm spesifikasyon verileri gerçek H'den alınmıştır. / B / L / U serisi ürün veri sayfaları.
Şirket geçmişi: 26+ yıllarca kaynak otomasyon mühendisliği, 40+ aktif patentler, 1,500+ dünya çapında tamamlanan projeler, yaklaşık olarak 70% Robot Konumlandırıcı entegrasyonunu içerir.
Sertifikalar
- ISO 9001: 2015 (GB/T 19001-2016) — Kalite Yönetim Sistemi
- GJB 9001C-2017 — Askeri/Silah Ekipmanı Kalite Yönetim Sistemi
- AB CE — Makine Direktifi 2006/42/EC (Sertifika. HAYIR. M.2026.206.C134866)
- Yüksek Teknoloji Kuruluşu - Sertifika. HAYIR. GR202341000595 (Kasım'da yayınlandı. 2023)
Son güncelleme: Haziran 2026
İLGİLİ YAZILAR
Robotik Kaynak Hücresi ve Geleneksel Kaynak Hattı: Mağazanızda Aslında Neler Değişiyor?

Neden 7. Eksen Robotu Eklemelisiniz?? 5 Verimliliği Artırmanın Güçlü Yolları & Maliyetleri Azaltın 2026
7Kaynak Otomasyonunda Eksen Robotu: Gerçek Vaka Çalışmaları ve Yatırım Getirisi Örnekleri

Robotik Lazer Kaynak ROI Analizi: Yatırıma Değer mi??

5 Yapısal Çelik İçin Robotik Kaynak Hücresi Satın Almadan Önce Sorulması Gereken Sorular
