カスタムロボットワークステーションおよびレーザーシステムメーカー



5 形鋼用ロボット溶接セルを購入する前に尋ねるべき質問
初めてロボット溶接セルを購入するほとんどのショップは、最初に間違った質問をします. 彼らはブランドについて尋ねます, ペイロード, そして価格 — そして6か月後、セルが部品の組み合わせを処理できないことが判明しました, ロボットが節約できる時間ごとにプログラミングが消費されるということ, または、ポジショナが実際に生成する溶接形状をサポートできないこと. ロボット溶接セルが構造用鋼の製造で成功するか失敗するかを決定する問題が仕様書に記載されることはほとんどありません。.
この記事は製造業のオーナー向けです, 生産マネージャー, ロボット溶接セルの購入を検討している自動化エンジニア. 以下の 5 つの質問は、ベンダーが自発的に行わないことが多い障害点を特定します。. プログラミング不要のロボット溶接セル (ティーチペンダントプログラミングの代わりに 3D レーザースキャンと自律軌道計画を使用するシステム) を評価している場合、これらの質問はさらに重要になります。.
質問 1: セルは私の部品の組み合わせを処理できますか — すべての部品番号の治具なしで?

この質問が重要な理由
典型的な構造用鋼の作業工場が運営されています。 25 に 40 月ごとに異なる部品番号, たくさんのバッチで 3 に 15. 従来のロボット溶接セルは再現可能な形状を想定しています: すべての溶接部は精密に機械加工された治具に収まります, 各ジョイントは±0.5 mm以内に到達します, ロボットは事前に教えられたパスに従います. これはで動作します 5,000 月あたりの同一部品. で故障します 40 小さなバッチでのさまざまなアセンブリ. この質問をしないショップは、備品代としてパーツごとに 3,000 ドルから 8,000 ドルを支払うことになります。, または、治具なしで稼働し、部品間のばらつきがプログラムされた許容値を超えるため、品質が手動基準を下回るのを観察することもできます。.
何を聞くべきか
構造用鋼材に自信のあるベンダーが、適応型治具と部品組み合わせの柔軟性について語る. プログラミング不要のロボット溶接セルを評価している場合, セルは、ジオメトリの変動に対する治具コストをゼロにして、混合バッチを処理する必要があります。3D スキャナは溶接時の偏差を補正します。. ベンダーに、2 つのまったく異なる部品間の切り替えのデモンストレーションを依頼します。. 下 15 分は妥当です. 下 5 素晴らしいです. 以上 30 セルが繰り返し生産用に構築されていることを意味します, ジョブショップの柔軟性ではない.
| パーツミックスシナリオ | 従来のセル | プログラミング不要セル |
| 1 一部, 5,000+/月 | 専用治具, あらかじめ教えられた道. 最適. | 作品, しかしスキャナーの利点は未使用 |
| 8–12パーツ, 200–各500/月 | 治具 + パートごとのプログラム. セットアップコストが高い. | モジュール式治具, プログラミングなし. 強いフィット感. |
| 25–40パーツ, 3 ~ 15 個のバッチ | 治具/プログラムのコストが溶接コストを超える. 実行不可能. | 最適な使用例. スキャナーは各部品に適応します. |
| 1-of-1 のカスタム製作 | プログラミング時間が溶接時間を超えている. 実行不可能. | 部分が細胞エンベロープに適合する場合は実行可能. |
下2列にいる場合, プログラミング不要のロボット溶接セルは、多品種の鋼構造作業に経済的に意味のある唯一の構成です.
質問 2: セルはどのようにして溶接接合部を見つけるのか — そしてギャップが間違っている場合に何が起こるのか?
この質問が重要な理由
構造用鋼の溶接物は CAD モデルとは異なります. プラズマカット部品のベベル変動は±2~3°です. はめあい公差は ±1 ~ 3 mm. 熱歪みにより、溶接部の途中で 1 ~ 2 mm のルートギャップが開閉します. 実際の接合部を測定する代わりに図面を信頼するロボット溶接セルでは、欠陥のある溶接が発生します。これは、まさに排除するためにロボットを購入した問題です。. セルは最初の試用部分で完全に動作します. その後、生産部品が到着します。 4 mmのギャップの代わりに 2 mm, ロボットは教示された同じ溶接を堆積します, その結果、溶接部のサイズが小さくなったり、焼き付きが生じたりします。.
何を聞くべきか
3つのテクノロジーが存在する, そしてその違いが重要です:
• Touch sensing: 関節の位置を見つけます, ギャップサイズではありません. ジョイントごとに 2 ~ 5 秒追加. 可変ギャップ形鋼には不十分.
• Through-arc tracking: パスは修正されますが、フィラーボリュームは修正されません. 中程度のすみ肉溶接のばらつきに対応. オープンルートとマルチパス溝に苦戦.
• 3D laser vision: プロファイルのギャップ幅, 根面, ベベル角度, 溶接前の不一致 - パスとパラメータの両方をリアルタイムで適応させます. 構造用鋼のバリエーションをすべて扱う唯一の技術. 信頼性の高いプログラミング不要のロボット溶接セルの標準.
ギャップが測定されると何が起こるかを尋ねる 5 図面上の mm を指定する 2 mm. 3D ビジョンを備えたセルにより、ワイヤの送り速度が向上し、ボリュームを満たすまでの移動が遅くなります。. これが無いセルは溶接が小さすぎるか停止するかのどちらかであり、どちらもコストがかかります.
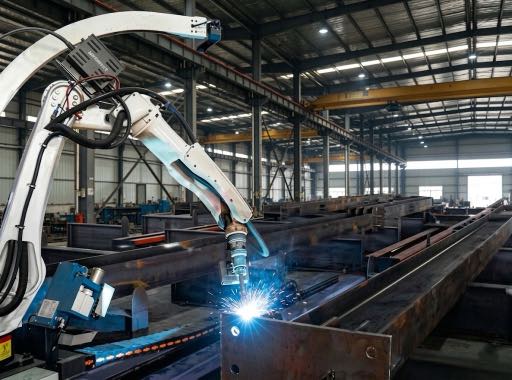
質問 3: 単なるアークオン時間ではない、真のサイクル時間とは何ですか?
この質問が重要な理由
ベンダーがアークオン時間を引用するのは、それが最も印象的な数字であるためです。. ただし、アークオンは通常、構造用鋼の総セル サイクル時間の 35 ~ 55% です。. 残りはセットアップです, 読み込み中, 走査, パスの生成, 位置を変更する, そして切り替え. ベンダーの見積もり 12 かかる部分のアークオンは数分 28 合計時間は嘘ではありませんが、ROI に何が必要かを示していません。.
何を聞くべきか
サイクルタイムの内訳を尋ねる, 単一の数字ではありません:
| サイクル要素 | 時間 | 注意事項 |
| パーツロードとクランプ | 4–6分 | 手動またはクレーン補助 |
| 3Dスキャンとパス生成 | 2–8分 | ジョイント数に比例; 18–40 ジョイントが標準的 |
| アークオン溶接 | 8–25分 | ベンダーが見積もる数値 |
| ポジショナの再配置 | 1–3分 | 引用符で見落とされがちな |
| 部品のアンロード | 3–5分 | 検査を含む |
| 総セルサイクル時間 | 18–47分 | これにより、アークオンだけではなく ROI が向上します |
ベンダーがこの内訳を提供できない場合, 購入前に代表部品のサイクルタイム調査をリクエストしてください. 最も信頼できるベンダー評価テストです.
質問 4: 社内にどの程度の溶接知識が必要ですか?
この質問が重要な理由
ロボット溶接セルは工作機械ではありません。スタートを押して立ち去ることはできません。. 従来のセルには年間 70,000 ~ 95,000 ドルの専用プログラマが必要です, 多くの場合、購入前には存在しなかった役割. あるいは、工場が自社の最高の手動溶接機をセルに割り当てます。, 本番環境からそれらを失う, ロボットの操作には異なるスキルセットが必要であることを発見します. セルが動く, しかし総人件費は予想よりも高い.
何を聞くべきか
| スキル要件 | 従来のプログラムされたセル | プログラミング不要セル |
| ロボットプログラミング | パーツごとに必要. 2–各8時間. 専任のプログラマーが必要. | 不要. 3Dスキャンから生成されたパス. |
| 溶接パラメータの調整 | オペレーターがジョイントタイプごとに調整. 溶接の知識が必要です. | 検証済みの溶接スケジュール ライブラリから自動選択. |
| 治具の設計 | 部品ごとの治具. 1–3週間のリードタイム. | モジュラークランプ. 設計リードタイムなし. |
| 日常業務 | 訓練を受けたオペレーターが必要. | トレーニング閾値を下げる. |
| トラブルシューティング | プログラマーまたはベンダーのサポートが必要. | 通常はベンダーのリモート サポートで十分です. |
専任のプログラマーを雇えない場合, プログラミングを必要としないロボット溶接セルが唯一の実行可能な方法である可能性が高い. 5 年間の TCO は、同等のハードウェアを備えた従来のセルよりも 25 万~47 万 5,000 ドル低い場合が多い.
質問 5: セルの実際の費用はいくらですか — 設置済み, 委託, そしてランニング?
この質問が重要な理由
機器価格は見積書の数値です. 設置コストによって ROI が決まります. インストール, 試運転, 固定具, トレーニング, 初年度メンテナンス, 設備の見積もりには表示されない材料費が追加されます。. 構造用鉄鋼工場は、部品により重いポジショナーが必要なため、特に脆弱です。, より大きな細胞エンベロープ, より強力なヒューム抽出.
何を求めるべきか
| 費用項目 | 代表的な範囲 | なぜそれが重要なのか |
| 装置 (ロボット, ポジショナー, スキャナー) | $48K–$204,000 | 積載量によって異なります, 軸, センサーペイロード |
| 設置と試運転 | サイト固有の | 旅行, オンサイトエンジニアリング, 受け入れテスト |
| 固定とクランプ | モジュラー: 低い | 専用治具: $3各 K – 8,000 ドル |
| オペレータートレーニング | 含まれている – $15,000 | 2– 現場で5日間 |
| サイトの準備 | 変数 | 電気, ヒューム抽出, 安全柵 |
| 初年度保守 | 含まれている – $25,000 | リモートサポート, アップデート, スペアパーツ |
| 総設置コスト | 明細化された見積もりをリクエストする | これは ROI の数値であり、機器単体の数値ではありません |
システムのコストは、単一ステーション構成の約 48,000 ドルから、第 7 軸トラックとポジショナを備えた完全装備の大型部品システムの場合 204,000 ドルまでの範囲です。. これらは例示的なベンチマークです; 実際の価格は部品の形状によって異なります, 生産量, および地域の設置条件. サイト固有の見積もりの場合, ベンダーにすべての項目を含めるよう依頼する.
5 つの質問すべての背後にあるパターン
どの質問も同じことを尋ねます: このセルはベンダーのデモ部分ではなく、私の実際の製造現場に適合しますか?? パーツミックス, 関節のバリエーション, サイクルタイム, スキルベース, ロボット溶接セルが鋼構造で成功するか失敗するかは、総設置コストによって決まります。. プログラミング不要のロボット溶接セルは、5 つの質問のうち 4 つの質問の答えを有利に変えます: 部品の組み合わせは治具なしで処理されます, 関節の変動を測定し、適応させた, プログラミングを排除, 治具とプログラマーのコストが削減されました. サイクルタイムのみがテクノロジーニュートラルなままであり、さらにその点でも変わりません, 3 つ以上の溶接接合部がある部品については、通常、スキャンして計画する方がプログラムして証明するよりも高速です.
| 購入の決定は自動化するかどうかではありません. それは、多品種構造用鋼の現実に合わせて設計されたテクノロジーで自動化するか、それとも適応を強いられる繰り返し生産向けに設計されたテクノロジーで自動化するかです。. 5つの質問をする. 正しいセルは 5 つすべてに正直に答えます. 間違ったセルは話題を変える. |
よくある質問
ロボット溶接セルと溶接ロボットの違いは何ですか?
溶接ロボットはトーチを動かす多関節アームです. ロボット溶接セルは完全な生産システムです: ロボットプラスポジショナー, 第7軸トラック, 安全囲い, ヒューム抽出, コントローラ, スキャナー, そしてクランプ. ほとんどの構造用鋼の用途にはフルセルが必要です。ポジショナーのないロボットでは、手動で位置を変更しなければビーム ブラケットの 4 つの面すべてを溶接できません。.
プログラミング不要のロボット溶接セルが自分のショップに適しているかどうかを確認するにはどうすればよいですか??
3つの指標: 毎月 8 ~ 10 を超える部品番号を実行している場合; より多い 20% 生産量は以下のバッチで行われます 15 部品; そうしないと、専任のロボットプログラマーを雇うことができません. 2つでも当てはまる場合, プログラミングをしない方がほぼ確実に良い選択です. 溶接部のはめあい公差が ±1 mm を超える場合, 3D ビジョン シーム トラッキングは細胞の種類に関係なく必要です.
シングルステーションセルとデュアルステーションセルのどちらを購入すべきか?
単一ステーションは、ほとんどの初めての購入者にとって適切な出発点です. デュアルステーションは月間ボリュームがおよそを超える場合に合理的です 200 部品. スループットの向上は通常 60 ~ 80% です, ない 100%, ロボットは依然としてステーション間で位置を変更するため. 実際のボリュームを使用して両方で ROI を実行します.
構造用鋼の溶接にはどのようなポジショナ タイプが必要ですか?
長さ, 狭い溶接部 (梁, 列) 長手軸の周りを回転する主軸心押し台ポジショナーが必要. 箱型および不規則な溶接部 (括弧, 変圧器タンク) L 型または傾斜と回転を備えた 3 軸ポジショナが必要. 両方溶接すると, 500 ~ 2,000 kg の耐荷重を備えた 3 軸ポジショナは、最も広い範囲をカバーします.
注文から最初の生産部分までの期間?
通常 10 ~ 18 週間: 製造業 (6–10週間), 配送 (1–3週間), 現場の準備 (2–4週間, 重なる), 設置と試運転 (1–3週間). プログラミングを行わないセルは、パーツごとのプログラミング フェーズがないため、完全な生産性をより早く達成できます。最初のパーツでは自律的なスキャンと計画のサイクルが使用されます。.
次のステップ
• Write down your answers to all five questions before contacting any vendor. あなたのパートミックス, 関節のバリエーション, サイクルタイムのニーズ, スキルベース, 基準はベンダーの仕様書ではなく、予算です。.
• Request a cycle time study on your representative part. 信頼できるベンダーであれば、スキャン時間を含む詳細な見積もりを返してくれるはずです。, 溶接時間, アークオンだけでなく切り替えも可能.
• Ask for a fully-installed, 内訳価格. ベンダーがインストールを中断しない場合, トレーニング, そしてサポート, 別々に予算を立てる.
• If evaluating a no-programming robotic welding cell, ベンダーに、2 つの完全に異なる部品間の切り替えのデモンストレーションを依頼する. セルが現実に適合するかどうかはセットアップ時間によって決まります.
| このシリーズの関連書籍: ブログ 02 — 形鋼の手動溶接とロボット溶接 ブログ 03 — プログラミング不要のロボット溶接セル ブログ 05 — スキャンから溶接まで: 3D レーザー スキャンがロボット プログラミングをどのように置き換えるか ブログ 08 — プログラミング不要のロボット溶接セルの ROI |
| 当社の溶接自動化エンジニアにご相談ください パーツ構成を教えてください, ジョイントの種類, そして月間ボリューム. お客様の代表的な部品についてサイクル タイム調査を実行し、詳細な見積もりを返信します。. コミットメントは必要ありません. 今すぐお問い合わせください → Talk to an Engineer First ✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate |
著者について
経験 & 資格
ロボット溶接システム統合スペシャリスト 12+ ロボットポジショナーの選択と統合に重点を置いた直接プロジェクトの長年の経験. にコンサルティングを提供してきました 300+ 北米各地の工場, ヨーロッパ, そしてアジア. この記事のすべての仕様データは実際の H から抽出されています。 / B / L / Uシリーズ製品データシート.
会社背景: 26+ 長年にわたる溶接自動化エンジニアリング, 40+ 有効な特許, 1,500+ 世界中で完了したプロジェクト, 約 70% ロボットポジショナーの統合を含む.
認証
- ISO 9001: 2015 (ギガバイト/トン 19001-2016) — 品質管理システム
- GJB 9001C-2017 — 軍事/武器装備品の品質管理システム
- EU CE — 機械指令 2006/42/EC (証明書. いいえ. M.2026.206.C134866)
- ハイテク企業 — 認定. いいえ. GR202341000595 (11月発行. 2023)
最終更新日: ジュン 2026