Fabricant de postes de travail robotisés et de systèmes laser personnalisés



Comment intégrer une cellule de soudage robotisée guidée par vision dans une ligne de fabrication existante
Acheter une cellule de soudage robotisée est une décision capitale. L’intégrer dans une chaîne de fabrication en direct sans arrêter la production est opérationnel. La plupart des magasins peuvent justifier l’achat sur papier – le retour sur investissement est clair, la technologie est éprouvée, le fournisseur a démontré le temps de cycle. Puis la cellule arrive, et la vraie question fait surface: comment tu installes, commission, et développez un nouveau poste de travail de soudage parallèlement à votre production manuelle existante sans perdre deux semaines de production en payant pour la cellule en premier lieu?
Cet article s'adresse aux chefs de production et aux contremaîtres d'atelier qui ont approuvé l'achat d'un poste de travail de soudage robotisé guidé par vision et qui possèdent désormais l'intégration.. Il couvre la séquence pratique: préparation du chantier, installation, mise en service, formation des opérateurs, et montée en puissance de la production. L'accent est spécifiquement mis sur les systèmes de cellules de soudage robotisées sans programmation, car leur délai d'intégration est fondamentalement plus court que celui d'une cellule programmée traditionnelle., et les étapes diffèrent de manière importante.
Phase 1: Préparation du site (Semaines 1 à 4, Chevauchements avec la fabrication)
Que doit-il se passer avant l'arrivée de la cellule
La préparation du site est la phase que la plupart des magasins sous-estiment, car il s'agit de métiers autres que le soudage: électrique, mécanique, et des installations. La cellule ne peut être mise en service que lorsque le site est prêt, et les retards sur le chantier prolongent le délai plus que tout autre facteur. Quatre flux de travail se déroulent en parallèle pendant les 6 à 10 semaines de fabrication de l'équipement.:
• Electrical: Alimentation triphasée vers le contrôleur de cellule (généralement 380-480 V, 32–63A selon la charge utile du robot), 230V monophasé pour le scanner et l'automate, et un circuit dédié pour le dévidoir. Faites passer le conduit avant l'arrivée de la cellule - la mise à niveau électrique après l'installation ajoute 3 à 5 jours.
• Compressed air: 6–8 bars propres, air sec pour le nettoyage de la torche, serrage, et freins du positionneur. Dimensionner le compresseur pour un service continu, pas intermittent. Un air sous-dimensionné provoque un relâchement intermittent de la pince et une dérive du positionneur – les deux produisent des soudures défectueuses.
• Fume extraction: Extraction par capture à la source adaptée au taux de dépôt maximal de la cellule. Le soudage des structures en acier génère 0,5 à 1,2 kg de fumée par heure en cas de dépôt complet. Les filtres à recirculation fonctionnent pour l'acier doux; Une ventilation par aspiration locale est requise pour les matériaux galvanisés ou revêtus.
• Foundation: Une dalle de béton nivelée adaptée au poids combiné du robot, positionneur, et soudure maximale. Pour une cellule avec un 2,000 positionneur kg et 1,500 capacité de pièce en kg, spécifier une dalle renforcée de 200 à 300 mm. Des coussinets d'isolation contre les vibrations sont recommandés si la cellule se trouve à l'intérieur 10 mètres d'équipement d'usinage de précision.
La décision d’aménagement du sol
Avant de couler du béton ou de faire couler un conduit, décidez où se situe la cellule par rapport à votre flux de matériaux. L'erreur d'intégration la plus courante consiste à placer la cellule là où elle s'adapte physiquement mais pas opérationnellement, bloquant ainsi l'accès à la grue., créer un goulot d'étranglement entre la découpe et la finition, ou obliger les opérateurs à marcher 30 mètres entre les stations. La cellule doit suivre le chemin naturel allant de la préparation de la pièce au traitement post-soudage.. Le matériau doit circuler dans une seule direction; le retour en arrière tue le débit.
| Facteur de mise en page | Que vérifier | Erreur courante |
| Couverture des grues | L'enveloppe cellulaire doit être à portée du crochet de votre pont roulant existant. | Cellule placée hors de portée du pont roulant; le chargement manuel triple le temps de cycle |
| Flux de matières | La pièce entre par le côté coupe/pointage, sorties vers inspection/finition | Cellule placée en impasse; les pièces reviennent en arrière dans la boutique |
| Accès opérateur | Minimum 1.5 m de dégagement sur trois côtés pour le chargement, entretien, sortie | Cellule poussée contre le mur; l'entretien nécessite un démontage |
| Zone de sécurité | Les barrières immatérielles ou les barrières physiques s'étendent de 2 à 3 m au-delà de l'empreinte de la cellule | Zone de sécurité insuffisante; le trafic des chariots élévateurs pénètre dans l’enveloppe cellulaire |
Phase 2: Installation et mise en service (Semaines 10 à 13)
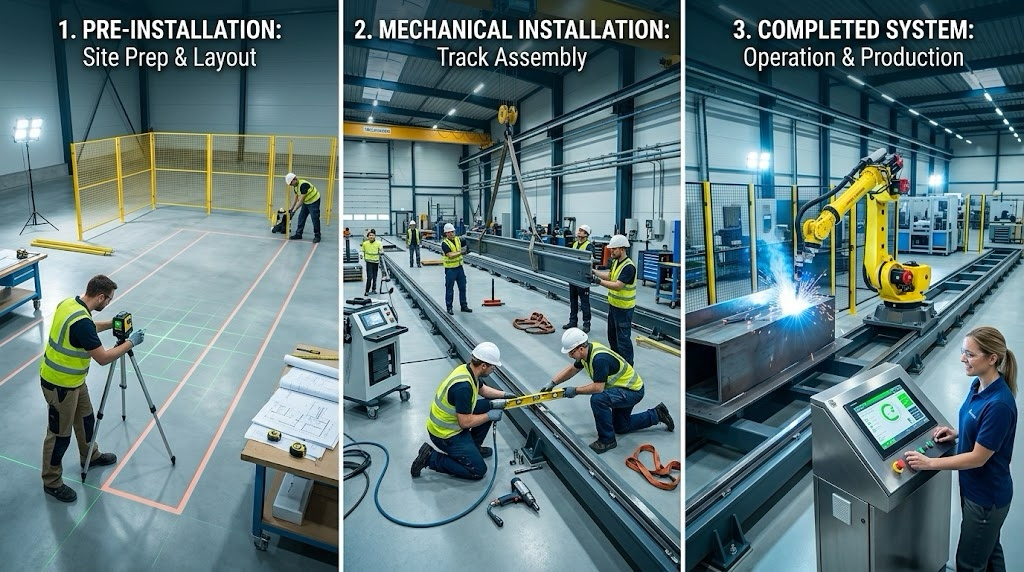
Installation physique – jours 1 à 3
La cellule arrive sur un plateau, généralement en 2 à 4 sous-ensembles principaux: robot sur socle, positionneur, enceinte de sécurité, et armoire de commande. L'installation est mécanique: ancrer la base, aligner le positionneur sur l’enveloppe de travail du robot, connecter l'électricité et l'air, et montez le boîtier de sécurité. Pour une cellule de soudage robotisée sans programmation, le scanner et le laser sont pré-montés et pré-étalonnés en usine — l'étalonnage sur le terrain est limité à une vérification de la cible de référence, pas un recalibrage complet. Il s'agit d'un processus de 2 à 3 jours pour une cellule à station unique, 4–5 jours pour une configuration double station.
Mise en service — jours 4 à 10
La mise en service est l'endroit où la cellule est prête pour la production sur vos pièces. C'est la phase qui diffère le plus entre une cellule traditionnelle et une cellule de soudage robotisée sans programmation.:
| Tâche de mise en service | Cellule traditionnelle | Cellule sans programmation |
| Programmation des robots | 2–8 heures par partie. Programmeur du fournisseur sur place pendant 5 à 10 jours. | Non requis. Scan-and-plan génère des chemins de manière autonome. |
| Qualification de première partie | Programme débogué en version d'essai; 3–5 itérations typiques. | Première pièce soudée directement depuis scan. 1–2 réglages de paramètres. |
| Validation du planning de soudure | Paramètres par type de joint définis manuellement par le soudeur. | La bibliothèque validée sélectionne automatiquement les paramètres. L'opérateur confirme le type de joint. |
| Test d'acceptation | Les pièces programmées répondent aux spécifications après le cycle de débogage. | Les pièces soudées par scan répondent aux spécifications dès la première ou la deuxième tentative. |
| Durée typique | 7–14 jours | 3–6 jours |
Le test de réception est l’étape contractuelle: la cellule soude votre pièce représentative à votre standard de qualité, et tu te déconnectes. Pour une cellule sans programmation, ce test est également la validation la plus solide de la technologie — si la cellule peut souder votre pièce la plus complexe dès le premier jour à partir d'un scan à froid, il gérera votre mix de production.
Phase 3: Formation des opérateurs et montée en puissance de la production (Semaines 13 à 16)
Qui former et combien de temps cela prend
La formation des opérateurs pour une cellule de soudage robotisée sans programmation est plus courte que ce que la plupart des ateliers prévoient. La cellule ne nécessite aucune compétence en programmation; cela nécessite un chargement, surveillance, et dépannage de base. Un soudeur ayant une expérience manuelle peut être formé au fonctionnement indépendant en 3 à 5 jours. Un non-soudeur (installateur, opérateur de machine) prend 5 à 7 jours. La différence réside dans la connaissance des paramètres de soudure : un soudeur reconnaît une mauvaise soudure lorsqu'il la voit.; un non-soudeur doit apprendre ce qu'il faut rechercher.
La formation couvre quatre compétences:
• Part loading and clamping: Positionnement de la soudure dans le luminaire, pinces d'engagement, confirmer que la pièce est bien en place. Il s'agit de la compétence la plus pratique et celle qui affecte le plus le temps de cycle..
• Scan confirmation: Vérification de l'aperçu de la numérisation 3D sur l'IHM, confirmer que le système a identifié correctement tous les joints de soudure, et approuver le chemin généré. Pour une cellule de soudage robotisée sans programmation, cela remplace entièrement l'étape de programmation.
• In-process monitoring: Regarder la soudure en temps réel, reconnaître les problèmes communs (bégaiement du dévidage du fil, écart de débit de gaz, collision de torche), et savoir quand faire une pause vs. quand laisser le système s'auto-corriger.
• Daily maintenance: Nettoyage de la torche, inspection des buses, remplacement de la bobine de fil, nettoyage du dévidoir, et vérification du filtre. Celles-ci durent 15 à 20 minutes par équipe et constituent le principal déterminant de la disponibilité des cellules..
La courbe de montée en puissance
Une nouvelle cellule de soudage robotisée n’atteint pas sa pleine productivité dès le premier jour. L'opérateur apprend, les plannings de soudure sont en cours de validation sur les pièces de production, et le flux de matières est en cours de débogage. Une courbe de montée en puissance typique:
| Période | Productivité | Ce qui se passe |
| Semaine 1 | 50–65% | Séquence d'apprentissage de chargement/balayage/déchargement par l'opérateur. Temps de cycle plus longs que ceux indiqués. |
| Semaine 2 | 70–80% | Opérateur confiant avec les pièces standard. Les pièces complexes toujours lentes. |
| Semaine 3 | 85–95% | Productivité totale sur mélange standard. Ralentissement occasionnel sur les pièces neuves. |
| Semaine 4+ | 95–100% | Productivité totale. L'opérateur manipule les nouvelles pièces de manière indépendante. |
| Productivité totale | 100% | Une cellule sans programmation y parvient plus rapidement : aucun goulot d'étranglement de programmation pour les nouvelles pièces. |
La vitesse de montée en puissance dépend davantage de l’opérateur que de la technologie. Un opérateur motivé impliqué dans la mise en service dès le premier jour atteint sa pleine productivité en 2 à 3 semaines. Un opérateur affecté le jour de la mise en ligne de la cellule prend 4 à 6 semaines. Impliquez votre opérateur dès le début.
Phase 4: Courir parallèlement à la production manuelle
La stratégie de transition qui fonctionne
Peu de magasins arrêtent le soudage manuel le jour du démarrage de la cellule. La transition est progressive – et elle devrait l’être. La cellule prend le volume le plus élevé, les parties les plus reproductibles en premier, tandis que les soudeurs manuels gèrent des tâches complexes, faible volume, ou travaux surdimensionnés. C'est la bonne division du travail: la cellule est reproductible, soudage à dépôt élevé avec une qualité constante; la soudeuse manuelle gère les positionnements complexes, fabrications ponctuelles, et retravailler.
La séquence de transition la plus efficace:
• Weeks 1–2: Exécutez la cellule sur votre dessus 3 références en volume. Les soudeurs manuels continuent tous les autres travaux. Comparez la qualité de sortie des cellules et le temps de cycle par rapport à la référence manuelle.
• Weeks 3–4: Étendre aux 8 à 10 premiers numéros de pièces. Redéployer une soudeuse manuelle vers l'opérateur de cellule. Les soudeurs restants se concentrent sur les pièces complexes et surdimensionnées.
• Weeks 5–8: La cellule gère un mix de production standard complet. Les soudeurs manuels manipulent la coutume, surdimensionné, et retravailler uniquement. La cellule produit 60 à 80 % de la production totale de soudage en atelier en volume.
Ce qu'il ne faut pas faire
N'essayez pas de faire passer chaque pièce dans la cellule au cours de la première semaine. L’opérateur continue de bâtir la confiance, le flux de matières n'est pas encore fluide, et forcer des pièces complexes à travers une nouvelle cellule produit des défauts qui érodent la confiance de l'opérateur. La confiance prend des semaines à se construire et une mauvaise journée à la détruire. Commencez simplement, prouver la technologie, puis développez.
| L'intégration n'est pas complète lorsque la cellule est installée. L'opération est terminée lorsque votre opérateur fait suffisamment confiance au système pour charger une pièce qu'il n'a jamais vue auparavant., appuyez sur Démarrer, et je pars pour préparer le suivant. Cette confiance se gagne grâce à 3 à 4 semaines de production réussie, pas via une démo de mise en service. |
Foire aux questions
Combien de temps faut-il pour intégrer une cellule de soudage robotisée dans une ligne existante?
De la commande à la pleine productivité: 14–18 semaines pour une cellule de soudage robotisée sans programmation, 18–24 semaines pour une cellule programmée traditionnelle. La différence réside dans la mise en service et la montée en puissance: une cellule sans programmation élimine la programmation par pièce, réduisant de 5 à 10 jours la mise en service et de 1 à 2 semaines la montée en puissance. Préparation du terrain (4 semaines) et fabrication d'équipements (6–10 semaines) sont les mêmes pour les deux types.
Dois-je arrêter la production pendant l'installation?
Non. L'installation et la mise en service s'effectuent dans une zone désignée qui n'interfère pas avec les postes de soudage manuels existants. La cellule fonctionne de manière autonome lors de la mise en service. La seule perturbation est lors du placement physique (1–2 jours d’activité grue et chariot élévateur) et raccordement électrique (demi-journée d'isolation électrique).
Que se passe-t-il si la cellule tombe en panne en production?
Les pièces que la cellule soudait reviennent au soudage manuel — c'est pourquoi une transition progressive est importante. Vos soudeurs manuels sont toujours parmi le personnel pendant les 2 à 3 premiers mois. Pour les pannes, le fournisseur doit fournir des diagnostics à distance dans un délai de 4 à 8 heures et un service sur site dans un délai de 24 à 72 heures. Précisez le délai de réponse dans votre contrat d'achat.
Puis-je déplacer la cellule vers un autre emplacement plus tard?
Oui, mais prévoyez 3 à 5 jours de démontage, transport, réinstallation, et recalibrage. Le scanner et le robot maintiennent l'étalonnage pendant le transport s'ils sont déplacés en tant que sous-ensemble.; le démontage complet nécessite une visite de recalibrage en usine.
Comment justifier le coût d'intégration auprès de mon équipe?
Présentez-le comme une réduction des risques. La cellule réduit la dépendance vis-à-vis des soudeurs difficiles à embaucher, élimine les reprises sur les pièces reproductibles, et augmente la capacité sans ajouter d'effectifs. Exécutez le modèle ROI à partir du blog 08 avec vos chiffres réels : la période d'amortissement d'un poste de travail de soudage robotisé guidé par la vision se situe généralement entre 5 et 10 mois pour les ateliers dotés de 80+ pièces par mois et taux de soudeur chargé supérieurs à 50 $/heure.
Prochaines étapes
Si vous envisagez une intégration de cellule de soudage robotisée, voici quoi faire:
• Walk your shop floor with a tape measure and identify the installation location before ordering. Couverture des grues, flux de matières, et capacité de charge au sol sont vos trois contraintes.
• Involve your facility manager and electrician in the site preparation plan from week one. Les exigences en matière d’électricité et d’air sont indiquées dans le guide de préparation du site du fournisseur – demandez-le avant l’achat.
• Select your cell operator now — not when the cell arrives. L'opérateur doit participer à la mise en service et aux tests d'acceptation. C’est le facteur le plus important dans la vitesse d’accélération.
• Plan a gradual transition: cellule en haut 3 les pièces d'abord, soudeurs manuels sur tout le reste. Ne tentez pas une production complète dès le premier jour.
Parlez à nos ingénieurs en automatisation du soudage
Dites-nous votre mix de pièces, types de joints, et volume mensuel. Nous réaliserons une étude de temps de cycle sur votre partie représentative et vous renverrons une estimation détaillée. Aucun engagement requis.
Contactez-nous maintenant
→ Talk to an Engineer First
✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate
À propos de l'auteur
Expérience & Informations d'identification
Spécialiste de l'intégration de systèmes de soudage robotisés avec 12+ années d'expérience directe en matière de projets axées sur la sélection et l'intégration de positionneurs de robots. A fourni des conseils à 300+ usines à travers l’Amérique du Nord, Europe, et l'Asie. Toutes les données de spécification de cet article sont tirées du H réel / B / L / Fiches techniques des produits de la série U.
Contexte de l'entreprise: 26+ années d'ingénierie en automatisation du soudage, 40+ brevets actifs, 1,500+ projets réalisés à l'échelle mondiale, environ 70% impliquant l'intégration du positionneur de robot.
Certifications
- OIN 9001: 2015 (GB/T 19001-2016) — Système de gestion de la qualité
- GJB 9001C-2017 — Système de gestion de la qualité des équipements militaires/armes
- CE UE — Directive Machines 2006/42/CE (Certifié. Non. M.2026.206.C134866)
- Entreprise de haute technologie — Cert. Non. GR202341000595 (Publié en novembre. 2023)
Dernière mise à jour: juin 2026
ARTICLES CONNEXES

Programmation de cellules de soudage robotisées pour les débutants: Guide étape par étape 2026

3Le suivi des coutures au laser D Vision expliqué:Du nuage de points au chemin de soudure en quelques secondes

6 Défis courants du soudage laser robotisé et comment les résoudre
Cellule de soudage robotisée vs ligne de soudage traditionnelle: Ce qui change réellement dans votre atelier

Une comparaison complète entre le soudage laser robotisé et. Soudage MIG et TIG: Lequel vous convient le mieux?