कस्टम रोबोट वर्कस्टेशन और लेजर सिस्टम निर्माता



विज़न-गाइडेड रोबोटिक वेल्डिंग सेल को मौजूदा फैब्रिकेशन लाइन में कैसे एकीकृत करें
रोबोटिक वेल्डिंग सेल ख़रीदना एक पूंजीगत निर्णय है. उत्पादन को रोके बिना इसे लाइव फैब्रिकेशन लाइन में एकीकृत करना एक परिचालनात्मक कार्य है. अधिकांश दुकानें कागज पर खरीदारी को उचित ठहरा सकती हैं - आरओआई स्पष्ट है, प्रौद्योगिकी सिद्ध है, विक्रेता ने चक्र समय का प्रदर्शन किया है. तभी सेल आ जाती है, और असली सवाल सामने आ गया: आप कैसे इंस्टॉल करते हैं, आयोग, और अपने मौजूदा मैन्युअल उत्पादन के साथ-साथ सेल के लिए दो सप्ताह का आउटपुट भुगतान खोए बिना एक नया वेल्डिंग वर्कस्टेशन तैयार करें?
यह लेख उत्पादन प्रबंधकों और दुकान फोरमैन के लिए है जिन्होंने दृष्टि-निर्देशित रोबोटिक वेल्डिंग वर्कस्टेशन की खरीद को मंजूरी दे दी है और अब एकीकरण के मालिक हैं. इसमें व्यावहारिक अनुक्रम शामिल है: कार्यस्थल पर काम की तैयारी, इंस्टालेशन, कमीशन, ऑपरेटर प्रशिक्षण, और उत्पादन में तेजी आई. विशेष रूप से नो-प्रोग्रामिंग रोबोटिक वेल्डिंग सेल सिस्टम पर ध्यान केंद्रित किया गया है - क्योंकि उनकी एकीकरण समयरेखा पारंपरिक प्रोग्राम्ड सेल की तुलना में मौलिक रूप से कम है।, और चरण अलग-अलग तरीकों से मायने रखते हैं.
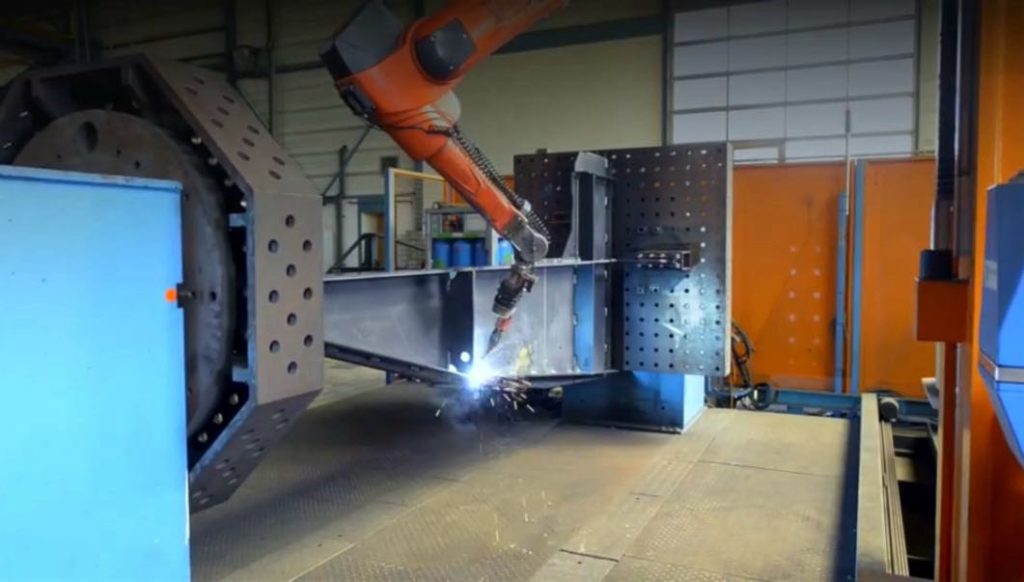
चरण 1: कार्यस्थल पर काम की तैयारी (सप्ताह 1-4, विनिर्माण के साथ ओवरलैप होता है)
सेल आने से पहले क्या होना चाहिए
साइट की तैयारी वह चरण है जिसे अधिकांश दुकानें कम आंकती हैं, क्योंकि इसमें वेल्डिंग के बाहर का व्यापार शामिल है: विद्युतीय, यांत्रिक, और सुविधाएं. जब तक साइट तैयार नहीं हो जाती तब तक सेल को चालू नहीं किया जा सकता, और साइट विलंब किसी भी अन्य कारक की तुलना में समयरेखा को अधिक बढ़ाता है. उपकरण के निर्माण के दौरान 6-10 सप्ताह के दौरान चार कार्यधाराएँ समानांतर रूप से चलती हैं:
• Electrical: सेल नियंत्रक को तीन चरण की शक्ति (आमतौर पर 380-480V, 32-63ए रोबोट पेलोड पर निर्भर करता है), 230स्कैनर और पीएलसी के लिए वी एकल-चरण, और वायर फीडर के लिए एक समर्पित सर्किट. सेल आने से पहले नाली चलाएँ - स्थापना के बाद विद्युत रेट्रोफिटिंग में 3-5 दिन लगते हैं.
• Compressed air: 6-8 बार साफ़, टॉर्च की सफाई के लिए शुष्क हवा, क्लैंपिंग, और पोजिशनर ब्रेक. निरंतर कार्य के लिए कंप्रेसर का आकार निर्धारित करें, रुक-रुक कर नहीं. कम आकार की हवा रुक-रुक कर क्लैंप रिलीज और पोजिशनर बहाव का कारण बनती है - दोनों ही दोषपूर्ण वेल्ड उत्पन्न करते हैं.
• Fume extraction: सेल की अधिकतम जमाव दर के लिए स्रोत पर कैप्चर निष्कर्षण का मूल्यांकन किया गया. स्ट्रक्चरल स्टील वेल्डिंग पूर्ण जमाव पर प्रति घंटे 0.5-1.2 किलोग्राम धूआं उत्पन्न करती है. रीसर्क्युलेटिंग फिल्टर हल्के स्टील के लिए काम करते हैं; गैल्वनाइज्ड या लेपित सामग्री के लिए स्थानीय निकास वेंटिलेशन की आवश्यकता होती है.
• Foundation: रोबोट के संयुक्त वजन के लिए रेटेड एक समतल कंक्रीट पैड, positioner, और अधिकतम वेल्डमेंट. a वाले सेल के लिए 2,000 किलो पोजिशनर और 1,500 किलो भाग क्षमता, 200-300 मिमी प्रबलित स्लैब निर्दिष्ट करें. यदि सेल भीतर बैठता है तो कंपन अलगाव पैड की सिफारिश की जाती है 10 सटीक मशीनिंग उपकरण के मीटर.
फर्श लेआउट निर्णय
कंक्रीट डालने या नाली चलाने से पहले, तय करें कि सेल आपके भौतिक प्रवाह के सापेक्ष कहाँ बैठता है. सबसे आम एकीकरण गलती सेल को वहां रखना है जहां यह भौतिक रूप से फिट बैठता है लेकिन परिचालन रूप से नहीं - क्रेन पहुंच को अवरुद्ध करना, काटने और परिष्करण के बीच एक अड़चन पैदा करना, या ऑपरेटरों को चलने के लिए मजबूर करना 30 स्टेशनों के बीच मीटर. भाग की तैयारी से लेकर पोस्ट-वेल्ड प्रसंस्करण तक सेल को प्राकृतिक पथ पर रहना चाहिए. सामग्री का प्रवाह एक दिशा में होना चाहिए; बैकट्रैकिंग थ्रूपुट को ख़त्म कर देती है.
| लेआउट कारक | क्या जांच करनी है | सामान्य गलती |
| क्रेन कवरेज | सेल लिफाफा आपके मौजूदा ओवरहेड क्रेन की हुक यात्रा के भीतर होना चाहिए | सेल को क्रेन रेंज के बाहर रखा गया; मैनुअल लोडिंग ट्रिपल चक्र समय |
| सामग्री प्रवाह | भाग काटने/टैकने की ओर से प्रवेश करता है, निरीक्षण/समापन की ओर निकलता है | सेल को अंतिम छोर पर रखा गया है; हिस्से दुकान से पीछे की ओर जाते हैं |
| ऑपरेटर पहुंच | न्यूनतम 1.5 लोडिंग के लिए तीन तरफ से मी क्लीयरेंस, रखरखाव, निकास | सेल को दीवार से सटा दिया गया; रखरखाव के लिए डिस्सेप्लर की आवश्यकता होती है |
| सुरक्षा क्षेत्र | हल्के पर्दे या भौतिक अवरोध सेल फ़ुटप्रिंट से 2-3 मीटर आगे तक फैले हुए हैं | अपर्याप्त सुरक्षा क्षेत्र; फोर्कलिफ्ट ट्रैफ़िक सेल लिफाफे में प्रवेश करता है |
चरण 2: स्थापना और कमीशनिंग (सप्ताह 10-13)
भौतिक स्थापना - दिन 1-3
सेल एक फ्लैटबेड पर आता है, आम तौर पर 2-4 प्रमुख उपविधानसभाओं में: आधार पर रोबोट, positioner, सुरक्षा घेरा, और नियंत्रण कैबिनेट. स्थापना यांत्रिक है: आधार को सुरक्षित रखें, पोजिशनर को रोबोट के कार्यशील लिफाफे के साथ संरेखित करें, बिजली और हवा को कनेक्ट करें, और सुरक्षा घेरा स्थापित करें. नो-प्रोग्रामिंग रोबोटिक वेल्डिंग सेल के लिए, स्कैनर और लेजर फैक्ट्री में प्री-माउंटेड और प्री-कैलिब्रेटेड हैं - फ़ील्ड कैलिब्रेशन एक संदर्भ लक्ष्य जांच तक सीमित है, पूर्ण पुनर्अंशांकन नहीं. यह एकल-स्टेशन सेल के लिए 2-3 दिन की प्रक्रिया है, 4दोहरे स्टेशन कॉन्फ़िगरेशन के लिए -5 दिन.
कमीशनिंग - दिन 4-10
कमीशनिंग वह जगह है जहां सेल को आपके हिस्सों पर उत्पादन के लिए तैयार किया जाता है. यह वह चरण है जो पारंपरिक सेल और नो-प्रोग्रामिंग रोबोटिक वेल्डिंग सेल के बीच सबसे अधिक भिन्न होता है:
| कमीशनिंग कार्य | पारंपरिक कोशिका | नो-प्रोग्रामिंग सेल |
| रोबोट प्रोग्रामिंग | 2-प्रति भाग 8 घंटे. विक्रेता प्रोग्रामर 5-10 दिनों के लिए साइट पर. | आवश्यक नहीं. स्कैन-एंड-प्लान स्वायत्त रूप से पथ उत्पन्न करता है. |
| प्रथम भाग की योग्यता | प्रोग्राम को परीक्षण भाग पर डिबग किया गया; 3-5 पुनरावृत्तियाँ विशिष्ट. | पहले भाग को सीधे स्कैन से वेल्ड किया गया. 1-2 पैरामीटर समायोजन. |
| वेल्ड शेड्यूल सत्यापन | प्रति-संयुक्त-प्रकार पैरामीटर वेल्डर द्वारा मैन्युअल रूप से सेट किए गए. | मान्य लाइब्रेरी स्वचालित रूप से मापदंडों का चयन करती है. ऑपरेटर संयुक्त प्रकार की पुष्टि करता है. |
| स्वीकरण परीक्षा | प्रोग्राम किए गए हिस्से डिबग चक्र के बाद विशिष्टताओं को पूरा करते हैं. | स्कैन-वेल्डेड हिस्से पहले या दूसरे प्रयास में विशिष्टताओं को पूरा करते हैं. |
| विशिष्ट अवधि | 7-14 दिन | 3-6 दिन |
स्वीकृति परीक्षण संविदात्मक मील का पत्थर है: सेल आपके प्रतिनिधि हिस्से को आपके गुणवत्ता मानक में वेल्ड करता है, और आप हस्ताक्षर कर दें. नो-प्रोग्रामिंग सेल के लिए, यह परीक्षण प्रौद्योगिकी का सबसे मजबूत सत्यापन भी है - यदि कोशिका आपके सबसे जटिल हिस्से को पहले दिन कोल्ड स्कैन से वेल्ड कर सकती है, यह आपके उत्पादन मिश्रण को संभालेगा.
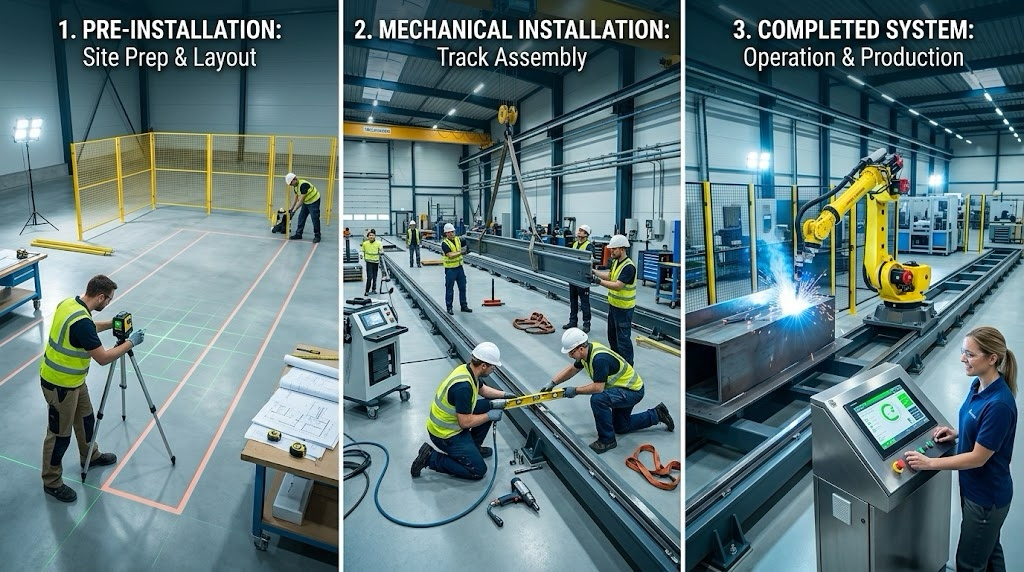
चरण 3: ऑपरेटर प्रशिक्षण और उत्पादन रैंप-अप (सप्ताह 13-16)
किसे प्रशिक्षित करना है और इसमें कितना समय लगता है
नो-प्रोग्रामिंग रोबोटिक वेल्डिंग सेल के लिए ऑपरेटर प्रशिक्षण अधिकांश दुकानों की अपेक्षा कम है. सेल को प्रोग्रामिंग कौशल की आवश्यकता नहीं है; इसे लोड करने की आवश्यकता है, निगरानी, और बुनियादी समस्या निवारण. मैन्युअल अनुभव वाले एक वेल्डर को 3-5 दिनों में स्वतंत्र संचालन के लिए प्रशिक्षित किया जा सकता है. एक गैर वेल्डर (फिटर, मशीन प्रचालक) 5-7 दिन लगते हैं. अंतर वेल्ड पैरामीटर जागरूकता है - एक वेल्डर खराब वेल्ड को देखते ही उसे पहचान लेता है; एक गैर-वेल्डर को यह सीखने की जरूरत है कि क्या देखना है.
प्रशिक्षण में चार दक्षताएँ शामिल हैं:
• Part loading and clamping: फिक्सचर में वेल्डमेंट की स्थिति निर्धारित करना, आकर्षक क्लैंप, यह पुष्टि करते हुए कि भाग बैठा हुआ है. यह सबसे व्यावहारिक कौशल है और चक्र समय को सबसे अधिक प्रभावित करने वाला कौशल है.
• Scan confirmation: एचएमआई पर 3डी स्कैन पूर्वावलोकन की समीक्षा करना, यह पुष्टि करते हुए कि सिस्टम ने सभी वेल्ड जोड़ों की सही पहचान कर ली है, और जेनरेट किए गए पथ को मंजूरी देना. नो-प्रोग्रामिंग रोबोटिक वेल्डिंग सेल के लिए, यह प्रोग्रामिंग चरण को पूरी तरह से बदल देता है.
• In-process monitoring: वास्तविक समय में वेल्ड देखना, सामान्य मुद्दों को पहचानना (तार फ़ीड हकलाना, गैस प्रवाह विचलन, मशाल टक्कर), और यह जानना कि कब रुकना है बनाम. सिस्टम को कब स्वतः सही होने देना है.
• Daily maintenance: मशाल की सफाई, नोजल निरीक्षण, तार स्पूल प्रतिस्थापन, तार फीडर समाशोधन, और फ़िल्टर जांचें. ये प्रति शिफ्ट 15-20 मिनट हैं और सेल अपटाइम का सबसे बड़ा निर्धारक हैं.
रैंप-अप वक्र
एक नया रोबोटिक वेल्डिंग सेल पहले दिन पूर्ण उत्पादकता तक नहीं पहुंचता है. ऑपरेटर सीख रहा है, वेल्ड शेड्यूल को उत्पादन भागों पर मान्य किया जा रहा है, और सामग्री प्रवाह को डीबग किया जा रहा है. एक विशिष्ट रैंप-अप वक्र:
| अवधि | उत्पादकता | क्या हो रहा है |
| सप्ताह 1 | 50-65% | ऑपरेटर लोड/स्कैन/अनलोड अनुक्रम सीख रहा है. उद्धृत समय से अधिक समय चक्र. |
| सप्ताह 2 | 70-80% | ऑपरेटर मानक भागों के प्रति आश्वस्त है. जटिल भाग अभी भी धीमे हैं. |
| सप्ताह 3 | 85-95% | मानक मिश्रण पर पूर्ण उत्पादकता. नए भागों पर कभी-कभी धीमी गति. |
| सप्ताह 4+ | 95-100% | पूर्ण उत्पादकता. ऑपरेटर स्वतंत्र रूप से नए भागों को संभालता है. |
| पूर्ण उत्पादकता | 100% | एक नो-प्रोग्रामिंग सेल इतनी तेजी से पहुंचती है - नए भागों के लिए कोई प्रोग्रामिंग बाधा नहीं है. |
रैंप-अप गति प्रौद्योगिकी से अधिक ऑपरेटर पर निर्भर करती है. पहले दिन से ही कमीशनिंग में शामिल एक प्रेरित ऑपरेटर 2-3 सप्ताह में पूर्ण उत्पादकता तक पहुँच जाता है. जिस दिन सेल लाइव होता है उस दिन नियुक्त किए गए ऑपरेटर को 4-6 सप्ताह लगते हैं. अपने ऑपरेटर को शीघ्र शामिल करें.
चरण 4: मैनुअल उत्पादन के साथ-साथ चल रहा है
परिवर्तन रणनीति जो काम करती है
जिस दिन सेल शुरू होती है उस दिन कुछ दुकानें मैनुअल वेल्डिंग बंद कर देती हैं. परिवर्तन क्रमिक है - और यह होना भी चाहिए. कोशिका उच्चतम-आयतन ग्रहण करती है, सबसे पहले दोहराए जाने योग्य भाग, जबकि मैनुअल वेल्डर कॉम्प्लेक्स संभालते हैं, कम मात्रा, या बड़े आकार का काम. यह श्रम का सही विभाजन है: सेल दोहराने योग्य है, लगातार गुणवत्ता पर उच्च-जमा वेल्डिंग; मैनुअल वेल्डर जटिल स्थिति को संभालता है, एकमुश्त निर्माण, और पुनः कार्य करें.
सबसे प्रभावी संक्रमण क्रम:
• Weeks 1–2: अपने शीर्ष पर सेल चलाएँ 3 मात्रा के अनुसार भाग संख्या. मैनुअल वेल्डर अन्य सभी कार्य जारी रखते हैं. मैन्युअल बेसलाइन के विरुद्ध सेल आउटपुट गुणवत्ता और चक्र समय की तुलना करें.
• Weeks 3–4: शीर्ष 8-10 भाग संख्याओं तक विस्तार करें. सेल ऑपरेटर के लिए एक मैनुअल वेल्डर को पुनः तैनात करें. शेष वेल्डर जटिल और बड़े भागों पर ध्यान केंद्रित करते हैं.
• Weeks 5–8: सेल पूर्ण मानक उत्पादन मिश्रण को संभालता है. मैनुअल वेल्डर कस्टम संभालते हैं, oversized, और केवल पुनः कार्य करें. सेल मात्रा के हिसाब से कुल दुकान वेल्डिंग उत्पादन का 60-80% उत्पादन करता है.
जो नहीं करना है
पहले सप्ताह में कोशिका के प्रत्येक भाग को चलाने का प्रयास न करें. ऑपरेटर अभी भी विश्वास बना रहा है, सामग्री प्रवाह अभी सुचारू नहीं है, और एक नए सेल के माध्यम से जटिल भागों को मजबूर करने से ऐसे दोष उत्पन्न होते हैं जो ऑपरेटर के भरोसे को खत्म कर देते हैं. विश्वास को बनाने में कई सप्ताह लग जाते हैं और नष्ट होने में एक बुरा दिन लग जाता है. सरल शुरुआत करें, प्रौद्योगिकी साबित करो, फिर विस्तार करें.
| सेल स्थापित होने पर एकीकरण पूर्ण नहीं होता है. यह तब पूर्ण होता है जब आपका ऑपरेटर सिस्टम पर इतना भरोसा करता है कि वह उस हिस्से को लोड कर सके जिसे उन्होंने पहले कभी नहीं देखा है, प्रारंभ करें दबाएं, और अगले की तैयारी के लिए चले जाओ. यह विश्वास 3-4 सप्ताह के सफल उत्पादन के माध्यम से अर्जित किया जाता है, कमीशनिंग डेमो के माध्यम से नहीं. |
अक्सर पूछे जाने वाले प्रश्नों
किसी रोबोटिक वेल्डिंग सेल को मौजूदा लाइन में एकीकृत करने में कितना समय लगता है??
ऑर्डर से लेकर पूर्ण उत्पादकता तक: 14-नो-प्रोग्रामिंग रोबोटिक वेल्डिंग सेल के लिए 18 सप्ताह, 18-पारंपरिक क्रमादेशित सेल के लिए 24 सप्ताह. अंतर कमीशनिंग और रैंप-अप का है: एक नो-प्रोग्रामिंग सेल प्रति-भाग प्रोग्रामिंग को समाप्त कर देता है, कमीशनिंग से 5-10 दिन और रैंप-अप से 1-2 सप्ताह की कटौती. कार्यस्थल पर काम की तैयारी (4 हफ्तों) और उपकरण निर्माण (6-10 सप्ताह) दोनों प्रकार के लिए समान हैं.
क्या मुझे स्थापना के दौरान उत्पादन बंद करने की आवश्यकता है??
नहीं. स्थापना और कमीशनिंग एक निर्दिष्ट क्षेत्र में होती है जो मौजूदा मैनुअल वेल्डिंग स्टेशनों में हस्तक्षेप नहीं करती है. कमीशनिंग के दौरान सेल स्वतंत्र रूप से चलता है. एकमात्र व्यवधान भौतिक प्लेसमेंट के दौरान होता है (1-2 दिन की क्रेन और फोर्कलिफ्ट गतिविधि) और विद्युत टाई-इन (बिजली अलगाव का आधा दिन).
यदि कोशिका उत्पादन में टूट जाए तो क्या होगा??
सेल जिन भागों को वेल्डिंग कर रहा था वे मैन्युअल वेल्डिंग में वापस चले जाते हैं - यही कारण है कि क्रमिक परिवर्तन महत्वपूर्ण है. आपके मैनुअल वेल्डर पहले 2-3 महीनों के दौरान अभी भी स्टाफ पर हैं. ब्रेकडाउन के लिए, विक्रेता को 4-8 घंटों के भीतर दूरस्थ निदान और 24-72 घंटों के भीतर ऑन-साइट सेवा प्रदान करनी चाहिए. अपने खरीद अनुबंध में प्रतिक्रिया समय निर्दिष्ट करें.
क्या मैं बाद में सेल को किसी भिन्न स्थान पर ले जा सकता हूँ??
हाँ, लेकिन 3-5 दिनों के डिस्सेप्लर की योजना बनाएं, परिवहन, पुनर्स्थापना, और पुनः अंशांकन. यदि सब-असेंबली के रूप में ले जाया जाए तो स्कैनर और रोबोट परिवहन के माध्यम से अंशांकन बनाए रखते हैं; पूर्ण डिस्सेप्लर के लिए फ़ैक्टरी पुन: अंशांकन दौरे की आवश्यकता होती है.
मैं अपनी टीम के लिए एकीकरण लागत को कैसे उचित ठहराऊं??
इसे जोखिम न्यूनीकरण के रूप में फ्रेम करें. सेल मुश्किल से काम पर रखने वाले वेल्डरों पर निर्भरता कम करता है, दोहराए जाने योग्य भागों पर पुनः कार्य को समाप्त करता है, और कर्मचारियों की संख्या बढ़ाए बिना क्षमता बढ़ाता है. ब्लॉग से ROI मॉडल चलाएँ 08 आपकी वास्तविक संख्याओं के साथ - दृष्टि-निर्देशित रोबोटिक वेल्डिंग वर्कस्टेशन के लिए भुगतान अवधि आम तौर पर दुकानों के लिए 5-10 महीने के भीतर आती है 80+ प्रति माह पार्ट्स और लोडेड वेल्डर दरें $50/घंटा से ऊपर.
अगले कदम
यदि आप रोबोटिक वेल्डिंग सेल एकीकरण की योजना बना रहे हैं, यहाँ क्या करना है:
• Walk your shop floor with a tape measure and identify the installation location before ordering. क्रेन कवरेज, सामग्री प्रवाह, और फर्श भार क्षमता आपकी तीन बाधाएँ हैं.
• Involve your facility manager and electrician in the site preparation plan from week one. विद्युत और वायु संबंधी आवश्यकताएं विक्रेता की साइट तैयारी गाइड में हैं - खरीद से पहले इसका अनुरोध करें.
• Select your cell operator now — not when the cell arrives. ऑपरेटर को कमीशनिंग और स्वीकृति परीक्षण में भाग लेना चाहिए. रैंप-अप स्पीड में यह एकमात्र सबसे बड़ा कारक है.
• Plan a gradual transition: शीर्ष पर सेल 3 पहले भाग, बाकी सभी चीज़ों पर मैनुअल वेल्डर. पहले दिन पूर्ण उत्पादन का प्रयास न करें.
| इस शृंखला में संबंधित पाठन: ब्लॉग 03 — नो-प्रोग्रामिंग रोबोटिक वेल्डिंग सेल: विज़न-निर्देशित प्रणालियाँ कैसे पेंडेंट सिखाती हैं ब्लॉग 08 — नो-प्रोग्रामिंग रोबोटिक वेल्डिंग सेल का आरओआई: एक व्यावहारिक मार्गदर्शिका ब्लॉग 09 — 5 स्ट्रक्चरल स्टील के लिए रोबोटिक वेल्डिंग सेल खरीदने से पहले पूछे जाने वाले प्रश्न |
हमारे वेल्डिंग ऑटोमेशन इंजीनियरों से बात करें
हमें अपना पार्ट मिश्रण बताएं, संयुक्त प्रकार, और मासिक मात्रा. हम आपके प्रतिनिधि हिस्से पर एक चक्र समय अध्ययन चलाएंगे और एक विस्तृत अनुमान लौटाएंगे. किसी प्रतिबद्धता की आवश्यकता नहीं है.
हमसे अभी संपर्क करें
→ Talk to an Engineer First
✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate
लेखक के बारे में
अनुभव & साख
रोबोटिक वेल्डिंग सिस्टम एकीकरण विशेषज्ञ के साथ 12+ रोबोट पोजिशनर चयन और एकीकरण पर केंद्रित वर्षों का प्रत्यक्ष परियोजना अनुभव. को परामर्श प्रदान किया है 300+ उत्तरी अमेरिका भर में कारखाने, यूरोप, और एशिया. इस आलेख में सभी विनिर्देशन डेटा वास्तविक एच से लिया गया है / बी / एल / यू सीरीज उत्पाद डेटाशीट.
कंपनी बैकग्राउंड: 26+ वेल्डिंग ऑटोमेशन इंजीनियरिंग के वर्ष, 40+ सक्रिय पेटेंट, 1,500+ विश्व स्तर पर पूर्ण की गई परियोजनाएँ, लगभग 70% रोबोट पोजिशनर एकीकरण शामिल है.
प्रमाणपत्र
- आईएसओ 9001: 2015 (जीबी/टी 19001-2016) - गुणवत्ता प्रबंधन प्रणाली
- GJB 9001C-2017 - सैन्य/हथियार उपकरण गुणवत्ता प्रबंधन प्रणाली
- ईयू सीई - मशीनरी निर्देश 2006/42/ईसी (प्रमाणपत्र. नहीं. एम.2026.206.सी134866)
- हाई-टेक एंटरप्राइज - सर्टिफिकेट. नहीं. GR202341000595 (नवंबर में जारी. 2023)
आखरी अपडेट: जून 2026
संबंधित पोस्ट
बिक्री के लिए वेल्डिंग पोजिशनर: अपने हिस्से के लिए सही प्रकार का चयन कैसे करें (हेडस्टॉक टेलस्टॉक, एल प्रकार, यू-प्रकार, क्षैतिज 3-अक्ष, सिंगल एक्सिस रोटरी, लंबवत झुकाव)
रोबोटिक वेल्डिंग सेल बनाम पारंपरिक वेल्डिंग लाइन: आपकी दुकान के फर्श पर वास्तव में क्या परिवर्तन होता है
प्रतिक्रिया, कठोरता, और थर्मल ड्रिफ्ट: तीन छुपे हुए विवरण जो वेल्डिंग पोजिशनर प्रदर्शन को परिभाषित करते हैं

स्कैन-टू-वेल्ड प्रौद्योगिकी:कैसे रिवर्स मॉडलिंग रोबोट प्रोग्रामिंग की जगह लेती है
हेड-एंड-टेलस्टॉक बनाम. एल-प्रकार बनाम. यू-टाइप रोबोट पोजिशनर: वर्कपीस आकार के आधार पर कैसे चुनें