Produttore di workstation robotizzate personalizzate e sistemi laser



1Da G a 6G senza gru: Come un posizionatore converte le saldature sopraelevate in saldature in posizione piatta
Posizione di saldatura non è solo una convenzione di etichettatura, ma determina i tassi di difetto, velocità di deposizione, e sicurezza del saldatore
In oltre quindici anni di supporto alle officine di fabbricazione che passano dalla saldatura manuale a quella robotizzata, un'osservazione si ripete: il principale indicatore della qualità della saldatura non è l’abilità del saldatore o il marchio della macchina, ma la posizione di saldatura. Un giunto saldato piatto (1G) e lo stesso giunto saldato in alto (4G) può differire di 40% nel tasso di difetti, anche con parametri identici.
L'AWS/ASME posizione di saldatura Il sistema - da 1G a 6G - esiste proprio perché la gravità si comporta in modo diverso ad ogni angolo. Questo articolo spiega perché la saldatura fuori posizione fallisce, come un posizionatore di saldatura elimina meccanicamente tale modalità di guasto, e come si presentano i miglioramenti misurabili della qualità in un vero e proprio reparto di produzione.

1. Il sistema 1G-6G: Perché la posizione è un problema di fisica
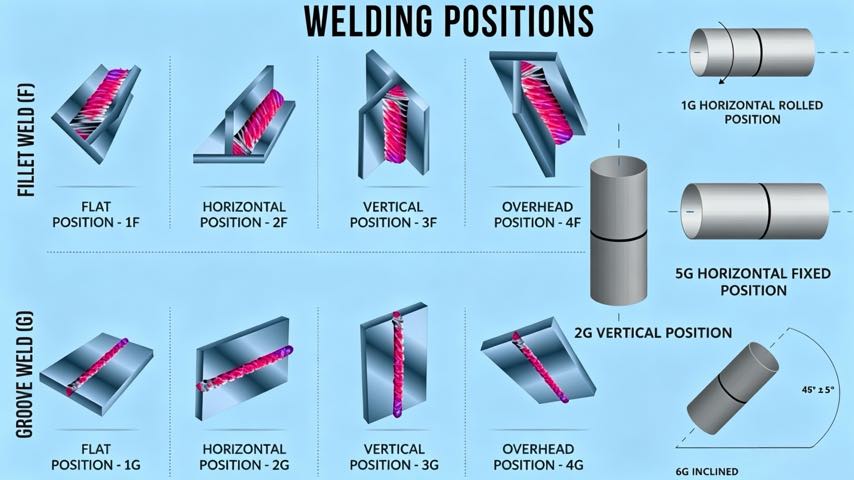
Le posizioni di saldatura descrivono l'orientamento dell'asse di saldatura e del bagno di fusione rispetto alla gravità. La classificazione standard:
- 1G / 1F: Posizione piatta. Il bagno di saldatura si trova sopra il giunto; la gravità spinge il metallo nella radice. Più sicuro e veloce.
- 2G / 2F: Posizione orizzontale. La gravità inizia a tirare la piscina verso il basso, rischiando un cedimento del bordo superiore.
- 3G / 3F: Posizione verticale. La piscina combatte la gravità lungo tutto il giunto; richiede viaggi controllati e spesso calore inferiore.
- 4G / 4F: Posizione sopraelevata. La gravità allontana la piscina direttamente dal giunto, ovvero l'orientamento più soggetto a difetti.
- 5G / 6G: Posizioni dei tubi (ad angolo fisso). 6G, con un'inclinazione di 45 gradi, è la saldatura di certificazione più difficile perché attraversa ogni posizione in un unico passaggio.
La progressione da 1G a 4G è essenzialmente una progressione di quanto la gravità agisce contro di te. In posizione piana, la gravità è un'alleata. In posizione sopraelevata, è una minaccia attiva alla fusione. Ciò che molti negozi sottovalutano è che non si tratta di un declino graduale: la curva di difficoltà diventa bruscamente più ripida dopo la posizione orizzontale, questo è esattamente il motivo per cui i giunti sopraelevati e verticali dominano l'elenco delle saldature rifiutate dal codice.
1.1 Filetto contro. Scanalatura: Due sistemi paralleli
Vale la pena notare che il sistema di posizione di saldatura ha due binari. Le posizioni “G”. (1G, 2G, 3G, 4G) descrivere le saldature scanalate realizzate su piastre o pareti di tubi, mentre le posizioni “F”. (1F, 2F, 3F, 4F) descrivere le saldature d'angolo alla giunzione di due elementi. Un posizionatore aiuta ugualmente in entrambi: sia che si stia saldando un giunto di testa nel guscio di un recipiente a pressione o un raccordo su un fazzoletto strutturale, ruotare l'elemento nell'orientamento piatto offre lo stesso vantaggio fisico. Per lavori su tubazioni, il 5G (tubo orizzontale fisso) e 6G (tubo fisso a 45 gradi) Le posizioni sono le certificazioni più severe del settore perché il saldatore deve eseguire la transizione attraverso ogni orientamento all'interno di un singolo giunto: esattamente lo scenario per cui un posizionatore è progettato per neutralizzare.
1.2 Cosa mostrano i dati
In tutte le implementazioni dei clienti ROBOPTIX, misuriamo costantemente quanto segue quando la stessa saldatura d'angolo GMAW viene eseguita in diverse posizioni su acciaio strutturale (S355):
- Piatto (1F): porosità più bassa, penetrazione più profonda, massima velocità di viaggio
- Orizzontale (2F): ~10% più lento; rischio minore di sottosquadro della parte superiore del dito
- Verticale (3G): ~30% più lento; richiede il controllo dell'armatura per prevenire il giro freddo
- In testa (4F): ~45% più lento; massima porosità e rischio di mancanza di fusione
Queste osservazioni sul campo sono in linea con studi sottoposti a revisione paritaria che mostrano che le saldature sopraelevate possono presentare fino a 40% maggiore porosità rispetto agli equivalenti in posizione piatta con apporto termico corrispondente. Il meccanismo è coerente tra i processi: GMAW, FCAW, e anche GTAW mostrano tutti un controllo della piscina degradato man mano che l'orientamento si allontana dal piano.
L'implicazione commerciale è diretta. Ogni punto percentuale di saldatura sopratesta nella vostra miscela è un punto percentuale di rischio di rilavorazione, costo dell'ispezione, e programmare l'esposizione. Per un negozio favoloso che fa offerte per lavori strutturali AWS D1.1, dove le soglie di ispezione visiva e ultrasonica sono rigorose, la posizione della saldatura può decidere se un progetto è redditizio o in perdita.
2. Perché la saldatura fuori posizione fallisce
I meccanismi di guasto sono meccanici, non errore dell'operatore:
2.1 Abbassamento e abbandono della piscina
Nella saldatura sopratesta, il peso della pozza fusa supera ciò che la tensione superficiale può sostenere. Il risultato è cedevole, rinforzo eccessivo, o completa caduta del metallo saldato. I saldatori compensano con una corrente inferiore e una corsa più lenta, il che riduce la penetrazione e crea i propri difetti.
2.2 Raffreddamento asimmetrico e giro freddo
Nella saldatura verticale ascendente, il calore sale nel metallo già depositato. Questo gradiente termico asimmetrico provoca una solidificazione irregolare, aumentando il rischio di giro freddo (mancanza di fusione in punta) — un difetto sepolto invisibile a occhio nudo.
2.3 Interruzione del gas di protezione
In posizione sopratesta e verticale, il pennacchio crescente di vapori metallici e gas riscaldato può disturbare la copertura del gas di protezione, attirando la contaminazione atmosferica nella piscina e generando porosità.
2.4 Il costo umano: Fatica e sicurezza
Oltre la metallurgia, la saldatura fuori posizione comporta un costo umano che i datori di lavoro attenti all’E-E-A-T non possono ignorare. La saldatura sopra la testa espone l'operatore alla caduta di spruzzi e all'intenso calore irradiato dall'alto, mentre le posture verticali e sopra la testa causano affaticamento del collo e delle spalle che degrada la tecnica durante un lungo turno. La fatica non è separata dalla qualità: contribuisce direttamente ai tassi di difetto sopra descritti. Convertendo i giunti nella posizione piatta, un posizionatore converte anche un compito ergonomicamente ostile in un compito controllato, uno ripetibile, ecco perché gli ingegneri della sicurezza classificano sempre più i posizionatori come un intervento ergonomico primario piuttosto che un semplice strumento di produttività.
3. Come un posizionatore converte ogni giunto in posizione piatta
Un posizionatore di saldatura risolve questo problema alla radice. Invece di chiedere al saldatore o al robot di combattere la gravità, ruota il pezzo in modo che ogni giunto sia presentato in piano (1G/1F) orientamento.
3.1 Il meccanismo
Consideriamo una trave strutturale che richiede saldature su tutte e quattro le facce. Senza posizionatore, il negozio lo ribalta con un carroponte tra ciascuna faccia - aggiungendo 5 A 15 minuti di fermo macchina non legati alla saldatura per ogni capovolgimento, e forzare almeno due volti in posizioni verticali o sopra la testa. Con posizionatore testa-contropunta (come il ROBOPTIX B001, nominale 500–1.000 kg con ripetibilità di ±0,05 mm a R350), la trave viene montata una volta e ruotata continuamente. Ogni faccia è saldata in piano.
Risultato sul campo: Le officine che utilizzano posizionatori per la fabbricazione di travi in genere aumentano il tempo di attivazione dell'arco da circa il 40% a circa il 70% di un turno, perché viene eliminato il riposizionamento dipendente dalla gru.
3.2 Saldatura continua su parti cilindriche
Per tubi e involucri di recipienti a pressione, un posizionatore coordinato fa ruotare il cilindro mentre il robot mantiene la torcia nella posizione ottimale a ore 12. Il risultato è uno solo, cucitura ininterrotta con penetrazione uniforme — impossibile da ottenere riposizionando un pezzo fisso.
3.3 Scegliere la giusta geometria del posizionatore
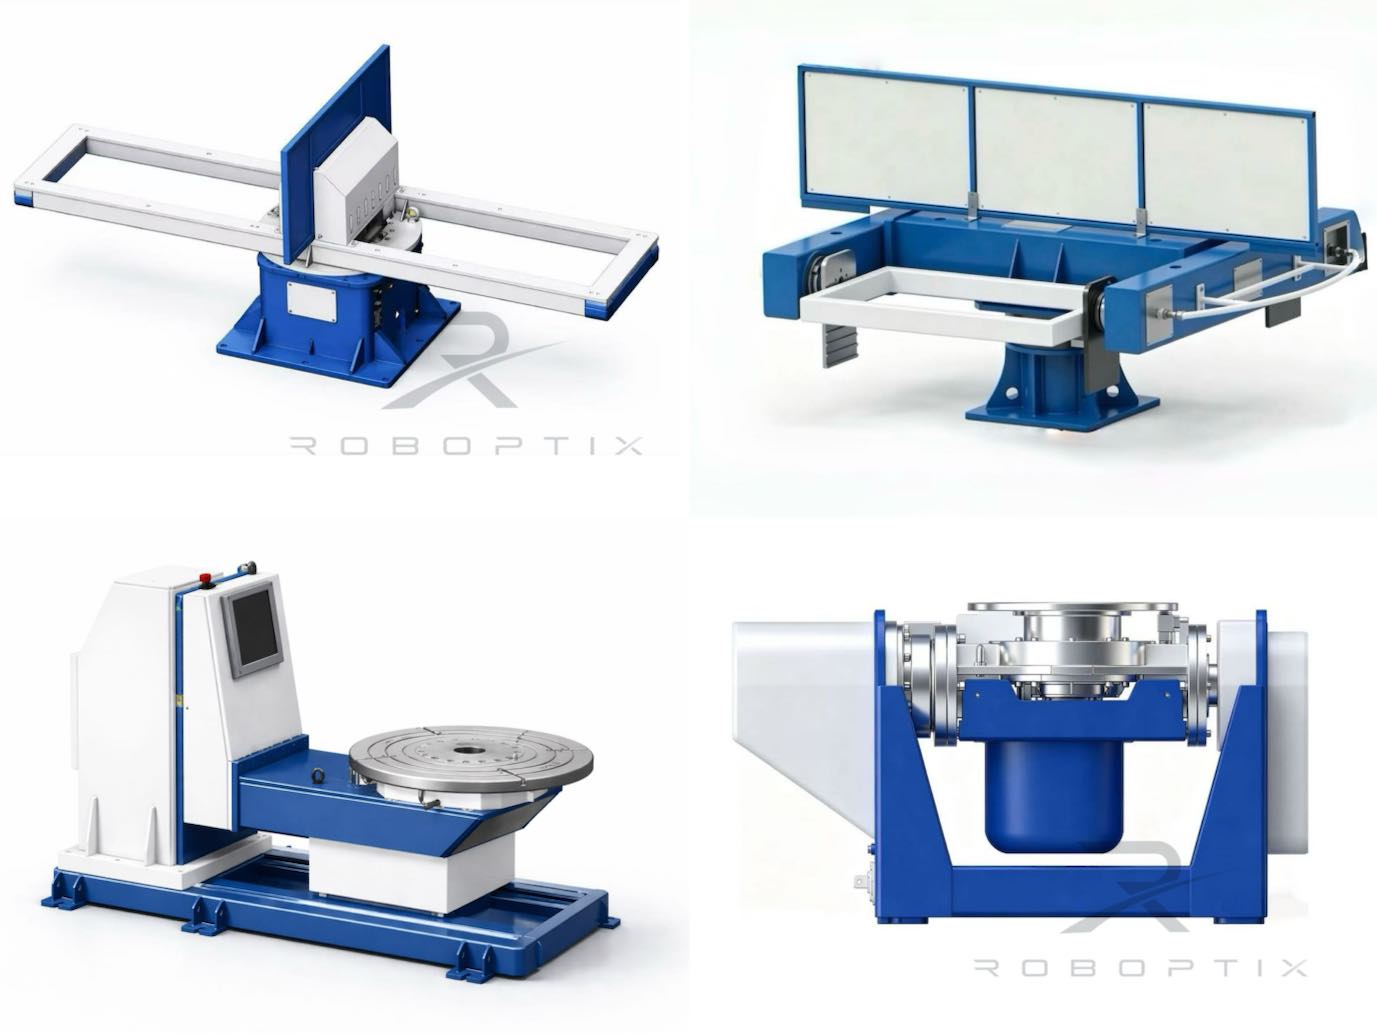
Il principio di conversione è universale, ma l'hardware differisce in base alla forma della parte. Gruppi testa-contropunta (ROBOPTIX B001–B004) soddisfare lunghi elementi simili a travi ruotati attorno ad un asse orizzontale. I posizionatori tilt-turn di tipo L aggiungono un asse di inclinazione per la lavorazione di piastre che richiedono l'accesso a più facce senza dover essere nuovamente fissate. Le unità a doppia colonna di tipo U supportano dimensioni molto grandi, costruzioni pesanti, comuni nella produzione di torri eoliche e recipienti a pressione, in cui entrambe le estremità richiedono supporto. La selezione della geometria corretta garantisce che la parte possa effettivamente essere portata in posizione piana per ogni giunto, che è il punto centrale dell'esercizio.
4. Guadagni di qualità misurabili
Il miglioramento della qualità derivante dalla conversione della posizione non è teorico. Risultati tipici dopo l'integrazione di un posizionatore in una cella di saldatura robotizzata:
| Metrico | Manuale / Nessun posizionatore | Con posizionatore |
| Resa al primo passaggio | 70–85% | 95–98% |
| Difetti di saldatura in alto | Alto (linea di base) | Vicino allo zero (convertito in 1G) |
| Velocità di viaggio (media) | Linea di base | Fino a 1,4 volte più veloce |
| La gru si muove / spostare | 15–30 | 1–3 |
Per lavori critici a livello di normativa: recipienti a pressione secondo ASME Sezione VIII, o connessioni strutturali in AWS D1.1: la differenza tra a 75% e un 97% la resa al primo passaggio si traduce direttamente in costi di ispezione, manodopera di riparazione, e rischio di consegna.
4.1 Un esempio pratico
Considera una saldatura da parte del produttore 500 assemblaggi di staffe identici al mese, ciascuno con quattro saldature d'angolo. Saldato manualmente in posizioni miste, assumere a 78% resa di primo passaggio e 25 minuti di riposizionamento dipendente dalla gru per unità. Conversione in cella posizionatore a 96% la resa con un caricamento di un minuto si elimina all'incirca 120 ore al mese di fermo macchina per riposizionamento e riduce di oltre la metà le saldature di riparazione. Il miglioramento della qualità e quello della produttività si combinano: meno riparazioni significa più capacità per nuovi ordini, non solo parti più pulite. Questo è il motivo per cui la conversione della posizione appare regolarmente in cima alle giustificazioni del ROI per le celle di saldatura robotizzate, indipendentemente dal risparmio di manodopera che domina la maggior parte dei casi aziendali.
5. L'integrazione dei robot moltiplica i vantaggi
Quando il posizionatore è integrato come asse esterno del robot (tramite EtherCAT o un'interfaccia nativa del controller), i composti guadagnano qualità:
- Movimento sincronizzato: Il robot e il posizionatore si muovono come un'unica catena cinematica, mantenendo la torcia ad un angolo ottimale costante durante tutta la saldatura.
- Ripetibilità: I servoposizionatori ROBOPTIX mantengono la posizione angolare a ±0,05 mm a R350 — circa 0,008° — quindi ogni parte è saldata nello stesso modo, orientamento favorevole alla gravità.
- Indipendenza dell'operatore: La qualità non dipende più dalla capacità del singolo saldatore di gestire una piscina sopraelevata. Il posizionatore rende la posizione facile l'unica posizione.
6. Quando potresti NON aver bisogno di un posizionatore
Richiede onestà: non sempre un posizionatore è il giusto investimento. Potresti non averne bisogno se:
- Le tue parti sono piccole e possono essere posizionate manualmente in un orientamento piatto in modo economico
- Il volume di produzione è basso e i tempi di inattività per il riposizionamento della gru sono accettabili
- Tutte le saldature sono già naturalmente accessibili in posizione piana o orizzontale
Se, Tuttavia, saldate abitualmente in grandi dimensioni, pesante, o parti multi-faccia o stai perseguendo la certificazione di saldatura robotizzata per il lavoro di codice, la conversione di posizione è la modifica con il massimo effetto leva che puoi apportare.
Domande frequenti
Q: Cosa significa 1G, 2G, 3G, 4G significa nella saldatura?
UN: Sono posizioni di saldatura AWS/ASME che descrivono l'orientamento del giunto rispetto alla gravità. 1G è piatto (più semplice), 4G è in alto (più difficile). Ogni aumento significa che la gravità lavora di più contro la pozza fusa, aumento del rischio di difetti.
Q: Quanto riduce i difetti un posizionatore di saldatura?
UN: Nelle implementazioni sul campo di ROBOPTIX, la conversione delle saldature sopraelevate e verticali in posizione piana ha aumentato la resa al primo passaggio da circa il 70–85% al 95–98%, con la porosità della saldatura in testa che scende verso lo zero. I risultati variano in base al processo e al materiale.
Q: Può un posizionatore saldare tubi in posizione 6G?
UN: Un posizionatore non ti costringe a saldare in 6G: ti consente di evitarlo. Ruotando il tubo, l'articolazione viene mantenuta all'angolazione ottimale (effettivamente 1G) per l'intera cucitura, eliminando la necessità di attraversare posizioni fisse difficili.
Q: Vale la pena utilizzare un posizionatore per pezzi di piccole dimensioni?
UN: Di solito no. Per piccole parti che possono essere girate manualmente in posizione piana, il problema del riposizionamento della gru che un posizionatore risolve non esiste. I posizionatori ripagano in grande, pesante, o saldature multifaccia in cui il riposizionamento è lento, dipendente dalla gru, o fisicamente insicuro.
Q: La conversione della posizione aiuta specificamente con la saldatura robotizzata?
UN: Sì, anche più che con la saldatura manuale. Un robot esegue un percorso programmato con parametri fissi; se il giunto è fuori posizione, il robot non può “compensare” come potrebbe fare un saldatore esperto. L'integrazione del posizionatore come asse esterno sincronizzato consente al robot di saldare ogni piano di giunzione, rendere la qualità coerente e indipendente dalla complessità della parte.
Hai bisogno di aiuto per convertire le saldature sopraelevate in piatte?
Contatto ROBOPTIX per un'analisi gratuita della selezione del posizionatore in base alla geometria effettiva del pezzo e al volume di produzione.
Informazioni sull'autore
Esperienza & Credenziali
Specialista nell'integrazione di sistemi di saldatura robotizzata con 12+ anni di esperienza diretta in progetti focalizzati sulla selezione e integrazione del posizionatore robot. Ha fornito consulenza a 300+ fabbriche in tutto il Nord America, Europa, e Asia. Tutti i dati delle specifiche contenuti in questo articolo sono tratti da file H / B / l / Schede prodotto serie U.
Contesto aziendale: 26+ anni di ingegneria dell'automazione della saldatura, 40+ brevetti attivi, 1,500+ progetti completati a livello globale, circa 70% che coinvolgono l'integrazione del posizionatore robot.
Certificazioni
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema di gestione della qualità
- GJB 9001C-2017 — Sistema di gestione della qualità delle attrezzature militari/armi
- CE UE: Direttiva Macchine 2006/42/CE (Cert. NO. M.2026.206.C134866)
- Impresa ad alta tecnologia — Cert. NO. GR202341000595 (Pubblicato nel novembre. 2023)
Ultimo aggiornamento: giugno 2026
POST CORRELATI

5 Domande da porre prima di acquistare una cella di saldatura robotizzata per acciaio strutturale

Tecnologia Scan-to-Weld:Come la modellazione inversa sostituisce la programmazione dei robot
5 Motivi per cui la saldatura di pezzi di grandi dimensioni è inefficiente e come un posizionatore robot li risolve
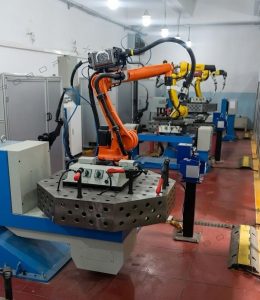
2026 Guida all'acquisto del posizionatore robot: Tutto 5 Tipi a confronto: testa e contropunta, Tipo L, Tipo U, e altro ancora
10 Principali vantaggi derivanti dall'implementazione di una cella di saldatura robotizzata nella tua officina