


Produttore di workstation robotizzate personalizzate e sistemi laser



Come un posizionatore di saldatura controlla la gravità: La fisica della stabilità della pozzanghera e la qualità della saldatura
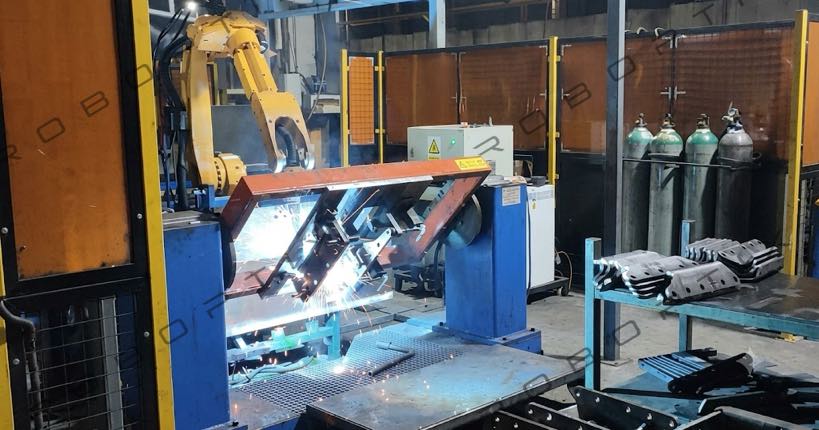
Comprendere la scienza alla base del motivo per cui la rotazione del pezzo trasforma i risultati della saldatura
Ogni saldatore conosce la sensazione. Tracci un arco su una giuntura orizzontale e la pozzanghera scorre come il miele, liscia, prevedibile, esattamente dove lo vuoi. Poi ti sposti su un passaggio sopra la testa e all'improvviso quella stessa pozzanghera diventa una battaglia. Gravità, che era il tuo alleato un momento fa, sta ora tirando il metallo fuso verso la visiera.
Questo non è un problema di abilità. È un problema di fisica. Ed è un problema che un posizionatore di saldatura risolve alla radice la causa, riorientando il pezzo in lavorazione in modo che la gravità funzioni sempre a tuo favore..
Mentre la maggior parte delle discussioni sui posizionatori di saldatura si concentra su parametri di produttività e capacità di carico utile, questo articolo adotta un approccio diverso. Andiamo sotto la superficie, letteralmente, per esaminare la fisica di ciò che accade quando si ruota una saldatura, e perché tale rotazione può fare la differenza tra una saldatura priva di difetti e una riparazione costosa.
Approfondimento chiave: Un posizionatore di saldatura non è solo un dispositivo per la movimentazione dei materiali. È uno strumento di controllo della gravità che modifica radicalmente la termodinamica e la fluidodinamica del processo di saldatura.
1. Il problema della fisica: La gravità non è neutrale nella saldatura
Per capire perché un posizionatore è importante, dobbiamo prima capire cosa fa la gravità a un bagno di saldatura. Nei processi di saldatura per fusione, sia GMAW, GTAW, FCAW, o SAW: il bagno di saldatura fuso è un fluido soggetto a molteplici forze concorrenti:
- Tensione superficiale: La forza dominante su piccola scala. La tensione superficiale spinge la pozza fusa in una forma coerente e resiste alla deformazione. Nella saldatura in posizione piana (1G/1F), la tensione superficiale aiuta a contenere la pozzanghera all'interno dell'articolazione.
- Gravità: Esercita una forza corporea proporzionale alla massa del metallo fuso. In posizione piana, la gravità spinge la pozzanghera nella radice dell'articolazione: benefico. In posizione sopraelevata (4G/4F), la gravità allontana la pozzanghera dall'articolazione: un effetto distruttivo.
- Pressione dell'arco: La forza esercitata dal getto di plasma sulla superficie della piscina. La pressione dell'arco può aiutare o ostacolare a seconda dell'angolo di spostamento e della posizione.
- Forza di Lorentz (elettromagnetico): La corrente che scorre attraverso la piscina genera il proprio campo magnetico, creando un effetto agitante e influenzando la penetrazione.
- Convezione Marangoni: I gradienti di tensione superficiale guidati dalle differenze di temperatura causano il flusso del fluido all'interno della piscina, influenzando la forma del tallone e il profilo di penetrazione.
L'equilibrio di queste forze determina tutto ciò che riguarda la saldatura: profondità di penetrazione, profilo del tallone, fusione alle dita, generazione di spruzzi, e suscettibilità a difetti come la mancanza di fusione, sottosquadro, e inclusioni di scorie.
Saldatura fuori posizione: verticale (3G), sopraelevato (4G), e posizioni inclinate: la gravità si sposta da una forza stabilizzante a una forza destabilizzante. Più pesante è la saldatura e più grande è la pozza di fusione (come nei processi ad alta deposizione), tanto più pronunciato diventa questo effetto.
1.1 Il vantaggio della posizione piatta in numeri
Una ricerca pubblicata sul Welding Journal ha dimostrato che le saldature vengono eseguite in posizione piana (1G) sovraperformano costantemente le saldature fuori posizione su più parametri di qualità. In uno studio che confrontava le saldature d'angolo GMAW su acciaio strutturale, sono state evidenziate saldature in posizione piatta:
- 23% penetrazione più profonda rispetto alle saldature verticali verso l'alto a parità di apporto termico
- 40% riduzione della porosità rispetto alle saldature sopratesta
- Livelli di spruzzi significativamente più bassi, riducendo i tempi di rettifica post-saldatura fino a 60%
- Angoli delle dita più costanti, fondamentale per le strutture soggette a fatica
Queste differenze non sono marginali. Per un recipiente a pressione che richiede 100% ispezione radiografica, la differenza tra una saldatura in posizione piana e una saldatura sopratesta può significare la differenza tra il superamento del primo tentativo e cicli di riparazione multipli.
2. Come un posizionatore trasforma la fisica: Rotazione = Riallineamento della gravità
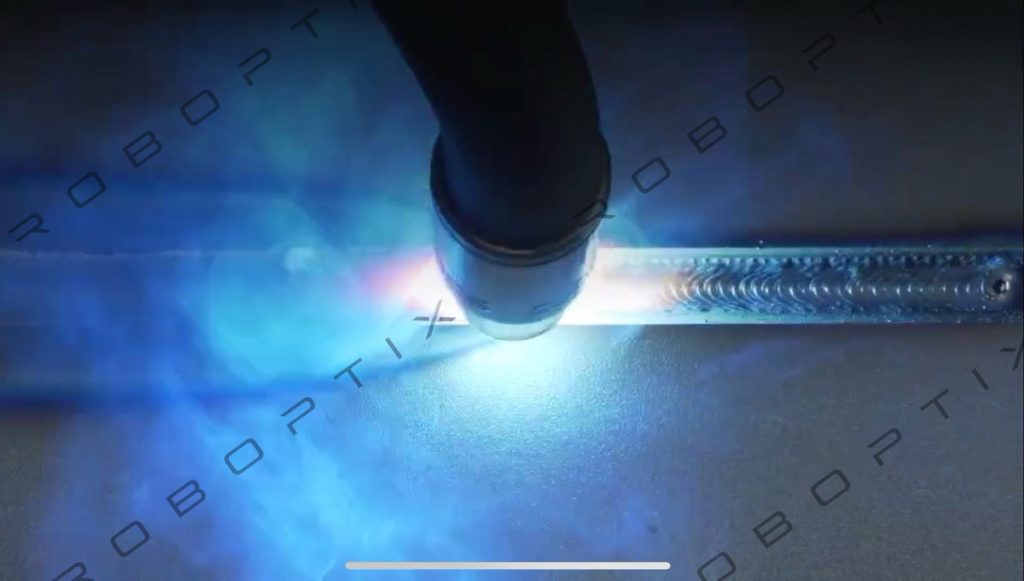
Un posizionatore di saldatura affronta questo problema alla radice. Invece di forzare il saldatore o il robot a compensare la gravità con la tecnica, è necessario ridurre la velocità di spostamento, modelli di tessitura, tassi di deposizione più bassi: un posizionatore ruota il pezzo in lavorazione in modo che ogni giunto sia presentato nell'orientamento ottimale.
2.1 La cinematica della rotazione
I moderni posizionatori servoazionati come la serie B di ROBOPTIX offrono un posizionamento angolare preciso con ripetibilità fino a ±0,05 mm a 350 raggio mm. Ciò significa che il posizionatore può ruotare un pezzo in lavorazione di qualsiasi angolazione all'interno del suo ambito di lavoro e tornare a quell'esatto orientamento con precisione submillimetrica.
Consideriamo un tipico scenario di fabbricazione pesante: UN 2,000 Trave strutturale lunga mm con necessità di saldature su quattro facce. Senza posizionatore, l'operatore deve:
- Saldare la faccia 1 in posizione piana (Bene)
- Capovolgi la trave con un carroponte (5–15 minuti di tempo senza valore aggiunto)
- Saldare la faccia 2 in posizione piana
- Capovolgi di nuovo
- Saldare le facce 3 E 4 in posizioni verticali o sopratesta (lento, soggetto a difetti)
Con posizionatore testa-contropunta, la trave viene montata una volta. Il posizionatore lo ruota continuamente, presentando ogni giunto in posizione piatta. Non c'è tempo per la gru, nessun tempo morto di riposizionamento, e, cosa fondamentale, nessuna saldatura fuori posizione.
2.2 Il cambiamento del comportamento della pozzanghera
Quando un posizionatore porta un giunto in posizione piatta, diversi cambiamenti fisici si verificano contemporaneamente nel bagno di fusione:
- Allineamento del vettore di gravità: La forza gravitazionale ora agisce perpendicolarmente all'articolazione, spingendo il metallo fuso verso il basso nella radice anziché tirarlo lateralmente (verticale) o lontano dall'articolazione (sopraelevato). Ciò aumenta la penetrazione e migliora la fusione delle radici.
- Maggiore dimensione tollerabile del bagno di saldatura: In posizione piana, la piscina può essere più grande prima del cedimento indotto dalla gravità (l’effetto “drop-out”.) si verifica. Ciò consente velocità di deposizione più elevate – più metallo al minuto – senza compromettere la qualità.
- Flusso Marangoni stabile: I gradienti di temperatura sulla superficie della piscina rimangono simmetrici quando la piscina è orizzontale. Nella saldatura fuori posizione, il raffreddamento asimmetrico crea forze di tensione superficiale sbilanciate che distorcono la forma del tallone.
- Deflessione dell'arco ridotta: Nella saldatura sopratesta, il pennacchio crescente di gas di protezione e vapore metallico può deviare l'arco. In posizione piana, questo pennacchio si alza naturalmente senza interferire con il percorso dell'arco.
Asporto pratico: Quando la gravità è allineata con l'articolazione, puoi saldare più velocemente, con corrente più elevata, e ottenere una penetrazione più profonda, il tutto riducendo i tassi di difetto. Il posizionatore è lo strumento che rende possibile questo allineamento per ogni giunto di un pezzo complesso.
3. Perché l'integrazione dei robot amplifica il vantaggio fisico
I vantaggi fisici dei posizionatori diventano ancora più significativi quando il posizionatore è integrato come asse esterno del robot: una configurazione supportata dai posizionatori ROBOPTIX tramite EtherCAT standard e interfacce controller.
In movimento coordinato, il robot e il posizionatore si muovono simultaneamente. La torcia di saldatura e il pezzo da lavorare ruotano in sincronia, mantenendo il rapporto ottimale torcia-giunto in ogni punto lungo il percorso di saldatura. Ciò consente:
3.1 Saldatura continua su parti cilindriche
Per pezzi cilindrici come tubi, gusci di recipienti a pressione, e sezioni di torri eoliche, la rotazione coordinata consente un unico cordone di saldatura continuo. Il posizionatore fa ruotare il cilindro mentre il robot mantiene la torcia ferma nella posizione ottimale a ore 12. Il risultato è una saldatura perfettamente coerente con:
- Penetrazione uniforme su tutta la circonferenza
- Aspetto uniforme del cordone: nessuna irregolarità stop-start
- Eliminazione delle variazioni di posizione nella chimica e nella microstruttura della saldatura
3.2 L'equazione dell'angolo della torcia
Nella saldatura manuale e semiautomatica, l'angolo della torcia è mantenuto dall'abilità dell'operatore. Su geometrie complesse, mantenere l'angolo di lavoro e l'angolo di corsa corretti diventa quasi impossibile quando il saldatore lotta anche contro la gravità. Un posizionatore + la combinazione di robot risolve questo problema:
- Rotazione della parte per mantenere il giunto sul piano orizzontale
- Consentire al robot di eseguire operazioni precise, angoli della torcia ripetibili programmati una volta
- Eliminazione della variabilità dell'operatore che è la causa principale di difetti di saldatura nei giunti fuori posizione
4. Le conseguenze metallurgiche: Cosa significa la fisica per l'integrità della saldatura
Gli effetti della saldatura in posizione piatta abilitata al posizionatore si estendono oltre il profilo del cordone visibile e nella struttura metallurgica della saldatura.
4.1 Coerenza della velocità di raffreddamento
La velocità di raffreddamento della saldatura è un determinante primario della microstruttura, durezza, e proprietà meccaniche. Nella saldatura in posizione piana, la velocità di raffreddamento è più uniforme perché:
- La geometria del bagno di saldatura è simmetrica, con conseguente estrazione uniforme del calore attraverso il metallo di base
- La copertura del gas di protezione è costante, fornendo un raffreddamento convettivo uniforme
- Non esiste una direzione preferenziale del flusso di calore (come avviene nella saldatura verticale verso l'alto, dove il calore sale nel metallo precedentemente depositato)
Per acciai bonificati utilizzati in applicazioni strutturali (S690, S960, A514), il raffreddamento controllato è essenziale per evitare la formazione di martensite nella ZTA. La saldatura in posizione piana con un posizionatore fornisce il ciclo termico più prevedibile per questi materiali sensibili.
4.2 Integrità della zona di fusione
La mancanza di fusione delle pareti laterali è uno dei difetti più comuni nella saldatura fuori posizione e uno dei più pericolosi, poiché crea discontinuità simili a crepe che possono propagarsi sotto carico di fatica. Il meccanismo è semplice: in posizione verticale e sopratesta, la pozza fusa tende ad abbassarsi lontano dalla parete laterale superiore, riducendo la fusione in quella posizione.
In posizione piana, con la gravità che spinge la piscina simmetricamente su entrambe le pareti laterali, la zona di fusione è equilibrata. Ciò è particolarmente critico per:
- Giunti di testa a completa penetrazione soggetti a controllo radiografico o ultrasonico
- Giunti a T e saldature d'angolo in strutture caricate dinamicamente
- Saldature multi-passaggio in cui la fusione incompleta tra le passate può creare difetti sepolti
5. Selezione di un posizionatore per la saldatura guidata dalla fisica
Se si accetta che il controllo della gravità sia la funzione principale di un posizionatore di saldatura, quindi il criterio di selezione si sposta da “quale dimensione di macchina mi serve”.?” a “quale capacità di posizionamento garantirà saldature costantemente piatte sulle mie parti?"
5.1 Specifica chiave: Precisione di posizionamento, Non solo carico utile
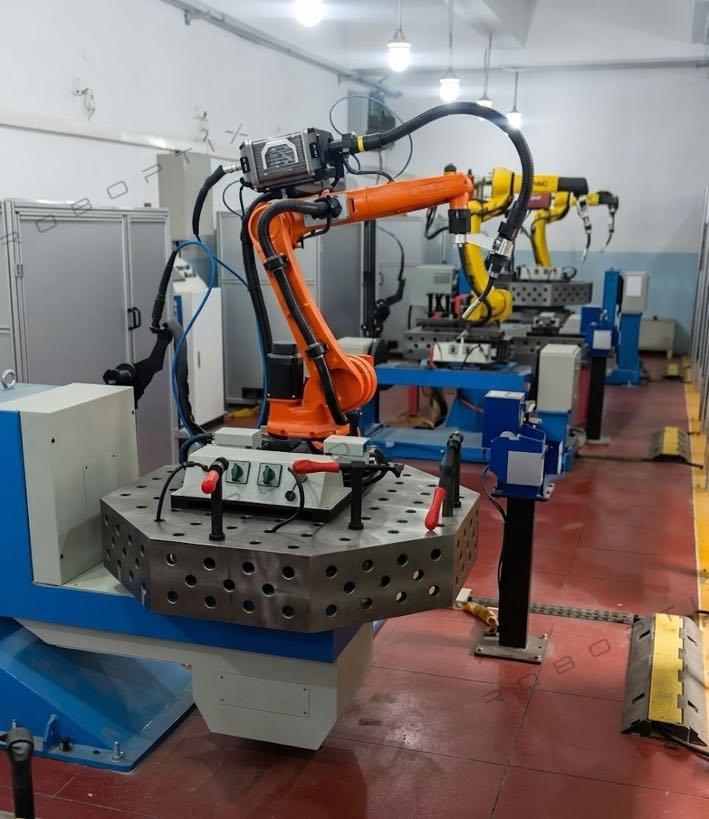
Molti acquirenti si concentrano esclusivamente sulla capacità di carico. Ma se il tuo obiettivo è controllare la fisica del bagno di saldatura, la precisione del posizionamento è altrettanto importante. Un posizionatore che può ruotare a 2,000 kg ma non riuscire a mantenere posizioni angolari precise vanifica lo scopo.
I posizionatori ROBOPTIX raggiungono una precisione di posizionamento di 0.05 mm a R350 - che si traduce in una precisione angolare di circa 0.008 gradi. A questo livello di precisione, il giunto viene mantenuto all'angolo ottimale durante tutta la saldatura, garantendo un allineamento gravitazionale coerente.
5.2 Gamma di velocità: Il parametro trascurato
Il comportamento del bagno di fusione è influenzato anche dalla velocità di rotazione durante la saldatura continua. Troppo lento, e l'arco supera la posizione ottimale della torcia su una parte cilindrica. Troppo veloce, e gli effetti centrifughi possono iniziare a influenzare la pozzanghera.
Un posizionatore con un'ampia gamma di velocità, dallo scorrimento lento per la puntatura e l'impostazione a 90°/s per il riposizionamento rapido tra le saldature, offre la flessibilità necessaria per ottimizzare entrambe le qualità (lento, rotazione controllata durante la saldatura) e produttività (riposizionamento rapido tra una passata e l'altra).
5.3 Configurazione: Abbinamento della geometria alle tue parti
La giusta configurazione del posizionatore dipende dalla geometria del pezzo:
- Paletta-contropunta: Ideale per lungo tempo, parti simili a travi. Fornisce la rotazione attorno a un singolo asse orizzontale. ROBOPTIX B001/B002 servono carichi utili da 500 a 3.000 kg con campate fino a 3.5 M.
- Tipo L (Anta-ribalta a colonna singola): Ideale per pezzi a forma di piastra che richiedono sia rotazione che inclinazione. Consente l'accesso a più facce senza riaggiustare.
- Tipo U (doppia colonna): Progettato per molto grandi, costruzioni pesanti in cui entrambe le estremità del pezzo necessitano di supporto. Comune nella produzione di energia eolica e di recipienti a pressione.
- Perno / servo multiasse: Per geometrie complesse che richiedono un posizionamento multiasse coordinato e sincronizzato con il robot: la serie ROBOPTIX B008–B012 copre questa gamma.
6. La linea di fondo: La fisica paga
Il ritorno sull'investimento per un posizionatore di saldatura viene solitamente calcolato in termini di risparmio di manodopera e produttività. Ma i vantaggi guidati dalla fisica sono la riduzione del tasso di difetti, meno riparazioni, maggiore rendimento al primo passaggio – spesso supera il solo risparmio di manodopera.
Considera questi risultati tipici delle officine che hanno integrato posizionatori nelle loro celle di saldatura robotizzate:
| Metrico | Senza posizionatore | Con posizionatore |
| Resa della saldatura al primo passaggio | 70–85% | 95–98% |
| Tasso di riparazione | 15–30% | 2–5% |
| Tempo di accensione dell'arco per turno | 35–45% | 65–80% |
| Tasso di deposizione (kg/ora) | Solo tariffa base | 1.3–1,8× tasso base |
| La gru si muove per turno | 15–30 | 1–3 |
Questi numeri riflettono una verità fondamentale: quando controlli la gravità, sei tu a controllare la qualità. E la qualità, misurata con un minor numero di riparazioni, meno rilavorazioni, e una maggiore produttività: questo è ciò che ripaga il posizionatore.
7. Ripensare il posizionatore
Un posizionatore di saldatura è spesso visto come un accessorio per la movimentazione dei materiali, un modo conveniente per spostare parti pesanti. Questa prospettiva svende la tecnologia. Un posizionatore di saldatura lo è, al suo centro, un sistema di gestione della gravità che trasforma le condizioni fisiche in cui avviene la saldatura per fusione.
Ruotando il pezzo in lavorazione in modo che ogni giunto sia presentato nell'orientamento ottimale, un posizionatore:
- Allinea la gravità con l'articolazione, migliorare la penetrazione e la fusione
- Stabilizza il bagno di saldatura, riducendo i tassi di difetto
- Consente tassi di deposizione più elevati senza compromettere la qualità
- Fornisce condizioni termiche costanti per risultati metallurgici prevedibili
- Elimina i tempi senza valore aggiunto legati al riposizionamento dipendente dalla gru
Per le officine che stanno valutando il loro primo posizionatore – o il passaggio da sistemi manuali a servoazionati – l’argomentazione fisica è convincente. La differenza tra una saldatura verticale verso l'alto e una saldatura in posizione piana non è estetica. Si vede nelle radiografie, nei risultati dei test meccanici, e, in definitiva, nell'affidabilità del prodotto finito.
Posizionatori ROBOPTIX, dalla serie leggera-contropunta B001 alla serie multiasse B008–B012, sono progettati per fornire la precisione e la ripetibilità richieste per la saldatura guidata dalla fisica. Con precisione di posizionamento di 0.05 mm e integrazione perfetta del robot tramite interfacce assi esterne standard, consentono la saldatura a gravità controllata richiesta dalla moderna fabbricazione.
Pronto a vedere cosa può fare la saldatura basata sulla fisica per la tua officina?
Contatto ROBOPTIX per un'analisi personalizzata della selezione del posizionatore, inclusi disegni di layout 3D e supporto di integrazione per tutti i principali marchi di robot.
Informazioni sull'autore
Esperienza & Credenziali
Specialista nell'integrazione di sistemi di saldatura robotizzata con 12+ anni di esperienza diretta in progetti focalizzati sulla selezione e integrazione del posizionatore robot. Ha fornito consulenza a 300+ fabbriche in tutto il Nord America, Europa, e Asia. Tutti i dati delle specifiche contenuti in questo articolo sono tratti da file H / B / l / Schede prodotto serie U.
Contesto aziendale: 26+ anni di ingegneria dell'automazione della saldatura, 40+ brevetti attivi, 1,500+ progetti completati a livello globale, circa 70% che coinvolgono l'integrazione del posizionatore robot.
Certificazioni
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema di gestione della qualità
- GJB 9001C-2017 — Sistema di gestione della qualità delle attrezzature militari/armi
- CE UE: Direttiva Macchine 2006/42/CE (Cert. NO. M.2026.206.C134866)
- Impresa ad alta tecnologia — Cert. NO. GR202341000595 (Pubblicato nel novembre. 2023)
Ultimo aggiornamento: giugno 2026
POST CORRELATI

Padronanza della saldatura laser robotizzata: 10 Consigli pratici per ottenere il massimo delle prestazioni e del ROI

6 Sfide comuni nella saldatura laser robotizzata e come risolverle

7Robot dell'asse + Posizionatori robotici: Costruzione di celle di saldatura flessibili complete
In che modo la saldatura laser robotizzata consente l'alleggerimento del settore automobilistico: Dall'acciaio ad alta resistenza ai corpi in alluminio
Perché i sistemi di visione sono essenziali per la saldatura laser robotizzata
