Produttore di workstation robotizzate personalizzate e sistemi laser



Testa e contropunta vs. Tipo L vs. Posizionatore robot di tipo U: Come scegliere in base alla forma del pezzo
Inizia con il pezzo, Non la macchina
La domanda più comune che riceviamo dalle fabbriche che valutano i posizionatori robot è:: “Che è meglio: testa e contropunta o tipo U?” La domanda stessa è formulata in modo errato. La domanda giusta è: che aspetto ha il mio pezzo?, e quale posizionatore è progettato per questo?
Una testa e contropunta è la soluzione ottimale per i gusci dei recipienti a pressione e quasi inutile per le staffe automobilistiche. Un tipo U eccelle su componenti multi-faccia nella gamma di 300-1.000 kg e non è in grado di gestire un tubo da 3 metri con qualsiasi carico utile. Questo articolo affronta la selezione nel modo in cui pensa effettivamente un acquirente: partendo dal pezzo. Per ciascuna delle sei categorie comuni di pezzi, identifichiamo la giusta tipologia di posizionatore, spiegare perché, e supportarlo con risultati di produzione documentati da installazioni reali.
| Rapporto con la guida completa alla selezione: Questo è il compagno di decisione rapida del 2026 Guida all'acquisto del posizionatore robot: Tutto 5 Tipi a confronto. Se desideri dettagli tecnici più approfonditi su ciascun tipo, vedi quell'articolo. Questo ti porta a una raccomandazione di seguito 10 minuti. |
Tabella di corrispondenza rapida: Trova la categoria del tuo pezzo
La grande maggioranza dei pezzi di saldatura industriale rientra in una delle sei categorie. Individua il tuo qui sotto:
| Descrizione del pezzo | Esempi tipici | Prima scelta | Seconda scelta | Eliminare |
| Lungo, tubolare, assialmente simmetrico: entrambe le estremità sono afferrabili | Recipienti a pressione, alberi, sezioni della torre, bobine di tubi | Testa e contropunta (Serie B) | Tipo H (sezione circolare) | Tipo U, Tre assi |
| Disco, squillo, o geometria planare: basso rapporto altezza-diametro | Flange, cornici circolari, Vassoi batteria EV | Tavola rotante di tipo H (Serie H) | Testa e contropunta (piccolo) | Tre assi |
| Multifaccia, 300–1.000 chilogrammi, saldatura pura | Staffe automobilistiche, telai di strumenti, piastre di montaggio dell'attrezzatura | Doppio asse di tipo U (Serie U) | Tipo L | Testa e contropunta |
| Multifaccia, 300–1.500 chilogrammi, saldatura + montaggio nella stessa stazione | Telai per pacchi batterie EV, telai di moto, strutture in alluminio | Doppio asse di tipo L (Serie L) | Tipo U | Testa e contropunta |
| Complesso multifaccia, 500–2.000 chilogrammi, saldature pesanti | Bracci dell'escavatore, bracci di gru, telai delle gondole delle turbine eoliche | Tre assi (B008–B012) | Testa e contropunta (corpo del braccio) | Tipo H, Tipo U |
| Pezzo sovrappeso, >2,000 kg | Recipienti a pressione pesante, grandi nodi strutturali, serramenti industriali | Testa e contropunta pesanti (B004) | Tre assi (B008, fino a 2,000 kg) | Tipo U, tipo H leggero |
Scenario 1: Lungo, Tubolare, o pezzi assialmente simmetrici
| Raccomandato: Posizionatore robot di testa e contropunta (Serie B) |
| Pezzi tipici: Gusci di recipienti a pressione (anello e cuciture longitudinali), alberi di trasmissione di grandi dimensioni, sezioni di torri di turbine eoliche, tubi del braccio per macchinari di ingegneria, collettori di tubi Sfida fondamentale: Riposizionamento manuale di a 1,500 Il guscio del recipiente a pressione da kg richiede una gru e due bracci per ogni rotazione, media 20 minuti per evento. Ha bisogno di una tipica shell 6 A 8 riposizionamento degli eventi per ciclo: finito 2 ore di arco perse per componente. Tipo consigliato: Posizionatore robot testa e contropunta - B001 / B002 / B004 Perché: Il posizionatore ruota continuamente il pezzo lungo il suo asse primario mentre il robot segue la giunzione: una perfetta corrispondenza geometrica per le saldature circonferenziali. Si raggiunge il tempo di accensione dell'arco 85%+. Ogni cucitura è completata in posizione piana. Modelli di riferimento: MRK-B001 (500–1.000 chilogrammi, 0.05 mm@R350, 90°/s, campata 2–3,5 m) / MRK-B002 (1,000–1.500 chilogrammi, 60°/s) / MRK-B004 (1,500–5.000 chilogrammi, ±0,075 mm@R500, estendersi fino a 8 M) Risultato documentato: Un produttore di recipienti a pressione della costa del Golfo che utilizza MRK-B002: il tasso di porosità sulle giunture degli anelli è diminuito 9.2% A 0.6%; la produttività è aumentata da 3 A 7 componenti per turno; riduzione annuale dei costi di rilavorazione di $142,000. |
Quando la testa e la contropunta NON si adattano
- Le estremità del pezzo non possono essere afferrate concentricamente (sezione trasversale irregolare, grave conicità)
- Il centro di massa è significativamente spostato rispetto all'asse di rotazione: crea pericolose dinamiche di rotazione
- Il diametro esterno del pezzo supera il diametro di oscillazione massimo del modello
Scenario 2: Disco, Squillo, o pezzi planari
| Raccomandato: Tavola di rotazione del servo di tipo H (Serie H) |
| Pezzi tipici: Flange di tutte le dimensioni, telai strutturali circolari, Vassoi base per pacco batterie EV, tappi terminali circolari, sezioni dell'anello Sfida fondamentale: Indicizzazione manuale a 600 kg di flangia tra le posizioni di saldatura dei fori dei bulloni 3 A 5 minuti per indice, introduce errore angolare, e crea affaticamento per un intero turno. Tipo consigliato: Tavola di rotazione servo di tipo H - H001 / H004 / H005 Perché: La tavola circolare ruota in ciascuna posizione indicizzata con precisione servo (±0,05 mm) mentre il pezzo è piatto, rispettando l'orientamento naturale del disco e delle parti planari. Non è necessario sollevare o inclinare; costo di integrazione più basso tra tutti e cinque i tipi. Modelli di riferimento: MRK-H001 (500–2.000 chilogrammi, ±0,05@R350, 60°/s, mettetelo a tavola. 600–2.000 mm) / MRK-H004 (500–1.500 chilogrammi, oscillazione massima ø2.000 mm) / MRK-H005 (1,500–2.000 chilogrammi, oscillazione massima ø3.000 mm) Risultato documentato: Un'officina per la fabbricazione di flange che utilizza MRK-H001: uscita flangia a turno singolo aumentata da 24 A 47 unità (+96%); Il tasso di superamento dell'ispezione al primo passaggio è migliorato rispetto a 71% A 97%. |
Quando il tipo H NON è adatto
- Il pezzo richiede saldatura sulle facce laterali o sul lato inferiore: la rotazione di tipo H espone solo la superficie superiore
- Il rapporto altezza/diametro del pezzo è superato 0.8 — la stabilità rotazionale si deteriora, rischio crescente
Scenario 3: Componenti multifaccia, 300–1.000 chilogrammi, Saldatura pura
| Raccomandato: Posizionatore robot a doppio asse di tipo U (Serie U) |
| Pezzi tipici: Staffe di sospensione automobilistiche, piastre di montaggio del telaio, cornici del cruscotto, sottogruppi body-in-white, saldature dell'alloggiamento delle apparecchiature Sfida fondamentale: Con apparecchio fisso, 40–Il 60% dei giunti saldati su una staffa a quattro facce viene eseguito in posizioni verticali o sopratesta. Il risultato: porosità all'8–12%, irregolarità del tallone sulle cuciture verticali, e incoerenza da turno a turno, tutto causato dalla posizione, non programmazione. Tipo consigliato: Posizionatore robot a doppio asse di tipo U — U001 / U002 Perché: L'asse di rotazione J1 (±90°) e asse di rotazione J2 (±200°) portare qualsiasi faccia nella posizione di saldatura piana rivolta verso l'alto prima di ogni sequenza di saldatura. Il robot non salda mai fuori posizione. L'ingombro di ~1,2 m² consente più unità affiancate in un'unica cella. Modelli di riferimento: MRK-U001 (300 kg, ±0,05 mm@R250, J1: 30°/s / 2,695 N·m, J2: 60°/s / 1,225 N·m) / MRK-U002 (500–1.000 chilogrammi, ribaltamento ±0,075 mm@R500, utensile ±0,05 mm@R350, J2: 60°/s) Risultato documentato: Un fornitore di staffe automobilistiche di livello 2 che utilizza due unità MRK-U002: il tasso complessivo di difetti è sceso da 11.4% A 1.8%; il costo della manodopera mensile per la rilavorazione è diminuito $28,400 A $4,100; l'intero investimento è stato recuperato 6.1 mesi. |
Quando il tipo U NON è adatto
- Il peso del pezzo supera 1,000 kg (Soffitto del carico utile U002) — passare al tipo L o a tre assi
- La lunghezza del pezzo supera il gioco interno del telaio a U: interferenza con il telaio
- È necessaria un'operazione di assemblaggio simultaneo nella stessa stazione: il tipo U non ha la funzione di indicizzazione dell'assemblaggio
Scenario 4: Componenti multifaccia con saldatura + Assemblea nella stessa stazione
| Raccomandato: Posizionatore robot a doppio asse di tipo L (Serie L) |
| Pezzi tipici: Telai per pacchi batterie EV (alluminio e acciaio), telai principali di moto e biciclette, strutture di base per apparecchiature di medie dimensioni, qualsiasi pezzo che richieda l'inserimento di un dado, cuscinetto inserito a pressione, o assemblaggio di parti presso l'attrezzatura di saldatura Sfida fondamentale: Trasferimento a 1,200 kg di telaio del pacco batteria tra una stazione di saldatura e una stazione di assemblaggio aggiunge 15 A 20 minuti di tempo senza valore aggiunto per ciclo, richiede un sollevamento con gru in ogni direzione, e introduce un errore di posizione ad ogni trasferimento. Tipo consigliato: Posizionatore robot a doppio asse di tipo L - L001 / L002 Perché: L'asse dell'utensile con telaio a L ha un duplice scopo: rotazione del pezzo per l'accesso alla saldatura multifaccia e indicizzazione in posizioni precise per l'assemblaggio. Entrambe le operazioni avvengono nello stesso appuntamento, eliminando il trasferimento tra le stazioni. L002 coppia di ribaltamento di 6,720 N·m gestisce fortemente asimmetrico 1,500 kg telai in alluminio. Modelli di riferimento: MRK-L001 (300–500 chilogrammi, asse utensile ±0,05 mm@R350, ribaltamento ±0,075 mm@R500, rotazione 60°/s) / MRK-L002 (1,500 kg, coppia di rotazione 3,960 N·m, coppia di ribaltamento 6,720 N·m, cavo di massa di saldatura ≥75 mm²) Risultato documentato: Un produttore di batterie per veicoli elettrici che utilizza MRK-L002: tempo di ciclo di una singola unità ridotto da 42 A 28 minuti (−33%); eliminate due stazioni di trasferimento di assemblaggio; risparmio annuo sul costo del lavoro di $186,000. |
Quando il tipo L NON è adatto
- Applicazione di pura saldatura senza requisiti di assemblaggio: il tipo U offre solitamente una migliore efficienza in termini di costi
- L'applicazione richiede un angolo di ribaltamento maggiore di 90°: la corsa dell'asse di ribaltamento di tipo L è limitata
Scenario 5: Saldature pesanti complesse, 500–2.000 chilogrammi
| Raccomandato: Posizionatore robot a tre assi (Serie B008–B012) |
| Pezzi tipici: Bracci del braccio e avambracci dell'escavatore, sezioni del braccio della gru e ralle rotanti, telai di base della navicella delle turbine eoliche, strutture principali delle attrezzature minerarie, gruppi rotanti di macchine portuali Sfida fondamentale: Il braccio di un escavatore complesso presenta giunzioni trasversali 6+ aerei. Il flusso di lavoro tradizionale richiede 4 A 6 eventi di riposizionamento della gru per ciclo, media 22 minuti ciascuno. Tempo totale di riposizionamento per barra: 90 A 130 minuti prima di qualsiasi ulteriore saldatura. Tipo consigliato: Posizionatore robot a tre assi — B009 / B011 / B008 Perché: Tre servoassi coordinati portano in sequenza qualsiasi cucitura su qualsiasi faccia nella posizione di saldatura piana. Il pezzo viene caricato una volta e scaricato una volta: tutto il riposizionamento frontale è gestito dal posizionatore. B008 raggiunge l'altalena 5,000 mm; B009 e B011 raggiungono una ripetibilità di ±0,03 mm. Modelli di riferimento: MRK-B008 (1,500–2.000 chilogrammi, rotazione ±0,05 mm@R500, battente ø5.000 mm, utensile 60°/s) / MRK-B009 (500–1.000 chilogrammi, rotazione ±0,03 mm@R500, utensile 90°/s) / MRK-B011 (1,000–1.500 chilogrammi, rotazione ±0,03 mm@R500, utensile 90°/s) Risultato documentato: Una fabbrica di macchine edili che utilizza MRK-B011 per la produzione del braccio dell'escavatore: operazioni con gru per turno ridotte da 68 A 8 (solo carico/scarico); Ciclo di saldatura a unità singola abbreviato da 4.2 A 2.7 ore (−36%); la produzione annua è aumentata da 580 A 890 unità. |
Quando il tre assi NON è adatto
- Il pezzo supera 2,000 kg: passa alla testa e contropunta per carichi pesanti (B004: 5,000 portata kg)
- Il pezzo in lavorazione è un cilindro o un disco standard: la complessità e il costo dei tre assi non sono giustificati; utilizzare testa e contropunta o tipo H
Scenario 6: Pezzi in sovrappeso – Sopra 2,000 kg
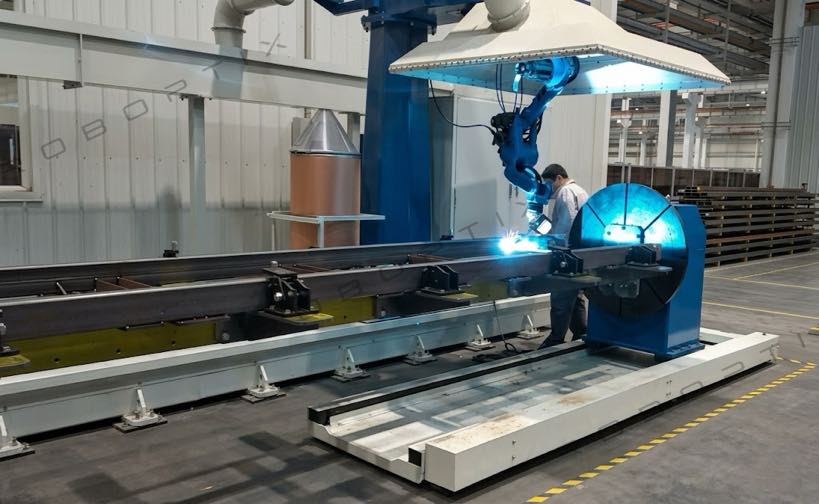
| Raccomandato: Posizionatore robot di testa e contropunta per impieghi gravosi (MRK-B004) |
| Pezzi tipici: Assemblaggi di recipienti a pressione pesante (diametro 2 m+), sezioni di serbatoi di stoccaggio di grandi dimensioni, nodi strutturali industriali pesanti, massicci assemblaggi di fusione e saldatura Sfida fondamentale: Ai carichi utili sopra 2,000 kg, la maggior parte dei tipi di posizionatore robot non rientrano nelle specifiche. La sfida ingegneristica diventa la coppia motrice, forza frenante, e rigidità della campata ad elevata inerzia rotazionale, non solo coefficiente di carico nominale. Tipo consigliato: Testa e contropunta per carichi pesanti - MRK-B004 Perché: Valutato per 1,500 A 5,000 kg con campate da 3 m a 8 M, progettato per dinamiche ad alta inerzia di pezzi cilindrici sovrappeso. La decelerazione controllata a 20°/s² impedisce lo spostamento del pezzo. L'unico modello del catalogo standard che copre i carichi superiori 2,000 kg in produzione continua. Modelli di riferimento: MRK-B004 (1,500–5.000 chilogrammi, ±0,075 mm@R500, velocità massima di rotazione 30°/s, accelerazione/decelerazione 20°/s², campate standard: 3 / 5 / 6 / 8 M) Risultato documentato: Un produttore industriale pesante che utilizza MRK-B004 (8 m) su sezioni di serbatoi di stoccaggio da 4,2 tonnellate: eventi di riposizionamento della gru per turno ridotti da 12 A 0 metà ciclo; l'efficienza della saldatura è aumentata 44%; tutte le registrazioni degli incidenti di sicurezza relativi alla gru sono state eliminate per quella postazione di lavoro. |
Testa e contropunta vs. Tipo L vs. Tipo U: Confronto diretto
Questi tre tipi generano il maggior numero di domande di selezione. Tabella decisionale a cinque dimensioni:
| Dimensione | Testa e contropunta (B) | Doppio asse di tipo L (l) | Doppio asse di tipo U (U) |
| Adattamento della forma del pezzo | ❌ Solo assialsimmetrico | ✅ Multifaccia, di taglia media | ✅ Multifaccia, piccolo-medio |
| Carico utile massimo | ✅ 5,000 kg (B004) | ⚪ 1,500 kg (L002) | ❌ 1,000 kg (U002) |
| Elimina la saldatura sopratesta | ⚪ Solo cuciture circonferenziali | ✅ Efficace multi-faccia | ✅ Tutte le facce: J1+J2 |
| Funzione di assemblaggio nella stessa stazione | ❌ Non supportato | ✅ Asse utensile a duplice scopo | ❌ Non supportato |
| Impronta sul pavimento | ❌Grande (campata 2–8 m) | ⚪ Medio | ✅ Il più piccolo (~1,2 m²) |
| Complessità dell'integrazione | ✅Basso (unico asse) | ⚪ Medio (due assi) | ⚪ Medio (due assi) |
| Costo di acquisto tipico | ⚪Medio | ⚪Medio | ⚪Medio |
| La migliore soluzione per il settore | Recipienti a pressione, vento, tubo | Batteria per veicoli elettrici, motociclo, alluminio | Staffe automobilistiche, BIW |
⚪ = Intervallo medio tra i due estremi.
5 Domande per confermare la selezione
| Q1: È possibile afferrare entrambe le estremità del pezzo in modo concentrico? → Sì: testa e contropunta sono un candidato. NO: eliminare testa e contropunta. Q2: Il peso del pezzo in lavorazione (compreso l'apparecchio) superare 1,000 kg? → Sì: eliminare il tipo U; valutare il tipo L, testa e contropunta, o tre assi. Q3: Il pezzo richiede operazioni di saldatura e assemblaggio nella stessa stazione? → Sì: Il tipo L è il candidato principale. Q4: I cordoni di saldatura sono distribuiti trasversalmente 4 o più volti? → Sì: eliminare testa-contropunta e tipo H; valutare il tipo U, Tipo L, o tre assi. Q5: Il volume annuale è superiore 500 unità con severi requisiti di coerenza della posizione di saldatura? → Sì: il controllo coordinato degli assi è obbligatorio, non opzionale: conferma la compatibilità del marchio del robot prima di ordinare. |
Non sei sicuro in quale categoria rientri il tuo pezzo?
Inviaci un disegno o una fotografia del pezzo con il peso e il volume di produzione mensile. Il nostro team di ingegneri identificherà il giusto tipo di posizionatore robot, specificare il modello corretto, e fornire una stima preliminare del ROI, per iscritto, entro 24 orari lavorativi, senza alcun costo.
► Invia i dettagli del tuo pezzo per una raccomandazione di selezione gratuita
Informazioni sull'autore
| Esperienza & Credenziali Specialista nell'integrazione di sistemi di saldatura robotizzata con 12+ anni di esperienza diretta nel progetto. La struttura dello scenario del pezzo in questo articolo si basa sulla consulenza di selezione fornita a 300+ fabbriche in tutto il Nord America, Europa, e Asia. Tutti i dati del case study sono documentati, registrazioni di produzione anonimizzate da installazioni reali. Azienda: 26+ anni di ingegneria dell'automazione della saldatura, 40+ brevetti attivi, 1,500+ progetti completati a livello globale. Tutte le specifiche del prodotto tratte dall'attuale H / B / l / Schede tecniche della serie U. Certificazioni: ISO 9001:2015 (GB/T 19001-2016) — Sistema di gestione della qualità GJB9001C-2017 — Sistema di gestione della qualità delle attrezzature militari/d'armi IO COSA — Direttiva Macchine 2006/42/CE (Cert. NO. M.2026.206.C134866) Impresa ad alta tecnologia —Cert. NO. GR202341000595 (Pubblicato nel novembre. 2023) Ultimo aggiornamento: Maggio 2026 |
POST CORRELATI

L'audit pre-acquisto: Una lista di controllo per le visite in fabbrica e un protocollo di test al banco per gli acquirenti di posizionatori di saldatura

Tendenze delle celle di saldatura robotizzata 2026-2030: AI, Visione artificiale & Il futuro dell'automazione della saldatura

ROI di una cella di saldatura robotizzata senza programmazione: Una guida pratica per le applicazioni in acciaio strutturale

7Robot dell'asse + Posizionatori robotici: Costruzione di celle di saldatura flessibili complete

5 Motivi per cui la saldatura di pezzi di grandi dimensioni è inefficiente e come un posizionatore robot li risolve