


Produttore di workstation robotizzate personalizzate e sistemi laser



Fabbricazione senza attrezzature: Quando un posizionatore di saldatura sostituisce maschere complesse, Saldature a punti, e Tempo della gru
La parte più costosa di molte saldature è quella che non si salda mai: l'attrezzatura
Cammina su quasi tutti i piani di fabbricazione e scoprirai che il vero collo di bottiglia raramente è l'arco. È la configurazione: un dispositivo di saldatura personalizzato seduto in un angolo, un saldatore a punti curvo su un giunto, e un carroponte inattivo mentre un operatore attende di ribaltare un telaio da 2 tonnellate. Attraverso ROBOPTIX implementazioni di posizionatori in acciaio strutturale, recipiente a pressione, e produzione di attrezzature pesanti, vediamo ripetutamente lo stesso schema: i negozi investono migliaia di euro in attrezzature e ore nelle virate, quando un singolo servo posizionatore poteva eliminarli entrambi.
Questo articolo spiega il modello di fabbricazione senza dispositivi di fissaggio: come un posizionatore di saldatura consente di ruotare il pezzo in lavorazione invece di costruire una maschera attorno ad esso, perché rimuove la puntatura dal processo, e come elimina completamente il riposizionamento dipendente dalla gru. Il risultato sono tempi di consegna più brevi, costo degli utensili inferiore, e, come mostra la fisica sottostante, saldature migliori.
Nnota: I dati sui costi e i miglioramenti dei tempi di ciclo riportati di seguito sono tratti dalle integrazioni dei posizionatori ROBOPTIX e confrontati con ricerche peer-reviewed sul comportamento del bagno di saldatura guidato dalla gravità (Parco et al., 2019, Scienze applicate; Liu et al., 2023, Materiali).
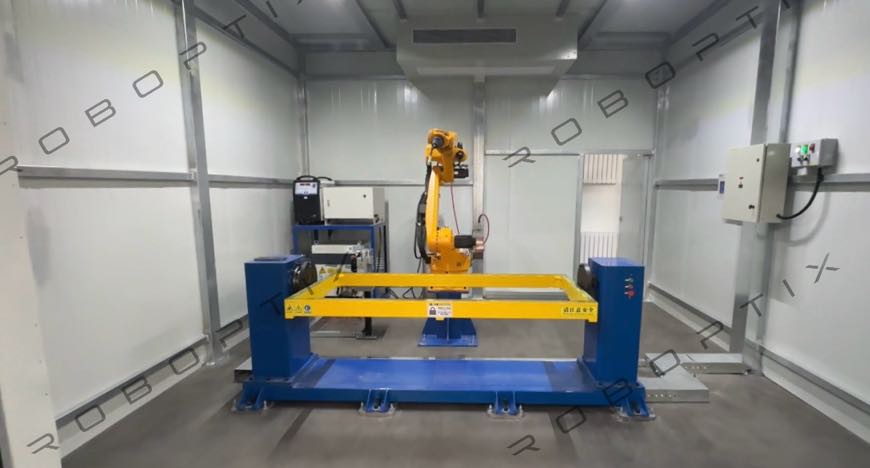
1. La tassa nascosta sugli infissi e sulle maschere
Un dispositivo di saldatura è qualsiasi dispositivo che regge, supporta, o allinea una parte durante la saldatura. Le maschere individuano e bloccano; supporto degli infissi. Entrambi risolvono lo stesso problema risolto da un posizionatore, ovvero presentare il giunto nel posto giusto, ma lo risolvono con l'acciaio e i tempi di consegna anziché con il movimento. Il costo viene raramente conteggiato su una singola voce, ed è proprio per questo che sfugge al controllo.
1.1 Quanto costa effettivamente un dispositivo personalizzato
- Ingegneria del design: Un apparecchio una tantum inizia con CAD, FEA per rigidità, e analisi delle tolleranze: spesso sono necessarie 20-80 ore di progettazione prima che una singola lamiera venga tagliata.
- Lavorazione e saldatura: I corpi degli apparecchi sono realizzati in acciaio strutturale, lavorato per il posizionamento delle superfici, e alleviato dallo stress. Per un telaio di medie dimensioni, il materiale più la manodopera costa generalmente $ 2.000– $ 15.000.
- Stoccaggio e inventario: Gli infissi sono parassiti dello spazio. Un negozio in funzione 200 Gli SKU potrebbero essere validi 150 attrezzature attive che occupano un'ottima metratura in prossimità delle celle di saldatura.
- Tempi di inattività del cambio formato: Passare una cella da una parte all'altra significa scambiare, riallineamento, e riqualificazione dell'attrezzatura: 15-60 minuti di tempo non produttivo per cambio.
- Obsolescenza: Quando la parte viene revisionata, il dispositivo spesso non può seguire. Gli infissi morti si accumulano come legni.
Nessuno di questi costi appare nel calcolo dei costi di saldatura, tuttavia insieme spesso superano il lavoro risparmiato dalla saldatura stessa. Un posizionatore affronta il problema strutturalmente: invece di costruire un nuovo dispositivo di supporto per ogni forma di parte, acquisti un dispositivo che mantiene ogni forma della parte ruotandola.
1.2 La spirale della morte dal calendario al cambio
I costi nascosti si aggravano attraverso uno schema che chiamiamo “spirale mortale dal dispositivo al passaggio all’euro”.. Arriva una nuova parte; ingegneria cita un dispositivo; l’approvvigionamento attende l’acciaio; la cella rimane inattiva fino all'atterraggio dell'apparecchiatura; la parte funziona; quindi la variante successiva necessita di un proprio dispositivo, e il ciclo si ripete. Ogni iterazione aggiunge tempi di consegna che il cliente ritiene ma che il negozio raramente fattura. Negozi ad alto mix: quelli che gestiscono dozzine di fasce distinte, monta, e fotogrammi al mese - sono i più esposti, perché il loro numero di incontri cresce più velocemente di quanto ogni singolo appuntamento ripaga. Un servoposizionatore rompe la spirale rendendo il dispositivo di trattenimento una risorsa riutilizzabile anziché una passività per parte.
2. Ruota la parte, Non costruire la maschera
L’intuizione fondamentale della fabbricazione senza dispositivi di fissaggio è la sostituzione. Esiste un dispositivo per mantenere un giunto con un angolo praticabile. Un posizionatore fa la stessa cosa spostando il pezzo in lavorazione, quindi l'attrezzatura diventa superflua.
2.1 Un dispositivo, Ogni geometria
Si consideri una famiglia di gruppi di staffe che in precedenza richiedevano tre dispositivi dedicati (uno per variante). Montato su paletta-contropunta o posizionatore tipo L, tutte e tre le varianti vengono semplicemente fissate al tavolo e ruotate fino all'angolo di saldatura ottimale. IL ROBOPTIX Serie testa-coda B001–B004 e servoposizionatori multiasse B008–B012 trave di copertura, piatto, e geometrie irregolari attraverso la rotazione programmabile anziché l'utensileria personalizzata.
2.2 Perché questo batte il fissaggio in termini di qualità
Ruotare la parte in piano (1G/1F) La posizione fa molto di più che salvare un dispositivo: migliora la saldatura. Studi peer-reviewed confermano che i cambiamenti guidati dalla gravità nella convezione del bagno di fusione differiscono nettamente in base alla posizione di saldatura: Parco et al. (2019) penetrazione misurata di 1.8 mm in posizione piatta rispetto a solo 0.8 mm in P-GMAW verticale discendente con apporto termico adeguato, mentre Liu et al. (2023) documentato a 23.8% dimensione del grano del centro di saldatura più grande nelle saldature ad arco plasma piane rispetto a quelle verticali. Portando ogni giuntura in piano, il posizionatore rimuove simultaneamente l'attrezzatura e migliora i risultati metallurgici: una doppia vittoria che una maschera statica non può offrire.
2.3 Programmazione rispetto agli utensili
Il passaggio più profondo avviene dagli strumenti alla programmazione. Un appuntamento è un impegno fisico per una parte; un programma di posizionamento è per molti un impegno software. Una volta mappata una famiglia di parti sugli angoli di rotazione e sulle posizioni di bloccaggio, nuove varianti vengono aggiunte modificando un programma, non tagliando l'acciaio. Per le officine che fanno offerte per contratti dal prototipo alla produzione, questa agilità è di per sé una risorsa di vendita: puoi citare una nuova staffa senza citare un nuovo dispositivo, e puoi modificare il preventivo in poche ore anziché in settimane. Il posizionatore diventa una capacità flessibile piuttosto che una maschera monouso.
Regola pratica: se l'unico compito di un dispositivo è mantenere la parte inclinata o impedirle di rotolare, un posizionatore può quasi sempre sostituirlo. Prenotare attrezzature per lavori che richiedono un'individuazione precisa delle funzionalità che la sola rotazione non è in grado di fornire.
3. Uccisione della saldatura a punti
La puntatura, ovvero le saldature temporanee che mantengono le parti allineate prima del passaggio finale, è un sostituto nato per necessità. Su parti troppo difficili da fissare, gli operatori virano, controllo, ri-grazie, quindi saldare. È lento, incoerente, e una frequente fonte di difetti.
3.1 I problemi con la virata
- Fasi di processo aggiuntive: Ogni virata è un ciclo start-stop e ogni start-stop è un potenziale sito di mancanza di fusione o di inclusione.
- Rischio di distorsione: I chiodini si bloccano nello stress da adattamento. Quando la passata finale li scioglierà, lo stress residuo può spostare il giunto e causare deformazioni.
- Adattamento incoerente: La virata manuale varia da operatore a operatore, in questo modo il robot o il saldatore vedono ogni volta una parte diversa.
Un posizionatore con bloccaggio integrato e movimento sincronizzato elimina la necessità di puntine. La parte è tenuta rigidamente dai mandrini o dalla tavola del posizionatore, il robot esegue un unico passaggio continuo, e non c'è alcuna transizione dalla virata alla finale che fallisca. Per il lavoro sul codice in AWS D1.1, l'eliminazione dei chiodini rimuove anche una causa comune di fusione radicale discontinua che gli ispettori segnalano.
3.2 Saldatura continua su parti cilindriche
Su tubi e involucri di recipienti a pressione, la rotazione coordinata del posizionatore consente al robot di saldare l'intera cucitura in un passaggio continuo nella posizione ottimale a ore 12. Nessun anello di virata, nessuna sequenza di punti di saldatura, solo una ininterrotta, cordone uniforme. Ciò è impossibile da ottenere riposizionando un pezzo fisso, ed è la ragione principale per cui i produttori di tubi adottano i posizionatori.
3.3 Eliminazione della virata e controllo della distorsione
Oltre la velocità, la rimozione dei puntine migliora la precisione dimensionale. Le punti di saldatura sono per definizione fusioni incomplete che successivamente devono essere rifuse; se non si sciolgono completamente nella passata finale, lasciano discontinuità a giro freddo. Inoltre precaricano il giunto con uno stress di adattamento che può far uscire l'assemblaggio dalla squadra man mano che il passaggio finale si restringe. Un posizionatore mantiene la parte in vero allineamento dal primo all'ultimo arco, in questo modo la saldatura completata si rilassa nella geometria progettata invece che in una saldatura distorta. Per assiemi con richiami di planarità o ortogonalità rigorosi, questa distinzione è la differenza tra una parte spedita e una parte che viene rielaborata.
4. Eliminazione del tempo della gru
Il terzo costo rimosso dal posizionatore è il più visibile: riposizionamento dipendente dalla gru. Un telaio di grandi dimensioni saldato in posizioni miste viene capovolto con un carroponte tra le facce, aggiungendo 5-15 minuti di fermo macchina non legati alla saldatura per capovolgimento, più il briefing sulla sicurezza, sartiame, e la disponibilità di gru attendono che lo circondano.
4.1 Un Monte, Rotazione continua
Con un posizionatore, la parte viene montata una volta. La paletta e la contropunta la ruotano di ogni angolo richiesto: tutte e quattro le facce di una trave, entrambi i lati di un piatto, l'intera circonferenza di un guscio, senza una sola chiamata della gru. ROBOPTIX i servoposizionatori mantengono la posizione angolare a ±0,05 mm su R350 (circa 0,008°), in questo modo ogni rotazione fa atterrare il giunto esattamente dove il programma lo prevede.
Risultato sul campo: Le officine che convertono il riposizionamento dipendente dalla gru in una rotazione del posizionatore a montaggio singolo in genere riducono i tempi di inattività di installazione e ribaltamento del 60-70%, aumentare il tempo di attivazione dell'arco da ~40% a ~70% di uno spostamento.
5. I numeri: ROI senza dispositivi
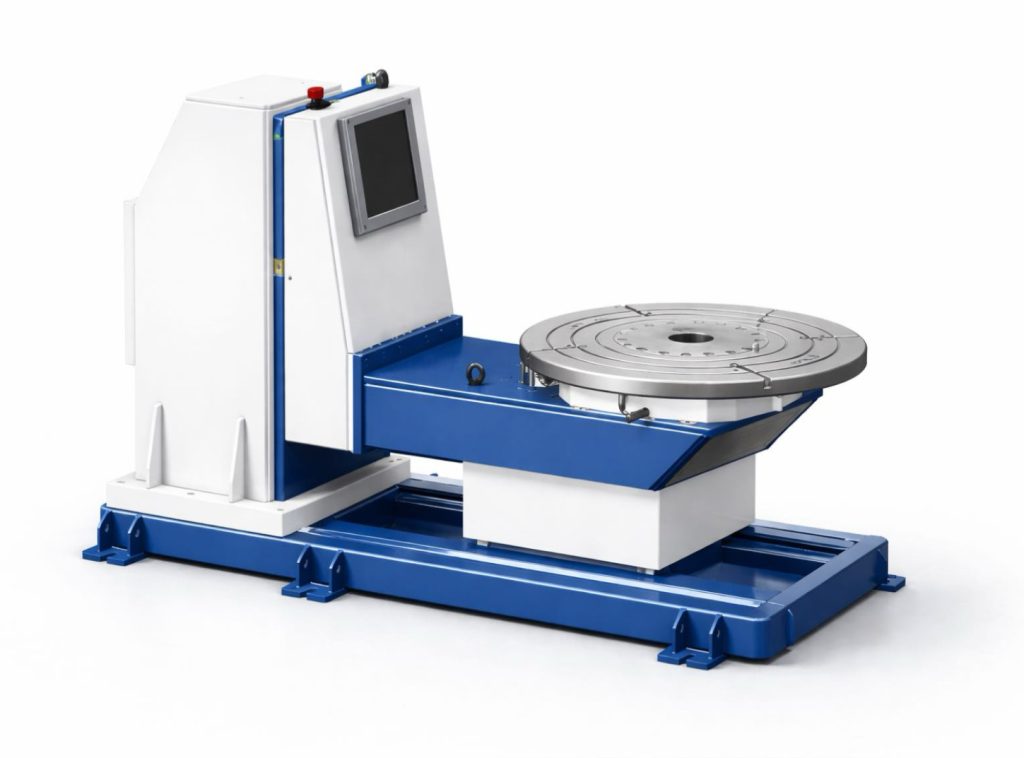
L'effetto combinato dell'eliminazione degli infissi, puntine, e il tempo della gru è misurabile. Risultati tipici da ROBOPTIX installazioni:
| Fattore di costo | Con infissi + Gru | Senza dispositivi (Posizionatore) |
| Tempo di installazione / parte | 20–60 minuti (scambio di apparecchi) | 2–5 minuti (MORSETTO + ruotare) |
| Costo degli utensili / SKU | $2k–$ 15.000 | $0 (posizionatore condiviso) |
| Saldatura a punti | Necessario | Eliminato |
| La gru chiama / spostare | 15–30 | 1–3 |
| Tempo di accensione dell'arco | ~40% del turno | ~70% del turno |
Per un'officina che gestisce decine di SKU di volume medio-basso, la sola eliminazione degli utensili spesso giustifica il posizionatore. Per produzioni ad alto mix, il collasso del tempo di setup è il guadagno dominante.
5.1 La matematica dell'ammortamento degli utensili
Per quantificare l'argomento degli utensili, considera un negozio con 40 SKU attivi, ciascuno dei quali richiede a $4,000 apparecchio - a $160,000 investimento in attrezzature che resta inattivo per la maggior parte del tempo e si deprezza ad ogni revisione del progetto. Un unico servoposizionatore per lo stesso compito, prezzo a cinque cifre, serve a tutti 40 SKU con zero utensili per parte. Anche prima di contare il risparmio di manodopera e gru, il posizionatore sostituisce un asset a sei cifre con un unico asset riutilizzabile. Il pareggio non è una questione di se, ma di quanti SKU sono necessari e per la maggior parte dei negozi ad alto mix, la risposta è meno di dieci.
6. Esempio di campo: Staffe per attrezzature pesanti
UN ROBOPTIX il cliente che fabbricava le staffe del braccio dell'escavatore utilizzava in precedenza due attrezzature dedicate e fissava a punti ciascuna staffa prima della saldatura robotizzata. Sono stati necessari passaggi tra le tre varianti di staffa 35 minuti e legai la gru. Dopo aver installato un servoposizionatore B008, le staffe vengono fissate direttamente alla tavola del posizionatore e ruotate attraverso tutti gli angoli di saldatura in un unico programma. Gli infissi sono stati ritirati, puntine eliminate, e le chiamate con gru sono scese da ~20 a 2 per turno. Il tempo di installazione è sceso al di sotto 4 minuti, e il rendimento di primo passaggio è aumentato da 88% A 96% man mano che le discontinuità indotte dall'adesività scomparivano.
Il periodo di ammortamento del posizionatore è stato inferiore a nove mesi, non dovuto ad archi più veloci, ma da partite cancellate, puntine cancellate, e le attese della gru cancellate.
7. Quando hai ancora bisogno di un dispositivo
Richiede sincerità: senza dispositivi è un modello potente, ma non universale. Potresti ancora aver bisogno di un dispositivo quando:
- È necessaria una localizzazione precisa delle funzionalità, ad es., mantenendo strette tolleranze di posizione tra i sottogruppi saldati che la rotazione da sola non può garantire
- La parte è troppo flessibile o sottile per essere trattenuta solo dai mandrini senza deformarsi
- Il volume di produzione estremo su un singolo SKU ne fa uno dedicato, dispositivo ottimizzato più velocemente di qualsiasi posizionatore per uso generale
- Geometrie pericolose o scomode rendono pericoloso il bloccaggio su un posizionatore senza strumenti di supporto aggiuntivi
In pratica, la maggior parte dei negozi trova un ibrido: i posizionatori gestiscono la maggior parte della rotazione e del controllo dell'angolo, mentre leggero, semplici aiuti per la localizzazione (partite non complete) gestire il resto. L’obiettivo è eliminare il costoso, apparecchio monouso: non tutti i morsetti dell'edificio.
Domande frequenti
Q: Un posizionatore di saldatura può davvero sostituire tutti i miei dispositivi??
UN: Non tutti, ma la maggior parte. Un posizionatore sostituisce qualsiasi attrezzatura il cui unico compito è mantenere una parte inclinata o impedirne la rotazione. Potrebbero essere ancora necessari i dispositivi necessari per il posizionamento preciso delle inter-funzioni o per supportare le parti flessibili, spesso in una forma molto più semplice.
Q: L'eliminazione delle punti di saldatura danneggia l'allineamento?
UN: No, lo migliora. Le virate sono incoerenti e possono bloccare la distorsione. Un posizionatore mantiene la parte rigidamente e in modo ripetibile, in questo modo il robot o la saldatrice vedono ogni volta la stessa parte allineata, senza che la transizione dalla virata alla finale fallisca.
Q: Quanto tempo di setup fa risparmiare un posizionatore?
UN: Nelle implementazioni sul campo di ROBOPTIX, la rotazione del posizionatore a montaggio singolo ha ridotto i tempi di installazione e capovolgimento del 60–70% rispetto al riposizionamento dipendente dalla gru, aumentando il tempo di accensione dell'arco da circa 40% A 70% di uno spostamento.
Q: La fabbricazione senza attrezzature è adatta per la produzione in piccoli volumi?
UN: Soprattutto sì. Volume medio-basso, il lavoro ad alto mix è esattamente quello in cui i dispositivi dedicati sono più costosi per parte. Un posizionatore condiviso ammortizza su ogni SKU con costi di attrezzatura pari a zero per parte.
Vuoi mandare in pensione i tuoi infissi?
Contatto ROBOPTIX per una valutazione senza fissaggi delle parti attuali e una raccomandazione sul posizionatore.
Riferimenti
[1] Parco, J.-H., Kim, SH., Luna, H.-S., & Kim, M.-H. (2019). Influenza della gravità sul comportamento del bagno di fusione e analisi della microstruttura in varie posizioni di saldatura nella saldatura ad arco metallico a gas pulsato. Scienze applicate, 9(21), 4626.
[2] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Mamma, X. (2023). Meccanismi di influenza gravitazionale sul comportamento del bagno di saldatura e sulle prestazioni del cordone di saldatura nella saldatura ad arco plasma a polarità variabile in diverse posizioni di saldatura. Materiali, 16(19), 6457.
Informazioni sull'autore
Esperienza & Credenziali
Specialista nell'integrazione di sistemi di saldatura robotizzata con 12+ anni di esperienza diretta in progetti focalizzati sulla selezione e integrazione del posizionatore robot. Ha fornito consulenza a 300+ fabbriche in tutto il Nord America, Europa, e Asia. Tutti i dati delle specifiche contenuti in questo articolo sono tratti da file H / B / l / Schede prodotto serie U.
Contesto aziendale: 26+ anni di ingegneria dell'automazione della saldatura, 40+ brevetti attivi, 1,500+ progetti completati a livello globale, circa 70% che coinvolgono l'integrazione del posizionatore robot.
Certificazioni
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema di gestione della qualità
- GJB 9001C-2017 — Sistema di gestione della qualità delle attrezzature militari/armi
- CE UE: Direttiva Macchine 2006/42/CE (Cert. NO. M.2026.206.C134866)
- Impresa ad alta tecnologia — Cert. NO. GR202341000595 (Pubblicato nel novembre. 2023)
Ultimo aggiornamento: giugno 2026
POST CORRELATI

6 Sfide comuni nella saldatura laser robotizzata e come risolverle

7Robot dell'asse + Posizionatori robotici: Costruzione di celle di saldatura flessibili complete
Automazione della saldatura di serbatoi di trasformatori:Risolvere la sfida del grande, Parti non ripetitive
Applicazioni reali di celle di saldatura robotizzata nell'industria generale: Casi di studio 2026
Come installare e integrare un robot del 7° asse: Guida passo passo & Migliori pratiche
