


Produttore di workstation robotizzate personalizzate e sistemi laser



Rotondo vs rettangolare vs irregolare: Abbinamento della configurazione del posizionatore di saldatura alla geometria del pezzo
La maggior parte degli acquirenti specifica a posizionatore di saldatura per settore: “Faccio recipienti a pressione," o "Sono in acciaio strutturale". L’industria è un utile suggerimento di partenza, non una regola di selezione. Il vero fattore determinante nella scelta del posizionatore di saldatura è la geometria: la forma della parte e il percorso che la saldatura deve seguire. Un tubo tondo e una trave rettangolare possono entrambi provenire da “fabbricazione pesante”.,” eppure richiedono macchine completamente diverse, e comprare quella sbagliata fa la differenza tra una cella che presenta ogni piatto di saldatura e una che combatte il pezzo per otto ore al giorno. Questo articolo classifica le saldature in tre geometrie: rotonde, rettangolare, e irregolari e abbina ciascuno alla configurazione del posizionatore di saldatura che mantiene la saldatura nella fascia piatta o orizzontale (1G/2G) con il minimo dramma e la migliore ripetibilità.
Il vantaggio di ottenere la giusta geometria è la coerenza. Mantieni la saldatura in posizione piatta/orizzontale e mantieni un vettore di gravità quasi costante nella piscina, il principale fattore determinante della stabilità della pozzanghera. Il lavoro sottoposto a revisione paritaria mostra che il comportamento della piscina e la qualità del cordone variano notevolmente con la posizione di saldatura (Parco et al., 2019; Liu et al., 2023). Scegliere il posizionatore di saldatura che mantiene la tua forma specifica in quella banda stabile è il modo in cui trasformi questa ricerca in una regola di progettazione della cella, ed è anche il modo per evitare di pagare per funzionalità che non ti servono.
Nota: La guida alla configurazione riflette ROBOPTIX implementazioni del posizionatore di saldatura attraverso il tubo, strutturale, e fabbricazione di saldature complesse, riferimenti incrociati con la ricerca peer-reviewed sul comportamento del pool dipendente dalla posizione (Parco et al., 2019; Liu et al., 2023) E ISO 9283 precisione multiasse .
1. Perché Geometria, Non l'industria, Dovrebbe guidare la scelta
Due produttori dello stesso settore possono avere esigenze opposte posizionatori di saldatura. Un'officina di recipienti a pressione salda lunghe giunture circonferenziali sui cilindri: pura rotazione, il caso più semplice del libro. Un altro salda gli ugelli, selle, e passaggi su quelle stesse navi - irregolari, lavoro multi-orientamento che necessita di un riorientamento continuo. “Recipiente a pressione” dà il nome al settore; la geometria della parte dà il nome alla macchina. Iniziare ogni selezione dalla forma della saldatura e dal percorso della giuntura, poi lasciamo che l’industria perfezioni i dettagli: il codice di saldatura (ASME Sez. VIII rispetto ad AWS D1.1 modificano l'impianto e le esigenze di accesso), l'obiettivo di throughput, e il ciclo di lavoro. Un'officina strutturale che esegue telai pesanti una tantum e un'officina strutturale che esegue travi di rimorchio ripetute possono anche atterrare su posizionatori diversi nonostante condividano la stessa etichetta, perché le loro parti hanno forme diverse, non perché il loro settore lo sia.
2. Pezzi rotondi: Tubi, Serbatoi, e cuciture rotanti
Parti rotonde: tubi, tubi, gusci di recipienti a pressione, sezioni di torri eoliche, rotori: condividono un dono strutturale: è possibile saldare una cucitura circonferenziale in un unico pezzo, posizione fissa della torcia mentre il pezzo ruota sotto di essa. La saldatura si trova a 12 ore in posizione piatta (1G) per l'intero passaggio. Questo è il più pulito, caso più ripetibile in tutto il lavoro del posizionatore di saldatura, perché nulla nell'orientamento della saldatura cambia mentre la parte gira: gravità, angolo della torcia, e la direzione del viaggio sono tutti costanti, che è esattamente la condizione che la ricerca lega ai pool stabili.
2.1 Migliore configurazione: Girare i rotoli, Paletta-Contropunta, Tavole rotanti
- Girare i rotoli: Per grandi diametri, cilindri a pareti sottili (serbatoi, torri del vento, tubo di grosso diametro), i rulli motori motorizzati più i rulli tenditori ruotano il guscio. Niente cattura la parte, quindi la distorsione è minima e la cucitura è in alto. Ideale quando la parte è troppo grande o troppo delicata per essere fissata, e quando si desidera un posizionatore di saldatura che gestisca una famiglia di diametri anziché una dimensione fissa del mandrino. Dimensionare la coppia del rullo motore in base alla massa della parte e alla velocità di rotazione richiesta; i rulli sottoalimentati scivolano e la velocità di cucitura varia, che si manifesta come penetrazione irregolare.
- Paletta-contropunta: Per tubi, tubi, e alberi, un mandrino guidato (paletta) inoltre una contropunta di supporto ruota la parte tra i centri. IL ROBOPTIX B001–B004 la serie si adatta qui. Ideale quando è necessaria un'indicizzazione angolare precisa tra le passate (Per esempio, una radice circonferenziale, quindi le passate di riempimento hanno fatto il giro del giunto) e positivo, guida senza scivolamento. La contropunta non è un optional per le parti lunghe: sostiene la sporgenza che altrimenti farebbe sbalzo il tubo.
- Tavola rotante: Per parti cilindriche più corte, un posizionatore rotativo (ruotare attorno ad un asse verticale o orizzontale) dà semplice, saldatura circonferenziale accurata senza telaio testa-coda completo. Una tavola rotante ad asse verticale è la scelta naturale anche quando il pezzo rotondo deve essere caricato dall'alto tramite una gru o un robot.
2.2 Attenzione: Tubo lungo a sbalzo, Distorsione a parete sottile
Due modalità di guasto dominano il lavoro su pezzi rotondi. Primo, un lungo tubo ruotato da un'estremità diventa solo un cantilever: l'estremità più lontana si piega e la giuntura si allontana dal bersaglio (la logica di ribaltamento da P05). Supportare sempre le campate lunghe con una contropunta o un secondo set di rulli; come regola pratica, sostenere la parte laddove la sua lunghezza non supportata le consentirebbe una deviazione superiore alla tolleranza di tracciamento della cucitura. Secondo, i gusci a parete sottile si deformano sotto la linea di calore: il restringimento della saldatura fa uscire il giunto dal piano mentre si procede. Controlla la velocità di rotazione per un apporto di calore costante, e utilizzare il tracciamento della giunzione in modo che la torcia segua il giunto mobile anziché un punto fisso nello spazio. Il rotondo è la geometria facile, ma solo quando la campata è sostenuta e il muro è tracciato.
3. Pezzi rettangolari: Acciaio strutturale e telai
Parti rettangolari: travi, cornici, piatti, sezioni scatolari: non hanno un asse di rotazione pulito, quindi non puoi semplicemente farli girare come giri un tubo. Invece li inclini e li capovolgi per portare ciascuna saldatura nella fascia piatta o orizzontale, quindi indicizzare l'articolazione successiva. Il compito del posizionatore di saldatura in questo caso è il riorientamento, rotazione non continua, e il valore sta in quante facce può presentare senza un ripristino della gru. Ogni rotazione effettuata dal posizionatore è un sollevamento della gru per il quale non paghi, e su un telaio lungo questi sollevamenti si sommano a ore reali.
3.1 Migliore configurazione: Tipo L, Tipo H, Tavoli inclinabili e rotanti
- Posizionatore di tipo L: Un asse di inclinazione più uno di rotazione (ucciso) l'asse capovolge una trave o una cornice in modo che qualsiasi faccia risulti piatta. È il cavallo di battaglia per l'acciaio strutturale; Le unità ROBOPTIX di tipo L gestiscono telai asimmetrici che fisicamente una tavola rotante normale non può, perché l'asse di inclinazione sostiene il peso della parte mentre l'asse di rotazione la indicizza alla saldatura successiva.
- Tipo H / doppio: Due unità di rotazione inclinata sincronizzate sostengono un lungo membro su entrambe le estremità, condivisione del carico e del momento ribaltante (Carico eccentrico & Momento ribaltante: Perché un posizionatore di saldatura da 2 tonnellate non funziona su un pezzo da 2 tonnellate) su due assi: essenziale a lungo, sezioni pesanti in cui un'unità verrebbe sovraccaricata o torcerebbe la parte. La sincronizzazione è importante: i due assi di inclinazione devono muoversi come uno solo oppure i supporti delle travi e le cuciture si spostano.
- Giradischi + inclinare: Per lavori su lamiere e pannelli, una piattaforma girevole inclinabile presenta grandi aree piane in modo efficiente ed è semplice da caricare con un carroponte. È la scelta pragmatica quando le parti sono larghe e sottili e le cuciture sono per lo più diritte su una faccia.
3.2 Attenzione: Carico asimmetrico, Indicizzazione multistazione
Le parti rettangolari sono generalmente asimmetriche, quindi il loro centro di gravità si trova fuori dall’asse di rotazione, esattamente la condizione che riduce la capacità reale (Carico eccentrico & Momento ribaltante: Perché un posizionatore di saldatura da 2 tonnellate non funziona su un pezzo da 2 tonnellate). Dimensionare l'asse di inclinazione in base al momento ribaltante, non sulla messa: UN 2,000 kg telaio su cui si trova il CoG 0.5 m fuori dall'asse di inclinazione presenta a 1,000 kg·m momento, e quel momento, non il 2,000 kg: è ciò che il posizionatore deve sostenere senza cedere. Anche i frame lunghi richiedono l'indicizzazione multistazione: pianificare il percorso del posizionatore di saldatura in modo che ogni saldatura sia raggiungibile in posizione piana senza sollevare la parte per rimontarla. Il tipo L si guadagna da vivere eliminando i ripristini della gru, e il tempo risparmiato è spesso il vero ritorno sull'acquisto.
4. Pezzi irregolari: Getti, Saldature, Forme miste
Parti irregolari: fusioni, saldature fabbricate complesse, contorni misti: cuciture che cambiano orientamento lungo la loro lunghezza. Nessuna singola impostazione di inclinazione e rotazione li mantiene tutti piatti. Hai bisogno di continuità, riorientamento programmabile: il posizionatore di saldatura deve effettivamente “seguire” la saldatura, riorientare la parte man mano che la torcia avanza. Questo è il livello più difficile, e anche dove il posizionatore e il robot smettono di essere macchine separate (Programmazione del movimento coordinato: Robot e posizionatore come un'unica catena cinematica).

4.1 Migliore configurazione: 3-Servo dell'asse, Posizionatori coordinati da robot
- 3-servoposizionatore dell'asse: Inclinare + ruotare + un asse di rotazione lineare o secondario consente al controller di orientare quasi tutti i contorni. Qui si adattano i servounità multiasse ROBOPTIX B008–B012, con la precisione necessaria per mantenere l'orientamento attraverso percorsi complessi (verificato secondo ISO 9283). Tre assi sono solitamente il minimo per mantenere una vera cucitura 3D nella fascia piatta mentre viaggia.
- Posizionatore coordinato dal robot: Dichiarare il posizionatore come asse esterno nel controller del robot in modo che entrambi si muovano come un'unica catena cinematica ( Programmazione del movimento coordinato: Robot e posizionatore come un'unica catena cinematica). Il robot segue la giuntura mentre il posizionatore la mantiene orientata: l'unico modo pratico per saldare contorni veramente 3D con qualità di produzione, con velocità costante del punto centrale dell'utensile e senza difetti di riavvio a freddo. È qui che convergono gli articoli precedenti: coordinamento e verifica (Programmazione del movimento coordinato: Robot e posizionatore come un'unica catena cinematica) sono ciò che fa sì che una cella con parti irregolari funzioni effettivamente nella produzione.
4.2 Attenzione: Cambiare CoG, Evitamento della singolarità
Come una parte irregolare ruota, il suo centro di gravità si sposta, in modo che il carico su ciascun asse cambi durante il ciclo: verificare la capacità con l'angolo peggiore, non la media (Carico eccentrico & Momento ribaltante: Perché un posizionatore di saldatura da 2 tonnellate non funziona su un pezzo da 2 tonnellate), perché il posizionatore potrebbe funzionare bene con un orientamento e sovraccaricato con un altro. Le unità multiasse raggiungono anche orientamenti singolari dove perdono autorità meccanica; pianificare percorsi per evitarli, o aggiungere un asse ridondante. La complessità del programma e i costi di calibrazione aumentano con il numero degli assi, quindi riserva questo livello per le parti che ne hanno veramente bisogno piuttosto che per il lavoro che una macchina più semplice potrebbe gestire: un tipo L che capovolge una fusione quasi rettangolare può essere più economico e altrettanto buono.
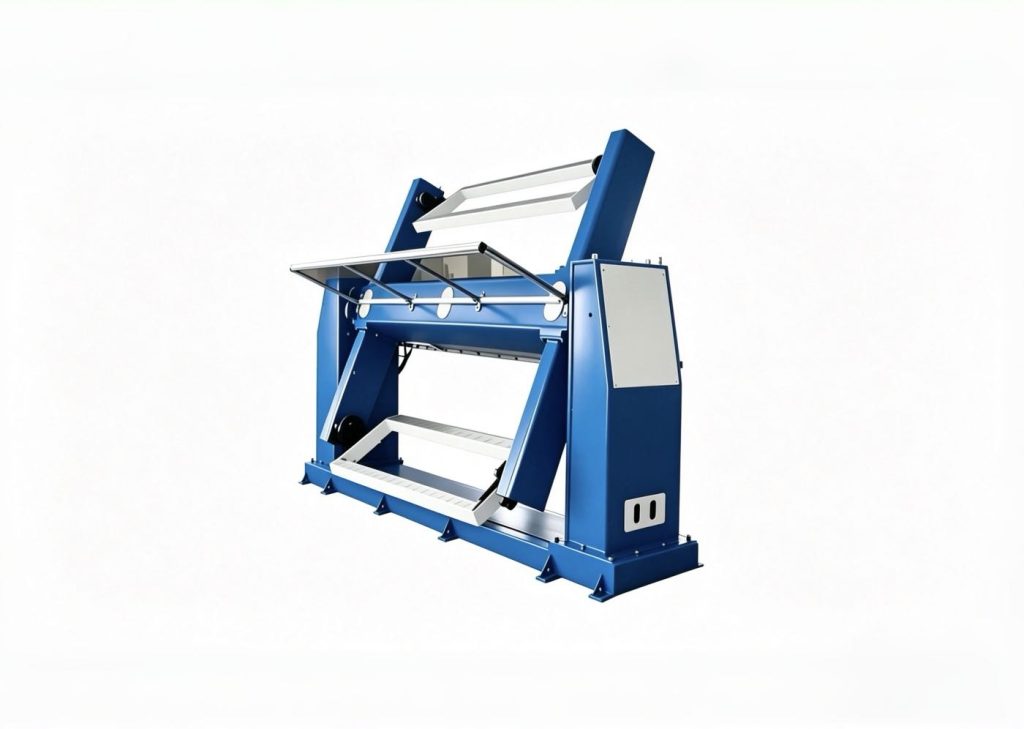
5. Quadro decisionale: Geometria → Configurazione
Utilizza la tabella seguente come primo filtro, non un verdetto. Molte parti reali sono ibride: una cornice rettangolare con sporgenze rotonde, un serbatoio con ugelli irregolari e la risposta giusta è spesso il livello più alto. In caso di dubbio, dimensione per la cucitura più difficile, non quello medio, e ricorda che un posizionatore di saldatura più capace copre anche il tuo lavoro futuro, che è una vera risorsa quando gli ordini sono incerti.
| Geometria del pezzo | Posizionatore consigliato | Perché funziona | Attenzione primaria |
| Girare / cilindrico (tubi, serbatoi, conchiglie) | Rulli girevoli o paletta-contropunta | La cucitura rimane in alto in piano (1G) con semplice rotazione | Supporta lunghe campate; distorsione a parete sottile |
| Rettangolare / piatto (travi, cornici) | Rotazione inclinabile di tipo L o di tipo H | Capovolgi/inclina per presentare ciascuna faccia piatta | CoG asimmetrico → momento ribaltante |
| Irregolare / 3D (getti, misto) | 3-asse servo o coordinato dal robot | Il riorientamento continuo segue la cucitura | Cambiare CoG; singolarità; costo del programma |
6. Come definire la tua geometria (un passo pratico per gli acquirenti)
Questo è il passaggio in cui la selezione va storta più spesso: gli acquirenti descrivono le parti per nome: “una parentesi,""una varietà"—invece che per geometria e percorso di giunzione. Prima di chiedere a un fornitore un posizionatore di saldatura, caratterizzano tre cose. Primo, la forma dominante: la cucitura gira attorno ad un asse di rotazione (girare), attraverso le facce devi capovolgere (rettangolare), o lungo un contorno che non sta mai fermo (irregolare)? Secondo, la lunghezza della cucitura e quanti orientamenti attraversa; una cucitura che rimane in una fascia è rettangolare-semplice, uno che ruota attraverso tre è irregolare. Terzo, la massa della parte e il suo baricentro in corrispondenza di ciascuna saldatura, perché questo determina le regole di caricamento (Carico eccentrico & Momento ribaltante: Perché un posizionatore di saldatura da 2 tonnellate non funziona su un pezzo da 2 tonnellate). Scrivilo come un profilo di parte di una pagina e la scelta della configurazione di solito viene fatta da sola, e puoi consegnare lo stesso profilo a tre fornitori e infine confrontare allo stesso modo, invece di confrontare tre diverse ipotesi.
7. In che modo la geometria soddisfa le regole di carico e precisione
La scelta della geometria e le regole precedenti di questa serie sono la stessa decisione vista da due lati. Una parte rotonda sui rulli rotanti non grava sul posizionatore di saldatura proprio perché mantiene la saldatura in posizione piana e il carico simmetrico: basso momento di ribaltamento (Carico eccentrico & Momento ribaltante: Perché un posizionatore di saldatura da 2 tonnellate non funziona su un pezzo da 2 tonnellate) e semplice, movimento ripetibile che è economico da verificare . Una parte irregolare su un servo a 3 assi è difficile perché contrasta entrambi: un centro di gravità mobile carica gli assi in modo non uniforme, e il continuo riorientamento richiede misure restrittive, accuratezza verificata (Puoi fidarti della scheda tecnica? Verifica della precisione del posizionatore di saldatura con laser tracker e ISO 9283) da un'unità multiasse. Scegliere innanzitutto la geometria è il modo in cui si mantengono gestibili gli altri vincoli invece di scoprirli dopo la messa in servizio, quando cambiare macchina non è più un'opzione e il costo è una linea che non puoi disacquistare.
8. Esempio di campo: Una cella, Tre Geometrie
Un cliente ROBOPTIX ha costruito tre famiglie di prodotti su un unico piano: bobine di tubi (girare), telai per rimorchi (rettangolare), e corpi pompa (irregolare). Inizialmente li utilizzavano tutti e tre su un unico posizionatore di tipo L, l'unica macchina di loro proprietà. Le bobine del tubo si saldavano male: il tipo L li ha girati invece di ruotarli, lasciando le cuciture circonferenziali in modo scomodo, posizioni parzialmente sopra la testa con difetti di riavvio a freddo e rendimento al primo passaggio intorno agli 80. Le cornici erano accettabili, e gli alloggi erano i peggiori di tutti, necessitano di un costante riposizionamento manuale. Riconfigurazione in paletta-contropunta per le bobine, mantenendo il tipo L per i telai, e l'aggiunta di una servocella a 3 assi per gli alloggiamenti ha aumentato la resa al primo passaggio su tutti e tre, dai bassi anni '80 a quelli superiori 95%, e ridurre i tempi di gestione all'incirca della metà. Le parti non sono mai cambiate; la corrispondenza della geometria ha funzionato. Un piano, tre geometrie, tre posizionatori di saldatura corretti e una chiara lezione sulla forma, non il settore, decide la cella.
9. Quando la geometria non decide
La geometria è il primo filtro, non l'unico. Produttività, spazio sul pavimento, bilancio, e la compatibilità dei robot spesso prevale sulla corrispondenza dei libri di testo. Una piccola officina che salda principalmente telai rettangolari può comunque acquistare un versatile servo a 3 assi perché copre ogni geometria e lavoro futuro, pagando di più per la flessibilità che per la macchina “perfetta” a geometria singola, e che la flessibilità è una copertura razionale contro ordini incerti. E le parti rotonde o rettangolari molto semplici con tolleranza ampia potrebbero non richiedere affatto un servo di precisione; un posizionatore di saldatura di base li presenta abbastanza bene piatti. Usa la geometria per restringere il campo, quindi lasciamo il costo, capacità, e la compatibilità chiudono la decisione. Il risultato peggiore è acquistare il livello sbagliato per la ragione giusta: specificare eccessivamente perché una brochure ti ha spaventato, o sottospecificando perché hai salvato un elemento pubblicitario che in seguito ti è costato una cella.
Domande frequenti
Q: Come scelgo un posizionatore di saldatura per tubi e serbatoi tondi?
UN: Usa la rotazione, non capovolgere. I rulli girevoli sono adatti a cilindri di grandi dimensioni a pareti sottili come serbatoi e torri eoliche; una paletta-contropunta (mandrino motorizzato più contropunta) adatto ai tubi, tubi, e alberi che necessitano di indicizzazione precisa. Entrambi mantengono la cucitura circonferenziale nella parte superiore in posizione piatta mentre la parte ruota, ed entrambi evitano il ripristino della gru che un posizionatore ribaltabile richiederebbe per una cucitura rotonda.
Q: Quale posizionatore di saldatura è il migliore per travi e telai strutturali in acciaio?
UN: Un tipo L (inclinare + ruotare) il posizionatore si capovolge e presenta ciascuna faccia piatta; i membri lunghi o pesanti beneficiano di una coppia di tipo H che condivide il carico. Dimensionare l'asse di inclinazione in base al momento ribaltante, perché le parti rettangolari sono solitamente asimmetriche e decentrate, e il centro di gravità, non la massa, è ciò che l'asse deve sostenere senza cedere.
Q: Quando ho bisogno di un posizionatore di saldatura a 3 assi o coordinato da robot??
UN: Quando la giunzione cambia orientamento lungo la parte: getti, saldature complesse, contorni 3D misti e nessuna singola impostazione di rotazione e inclinazione lo mantiene piatto. Un servo a 3 assi o un posizionatore dichiarato come asse esterno del robot continua a riorientare la saldatura continuamente mentre la torcia avanza, che è l'unico percorso pratico verso la qualità su cuciture veramente 3D.
Q: Un posizionatore di saldatura può gestire tutte e tre le geometrie??
UN: Un servo a 3 assi o un'unità coordinata da robot possono, perché copre l'intervallo di orientamento dei tipi più semplici. Ma costa di più ed è eccessivo per lavori rotondi o rettangolari di grandi volumi in cui una macchina dedicata è più veloce ed economica. Abbina il posizionatore di saldatura alla tua geometria dominante; aggiungi versatilità solo dove ne hai veramente bisogno, o dove gli ordini futuri sono incerti.
L'industria ti dice il settore; la geometria ti dice la macchina. Le parti rotonde necessitano di rotazione (rulli girevoli o paletta-contropunta) in modo che la giuntura circonferenziale rimanga piatta mentre la parte gira. Le parti rettangolari necessitano di un riorientamento (rotazione-inclinazione di tipo L o di tipo H) per capovolgere ciascuna saldatura nella fascia piatta. Le parti irregolari vogliono il continuo, orientamento programmabile (servo a 3 assi o coordinato dal robot) per seguire una cucitura che non sta mai ferma. Abbina la configurazione alla forma e presenterai ogni saldatura nella posizione piatta/orizzontale stabile alla gravità che ricerca legami con piscine migliori (Parco, 2019; Liu, 2023).
ROBOPTIX copre tutti e tre i livelli: sistemi testa-coda B001–B004 e rulli rotanti per lavori circolari, Unità tipo L e tipo H per telai rettangolari, e posizionatori di saldatura servoassistiti multiasse B008–B012 per celle irregolari e coordinate da robot, quindi la corrispondenza della geometria è una decisione da catalogo, non un compromesso. Scrivere un profilo della parte di una pagina, abbinarlo al quadro sopra, e il posizionatore di saldatura specificato sarà quello con cui effettivamente si salderà. Il prossimo articolo (P09) passa dall'adattamento della macchina all'auditing del fornitore: una lista di controllo per le visite in fabbrica e un protocollo di test al banco per gli acquirenti che desiderano verificare il fornitore nello stesso modo in cui verificano la macchina.
Non sono sicuro di quale livello sia adatto alla tua parte?
Inviare ROBOPTIX il disegno della saldatura e il percorso della giunzione: abbineremo la geometria alla configurazione e dimensioneremo il carico per te.
Informazioni sull'autore
Esperienza & Credenziali
Specialista nell'integrazione di sistemi di saldatura robotizzata con 12+ anni di esperienza diretta in progetti focalizzati sulla selezione e integrazione del posizionatore robot. Ha fornito consulenza a 300+ fabbriche in tutto il Nord America, Europa, e Asia. Tutti i dati delle specifiche contenuti in questo articolo sono tratti da file H / B / l / Schede prodotto serie U.
Contesto aziendale: 26+ anni di ingegneria dell'automazione della saldatura, 40+ brevetti attivi, 1,500+ progetti completati a livello globale, circa 70% che coinvolgono l'integrazione del posizionatore robot.
Certificazioni
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema di gestione della qualità
- GJB 9001C-2017 — Sistema di gestione della qualità delle attrezzature militari/armi
- CE UE: Direttiva Macchine 2006/42/CE (Cert. NO. M.2026.206.C134866)
- Impresa ad alta tecnologia — Cert. NO. GR202341000595 (Pubblicato nel novembre. 2023)
Ultimo aggiornamento: giugno 2026
Riferimenti
[1] Parco, J.-H., Kim, SH., Luna, H.-S., & Kim, M.-H. (2019). Influenza della gravità sul comportamento del bagno di fusione e analisi della microstruttura in varie posizioni di saldatura nella saldatura ad arco metallico a gas pulsato. Scienze applicate, 9(21).
[2] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Mamma, X. (2023). Meccanismi di influenza gravitazionale sul comportamento del bagno di saldatura e sulle prestazioni del cordone di saldatura nella saldatura ad arco plasma a polarità variabile in diverse posizioni di saldatura. Materiali, 16(19).
[3] Organizzazione internazionale per la standardizzazione. (1998). ISO 9283:1998, Manipolazione di robot industriali: criteri di prestazione e metodi di prova correlati.
POST CORRELATI

Cella di saldatura robotizzata vs saldatura manuale: Che è meglio per la produzione moderna?

Cella di saldatura robotizzata vs linea di saldatura tradizionale: Cosa cambia realmente nella tua officina

Come integrare una cella di saldatura robotizzata guidata dalla visione in una linea di fabbricazione esistente

Robot a pavimento vs robot a 7 assi sopraelevato: Installazione, Sicurezza & Guida alla selezione

Installazione & Guida alla manutenzione per sistemi di saldatura laser robotizzati: Una tabella di marcia pratica
