


Produttore di workstation robotizzate personalizzate e sistemi laser



L'audit pre-acquisto: Una lista di controllo per le visite in fabbrica e un protocollo di test al banco per gli acquirenti di posizionatori di saldatura
Acquistando un posizionatore di saldatura è facile. Acquistare il giusto posizionatore di saldatura da un fornitore di cui ti puoi fidare non lo è. La maggior parte delle decisioni sugli appalti si basano su un confronto tra schede tecniche: carico utile, ripetibilità, prezzo: creato su una tabella da tre PDF. Questo confronto non tiene conto dell'unica cosa che determina effettivamente se il tuo cellulare funziona il primo giorno: la capacità del fornitore di costruire la macchina secondo le specifiche, ripetutamente, e per dimostrarlo. Un audit pre-acquisto, ovvero una visita strutturata in fabbrica più una prova al banco del posizionatore di saldatura effettivo che stai per acquistare, colma questa lacuna prima che il denaro passi di mano.. Questo articolo fornisce una lista di controllo per le visite in fabbrica e un protocollo di test al banco che puoi eseguire tu stesso o imporre nel contratto, quindi il posizionatore di saldatura specificato è il posizionatore di saldatura che riceverai.
Un audit non è un teatro di due diligence. È la stessa disciplina di verifica di l'articolo sulla verifica dell'accuratezza (Tracciatore laser & ISO 9283)-misura, non fidarti: applicato un passaggio prima, al venditore. Un fornitore i cui posizionatori di saldatura ripetono a ±0,05 mm sul banco ma non può mostrarvi il certificato di calibrazione, la tolleranza di lavorazione sul faceplate, oppure una procedura di test ripetibile costituisce un rischio indipendentemente dal numero riportato sul preventivo. L’audit trasforma “loro sostengono” in “abbiamo verificato”.
Nota: Il protocollo di audit riflette ROBOPTIX pratiche di qualificazione dei fornitori e di accettazione dei clienti, allineato con l'ISO 9283:1998 metodologia del banco di prova (Puoi fidarti della scheda tecnica? Verifica della precisione del posizionatore di saldatura con laser tracker e ISO 9283) e i principi di carico/precisione di questa serie. Il collegamento tra qualità della saldatura è sottoposto a riferimenti incrociati con ricerche sottoposte a revisione paritaria (Parco et al., 2019; Liu et al., 2023).
1. Perché un audit pre-acquisto batte un confronto tra schede tecniche
Una scheda tecnica è una promessa scritta dal venditore. Due fornitori possono citare la stessa “ripetibilità di ±0,05 mm”., 2,000 kg” posizionatore di saldatura a prezzi diversi, e solo uno potrebbe essere in grado di consegnarlo. La differenza sta nelle cose che il PDF non mostra mai: come viene lavorato il frontalino, se il cambio è classificato, come è sintonizzato il controller, e se qualcuno effettivamente testa la macchina finita. Un audit è il modo in cui vedi queste cose. Sposta anche la leva finanziaria: un fornitore che sa che metterai alla prova il posizionatore di saldatura presso la sua fabbrica è incentivato a mostrarti il numero reale, non il numero di marketing. Per un acquirente internazionale che paga in anticipo e aspetta settimane per il trasporto marittimo, tale leva vale più di qualsiasi singola voce del preventivo.
2. La lista di controllo per le visite in fabbrica
Una visita in fabbrica è utile solo se sai cosa cercare. Cammina per terra con una lista di controllo, non una guida turistica. Gli articoli seguenti separano i fornitori che costruiscono posizionatori di saldatura in un processo da quelli che li assemblano in un ordine.
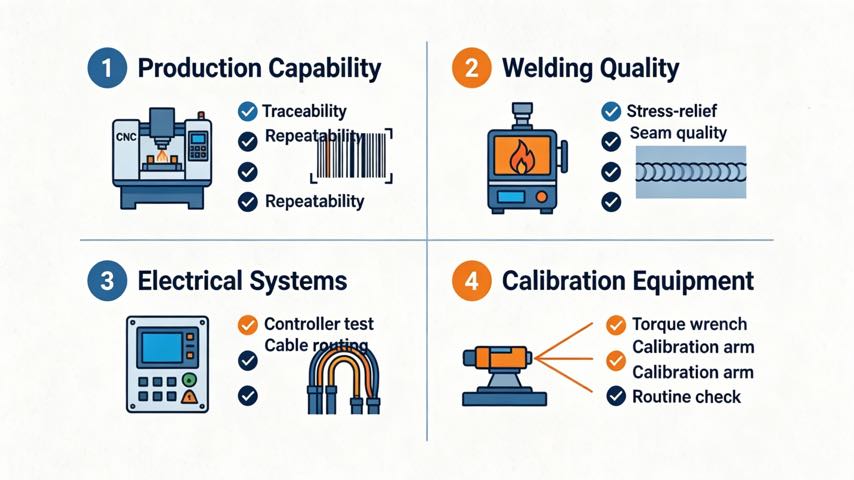
2.1 Capacità di produzione & Tracciabilità
- Capacità della macchina: Possono mostrarti la lavorazione CNC di un letto posizionatore o di una piastra frontale in corso, con tolleranze documentate? Un posizionatore di saldatura è preciso quanto la superficie su cui è fissata la parte, e tale superficie inizia in corrispondenza del dato macchina.
- Tracciabilità: Sono i componenti principali: il cambio, cuscinetti, servomotori, controller: batch- e tracciato in serie? Se un posizionatore di saldatura si guasta nel secondo anno, possono dirti esattamente cosa c'è dentro??
- Costruisci una routine: Costruiscono regolarmente questa classe di posizionatori di saldatura, o il tuo ordine è una tantum fuori dalla loro norma? La routine crea routine, qualità ripetibile; una tantum significa imparare a tue spese.
2.2 Saldatura & Qualità della lavorazione
- Integrità del telaio: Il telaio strutturale è disteso dalle tensioni dopo la saldatura? Un telaio che non è sottoposto a sollecitazioni elevate può torcersi dopo il montaggio, distruggendo la precisione per cui hai pagato. Chiedi di vedere i registri di sollievo dallo stress.
- Finitura di saldatura: Coerente, Saldature prive di scorie con adeguato controllo del processo del segnale di trattamento post-saldatura. Saldature del telaio scadenti predicono un posizionatore di saldatura sciatto.
- Controllo della data: I dati di riferimento sono protetti e ricontrollati? La catena di calibrazione (Puoi fidarti della scheda tecnica? Verifica della precisione del posizionatore di saldatura con laser tracker e ISO 9283) inizia dal dato macchina, e un dato danneggiato corrompe ogni misura a valle.
2.3 Elettrico & Sistemi di controllo
- Trasparenza del controllore: Il sistema di controllo è un marchio riconosciuto con supporto, o una scatola nera? Dovrai integrarlo con il tuo robot (Programmazione del movimento coordinato: Robot e posizionatore come un'unica catena cinematica); un controller a scatola nera è un futuro muro di integrazione.
- Pacchetti di cavi e abiti: I cavi sono instradati e dotati di dispositivi di scarico della tensione per il compito specificato, o minimamente? La resistenza del cavo è reale, fonte di errore di campo misurabile ((Puoi fidarti della scheda tecnica? Verifica della precisione del posizionatore di saldatura con laser tracker e ISO 9283)) e una causa comune di perdita intermittente di precisione.
2.4 Calibrazione & Attrezzatura di prova
- Proprietà della metrologia: Possiedono un laser tracker o una metrologia calibrata per accettare il posizionatore di saldatura, oppure hanno la ripetibilità “a occhio”.? Un fornitore che non può misurare un posizionatore di saldatura non può garantirne uno ((Puoi fidarti della scheda tecnica? Verifica della precisione del posizionatore di saldatura con laser tracker e ISO 9283)).
- Dispositivi di prova: Sono disponibili pesi di carico e fissaggi per dimostrare la parte reale, non una massa simbolica? Se possono solo testare a vuoto, possono solo promettere a vuoto.
3. Il protocollo dei test al banco
Il banco di prova è il luogo in cui l'audit diventa prova. Non stai ispezionando; stai misurando lo specifico posizionatore di saldatura che ti viene offerto, contro una procedura scritta, prima di pagare. Un test al banco assistito con il componente montato è il passo più decisivo nella qualificazione del fornitore.
3.1 Cosa misurare
Misurare rispetto all'ISO 9283:1998 (Puoi fidarti della scheda tecnica? Verifica della precisione del posizionatore di saldatura con laser tracker e ISO 9283): ripetibilità della posa RP e precisione della posa AP al minimo, oltre alla deriva su una corsa sostenuta. Registra le condizioni: la temperatura, carico, velocità, perché, come mostrato, le condizioni sono il numero. Per un posizionatore di saldatura caricherai, aggiungere una corsa carica e a temperatura, non solo il test a vuoto e a freddo; è qui che si verificano l'abbassamento del carico e la deriva termica (le specifiche nascoste da l'articolo sulle specifiche nascoste rivelarsi.
3.2 La procedura di prova
- 1. Testimone, non ricevere: Sii presente, o assumere un ispettore di terze parti, quando viene testato il posizionatore di saldatura. Un video del test di qualcun altro non è il tuo test, ed è banalmente facile mostrare il meglio di dieci esecuzioni.
- 2. Usa la tua parte o una massa rappresentativa: Effettuare il test con il componente di produzione reale o con una massa e un baricentro corrispondenti (Carico eccentrico & Momento ribaltante: Perché un posizionatore di saldatura da 2 tonnellate non funziona su un pezzo da 2 tonnellate); i numeri del letto vuoto nascondono l'abbassamento del carico e il gioco (l'articolo sulle specifiche nascoste).
- 3. Esegui l'intera griglia di posa: Spazza l'area di lavoro, inclinandola e ruotandola nell'intervallo che utilizzerai effettivamente, con dieci ripetizioni per posa, alla temperatura e alla velocità di funzionamento.
- 4. Deriva del registro: Eseguire un ciclo di lavoro continuo per 2–4 ore e ripetere la misurazione; ISO 9283 La deriva separa una macchina che sta bene fredda da una che resta bene calda.
- 5. Ottieni il rapporto grezzo: Richiedi i dati: pose, letture, temperatura, Banda σ: non un elenco riepilogativo. Il rapporto è ciò a cui tieni il fornitore, e cosa sopravvive ad una disputa.
3.3 Criteri di accettazione/rifiuto
I criteri di accettazione dovrebbero già essere presenti nell'ordine di acquisto come clausola ((Puoi fidarti della scheda tecnica? Verifica della precisione del posizionatore di saldatura con laser tracker e ISO 9283)): Per esempio, “posizionatore di saldatura RP ≤ 0.05 mm e AP ≤ 0.10 mm per ISO 9283, A [temperatura]/[carico]/[velocità], ±2σ, tracciato al laser. Il banco di prova è semplicemente il momento in cui quella clausola viene applicata. Se il posizionatore di saldatura si guasta, hai un documento documentato, motivo contrattuale per rifiutare o rielaborare, prima della spedizione, non dopo che sarà nella tua cella.
| Test | Cosa dimostra | Riferimento di accettazione |
| Ripetibilità a letto vuoto (RP) | L'asse si ripete come citato, scarico e freddo | ISO 9283 RP, ±2σ |
| Precisione caricata (AP) | Mantiene la posa con la parte montata | ISO 9283 AP; la tua clausola PO |
| Deriva per 2-4 ore | Rimane preciso e caldo, sotto dovere | ISO 9283 deriva |
| Gioco / controllo a campione della rigidità | Specifiche nascoste (l'articolo sulle specifiche nascoste) all'interno della classe | Specifiche del fornitore + il metodo dell'articolo con specifiche nascoste |
| Movimento coordinato (se cella robotizzata) | Si muove come asse esterno, nessuna perdita di sincronizzazione | Test di sincronizzazione EtherCAT |
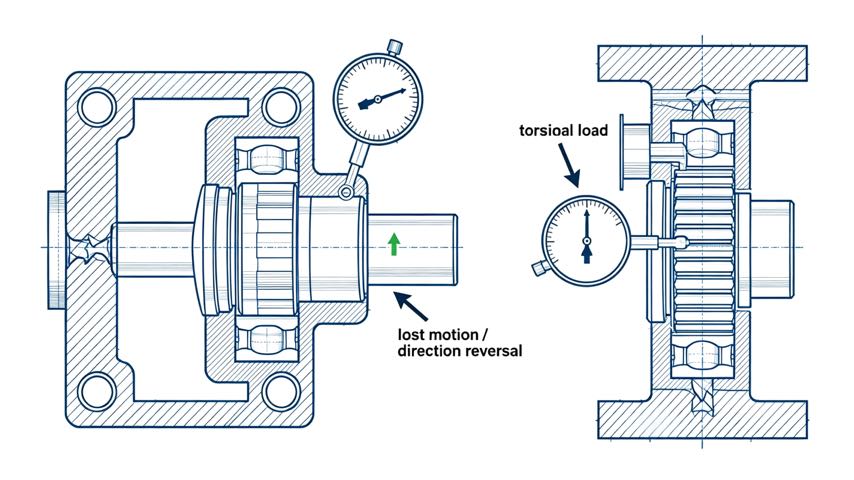
4. Verifica delle specifiche nascoste
Il test al banco dovrebbe anche sondare le specifiche nascoste l'articolo sulle specifiche nascoste ci ha insegnato a preoccuparci: gioco, rigidità torsionale, e deriva termica. UN posizionatore di saldatura può mostrare una buona ripetibilità ma avere un gioco lento che appare come incoerenza della giunzione ai cambi di direzione, o bassa rigidità che consente a una parte pesante di deviare a metà saldatura. Chiedi al fornitore di dimostrare, o di farti misurare, il gioco in caso di inversione e la rigidità sotto un carico laterale. Questi sono i numeri che gli acquirenti seri controllano e quelli occasionali si rammaricano. Se il fornitore non ha un metodo per mostrarli, quell'assenza è essa stessa la risposta, e ti dice quanto della loro scheda tecnica è una misurazione rispetto a un'ipotesi.
5. Bandiere rosse: Cosa ti fa andare via
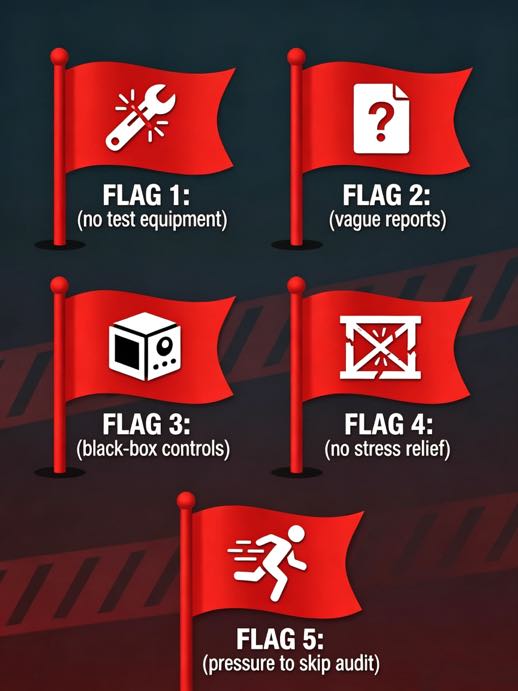
- Nessuna attrezzatura di prova: Se non riescono a misurare un posizionatore di saldatura secondo le specifiche indicate, le specifiche sono ambiziose, non assicurato.
- Rapporti vaghi o mancanti: Promesse senza dati grezzi, o "di solito non lo testiamo". Un reclamo senza rapporto è un reclamo, non prove.
- Controlli della scatola nera: Un controller che non puoi integrare con il tuo robot (Programmazione del movimento coordinato: Robot e posizionatore come un'unica catena cinematica) o ottenere supporto ti costerà in seguito.
- Nessun sollievo dallo stress o controllo dei dati: Un telaio che andrà alla deriva dopo averlo montato, tranquillamente distruggendo la precisione.
- Pressione per saltare l'audit: Qualsiasi resistenza ad assistere al test al banco è di per sé la più forte bandiera rossa: segnala che si aspettano che il test ti deluda.
6. Esempio di campo: L'audit che ha salvato un cattivo ordine
Un cliente ROBOPTIX stava per acquistare un posizionatore di saldatura a basso costo da un nuovo fornitore. La quota sembrava forte sulla carta: ±0,04 mm, prezzo interessante. Abbiamo eseguito un audit pre-acquisto. La visita in fabbrica ha rivelato che non possedevano alcun laser tracker (hanno misurato la ripetibilità con un comparatore su un braccio corto, che sottorisolve l'errore angolare di circa un ordine di grandezza), non ha eseguito alcuna distensione sui telai, e hanno offerto un controller che non potevano integrare con il marchio del robot del cliente. Il loro “test” al banco era un singolo raffreddore, corsa a vuoto. Il cliente se ne andò e optò invece per un ROBOPTIX posizionatore di saldatura con un ISO 9283 accettazione del laser tracker integrata nell'ordine di acquisto. L'audit è costato una visita in loco; ha impedito una cella mal integrata e una probabile spedizione rifiutata. La citazione economica era, come si è scoperto, quello costoso.
7. Quando non è necessario un audit completo
Una verifica completa della fabbrica e un test al banco assistito non sono gratuiti, e non tutti gli acquisti li garantiscono. Se stai riordinando un posizionatore di saldatura collaudato da un fornitore qualificato, fornitore precedentemente controllato, può essere sufficiente un certificato di conformità. Se la tolleranza della parte è allentata (±1 mm) e il posizionatore di saldatura è uno standard, unità di catalogo eseguita in precedenza, un audit cartaceo: revisione dell'ISO 9283 report e tracciabilità dei componenti sono sufficienti. Prenota l'audit completo in loco per i nuovi fornitori, tolleranze strette (±0,2 mm e inferiore), parti pesanti o irregolari (Rotondo vs rettangolare vs irregolare: Abbinamento della configurazione del posizionatore di saldatura alla geometria del pezzo), o qualsiasi posizionatore di saldatura che integrerai in una cella coordinata (Programmazione del movimento coordinato: Robot e posizionatore come un'unica catena cinematica). Svolgere l'audit dove risiede il rischio; saltalo dove hai già le prove. Sentenza, non rituale, è ciò che protegge il bilancio.
Domande frequenti
Q: Cosa devo controllare quando visito una fabbrica di posizionatori di saldatura?
UN: Verificare che possano lavorare e documentare il dato della piastra frontale, tenere traccia dei componenti principali per la tracciabilità, telai antistress, e, in modo fondamentale, possedere una metrologia calibrata come un laser tracker per misurare effettivamente ripetibilità e precisione. Un fornitore che non può misurare un posizionatore di saldatura non può garantirne uno, non importa quanto sicura sia la citazione.
Q: Come posso testare al banco un posizionatore di saldatura prima dell'acquisto?
UN: Assisti alla prova (o utilizzare un ispettore di terze parti), misurare rispetto all'ISO 9283 con la tua parte reale o una massa corrispondente montata, spazza l'intera griglia di posa con dieci ripetizioni per posa alla temperatura e velocità operative, deriva del registro nell'arco di 2-4 ore, e richiedere il rapporto sui dati grezzi. Quindi applica i criteri di accettazione già scritti nel tuo ordine di acquisto.
Q: Perché verificare il gioco e la rigidità, non solo ripetibilità?
UN: Un posizionatore di saldatura può ripetere bene ma avere un gioco trascurato che si manifesta come incoerenza della cucitura ai cambi di direzione, o bassa rigidità che consente a una parte pesante di deviare a metà saldatura. Queste specifiche nascoste (l'articolo sulle specifiche nascoste) decidere la qualità della saldatura nel mondo reale anche quando la ripetibilità principale sembra soddisfacente, ecco perché un audit serio li controlla.
Q: Ho sempre bisogno di un audit completo della fabbrica?
UN: NO. Riordini da un fornitore precedentemente controllato, unità standard con tolleranza libera, o parti che hai eseguito in precedenza potrebbero richiedere solo un audit cartaceo, ovvero la revisione dell'ISO 9283 reportistica e tracciabilità. Prenota l'audit completo in loco per i nuovi fornitori, tolleranze strette, parti pesanti o irregolari, o celle robotizzate coordinate, dove il rischio giustifica il costo.
Conclusione
Un confronto delle schede tecniche ti dice cosa afferma un fornitore; un audit pre-acquisto ti dice cosa possono dimostrare. Visita alla fabbrica con una lista di controllo, testare al banco il posizionatore di saldatura effettivo rispetto alla norma ISO 9283 con la vostra parte montata e in temperatura, verificare le specifiche nascoste, e scrivere i criteri di accettazione nell'ordine di acquisto prima di pagare. L'audit è la stessa disciplina di misurazione che fa funzionare un posizionatore di saldatura sul pavimento, applicata un passaggio a monte, al venditore. Fallo una volta, sull'ordine che conta, e smetti di comprare promesse e inizi a comprare prove.
ROBOPTIX i posizionatori di saldatura vengono spediti in base alla norma ISO 9283, rapporti di accettazione tracciati tramite laser e supporto agli audit di clienti e terze parti, compresi test al banco assistiti con la tua parte di produzione. Per una prima decisione sul fornitore, quella trasparenza è la differenza tra una cella che funziona il primo giorno e una spedizione di cui si discute per mesi. Il prossimo e ultimo articolo (P10) mette un numero sull'intera decisione: il costo totale di proprietà di un posizionatore di saldatura in cinque anni, e perché il preventivo economico è spesso quello costoso.
Specifica di un posizionatore di saldatura da un nuovo fornitore?
Chiedere ROBOPTIX per un controllo, ISO 9283 piano di accettazione tracciato al laser scritto nell'ordine di acquisto.
Informazioni sull'autore
Esperienza & Credenziali
Specialista nell'integrazione di sistemi di saldatura robotizzata con 12+ anni di esperienza diretta in progetti focalizzati sulla selezione e integrazione del posizionatore robot. Ha fornito consulenza a 300+ fabbriche in tutto il Nord America, Europa, e Asia. Tutti i dati delle specifiche contenuti in questo articolo sono tratti da file H / B / l / Schede prodotto serie U.
Contesto aziendale: 26+ anni di ingegneria dell'automazione della saldatura, 40+ brevetti attivi, 1,500+ progetti completati a livello globale, circa 70% che coinvolgono l'integrazione del posizionatore robot.
Certificazioni
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema di gestione della qualità
- GJB 9001C-2017 — Sistema di gestione della qualità delle attrezzature militari/armi
- CE UE: Direttiva Macchine 2006/42/CE (Cert. NO. M.2026.206.C134866)
- Impresa ad alta tecnologia — Cert. NO. GR202341000595 (Pubblicato nel novembre. 2023)
Riferimenti
[1] Organizzazione internazionale per la standardizzazione. (1998). ISO 9283:1998, Manipolazione di robot industriali: criteri di prestazione e metodi di prova correlati.
[2] Parco, J.-H., Kim, SH., Luna, H.-S., & Kim, M.-H. (2019). Influenza della gravità sul comportamento del bagno di fusione e analisi della microstruttura su varie posizioni di saldatura nella saldatura ad arco metallico a gas pulsato.Scienze applicate, 9(21), 4626.
[3] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Mamma, X. (2023). Meccanismi di influenza gravitazionale sul comportamento del bagno di saldatura e sulle prestazioni del cordone di saldatura nella saldatura ad arco al plasma a polarità variabile in diverse posizioni di saldatura.Materiali, 16(19), 6457.
POST CORRELATI

10 Principali vantaggi derivanti dall'implementazione di una cella di saldatura robotizzata nella tua officina

6 Sfide comuni nella saldatura laser robotizzata e come risolverle

Tecnologia Scan-to-Weld:Come la modellazione inversa sostituisce la programmazione dei robot

Come scegliere la cella di saldatura robotizzata giusta per la tua officina? Stazione singola vs. Due stazioni (2026 Guida completa)

2026 Guida all'acquisto del posizionatore robot: Tutto 5 Tipi a confronto: testa e contropunta, Tipo L, Tipo U, e altro ancora
