Fabricante de sistemas láser y estaciones de trabajo robóticas personalizadas



La auditoría previa a la compra: Lista de verificación de visita a la fábrica y protocolo de prueba en banco para compradores de posicionadores de soldadura
comprando un posicionador de soldadura es fácil. Comprar el posicionador de soldadura adecuado de un proveedor en el que pueda confiar no es. La mayoría de las decisiones de adquisición se basan en una comparación de las hojas de especificaciones: carga útil, repetibilidad, precio: elaborado en una tabla a partir de tres archivos PDF. Esa comparación omite lo único que realmente determina si su celular funciona el primer día.: la capacidad del proveedor para construir la máquina según las especificaciones, repetidamente, y para demostrarlo. Una auditoría previa a la compra (una visita estructurada a la fábrica más una prueba de banco del posicionador de soldadura real que está a punto de comprar) cierra esa brecha antes de que el dinero cambie de manos.. Este artículo le brinda una lista de verificación de visitas a la fábrica y un protocolo de prueba que puede ejecutar usted mismo o exigir en el contrato., por lo que el posicionador de soldadura que usted especifica es el posicionador de soldadura que recibe.
Una auditoría no es un teatro de diligencia debida. Es la misma disciplina de verificación de el artículo de verificación de precisión (Rastreador láser & ISO 9283)-medida, No confíes: se aplicó un paso antes., al vendedor. Un proveedor cuyos posicionadores de soldadura repiten hasta ±0,05 mm en el banco pero no puede mostrarle el certificado de calibración., la tolerancia de mecanizado en la placa frontal, o un procedimiento de prueba repetible es un riesgo independientemente del número en la cotización. La auditoría convierte “ellos afirman” en “nosotros verificamos”.
Nota: El protocolo de auditoría refleja ROBOPTIX Práctica de calificación de proveedores y aceptación de clientes., alineado con ISO 9283:1998 metodología de prueba de banco (¿Puedes confiar en la hoja de especificaciones?? Verificación de la precisión del posicionador de soldadura con rastreadores láser e ISO 9283) y los principios de carga/precisión en esta serie. El vínculo entre la calidad de la soldadura y la investigación revisada por pares (Parque y col., 2019; Liu et al., 2023).
1. Por qué una auditoría previa a la compra supera a una comparación de hojas de especificaciones
Una hoja de especificaciones es una promesa escrita por el vendedor.. Dos proveedores pueden cotizar la misma “repetibilidad de ±0,05 mm, 2,000 Posicionador de soldadura kg” a diferentes precios., y solo uno puede ser capaz de entregarlo. La diferencia reside en cosas que el PDF nunca muestra: cómo se mecaniza la placa frontal, si la caja de cambios está clasificada, cómo se sintoniza el controlador, y si alguien realmente prueba la máquina terminada. Una auditoría es cómo ves esas cosas.. También cambia el apalancamiento: un proveedor que sabe que usted probará el posicionador de soldadura en su fábrica está incentivado a mostrarle el número real, no el número de marketing. Para un comprador internacional que paga por adelantado y espera semanas por el transporte marítimo, ese apalancamiento vale más que cualquier partida individual en la cotización.
2. La lista de verificación de la visita a la fábrica
Una visita a la fábrica sólo es útil si sabes qué buscar. Camine por el piso con una lista de verificación, no es un guía turístico. Los siguientes elementos separan a los proveedores que construyen posicionadores de soldadura para un proceso de aquellos que los ensamblan para un pedido..
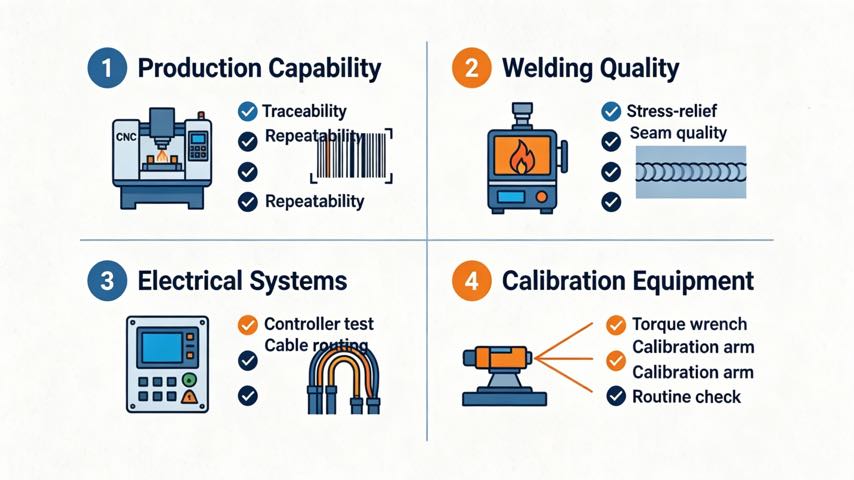
2.1 Capacidad de producción & Trazabilidad
- Capacidad de la máquina: ¿Pueden mostrarle el mecanizado CNC de una plataforma posicionadora o placa frontal en progreso?, con tolerancias documentadas? Un posicionador de soldadura es tan preciso como la superficie a la que se atornilla la pieza., y esa superficie comienza en el punto de referencia de la máquina.
- Trazabilidad: Son componentes principales: caja de cambios., aspectos, servomotores, controlador—lote- y seguimiento en serie? Si un posicionador de soldadura falla en el segundo año, ¿Pueden decirte exactamente qué implica??
- Construir rutina: ¿Construyen esta clase de posicionador de soldadura de forma rutinaria?, ¿O su pedido es único y está fuera de su norma?? La rutina construye una rutina, calidad repetible; Los únicos significan aprender con tu propio dinero..
2.2 Soldadura & Calidad de mecanizado
- Integridad del marco: ¿Se alivia la tensión del marco estructural después de la soldadura?? Un marco que no está aliviado de tensión puede torcerse después de montarlo., destruyendo la precisión por la que pagaste. Solicite ver los registros de alivio del estrés..
- Acabado de soldadura: Coherente, Soldaduras sin escoria con un control adecuado del proceso de señal del tratamiento posterior a la soldadura.. Las soldaduras de marco descuidadas predicen un posicionador de soldadura descuidado.
- Control de fecha: ¿Están protegidos y vueltos a comprobar los datos de referencia?? La cadena de calibración (¿Puedes confiar en la hoja de especificaciones?? Verificación de la precisión del posicionador de soldadura con rastreadores láser e ISO 9283) comienza en el punto de referencia de la máquina, y un dato dañado corrompe todas las mediciones aguas abajo.
2.3 Eléctrico & Sistemas de control
- Transparencia del controlador: ¿El sistema de control es una marca reconocida con soporte?, o una caja negra? Necesitará integrarlo con su robot. (Programación de movimiento coordinado: Robot y posicionador como una cadena cinemática); Un controlador de caja negra es un futuro muro de integración..
- Paquetes de cableado y vestimenta.: ¿Están los cables encaminados y aliviados de tensión para el servicio que usted especificó?, o mínimamente? El arrastre de cables es un verdadero, fuente de error de campo medible ((¿Puedes confiar en la hoja de especificaciones?? Verificación de la precisión del posicionador de soldadura con rastreadores láser e ISO 9283)) y una causa común de pérdida intermitente de precisión.
2.4 Calibración & Equipo de prueba
- Propiedad de metrología: ¿Tienen un rastreador láser o metrología calibrada para aceptar el posicionador de soldadura?, ¿O tienen repetibilidad “observada”?? Un proveedor que no puede medir un posicionador de soldadura no puede garantizarlo. ((¿Puedes confiar en la hoja de especificaciones?? Verificación de la precisión del posicionador de soldadura con rastreadores láser e ISO 9283)).
- Accesorios de prueba: ¿Hay pesos de carga y accesorios disponibles para demostrar su pieza real?, no es una masa simbólica? Si solo pueden probar vacío, solo pueden prometer vacío.
3. El protocolo de prueba de banco
La prueba de banco es donde la auditoría se convierte en evidencia.. no estas inspeccionando; usted está midiendo el posicionador de soldadura específico que se le ofrece, contra un procedimiento escrito, antes de pagar. Una prueba en banco presenciada con la pieza montada es el paso más decisivo en la calificación del proveedor..
3.1 Qué medir
Medida contra ISO 9283:1998 (¿Puedes confiar en la hoja de especificaciones?? Verificación de la precisión del posicionador de soldadura con rastreadores láser e ISO 9283): repetibilidad de pose RP y precisión de pose AP al mínimo, además de derrapar en una carrera sostenida. Registre las condiciones: temperatura, carga, velocidad—porque, como se muestra, las condiciones son el numero. Para un posicionador de soldadura cargará, agregar una ejecución cargada y a temperatura, no sólo la prueba fría y vacía; ahí es donde la carga se hunde y la deriva térmica (las especificaciones ocultas de el artículo de especificaciones ocultas revelarse.
3.2 El procedimiento de prueba
- 1. Testigo, no recibir: Estar, o contratar a un inspector externo, cuando se prueba el posicionador de soldadura. Un vídeo del examen de otra persona no es tu examen, y es trivialmente fácil mostrar el mejor de diez carreras..
- 2. Utilice su parte o una masa representativa: Pruebe con la pieza de producción real o con una masa y un centro de gravedad que coincidan. (Carga excéntrica & Momento de vuelco: Por qué un posicionador de soldadura de 2 toneladas falla en una pieza de 2 toneladas); Los números de lecho vacío ocultan la caída de carga y el contragolpe. (el artículo de especificaciones ocultas).
- 3. Ejecute la cuadrícula de pose completa: Barra la envolvente de trabajo (incline y gire a través del rango que realmente usará) con diez repeticiones por pose., a su temperatura y velocidad de funcionamiento.
- 4. Deriva del registro: Ejecute un ciclo de trabajo continuo durante 2 a 4 horas y vuelva a medir; ISO 9283 La deriva separa una máquina que está bien fría de una que se mantiene bien caliente.
- 5. Obtenga el informe sin procesar: Exija los datos: plantea, lecturas, temperatura, Banda σ: no es un resumen. El informe es lo que usted exige al proveedor., y lo que sobrevive a una disputa.
3.3 Criterios de aceptación/rechazo
Tus criterios de aceptación ya deberían estar en la orden de compra como cláusula. ((¿Puedes confiar en la hoja de especificaciones?? Verificación de la precisión del posicionador de soldadura con rastreadores láser e ISO 9283)): Por ejemplo, “Posicionador de soldadura RP ≤ 0.05 mm y AP ≤ 0.10 mm según ISO 9283, en [temperatura]/[carga]/[velocidad], ±2σ, rastreado por láser”. La prueba de banco es simplemente el momento en que se aplica esa cláusula.. Si falla el posicionador de soldadura, tienes un documento, Razón contractual para rechazar o reelaborar, antes de enviarlo., no después de que esté en tu celda.
| Prueba | lo que prueba | Referencia de aceptación |
| Repetibilidad en lecho vacío (PR) | El eje se repite según lo citado, descargado y frio | ISO 9283 PR, ±2σ |
| Precisión cargada (AP) | Mantiene la postura con la parte montada. | ISO 9283 AP; su cláusula de PO |
| Deriva durante 2 a 4 h | Se mantiene caliente con precisión, bajo deber | ISO 9283 deriva |
| Reacción / control puntual de rigidez | Especificaciones ocultas (el artículo de especificaciones ocultas) dentro de clase | Especificaciones del proveedor + el método del artículo de especificaciones ocultas |
| movimiento coordinado (si la celda robot) | Se mueve como eje externo., sin pérdida de sincronización | Prueba de sincronización EtherCAT |
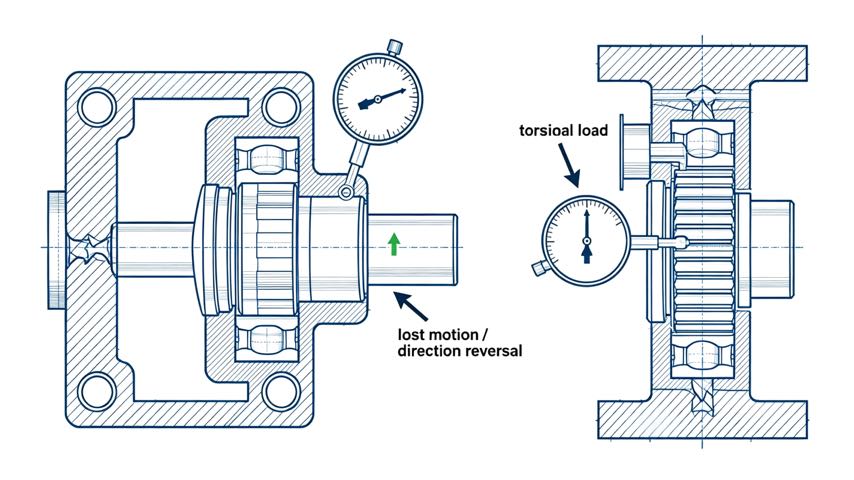
4. Verificando las especificaciones ocultas
La prueba de banco también debería investigar las especificaciones ocultas. el artículo de especificaciones ocultas nos enseñó a preocuparnos: reacción, rigidez torsional, y deriva térmica. A posicionador de soldadura Puede mostrar buena repetibilidad pero tiene un juego descuidado que aparece como inconsistencia en la costura en los cambios de dirección., o baja rigidez que permite que una pieza pesada se desvíe a mitad de la soldadura. Pídale al proveedor que le demuestre (o le permita medir) el juego en inversión y la rigidez bajo una carga lateral.. Estos son los números que los compradores serios comprueban y los ocasionales lamentan. Si el proveedor no tiene método para mostrárselos, esa ausencia es en si misma la respuesta, y le indica qué parte de su hoja de especificaciones es medición versus suposición.
5. Banderas rojas: ¿Qué te hace alejarte?
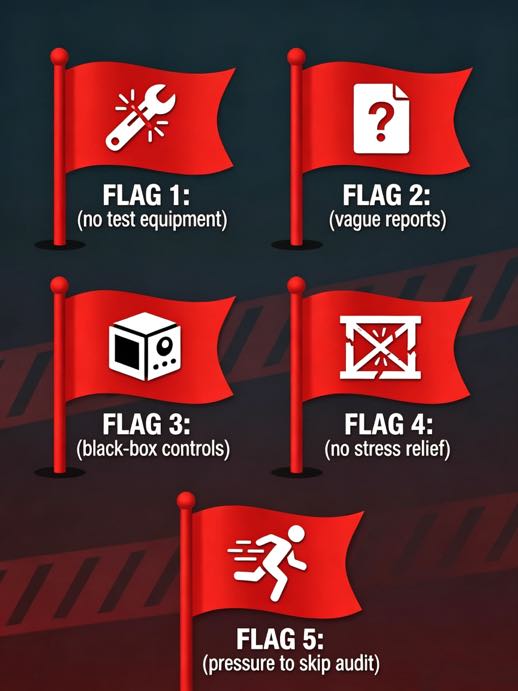
- Sin equipo de prueba: Si no pueden medir un posicionador de soldadura según las especificaciones que citan, la especificación es aspiracional, no asegurado.
- Informes vagos o faltantes: Promesas sin datos sin procesar, o "normalmente no probamos eso". Un reclamo sin informe es un reclamo., no evidencia.
- Controles de caja negra: Un controlador que no puedes integrar con tu robot (Programación de movimiento coordinado: Robot y posicionador como una cadena cinemática) u obtenga soporte para le costará más adelante.
- Sin alivio de estrés ni control de datos: Un marco que se desplazará después de montarlo., Precisión silenciosamente demoledora.
- Presión para saltarse la auditoría: Cualquier resistencia a presenciar la prueba de banco es en sí misma la señal de alerta más fuerte: indica que esperan que la prueba lo decepcione..
6. Ejemplo de campo: La auditoría que salvó un mal pedido
Un cliente de ROBOPTIX estaba a punto de comprometerse con un posicionador de soldadura económico de un nuevo proveedor. La cita parecía sólida sobre el papel: ±0,04 mm., precio atractivo. Realizamos una auditoría previa a la compra. La visita a la fábrica reveló que no poseían ningún láser tracker. (midieron la repetibilidad con un comparador en un brazo corto, que subresuelve el error angular en aproximadamente un orden de magnitud), no realizó ningún alivio de tensión en los marcos, y ofrecieron un controlador que no podían integrar con la marca de robot del cliente.. Su “prueba” de banco fue un solo resfriado., carrera vacía. El cliente se alejó y en su lugar especificó un ROBOPTIX. posicionador de soldadura con un ISO 9283 aceptación del laser tracker integrada en la orden de compra. La auditoría costó una visita al sitio.; evitó una celda mal integrada y un probable envío rechazado. La cotización barata fue, como resultó, el caro.
7. Cuando no es necesaria una auditoría completa
Una auditoría de fábrica completa y una prueba de banco presenciada no son gratuitas, y no todas las compras los garantizan. Si está solicitando un posicionador de soldadura probado a un proveedor calificado, proveedor previamente auditado, un certificado de conformidad puede ser suficiente. Si la tolerancia de la pieza está floja (±1 milímetro) y el posicionador de soldadura es un estándar, unidad de catálogo que ha ejecutado antes, una auditoría en papel: revisión de la norma ISO 9283 informe y trazabilidad de componentes—es suficiente. Reserve la auditoría in situ completa para proveedores primerizos, tolerancias estrictas (±0,2 mm y menos), piezas pesadas o irregulares (Redondo versus rectangular versus irregular: Adaptación de la configuración del posicionador de soldadura a la geometría de la pieza de trabajo), o cualquier posicionador de soldadura que integrarás en una celda coordinada (Programación de movimiento coordinado: Robot y posicionador como una cadena cinemática). Realice la auditoría donde reside el riesgo; omítelo donde ya tienes la evidencia. Juicio, no ritual, es lo que protege el presupuesto.
Preguntas frecuentes
q: ¿Qué debo comprobar al visitar una fábrica de posicionadores de soldadura??
A: Verificar que puedan mecanizar y documentar la referencia de la placa frontal., rastrear los componentes principales para su trazabilidad, marcos para aliviar el estrés, y, lo que es más importante, metrología calibrada propia, como un rastreador láser, para medir realmente la repetibilidad y la precisión.. Un proveedor que no puede medir un posicionador de soldadura no puede garantizarlo., no importa cuán segura suene la cita.
q: ¿Cómo pruebo en banco un posicionador de soldadura antes de comprarlo??
A: Sea testigo de la prueba (o utilizar un inspector externo), medida contra ISO 9283 con su pieza real o una masa correspondiente montada, barre la cuadrícula de posturas completa con diez repeticiones por postura a tu temperatura y velocidad de funcionamiento, deriva del registro durante 2 a 4 horas, y exigir el informe de datos sin procesar. Luego haga cumplir los criterios de aceptación ya escritos en su orden de compra..
q: ¿Por qué verificar el juego y la rigidez?, no sólo repetibilidad?
A: Un posicionador de soldadura puede repetir bien pero tiene un juego descuidado que se manifiesta como una inconsistencia en la costura en los cambios de dirección., o baja rigidez que permite que una pieza pesada se desvíe a mitad de la soldadura. Estas especificaciones ocultas (el artículo de especificaciones ocultas) Decida la calidad de la soldadura en el mundo real incluso cuando la repetibilidad general parece buena., por eso una auditoría seria los controla.
q: ¿Siempre necesito una auditoría de fábrica completa??
A: No. Nuevos pedidos de un proveedor previamente auditado, unidades estándar de tolerancia flexible, Es posible que las piezas que haya utilizado antes solo necesiten una auditoría en papel: revisar la norma ISO. 9283 informe y trazabilidad. Reserve la auditoría in situ completa para proveedores primerizos, tolerancias estrictas, piezas pesadas o irregulares, o células robóticas coordinadas, donde el riesgo justifica el costo.
Conclusión
Una comparación de las hojas de especificaciones le indica lo que afirma un proveedor; Una auditoría previa a la compra le dice lo que pueden probar.. Visita la fábrica con una lista de verificación., Pruebe en banco el posicionador de soldadura real según ISO. 9283 con tu pieza montada y a temperatura, verificar las especificaciones ocultas, y escriba los criterios de aceptación en la orden de compra antes de pagar. La auditoría es la misma disciplina de medición que hace que un posicionador de soldadura funcione en su piso: aplicada un paso adelante., al vendedor. hazlo una vez, en el orden que importa, Y dejas de comprar promesas y empiezas a comprar pruebas..
ROBOPTIX Los posicionadores de soldadura se envían según la norma ISO 9283., informes de aceptación con seguimiento láser y auditorías de soporte para clientes y terceros, incluidas pruebas de banco presenciadas con su pieza de producción. Para una decisión de proveedor por primera vez, que la transparencia es la diferencia entre un celular que funciona el primer día y un envío sobre el que discutes durante meses. El próximo y último artículo. (P10) pone un número a toda la decisión: el coste total de propiedad de un posicionador de soldadura en cinco años, y por qué la cotización barata suele ser la más cara.
Especificación de un posicionador de soldadura de un nuevo proveedor?
Preguntar ROBOPTIX para un auditable, ISO 9283 Plan de aceptación con seguimiento láser escrito en su orden de compra..
Sobre el autor
Experiencia & Cartas credenciales
Especialista en integración de sistemas de soldadura robótica con 12+ Años de experiencia directa en proyectos centrados en la selección e integración de posicionadores robóticos.. Ha brindado consultoría a 300+ fábricas en toda América del Norte, Europa, y Asia. Todos los datos de especificaciones en este artículo se extraen de H real / B / l / Fichas técnicas de productos de la serie U.
Antecedentes de la empresa: 26+ años de ingeniería de automatización de soldadura, 40+ patentes activas, 1,500+ proyectos completados a nivel mundial, aproximadamente 70% que involucra la integración del posicionador de robot.
Certificaciones
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema de Gestión de Calidad
- GJB 9001C-2017 — Sistema de gestión de calidad de equipos militares/armas
- CE de la UE: Directiva sobre máquinas 2006/42/CE (certificado. No. M.2026.206.C134866)
- Empresa de alta tecnología: certificado. No. GR202341000595 (Emitido en noviembre. 2023)
Referencias
[1] Organización Internacional de Normalización. (1998). ISO 9283:1998, Manipulación de robots industriales: criterios de rendimiento y métodos de prueba relacionados.
[2] Parque, J.-H., kim, S.-H., Luna, H.-S., & kim, M.-H. (2019). Influencia de la gravedad en el comportamiento del charco fundido y análisis de la microestructura en diversas posiciones de soldadura en soldadura por arco metálico con gas pulsado.Ciencias Aplicadas, 9(21), 4626.
[3] Liu, J., Jiang, F., Chen, S., Xu, B., zhang, GRAMO., cheng, w., & Mamá, incógnita. (2023). Mecanismos de influencia gravitacional en el comportamiento del baño de soldadura y el rendimiento del cordón de soldadura en la soldadura por arco de plasma de polaridad variable en diferentes posiciones de soldadura.Materiales, 16(19), 6457.
PUBLICACIONES RELACIONADAS

Estación de trabajo de soldadura llave en mano: Del dibujo a la celda lista para producción
Por qué un posicionador de 2 toneladas no siempre puede sostener una pieza de 2 toneladas: Carga excéntrica, Momento de vuelco, e inercia

5 Preguntas que debe hacerse antes de comprar una celda de soldadura robótica para acero estructural

3Seguimiento de costura láser D Vision explicado:De la nube de puntos a la ruta de soldadura en segundos
Tendencias futuras del robot de séptimo eje en fábricas inteligentes & Integración de robots (2026-2030)