Fabricante de sistemas láser y estaciones de trabajo robóticas personalizadas



Cómo un posicionador de soldadura controla la gravedad: La física de la estabilidad del charco y la calidad de la soldadura
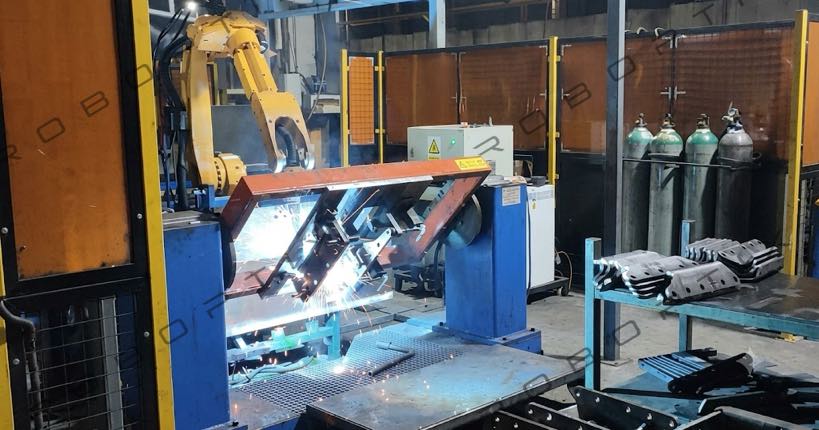
Comprender la ciencia detrás de por qué la rotación de la pieza de trabajo transforma los resultados de la soldadura
Todo soldador conoce la sensación. Trazas un arco en una junta horizontal y el charco fluye como miel, suave, previsible, exactamente donde lo quieres. Luego pasas a un paso elevado y de repente ese mismo charco se convierte en una batalla.. Gravedad, cual era tu aliado hace un momento, Ahora está tirando metal fundido hacia tu protector facial..
Esto no es un problema de habilidad.. es un problema de fisica. Y es algo que un posicionador de soldadura resuelve desde la raíz: reorientando la pieza de trabajo para que la gravedad siempre trabaje a su favor..
Si bien la mayoría de las discusiones sobre posicionadores de soldadura se centran en métricas de productividad y capacidades de carga útil, este artículo adopta un enfoque diferente. Vamos debajo de la superficie, literalmente, para examinar la física de lo que sucede cuando se gira una pieza soldada., y por qué esa rotación puede significar la diferencia entre una soldadura sin defectos y una reparación costosa.
Información clave: Un posicionador de soldadura no es sólo un dispositivo de manipulación de materiales. Es una herramienta de control de la gravedad que cambia fundamentalmente la termodinámica y la dinámica de fluidos del proceso de soldadura..
1. El problema de la física: La gravedad no es neutra en la soldadura
Para entender por qué es importante un posicionador, Primero debemos entender qué le hace la gravedad a un baño de soldadura.. En procesos de soldadura por fusión, ya sea GMAW, GTAW, FCAW, o SAW: el baño de soldadura fundida es un fluido sujeto a múltiples fuerzas en competencia:
- Tensión superficial: La fuerza dominante a pequeña escala. La tensión superficial hace que el baño fundido adquiera una forma coherente y resiste la deformación.. En soldadura en posición plana (1G/1P), La tensión superficial ayuda a contener el charco dentro de la articulación..
- Gravedad: Ejerce una fuerza corporal proporcional a la masa del metal fundido.. En posición plana, la gravedad empuja el charco hacia la raíz de la articulación: beneficioso. En posición aérea (4G/4F), la gravedad aleja el charco de la articulación: destructivo.
- Presión del arco: La fuerza ejercida por el chorro de plasma sobre la superficie de la piscina.. La presión del arco puede ayudar o dificultar dependiendo del ángulo y la posición del recorrido..
- fuerza de lorentz (electromagnético): La corriente que fluye a través de la piscina genera su propio campo magnético., creando un efecto agitador e influyendo en la penetración.
- convección marangoni: Los gradientes de tensión superficial impulsados por las diferencias de temperatura provocan el flujo de fluido dentro de la piscina., afectando la forma del cordón y el perfil de penetración.
El equilibrio de estas fuerzas determina todo acerca de su soldadura.: profundidad de penetración, perfil de cuenta, fusión en los dedos de los pies, generación de salpicaduras, y susceptibilidad a defectos como la falta de fusión, vender a menor precio que, e inclusiones de escoria.
En soldadura fuera de posición: vertical (3GRAMO), arriba (4GRAMO), e inclinadas: la gravedad pasa de ser una fuerza estabilizadora a una desestabilizadora.. Cuanto más pesada es la pieza soldada y más grande es el charco fundido. (como en procesos de alta deposición), cuanto más pronunciado se vuelve este efecto.
1.1 La ventaja de la posición plana en números
Una investigación publicada en el Welding Journal ha demostrado que las soldaduras realizadas en posición plana (1GRAMO) Supere consistentemente las soldaduras fuera de posición en múltiples métricas de calidad.. En un estudio que compara soldaduras de filete GMAW en acero estructural, soldaduras en posición plana mostraron:
- 23% Penetración más profunda que las soldaduras verticales hacia arriba con la misma entrada de calor.
- 40% Reducción de la porosidad en comparación con las soldaduras aéreas.
- Niveles de salpicaduras significativamente más bajos, reduciendo el tiempo de rectificado posterior a la soldadura hasta en 60%
- Ángulos de los dedos más consistentes, Crítico para estructuras cargadas de fatiga.
Estas diferencias no son marginales.. Para un recipiente a presión que requiere 100% inspección radiográfica, La diferencia entre una soldadura en posición plana y una soldadura aérea puede significar la diferencia entre aprobar en el primer intento y múltiples ciclos de reparación..
2. Cómo un posicionador transforma la física: Rotación = Realineación por gravedad
Un posicionador de soldadura ataca este problema en su origen. En lugar de obligar al soldador o al robot a compensar la gravedad con la técnica, velocidades de desplazamiento más lentas, patrones de tejido, Tasas de deposición más bajas: un posicionador gira la pieza de trabajo para que cada junta se presente en la orientación óptima..
2.1 La cinemática de la rotación.
Los posicionadores servoaccionados modernos, como la serie B de ROBOPTIX, ofrecen un posicionamiento angular preciso con una repetibilidad tan ajustada como ±0,05 mm a una 350 mm de radio. Esto significa que el posicionador puede girar una pieza de trabajo en cualquier ángulo dentro de su envolvente de trabajo y volver a esa orientación exacta con precisión submilimétrica..
Considere un escenario típico de fabricación pesada: a 2,000 viga estructural de mm de largo con soldaduras requeridas en cuatro caras. Sin posicionador, el operador debe:
- cara de soldadura 1 en posición plana (bien)
- Voltear la viga con un puente grúa (5–15 minutos de tiempo sin valor agregado)
- cara de soldadura 2 en posición plana
- Voltear de nuevo
- Caras de soldadura 3 y 4 en posiciones verticales o por encima de la cabeza (lento, propenso a defectos)
Con posicionador cabezal-contrapunto, la viga se monta una vez. El posicionador lo gira continuamente., presentando cada articulación en posición plana. No hay tiempo de grúa, sin tiempo de inactividad por reposicionamiento, y, lo que es más importante, sin soldaduras fuera de posición.
2.2 El cambio de comportamiento en el charco
Cuando un posicionador lleva una articulación a la posición plana, Varios cambios físicos ocurren simultáneamente en el baño de soldadura.:
- Alineación del vector de gravedad: La fuerza gravitacional ahora actúa perpendicular a la articulación., empujar el metal fundido hacia abajo hasta la raíz en lugar de tirarlo hacia los lados (vertical) o lejos de la articulación (arriba). Esto aumenta la penetración y mejora la fusión radicular..
- Mayor tamaño tolerable del baño de soldadura: En posición plana, la piscina puede ser más grande antes de que la gravedad se hunda (El efecto “abandono”) ocurre. Esto permite tasas de deposición más altas (más metal por minuto) sin comprometer la calidad..
- Flujo estable de Marangoni: Los gradientes de temperatura en la superficie de la piscina permanecen simétricos cuando la piscina está horizontal. En soldadura fuera de posición, El enfriamiento asimétrico crea fuerzas de tensión superficial desequilibradas que distorsionan la forma del cordón..
- Deflexión de arco reducida: En soldadura aérea, la creciente columna de gas protector y vapor metálico puede desviar el arco. En posición plana, Esta columna se eleva naturalmente sin interferir con la trayectoria del arco..
Comida práctica para llevar: Cuando la gravedad está alineada con la articulación., puedes soldar más rápido, con mayor corriente, y lograr una penetración más profunda, todo ello mientras se reducen las tasas de defectos. El posicionador es la herramienta que hace posible esta alineación para cada junta en una pieza compleja..
3. Por qué la integración de robots amplifica la ventaja de la física
Los beneficios físicos de los posicionadores se vuelven aún más significativos cuando el posicionador se integra como un eje externo del robot, una configuración que los posicionadores ROBOPTIX admiten a través de interfaces de controlador y EtherCAT estándar..
En movimiento coordinado, el robot y el posicionador se mueven simultáneamente. La antorcha de soldadura y la pieza de trabajo giran sincronizadamente., Mantener la relación óptima entre la antorcha y la junta en cada punto a lo largo de la ruta de soldadura.. Esto permite:
3.1 Soldadura continua en piezas cilíndricas
Para piezas cilíndricas como tubos, conchas de recipientes a presión, y secciones de torre eólica, La rotación coordinada permite una única costura de soldadura continua.. El posicionador gira el cilindro mientras el robot mantiene la antorcha estacionaria en la posición óptima de las 12 en punto.. El resultado es una soldadura perfectamente consistente con:
- Penetración uniforme en toda la circunferencia.
- Apariencia consistente del cordón: sin irregularidades entre paradas y arranques.
- Eliminación de variaciones posicionales en la química y microestructura de la soldadura.
3.2 La ecuación del ángulo de la antorcha
En soldadura manual y semiautomática., El ángulo de la antorcha se mantiene gracias a la habilidad del operador.. Sobre geometrías complejas, Mantener el ángulo de trabajo y el ángulo de desplazamiento correctos se vuelve casi imposible cuando el soldador también lucha contra la gravedad.. un posicionador + La combinación de robots resuelve esto mediante:
- Rotar la pieza para mantener la unión en el plano horizontal.
- Permitir que el robot ejecute con precisión, Ángulos de antorcha repetibles programados una vez.
- Eliminación de la variabilidad del operador, que es la principal causa de defectos de soldadura en uniones fuera de posición.
4. Las consecuencias metalúrgicas: Qué significa la física para la integridad de la soldadura
Los efectos de la soldadura en posición plana habilitada por posicionador se extienden más allá del perfil visible del cordón y dentro de la estructura metalúrgica de la soldadura..
4.1 Consistencia de la tasa de enfriamiento
La velocidad de enfriamiento de la soldadura es un determinante primario de la microestructura., dureza, y propiedades mecánicas. En soldadura en posición plana, La velocidad de enfriamiento es más uniforme porque:
- La geometría del baño de soldadura es simétrica., lo que resulta en una extracción uniforme de calor a través del metal base
- La cobertura del gas de protección es consistente., proporcionando enfriamiento convectivo uniforme
- No hay una dirección preferencial del flujo de calor. (como ocurre en la soldadura vertical hacia arriba, donde el calor asciende hacia el metal previamente depositado)
Para aceros templados y revenidos utilizados en aplicaciones estructurales (S690, S960, A514), El enfriamiento controlado es esencial para evitar la formación de martensita en la ZAT.. La soldadura en posición plana con un posicionador proporciona el ciclo térmico más predecible para estos materiales sensibles..
4.2 Integridad de la zona de fusión
La falta de fusión de las paredes laterales es uno de los defectos más comunes en la soldadura fuera de posición y uno de los más peligrosos., ya que crea discontinuidades similares a grietas que pueden propagarse bajo cargas de fatiga. El mecanismo es sencillo.: en posiciones verticales y por encima de la cabeza, el charco fundido tiende a hundirse desde la pared lateral superior, reduciendo la fusión en ese lugar.
En posición plana, con la gravedad empujando la piscina simétricamente hacia ambas paredes laterales, la zona de fusión está equilibrada. Esto es especialmente crítico para:
- Juntas a tope de penetración total sujetas a inspección radiográfica o ultrasónica
- Uniones en T y soldaduras de filete en estructuras cargadas dinámicamente
- Soldaduras de múltiples pasadas donde la fusión incompleta entre pasadas puede crear defectos enterrados
5. Selección de un posicionador para soldadura basada en la física
Si acepta que el control de la gravedad es la función principal de un posicionador de soldadura, entonces los criterios de selección cambian de "¿qué tamaño de máquina necesito?"?" a "¿qué capacidad de posicionamiento proporcionará soldaduras consistentemente en posición plana en mis piezas??"
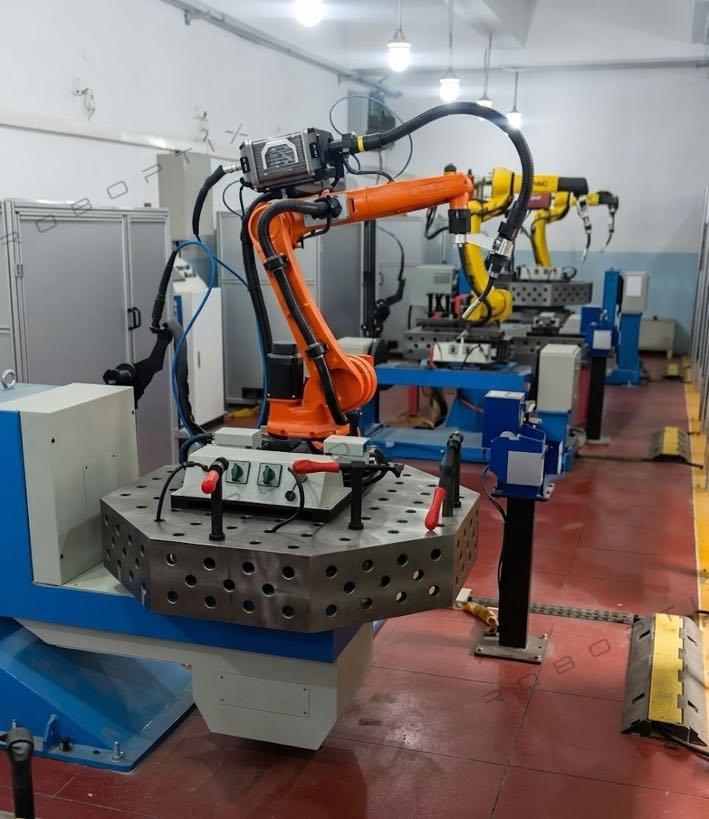
5.1 Especificación clave: Precisión de posicionamiento, No sólo carga útil
Muchos compradores se centran exclusivamente en la capacidad de carga.. Pero si tu objetivo es controlar la física del baño de soldadura, La precisión del posicionamiento es igualmente importante.. Un posicionador que puede girar un 2,000 kg de pieza pero no puede mantener posiciones angulares precisas anula el propósito.
Los posicionadores ROBOPTIX alcanzan una precisión de posicionamiento de 0.05 mm a R350, lo que se traduce en una precisión angular de aproximadamente 0.008 grados. En este nivel de precisión, La unión se mantiene en el ángulo óptimo durante toda la soldadura., asegurando una alineación de gravedad constante.
5.2 Rango de velocidad: El parámetro pasado por alto
El comportamiento del baño de soldadura también está influenciado por la velocidad de rotación durante la soldadura continua.. demasiado lento, y el arco supera la posición óptima de la antorcha en una parte cilíndrica. demasiado rapido, y los efectos centrífugos pueden comenzar a influir en el charco..
Un posicionador con un amplio rango de velocidades (desde un lento avance para apuntalar y configurar hasta 90°/s para un rápido reposicionamiento entre soldaduras) le brinda la flexibilidad de optimizar tanto la calidad como la velocidad. (lento, rotación controlada durante la soldadura) y productividad (reposicionamiento rápido entre pasadas).
5.3 Configuración: Combinando la geometría con sus piezas
La configuración correcta del posicionador depende de la geometría de su pieza de trabajo:
- Clavijero-contrapunto: Ideal por mucho tiempo, partes en forma de viga. Proporciona rotación sobre un único eje horizontal.. ROBOPTIX B001/B002 soporta cargas útiles de 500 a 3000 kg con luces de hasta 3.5 metro.
- tipo L (oscilobatiente de una columna): Lo mejor para piezas de trabajo tipo placa que requieren rotación e inclinación.. Permite el acceso a múltiples caras sin necesidad de volver a fijarlas..
- tipo U (doble columna): Diseñado para muy grandes, fabricaciones pesadas donde ambos extremos de la pieza de trabajo necesitan soporte. Común en energía eólica y fabricación de recipientes a presión..
- muñón / servo multieje: Para geometrías complejas que requieren un posicionamiento coordinado de múltiples ejes sincronizado con el robot, la serie ROBOPTIX B008–B012 cubre esta gama.
6. La conclusión: La física paga
El retorno de la inversión de un posicionador de soldadura generalmente se calcula en términos de ahorro de mano de obra y rendimiento.. Pero los beneficios impulsados por la física: tasas de defectos reducidas, menos reparaciones, Mayor rendimiento en el primer paso: a menudo superan los ahorros en mano de obra por sí solos..
Considere estos resultados típicos de talleres que han integrado posicionadores en sus células de soldadura robóticas.:
| Métrico | Sin posicionador | Con posicionador |
| Rendimiento de soldadura en el primer paso | 70–85% | 95–98% |
| Tasa de reparación | 15–30% | 2–5% |
| Tiempo de arco activado por turno | 35–45% | 65–80% |
| Tasa de deposición (kg/h) | Solo tarifa base | 1.3–1,8× tasa base |
| Movimientos de grúa por turno. | 15–30 | 1–3 |
Estos números reflejan una verdad fundamental.: cuando controlas la gravedad, tu controlas la calidad. Y calidad, medida en menos reparaciones, menos retrabajo, y mayor rendimiento: es lo que paga el posicionador.
7. Repensar el posicionador
Un posicionador de soldadura a menudo se considera un accesorio de manipulación de materiales: una forma conveniente de mover piezas pesadas.. Esa perspectiva subestima la tecnología.. Un posicionador de soldadura es, en su núcleo, un sistema de gestión de la gravedad que transforma las condiciones físicas bajo las cuales se produce la soldadura por fusión.
Girando la pieza de trabajo para que cada junta se presente en la orientación óptima, un posicionador:
- Alinea la gravedad con la articulación., mejorando la penetración y la fusión
- Estabiliza el baño de soldadura., reducir las tasas de defectos
- Permite tasas de deposición más altas sin comprometer la calidad
- Proporciona condiciones térmicas consistentes para resultados metalúrgicos predecibles.
- Elimina el tiempo sin valor agregado del reposicionamiento dependiente de la grúa
Para los talleres que están considerando adquirir su primer posicionador (o pasar de sistemas manuales a sistemas servoaccionados), el argumento de la física es convincente.. La diferencia entre una soldadura vertical hacia arriba y una soldadura en posición plana no es cosmética. Aparece en películas de rayos X., en los resultados de las pruebas mecánicas, y en última instancia en la confiabilidad del producto terminado..
Posicionadores ROBOPTIX, desde el cabezal-contrapunto ligero B001 hasta la serie multieje B008–B012, están diseñados para ofrecer la precisión y repetibilidad requeridas para la soldadura basada en la física.. Con una precisión de posicionamiento de 0.05 mm e integración perfecta del robot a través de interfaces de eje externo estándar, Permiten la soldadura controlada por gravedad que exige la fabricación moderna..
Listo para ver lo que la soldadura basada en la física puede hacer por su taller?
Contacto ROBOPTIX para un análisis de selección de posicionador personalizado, incluidos dibujos de diseño en 3D y soporte de integración para las principales marcas de robots.
Sobre el autor
Experiencia & Cartas credenciales
Especialista en integración de sistemas de soldadura robótica con 12+ Años de experiencia directa en proyectos centrados en la selección e integración de posicionadores robóticos.. Ha brindado consultoría a 300+ fábricas en toda América del Norte, Europa, y Asia. Todos los datos de especificaciones en este artículo se extraen de H real / B / l / Fichas técnicas de productos de la serie U.
Antecedentes de la empresa: 26+ años de ingeniería de automatización de soldadura, 40+ patentes activas, 1,500+ proyectos completados a nivel mundial, aproximadamente 70% que involucra la integración del posicionador de robot.
Certificaciones
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema de Gestión de Calidad
- GJB 9001C-2017 — Sistema de gestión de calidad de equipos militares/armas
- CE de la UE: Directiva sobre máquinas 2006/42/CE (certificado. No. M.2026.206.C134866)
- Empresa de alta tecnología: certificado. No. GR202341000595 (Emitido en noviembre. 2023)
Última actualización: Jun 2026
PUBLICACIONES RELACIONADAS

2026 Puntos débiles de la automatización de la soldadura: Por qué las fábricas competitivas eligen un posicionador robótico
10 Beneficios clave de implementar una celda de soldadura robótica en su taller
Aplicaciones reales de celdas de soldadura robótica en la industria general: Estudios de caso 2026

Una comparación completa de la soldadura láser robótica frente a. Soldadura MIG y TIG: ¿Cuál es el adecuado para usted??

Cómo integrar una celda de soldadura robótica guiada por visión en una línea de fabricación existente