Fabricante de sistemas láser y estaciones de trabajo robóticas personalizadas



1G a 6G sin grúa: Cómo un posicionador convierte soldaduras aéreas en soldaduras de posición plana
Posición de soldadura no es sólo una convención de etiquetado: dicta las tasas de defectos, velocidad de deposición, y seguridad del soldador
En más de quince años apoyando a los talleres de fabricación en el paso de la soldadura manual a la robótica, una observación se repite: El mayor predictor de la calidad de la soldadura no es la habilidad del soldador o la marca de la máquina, sino la posición de soldadura.. Una junta soldada plana (1GRAMO) y la misma junta soldada por encima (4GRAMO) puede diferir por 40% en tasa de defectos, incluso con parámetros idénticos.
La AWS/ASME posición de soldadura El sistema (1G a 6G) existe precisamente porque la gravedad se comporta de manera diferente en cada ángulo.. Este artículo explica por qué falla la soldadura fuera de posición, Cómo un posicionador de soldadura elimina mecánicamente ese modo de falla., y cómo se ven las ganancias de calidad mensurables en una planta de producción real.

1. El sistema 1G-6G: Por qué la posición es un problema de física
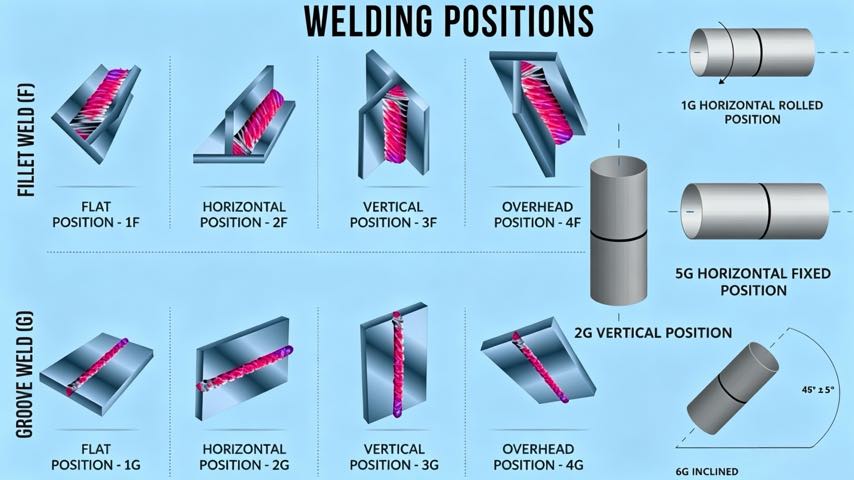
Las posiciones de soldadura describen la orientación del eje de soldadura y el baño fundido en relación con la gravedad.. La clasificación estándar:
- 1GRAMO / 1F: Posición plana. El baño de soldadura se asienta encima de la junta.; La gravedad empuja el metal hacia la raíz.. Más seguro y rápido.
- 2GRAMO / 2F: posición horizontal. La gravedad comienza a tirar de la piscina hacia abajo., Arriesgándose a hundirse en el borde superior..
- 3GRAMO / 3F: posición vertical. La piscina combate la gravedad a lo largo de toda la articulación.; Requiere viajes controlados y, a menudo, menos calor..
- 4GRAMO / 4F: Posición aérea. La gravedad aleja la piscina directamente de la junta: la orientación más propensa a defectos.
- 5GRAMO / 6GRAMO: Posiciones de tuberías (ángulo fijo). 6GRAMO, con una inclinación de 45 grados, Es la soldadura de certificación más dura porque atraviesa todas las posiciones en una sola pasada..
La progresión de 1G a 4G es esencialmente una progresión de cuán fuerte actúa la gravedad en tu contra.. En posición plana, la gravedad es una aliada. En posición aérea, es una amenaza activa a la fusión. Lo que muchas tiendas subestiman es que no se trata de una caída gradual: la curva de dificultad se vuelve más pronunciada después de la posición horizontal., que es precisamente la razón por la que las uniones aéreas y verticales dominan la lista de soldaduras rechazadas por el código..
1.1 filete vs.. Ranura: Dos sistemas paralelos
Cabe destacar que el sistema de posición de soldadura tiene dos pistas.. Las posiciones “G” (1GRAMO, 2GRAMO, 3GRAMO, 4GRAMO) describir soldaduras de ranura realizadas en placas o paredes de tuberías, mientras que las posiciones “F” (1F, 2F, 3F, 4F) describir soldaduras de filete en la unión de dos miembros. Un posicionador ayuda por igual en ambos: ya sea que esté soldando una junta a tope en la carcasa de un recipiente a presión o un filete en un refuerzo estructural, Girar el miembro hacia la orientación plana ofrece la misma ventaja física.. Para trabajos de tuberías, el 5G (tubo horizontal fijo) y 6G (tubo fijo de 45 grados) Las posiciones son las certificaciones más estrictas de la industria porque el soldador debe realizar la transición a través de cada orientación dentro de una sola junta, exactamente el escenario para neutralizar que está diseñado un posicionador..
1.2 Lo que muestran los datos
En todas las implementaciones de clientes de ROBOPTIX, Medimos consistentemente lo siguiente cuando la misma soldadura de filete GMAW se realiza en diferentes posiciones en acero de grado estructural (S355):
- Departamento (1F): porosidad más baja, penetración más profunda, velocidad de viaje más alta
- Horizontal (2F): ~10% más lento; riesgo menor de socavación en la parte superior del dedo del pie
- Vertical (3GRAMO): ~30% más lento; Requiere control de tejido para evitar vueltas frías.
- Arriba (4F): ~45% más lento; Mayor porosidad y riesgo de falta de fusión.
Estas observaciones de campo se alinean con estudios revisados por pares que muestran que las soldaduras aéreas pueden exhibir hasta 40% Más porosidad que los equivalentes de posición plana con un aporte de calor equivalente.. El mecanismo es consistente en todos los procesos - GMAW, FCAW, e incluso GTAW todos muestran un control de piscina degradado a medida que la orientación se aleja de la plana..
La implicación empresarial es directa.. Cada punto porcentual de soldadura aérea en su mezcla es un punto porcentual de riesgo de retrabajo, costo de inspección, y programar la exposición. Para un taller fabuloso que oferta por el trabajo estructural AWS D1.1, donde los umbrales de inspección visual y ultrasónica son estrictos, La posición de la soldadura puede decidir si un proyecto es rentable o genera pérdidas..
2. Por qué falla la soldadura fuera de posición
Los mecanismos de falla son mecánicos., no error del operador:
2.1 Hundido y caída de la piscina
En soldadura aérea, El peso del charco fundido excede lo que la tensión superficial puede soportar.. El resultado es flacidez, refuerzo excesivo, o caída total del metal de soldadura. Los soldadores compensan con una corriente más baja y un recorrido más lento, lo que reduce la penetración y crea sus propios defectos..
2.2 Enfriamiento asimétrico y vuelta fría
En soldadura vertical hacia arriba, El calor asciende hacia el metal ya depositado.. Este gradiente térmico asimétrico provoca una solidificación irregular., aumentando el riesgo de vuelta fría (falta de fusión en la punta) — un defecto enterrado invisible a simple vista.
2.3 Interrupción del gas protector
En posiciones aéreas y verticales, La creciente columna de vapor metálico y gas calentado puede alterar la cobertura del gas de protección., Atrayendo la contaminación atmosférica a la piscina y generando porosidad..
2.4 El costo humano: Fatiga y seguridad
Más allá de la metalurgia, La soldadura fuera de posición conlleva un costo humano que los empleadores conscientes de E-E-A-T no pueden ignorar.. La soldadura aérea expone al operador a salpicaduras que caen y a un intenso calor irradiado desde arriba., mientras que las posturas verticales y por encima de la cabeza causan fatiga en el cuello y los hombros, lo que degrada la técnica durante un turno largo.. La fatiga no está separada de la calidad: contribuye directamente a las tasas de defectos descritas anteriormente.. Convirtiendo las articulaciones a la posición plana., Un posicionador también convierte una tarea ergonómicamente hostil en una tarea controlada., uno repetible, Es por eso que los ingenieros de seguridad clasifican cada vez más a los posicionadores como una intervención ergonómica primaria en lugar de una mera herramienta de productividad..
3. Cómo un posicionador convierte cada articulación en una posición plana
Un posicionador de soldadura soluciona este problema de raíz. En lugar de pedirle al soldador o al robot que luche contra la gravedad, gira la pieza de trabajo para que cada junta se presente en plano (1G/1P) orientación.
3.1 El mecanismo
Considere una viga estructural que requiere soldaduras en las cuatro caras.. Sin posicionador, el taller lo voltea con una grúa puente entre cada cara, agregando 5 a 15 Minutos de tiempo de inactividad sin soldadura por vuelta., y forzar al menos dos caras a posiciones verticales o superiores. Con posicionador cabezal-contrapunto (como el ROBOPTIX B001, nominal de 500 a 1000 kg con repetibilidad de ±0,05 mm en R350), la viga se monta una vez y se gira continuamente. Cada cara está soldada plana..
Resultado de campo: Los talleres que utilizan posicionadores para la fabricación de vigas generalmente aumentan el tiempo de encendido del arco de ~40 % a ~70 % de un turno., porque se elimina el reposicionamiento dependiente de la grúa.
3.2 Soldadura continua en piezas cilíndricas
Para tuberías y carcasas de recipientes a presión, un posicionador coordinado hace girar el cilindro mientras el robot sostiene la antorcha en la posición óptima de las 12 en punto. El resultado es un solo, Costura ininterrumpida con penetración uniforme: imposible de lograr reposicionando una pieza de trabajo fija.
3.3 Elegir la geometría del posicionador adecuada
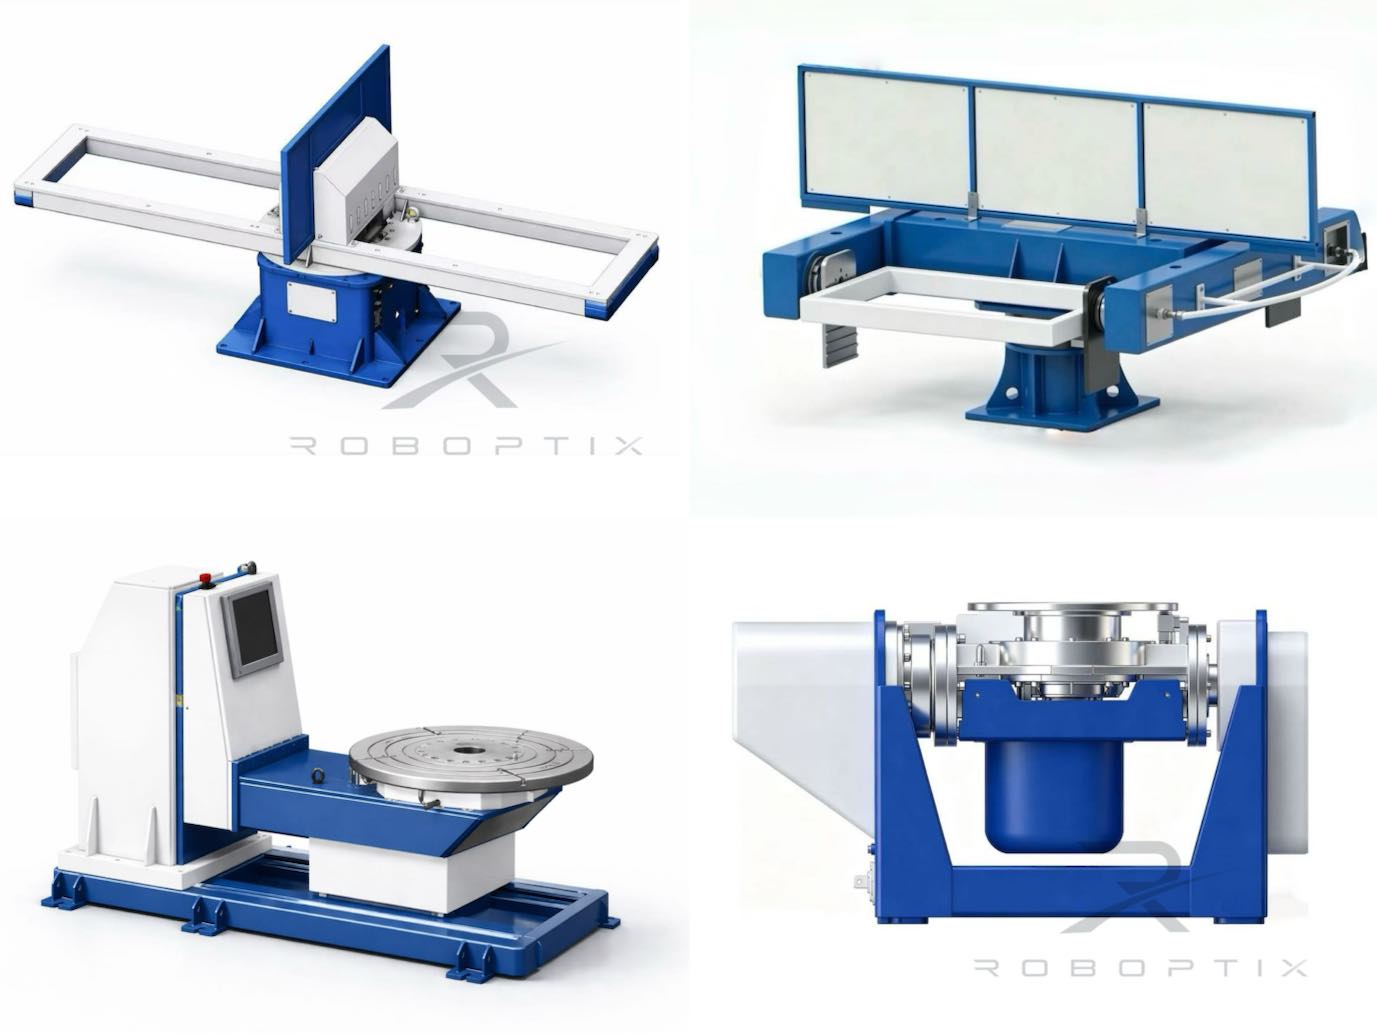
El principio de conversión es universal., pero el hardware difiere según la forma de la pieza. Unidades de cabezal-contrapunto (ROBOPTIX B001–B004) traje de miembros largos en forma de viga girados alrededor de un eje horizontal. Los posicionadores de inclinación y giro tipo L agregan un eje de inclinación para trabajos con placas que necesitan acceso a múltiples caras sin necesidad de volver a fijarlos.. Las unidades de doble columna tipo U admiten, fabricaciones pesadas, comunes en la producción de torres eólicas y recipientes a presión, donde ambos extremos requieren soporte. Seleccionar la geometría correcta garantiza que la pieza pueda realmente llevarse a una posición plana para cada junta, ¿Cuál es el objetivo del ejercicio?.
4. Ganancias de calidad mensurables
La mejora de la calidad a partir de la conversión de posiciones no es teórica. Resultados típicos después de integrar un posicionador en una celda de soldadura robótica:
| Métrico | Manual / Sin posicionador | Con posicionador |
| Rendimiento de primer paso | 70–85% | 95–98% |
| Defectos de soldadura aérea | Alto (base) | Cerca de cero (convertido a 1G) |
| Velocidad de desplazamiento (promedio) | Base | Hasta 1,4 veces más rápido |
| Movimientos de grúa / cambio | 15–30 | 1–3 |
Para trabajos críticos según el código: recipientes a presión según ASME Sección VIII, o conexiones estructurales según AWS D1.1: la diferencia entre una 75% y un 97% El rendimiento del primer paso se traduce directamente en costos de inspección., mano de obra de reparación, y riesgo de entrega.
4.1 Un ejemplo resuelto
Considere la posibilidad de soldar un fabricante 500 conjuntos de soportes idénticos por mes, cada uno con cuatro soldaduras de filete. Soldado manualmente en posiciones mixtas., asumir un 78% rendimiento de primer paso y 25 Minutos de reposicionamiento dependiente de la grúa por unidad.. Conversión a una celda posicionadora en 96% El rendimiento con una carga de un minuto elimina aproximadamente 120 horas por mes de tiempo de inactividad por reposicionamiento y reduce la soldadura de reparación a más de la mitad. La ganancia de calidad y la ganancia de rendimiento se combinan: menos reparaciones significa más capacidad para nuevos pedidos, no solo piezas más limpias. Esta es la razón por la que la conversión de posición aparece regularmente en la parte superior de las justificaciones del retorno de la inversión para las células de soldadura robóticas., independiente de los ahorros de mano de obra que dominan la mayoría de los casos de negocio.
5. La integración de robots multiplica el beneficio
Cuando el posicionador está integrado como eje externo del robot (a través de EtherCAT o una interfaz nativa del controlador), los compuestos de ganancia de calidad:
- Movimiento sincronizado: El robot y el posicionador se mueven como una cadena cinemática., mantener la antorcha en un ángulo óptimo constante durante toda la soldadura.
- Repetibilidad: Los servoposicionadores ROBOPTIX mantienen la posición angular en ±0,05 mm a R350 (aproximadamente 0,008°), por lo que cada pieza se suelda de la misma manera., orientación favorable a la gravedad.
- Independencia del operador: La calidad ya no depende de la capacidad de un soldador individual para gestionar un grupo elevado. El posicionador hace que la posición fácil sea la única posición.
6. Cuando es posible que NO necesite un posicionador
Exige honestidad: un posicionador no siempre es la inversión adecuada. Es posible que no necesite uno si:
- Sus piezas son pequeñas y pueden colocarse manualmente en una orientación plana de forma económica
- El volumen de producción es bajo y el tiempo de inactividad por reposicionamiento de grúas es aceptable
- Todas sus soldaduras ya son naturalmente accesibles en posición plana u horizontal.
Si, sin embargo, habitualmente sueldas grandes, pesado, o piezas de múltiples caras, o si está buscando una certificación de soldadura robótica para trabajo de código, la conversión de posición es el cambio de mayor influencia que puede realizar.
Preguntas frecuentes
q: ¿Qué significa 1G?, 2GRAMO, 3GRAMO, 4G media en soldadura?
A: Son posiciones de soldadura AWS/ASME que describen la orientación de la junta en relación con la gravedad.. 1G es plano (más fácil), 4G está por encima (más difícil). Cada paso hacia arriba significa que la gravedad trabaja más duro contra el charco fundido., aumento del riesgo de defectos.
q: ¿Cuánto reduce los defectos un posicionador de soldadura??
A: En implementaciones de campo de ROBOPTIX, La conversión de soldaduras aéreas y verticales a posición plana ha aumentado el rendimiento en la primera pasada de aproximadamente 70-85 % a 95-98 %., con la porosidad de la soldadura superior cayendo hacia cero. Los resultados varían según el proceso y el material..
q: ¿Puede un posicionador soldar tubería en la posición 6G??
A: Un posicionador no te obliga a soldar en 6G, te permite evitarlo. Al girar el tubo, la articulación se mantiene en el ángulo óptimo (efectivamente 1G) para toda la costura, eliminando la necesidad de atravesar posiciones fijas difíciles.
q: ¿Vale la pena un posicionador para piezas pequeñas??
A: Por lo general no. Para piezas pequeñas que se pueden voltear manualmente a una posición plana, El problema de reposicionamiento de la grúa que resuelve un posicionador no existe.. Los posicionadores dan sus frutos con grandes, pesado, o soldaduras multicara donde el reposicionamiento es lento, dependiente de la grúa, o físicamente inseguro.
q: ¿La conversión de posición ayuda específicamente con la soldadura robótica??
A: Sí, incluso más que con la soldadura manual. Un robot ejecuta una ruta programada con parámetros fijos; si la articulación está fuera de posición, el robot no puede “compensar” como lo haría un soldador experto. La integración del posicionador como eje externo sincronizado permite al robot soldar cada junta de forma plana, haciendo que la calidad sea consistente e independiente de la complejidad de la pieza.
Necesita ayuda para convertir sus soldaduras aéreas en planas?
Contacto ROBOPTIX para un análisis de selección de posicionador gratuito basado en la geometría de su pieza real y el volumen de producción.
Sobre el autor
Experiencia & Cartas credenciales
Especialista en integración de sistemas de soldadura robótica con 12+ Años de experiencia directa en proyectos centrados en la selección e integración de posicionadores robóticos.. Ha brindado consultoría a 300+ fábricas en toda América del Norte, Europa, y Asia. Todos los datos de especificaciones en este artículo se extraen de H real / B / l / Fichas técnicas de productos de la serie U.
Antecedentes de la empresa: 26+ años de ingeniería de automatización de soldadura, 40+ patentes activas, 1,500+ proyectos completados a nivel mundial, aproximadamente 70% que involucra la integración del posicionador de robot.
Certificaciones
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema de Gestión de Calidad
- GJB 9001C-2017 — Sistema de gestión de calidad de equipos militares/armas
- CE de la UE: Directiva sobre máquinas 2006/42/CE (certificado. No. M.2026.206.C134866)
- Empresa de alta tecnología: certificado. No. GR202341000595 (Emitido en noviembre. 2023)
Última actualización: Jun 2026
PUBLICACIONES RELACIONADAS
Planificación autónoma de trayectorias en soldadores robóticos:Qué significa para su línea de producción
La guía completa para principiantes sobre posicionadores de robots: Todo lo que necesitas saber
Tendencias futuras del robot de séptimo eje en fábricas inteligentes & Integración de robots (2026-2030)
Célula de soldadura robótica sin programación: Guiado por visión, Colgante sin enseñanza

Cálculo de la carga útil del posicionador del robot y selección segura: La guía completa de ingeniería