Hersteller kundenspezifischer Roboterarbeitsplätze und Lasersysteme



Roboter-Laserschweißen: Prinzipien, Vorteile, und Anwendungen (2026 Vollständiger Leitfaden)
Einführung
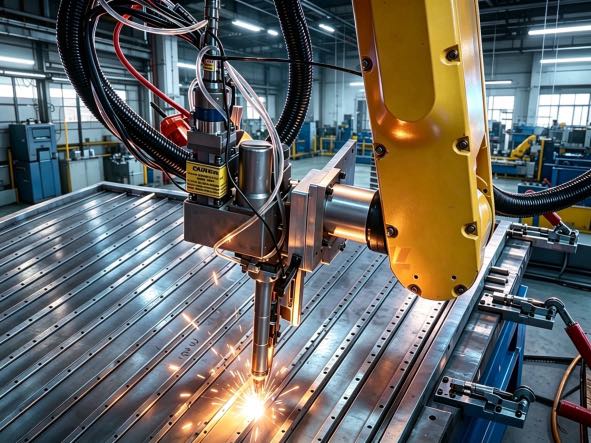
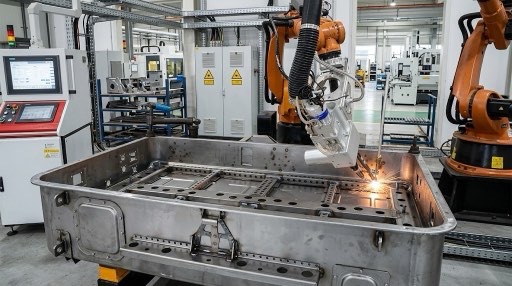
Das Roboterlaserschweißen hat sich zum wettbewerbsfähigsten automatisierten Schweißverfahren in der modernen Fertigung entwickelt. Es kombiniert Laserstrahlen mit hoher Energiedichte mit mehrachsigen Industrierobotern, um eine hohe Geschwindigkeit zu erreichen, hochpräzise, berührungsloses Schweißen von Metallbauteilen.
Entsprechend Einblicke in den globalen Markt, Der weltweite Markt für Roboter-Laserschweißen übertraf $1.7 Milliarden in 2025, wird voraussichtlich erreicht werden $1.9 Milliarden in 2026, und wird voraussichtlich näherkommen $4 Milliarden von 2035, mit einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von ca 8.9%. Neue Energiefahrzeuge, Power-Batterien, und Präzisionsfertigung treiben dieses Wachstum vor allem voran.
Ob Sie in der Automobilbranche tätig sind, Power-Batterie, medizinisches Gerät, oder Unterhaltungselektronikindustrie, seine Prinzipien verstehen, Vorteile, und Einschränkungen sind der Schlüssel zur Bewertung des Investitionswerts.
Datenquellen: Dieser Artikel basiert auf der neuesten technischen Dokumentation von Anbietern wie IPG Photonics, TRUMPF, und Fanuc, sowie Vor-Ort-Feedback von mehreren Tiers 1 Zulieferer und Batteriehersteller. Alle Daten sind öffentlich überprüfbar.
Funktionsprinzip
Der Kern des Roboterlaserschweißens liegt in der hocheffizienten Energieumwandlung: Elektrische Energie wird in einen Laserstrahl umgewandelt, Dieser wird dann auf die Metalloberfläche fokussiert, um diese sofort zu schmelzen und zu verfestigen, eine Schweißnaht bilden. Der Prozess ist berührungslos und führt zu einer minimalen Wärmeeinflusszone.
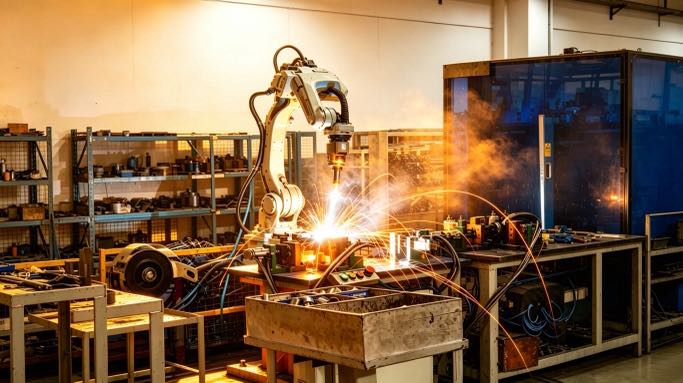
Der Schweißprozess besteht aus vier Schritten:
1. Lasererzeugung: Faserlaser sind die gängige Wahl, Betrieb bei einer Wellenlänge von ca 1070 nm und Leistung reichen von 500 W zu vorbei 6 kW. Raycus、MAX Photonics-Faserlaser erreichen einen elektrooptischen Umwandlungswirkungsgrad von über 40%, bei der ECO-Serie über 35 %, übertrifft herkömmliche CO₂-Laser bei weitem (etwa 10%). Sie sind energieeffizient und stabil.
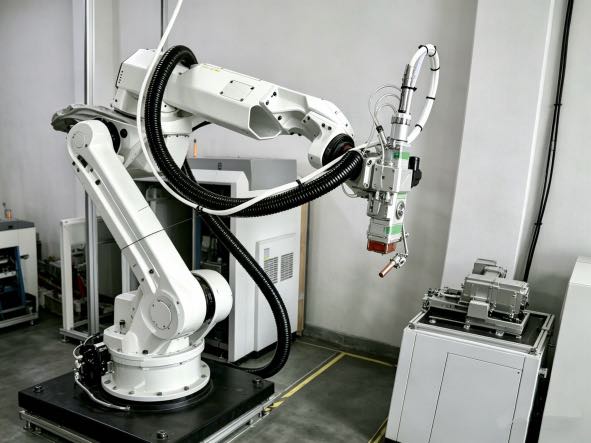
2. Strahlübertragung: Der Laser wird über ein 50–200 μm Glasfaserkabel zum Roboterschweißkopf übertragen, praktisch ohne Energieverlust und ohne Auswirkungen durch Gelenkbewegungen.
3. Fokussierung und Positionierung: Der Schweißkopf fokussiert den Strahl auf einen 0,2–0,8 mm großen Punkt mit einer Energiedichte von bis zu 10⁶–10⁷ W/cm², ist in der Lage, Metall in Millisekunden zu schmelzen. 6-Achsroboter erreichen eine Wiederholgenauigkeit von ±0,05 mm (Fanuc, WEINEN, ABB, usw.).
4. Bildung und Erstarrung von Schmelzbädern: Der Laser erzeugt einen „Schlüsselloch“-Effekt, Erzeugen eines Dampfkanals innerhalb des Metalls, umgeben von einem flüssigen Schmelzbad. Die Heiz- und Kühlraten sind extrem schnell (10³–10⁶ °C/s), mit einer Wärmeeinflusszone von nur 0,1–1 mm.
Technische Highlights: Unterstützt Selbstschmelzschweißen ohne Zusatzdraht, Eliminierung des Risikos von Inkonsistenzen in der Materialzusammensetzung.
Kernkomponenten und Konfigurationsoptionen
Industrietaugliche Systeme bestehen aus fünf Kernmodulen:
| Komponente | Funktion | Typische Spezifikationen | Auswahlkriterien |
| Laser | Erzeugt Laserenergie | Faserlaser, 1–6 kW+ | Wählen Sie die Leistung basierend auf Materialstärke und Geschwindigkeit |
| Industrieroboter | Führt Bewegungspfade aus | 6-Achse, Nutzlast 10–50 kg | Deckt das Gesamtgewicht von Schweißkopf und Kabeln ab |
| Laserschweißkopf | Fokussiert den Strahl | Kollimationslinse 100/150 mm, Fokussierobjektiv 150–300 mm | Lange Brennweite, geeignet für tiefe Hohlräume; kurze Brennweite geeignet für hohe Lichtgeschwindigkeiten |
| Kontrollsystem | Koordiniert Bewegungen | SPS + Dedizierte Software | Unterstützt Echtzeit-Leistungsmodulation |
| Sicherheitsschutz (optional) | Laserschutz | Klasse 4 Sicherheitsgehäuse + Verriegelungen | Entspricht IEC 60825-1 Standard |
Optionale High-End-Konfigurationen: Visionbasierte Schweißnahtverfolgung (±0,1 mm), OCT-Online-Eindringtiefenüberwachung, und oszillierendem Schweißkopf (um die Lückenempfindlichkeit zu verringern).
Wichtige Anwendungsszenarien und Fallstudien
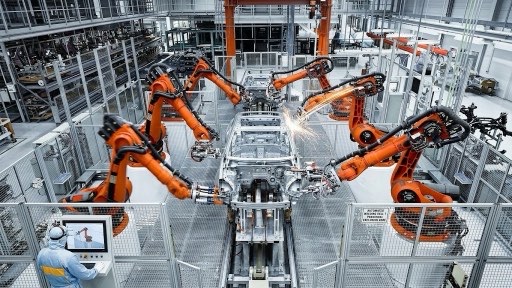
1. Automobilbau: Weiße Karosserieseitenteile, Türen, B-Säulen, usw. Zu den Materialien gehört verzinkter Stahl, warmgeformter Borstahl, und Aluminium der 6000er-Serie. Ein europäischer Luxusautohersteller hat mehrere Systeme auf seiner Elektrofahrzeugplattform implementiert, Erreichen einer Schweißgeschwindigkeit von 90 mm/s und eine jährliche Produktionskapazität von mehr als 100,000 Einheiten.
2. Power-Batterien: Sammelschienen, Registerkarten, und Überdruckventile. Zu den Materialien gehört rotes Kupfer, Aluminium, und unähnliche Kupfer-Aluminium-Metalle. Ein führender Batteriehersteller ist im Einsatz 200 Systeme, mit einer Einzelleitungskapazität von 200 ppm und eine Fehlerquote darunter 0.3%.
3. Medizinische Geräte: Gehäuse für Herzschrittmacher, chirurgische Instrumente. Zu den Materialien gehören Ti6Al4V und Edelstahl 316L. Schweißnähte sind kontaminationsfrei, Die Nacharbeitsraten sind gesunken 4.2% Zu 0.6%, und der Prozess ist ISO 13485 zertifiziert.
4. Unterhaltungselektronik: Smartphone-Mittelrahmen, Kopfhörerkontakte. Schweißnahtbreite: 0.3 mm; ästhetisch ansprechend mit kleiner Wärmeeinflusszone, ermöglicht das Eloxieren ohne Schleifen.
Klärung häufiger Missverständnisse
Q1: Ist das Roboterlaserschweißen auf dünne Bleche beschränkt??
Q2: Muss das Roboterlaserschweißen in einer staubfreien Umgebung durchgeführt werden? (Reinraum)?
Q3: Roboter-Laserschweißgeräte sind extrem teuer – können sich kleine Fabriken das leisten??
Q4: Ist das Roboter-Laserschweißen sehr komplex in der Bedienung?, erfordern professionelle Schweißingenieure?
F5: Benötigt das Laserschweißen Schutzgas??
FAQ
Q1: Wie hoch ist die Schweißgeschwindigkeit?? Typische Daten: 1 mm Edelstahl bei 80–120 mm/s (1 kW); 2 mm Aluminiumlegierung: 40–60 mm/s (2 kW); 0.3 mm Kupferfolie: 150–200 mm/s (gepulster Modus). Tatsächliche Geschwindigkeiten erfordern eine Optimierung basierend auf Material und Leistung.
Q2: Wie hoch ist die ungefähre Anfangsinvestition?? Ein Komplettsystem der Einstiegsklasse (1 kW-Laser + kleiner 6-Achsen-Roboter + Schweißkopf + Sicherheitsgehäuse) kostet etwa 30.000–80.000 US-Dollar.
Q3: Ist es schwer zu lernen?? Die Bedienerschulung dauert in der Regel ein bis zwei Wochen und umfasst die Offline-Programmierung, Lasersicherheit, und Parameteranpassung. Grundkenntnisse über Metalle sind ausreichend; Es sind keine Vorkenntnisse als professioneller Schweißingenieur erforderlich.
Q4: Ist die Schweißnahtfestigkeit geringer als beim MIG-Schweißen?? Die Festigkeit von selbstschmelzenden Laserschweißnähten erreicht typischerweise 90–100 % des Grundmaterials. Wenn es eine Lücke gibt, Die Festigkeit kann durch oszillierendes Schweißen oder Drahtlaserschweißen erhöht werden.
F5: Welche Sicherheitsstandards erfüllt sind? Dazu gehört vor allem IEC 60825-1 (Sicherheit von Laserprodukten) und ISO 11553 (Sicherheit von Laserbearbeitungsmaschinen). Die Ausrüstung muss mit einer Klasse ausgestattet sein 4 Sicherheitsgehäuse, Verriegelungsschalter, und Not-Aus-Geräte.
Referenzen
Leitfaden zum Faserlaserschweißen von IPG Photonics
TRUMPF Automotive Laser Welding
Global Market Insights Robotik-Laserschweißbericht
IEC 60825-1:2014
Haftungsausschluss: Die Informationen in diesem Artikel dienen nur als Referenz; Tatsächliche Ergebnisse müssen durch Probentests überprüft werden.
Identifizierung des Autors
Dieser Artikel basiert auf der International Federation of Robotics (IFR) Weltrobotikbericht 2025, Amerikanische Schweißgesellschaft (AWS) Personaldaten, und Technologie-Roadmaps wichtiger Hersteller.
Autor:
Ein Experte für die Integration von Roboterschweißsystemen mit über 12 Jahre Branchenerfahrung. Meine Firma ist vorbei 26 Jahre Berufserfahrung, hält mehr als 40 patentierte Technologien, und wurde erfolgreich abgeschlossen 1,500 Projekte weltweit (etwa 70% davon handelte es sich um Roboterschweißzellen, insgesamt mehr als 1,000 Einheiten). Das Unternehmen verfügt über die EU-CE-Zertifizierung (Zertifikat Nr.: M.2026.206.C134866) und entspricht der EN 60204-1:2018 und EN ISO 12100:2010 Standards. Ich habe zahlreiche Fertigungsunternehmen während des gesamten Prozesses der Implementierung von Roboterschweißarbeitsplätzen unterstützt, Von der Auswahl bis zum Produktionsstart.
Aktualisiert: Mai 2026
VERWANDTE BEITRÄGE

Bodenschiene vs. Overhead-Roboter mit 7. Achse: Installation, Sicherheit & Auswahlhilfe

Laserschweißpositionierer: Genauigkeit und Geschwindigkeit für dünne Schweißnähte

Was ist eine Roboterschweißzelle?? 2026 Leitfaden für Anfänger | 37 Shop-Daten

3D Vision Laser-Nahtverfolgung erklärt:Von der Punktwolke zum Schweißpfad in Sekunden

Wie Roboter-Laserschweißen den Leichtbau in der Automobilindustrie ermöglicht: Von hochfestem Stahl bis hin zu Aluminiumkarosserien