


Hersteller kundenspezifischer Roboterarbeitsplätze und Lasersysteme



Das Pre-Purchase-Audit: Eine Checkliste für Werksbesuche und ein Prüfprotokoll für Käufer von Schweißpositionierern
Kauf eines Schweißpositionierer ist einfach. Der Kauf des richtigen Schweißpositionierers von einem Lieferanten, dem Sie vertrauen können, ist nicht der Fall. Die meisten Beschaffungsentscheidungen basieren auf einem Datenblattvergleich – der Nutzlast, Wiederholbarkeit, Preis – erstellt über eine Tabelle aus drei PDFs. Bei diesem Vergleich fehlt das Einzige, was tatsächlich darüber entscheidet, ob Ihr Mobiltelefon vom ersten Tag an funktioniert: die Fähigkeit des Lieferanten, die Maschine gemäß den Spezifikationen zu bauen, wiederholt, und es zu beweisen. Ein Audit vor dem Kauf – ein strukturierter Werksbesuch und ein Prüfstandstest des eigentlichen Schweißpositionierers, den Sie kaufen möchten – schließt diese Lücke, bevor das Geld den Besitzer wechselt. In diesem Artikel erhalten Sie eine Checkliste für Werksbesichtigungen und ein Prüfprotokoll, das Sie selbst durchführen oder im Vertrag vorschreiben können, Daher ist der Schweißpositionierer, den Sie angeben, auch der Schweißpositionierer, den Sie erhalten.
Ein Audit ist kein Due-Diligence-Theater. Es handelt sich um die gleiche Verifizierungsdisziplin von der Artikel zur Genauigkeitsüberprüfung (Lasertracker & ISO 9283)-messen, nicht vertrauen – einen Schritt früher angewendet, an den Verkäufer. Ein Lieferant, dessen Schweißpositionierer auf der Werkbank auf ±0,05 mm genau arbeiten, Ihnen aber das Kalibrierungszertifikat nicht vorlegen kann, die Bearbeitungstoleranz auf der Planscheibe, oder ein wiederholbares Testverfahren stellt ein Risiko dar, unabhängig von der Zahl im Angebot. Das Audit verwandelt „sie behaupten“ in „wir haben es überprüft“.
Notiz: Das Auditprotokoll spiegelt wider ROBOPTIX Lieferantenqualifizierung und Kundenakzeptanzpraxis, auf ISO abgestimmt 9283:1998 Prüfstandstest-Methodik (Können Sie dem Datenblatt vertrauen?? Überprüfung der Genauigkeit des Schweißpositionierers mit Lasertrackern und ISO 9283) und die Last-/Genauigkeitsprinzipien in dieser Serie. Der Zusammenhang zwischen Schweißqualität und Schweißqualität wird mit von Experten begutachteten Forschungsergebnissen abgeglichen (Park et al., 2019; Liu et al., 2023).
1. Warum ein Audit vor dem Kauf einen Datenblattvergleich übertrifft
Ein Datenblatt ist ein vom Verkäufer verfasstes Versprechen. Zwei Lieferanten können die identische „±0,05 mm Wiederholgenauigkeit“ angeben, 2,000 kg“ Schweißpositionierer zu unterschiedlichen Preisen, und nur einer kann es liefern. Der Unterschied liegt in den Dingen, die das PDF nie zeigt: wie die Frontplatte bearbeitet wird, ob das Getriebe abgestuft ist, wie der Controller abgestimmt ist, und ob überhaupt jemand die fertige Maschine testet. Bei einem Audit sehen Sie diese Dinge. Es verschiebt auch die Hebelwirkung: Ein Lieferant, der weiß, dass Sie den Schweißpositionierer in seinem Werk testen werden, hat einen Anreiz, Ihnen die tatsächliche Zahl zu zeigen, nicht die Marketingnummer. Für einen internationalen Käufer, der im Voraus bezahlt und wochenlang auf die Seefracht wartet, Diese Hebelwirkung ist mehr wert als jede einzelne Position im Angebot.
2. Die Checkliste für den Fabrikbesuch
Ein Werksbesuch ist nur dann sinnvoll, wenn Sie wissen, worauf Sie achten müssen. Gehen Sie mit einer Checkliste durch den Raum, kein Reiseleiter. Die folgenden Punkte unterscheiden Lieferanten, die Schweißpositionierer für einen Prozess bauen, von denen, die sie für einen Auftrag zusammenbauen.
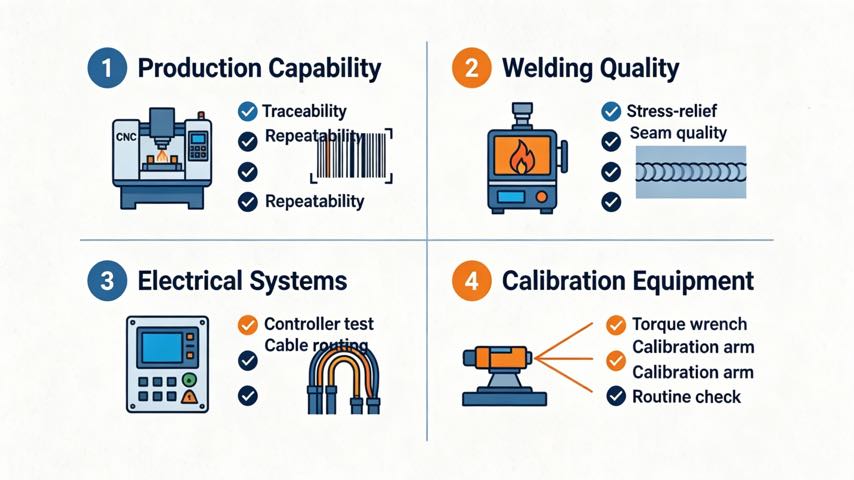
2.1 Produktionsfähigkeit & Rückverfolgbarkeit
- Maschinenfähigkeit: Können sie Ihnen die laufende CNC-Bearbeitung eines Positioniererbetts oder einer Frontplatte zeigen?, mit dokumentierten Toleranzen? Ein Schweißpositionierer ist nur so genau wie die Oberfläche, auf der Ihr Teil angeschraubt wird, und diese Fläche beginnt am Maschinenbezugspunkt.
- Rückverfolgbarkeit: Sind Hauptkomponenten – Getriebe, Lager, Servomotoren, Controller – Charge- und serienmäßig verfolgt? Wenn ein Schweißpositionierer im zweiten Jahr ausfällt, Können sie dir genau sagen, was drin war??
- Bauen Sie Routine auf: Bauen sie diese Klasse von Schweißpositionierern routinemäßig?, Oder handelt es sich bei Ihrer Bestellung um eine Einzelbestellung, die außerhalb der Norm liegt?? Routineaufbau bedeutet Routine, wiederholbare Qualität; Einmalig zu sein bedeutet, auf eigene Faust zu lernen.
2.2 Schweißen & Bearbeitungsqualität
- Rahmenintegrität: Ist der Strukturrahmen nach dem Schweißen spannungsfrei gemacht?? Ein nicht entspannter Rahmen kann sich nach der Montage verbiegen, Zerstörung der Genauigkeit, für die Sie bezahlt haben. Bitten Sie um Einsicht in die Stressabbau-Aufzeichnungen.
- Schweißnaht: Konsistent, Schlackenfreie Schweißnähte mit ordnungsgemäßer Signalprozesskontrolle nach der Schweißbehandlung. Schlampige Rahmenschweißnähte lassen auf einen schlampigen Schweißpositionierer schließen.
- Datumskontrolle: Sind Referenzdaten geschützt und erneut überprüft?? Die Kalibrierungskette (Können Sie dem Datenblatt vertrauen?? Überprüfung der Genauigkeit des Schweißpositionierers mit Lasertrackern und ISO 9283) beginnt am Maschinennullpunkt, und ein beschädigtes Datum verfälscht jede nachgelagerte Messung.
2.3 Elektrisch & Kontrollsysteme
- Controller-Transparenz: Ist das Steuerungssystem eine anerkannte Marke mit Support?, oder eine Blackbox? Sie müssen es in Ihren Roboter integrieren (Koordinierte Bewegungsprogrammierung: Roboter und Positionierer als eine kinematische Kette); Ein Black-Box-Controller ist eine zukünftige Integrationswand.
- Verkabelungs- und Dresspakete: Sind die Kabel für die von Ihnen angegebene Aufgabe verlegt und zugentlastet?, oder minimal? Kabelwiderstand ist real, messbare Feldfehlerquelle ((Können Sie dem Datenblatt vertrauen?? Überprüfung der Genauigkeit des Schweißpositionierers mit Lasertrackern und ISO 9283)) und eine häufige Ursache für zeitweiligen Genauigkeitsverlust.
2.4 Kalibrierung & Testausrüstung
- Eigentümer der Metrologie: Besitzen sie einen Lasertracker oder eine kalibrierte Messtechnik, um den Schweißpositionierer zu akzeptieren?, oder „Augenblick“ auf die Wiederholbarkeit? Ein Lieferant, der einen Schweißpositionierer nicht messen kann, kann dies nicht garantieren ((Können Sie dem Datenblatt vertrauen?? Überprüfung der Genauigkeit des Schweißpositionierers mit Lasertrackern und ISO 9283)).
- Testvorrichtungen: Sind Lastgewichte und Vorrichtungen verfügbar, um Ihr tatsächliches Teil zu demonstrieren?, keine symbolische Masse? Wenn sie nur leer testen können, sie können nur leeres versprechen.
3. Das Prüfprotokoll
Beim Prüfstandstest wird das Audit zum Beweis. Sie prüfen nicht; Sie messen den spezifischen Schweißpositionierer, der Ihnen angeboten wird, gegen ein schriftliches Verfahren, bevor Sie bezahlen. Ein begleiteter Prüfstandtest mit montiertem Teil ist der entscheidende Schritt bei der Lieferantenqualifizierung.
3.1 Was zu messen ist
Gegen ISO messen 9283:1998 (Können Sie dem Datenblatt vertrauen?? Überprüfung der Genauigkeit des Schweißpositionierers mit Lasertrackern und ISO 9283): Posenwiederholbarkeit RP und Posengenauigkeit AP mindestens, plus Drift bei einem anhaltenden Lauf. Notieren Sie die Bedingungen – Temperatur, laden, Geschwindigkeit – weil, wie gezeigt, Die Bedingungen sind die Zahl. Für einen Schweißpositionierer laden Sie, Fügen Sie einen geladenen und temperierten Lauf hinzu, nicht nur der leere Kältetest; Hier kommt es zu Lasteinbrüchen und thermischer Drift (die versteckten Spezifikationen von der Hidden-Specs-Artikel offenbaren sich.
3.2 Das Testverfahren
- 1. Zeuge, nicht erhalten: Sein, oder beauftragen Sie einen externen Prüfer, wenn der Schweißpositionierer getestet wird. Ein Video vom Test einer anderen Person ist nicht Ihr Test, und es ist trivial einfach, die besten zehn Läufe zu zeigen.
- 2. Nutzen Sie Ihren Teil oder eine repräsentative Masse: Testen Sie mit dem tatsächlichen Produktionsteil oder einer dazu passenden Masse und Schwerpunktlage (Exzentrische Belastung & Umkippmoment: Warum ein 2-Tonnen-Schweißpositionierer ein 2-Tonnen-Teil versagt); Leerbettnummern verbergen Lastdurchhang und Spiel (der Hidden-Specs-Artikel).
- 3. Führen Sie das vollständige Posenraster aus: Bewegen Sie den Arbeitsbereich – neigen und drehen Sie sich über den Bereich, den Sie tatsächlich verwenden – mit zehn Wiederholungen pro Pose, bei Ihrer Betriebstemperatur und Geschwindigkeit.
- 4. Log-Drift: Führen Sie einen kontinuierlichen Arbeitszyklus für 2–4 Stunden durch und messen Sie erneut; ISO 9283 Drift trennt eine Maschine, die gut kalt ist, von einer, die gut heiß bleibt.
- 5. Holen Sie sich den Rohbericht: Fordern Sie die Daten – Posen, Lesungen, Temperatur, σ-Band – kein zusammenfassendes Aufzählungszeichen. Der Bericht ist das, wozu Sie den Lieferanten verpflichten, und was einen Streit übersteht.
3.3 Kriterien für Annahme/Ablehnung
Ihre Abnahmekriterien sollten bereits als Klausel in der Bestellung enthalten sein ((Können Sie dem Datenblatt vertrauen?? Überprüfung der Genauigkeit des Schweißpositionierers mit Lasertrackern und ISO 9283)): Zum Beispiel, „Schweißpositionierer RP ≤ 0.05 mm und AP ≤ 0.10 mm pro ISO 9283, bei [Temperatur]/[laden]/[Geschwindigkeit], ±2σ, laserverfolgt.“ Der Prüfstandstest ist einfach der Moment, in dem die Klausel durchgesetzt wird. Wenn der Schweißpositionierer ausfällt, Sie haben eine dokumentierte, vertraglichen Grund für die Ablehnung oder Überarbeitung – bevor es versendet wird, nicht, nachdem es in deiner Zelle ist.
| Prüfen | Was es beweist | Abnahmereferenz |
| Wiederholbarkeit bei leerem Bett (RP) | Achse wiederholt sich wie angegeben, unbeladen und kalt | ISO 9283 RP, ±2σ |
| Geladene Genauigkeit (AP) | Hält die Pose mit montiertem Teil | ISO 9283 AP; Ihre PO-Klausel |
| Driften Sie über 2–4 Stunden | Bleibt präzise heiß, im Dienst | ISO 9283 Drift |
| Gegenreaktion / Stichprobenprüfung der Steifigkeit | Versteckte Spezifikationen (der Hidden-Specs-Artikel) innerhalb der Klasse | Lieferantenspez + die Hidden-Specs-Artikelmethode |
| Koordinierte Bewegung (wenn Roboterzelle) | Bewegt sich als externe Achse, Kein Synchronisationsverlust | EtherCAT-Synchronisierungstest |
4. Überprüfung der versteckten Spezifikationen
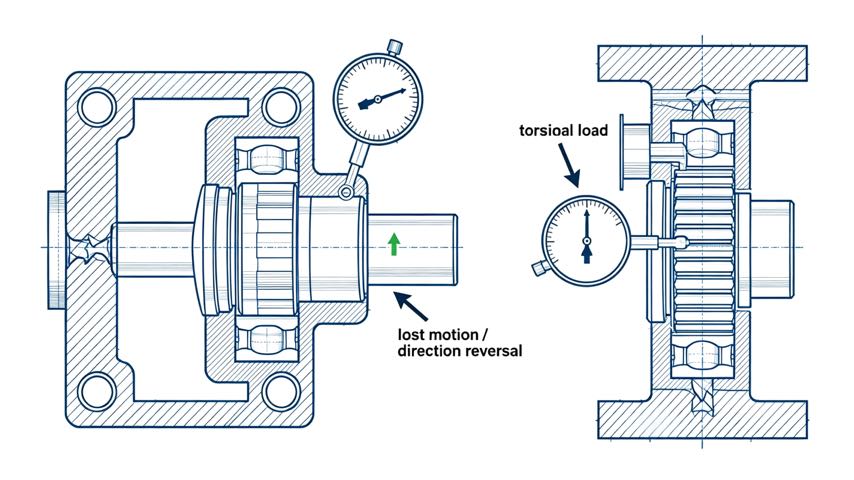
Der Prüfstandstest soll auch die versteckten Spezifikationen aufdecken der Hidden-Specs-Artikel lehrte uns, uns darum zu kümmern: Spiel, Torsionssteifigkeit, und thermische Drift. A Schweißpositionierer kann eine gute Wiederholgenauigkeit aufweisen, weist jedoch ein unregelmäßiges Spiel auf, das als Nahtinkonsistenz bei Richtungsänderungen auftritt, oder geringe Steifigkeit, die dazu führt, dass sich ein schweres Teil während der Schweißung durchbiegt. Bitten Sie den Lieferanten, das Umkehrspiel und die Steifigkeit unter Seitenlast nachzuweisen oder messen zu lassen. Dies sind die Zahlen, die seriöse Käufer prüfen und Gelegenheitskäufer bereuen. Wenn der Lieferant keine Möglichkeit hat, sie anzuzeigen, diese Abwesenheit ist selbst die Antwort, und es zeigt Ihnen, wie viel von ihrem Datenblatt aus Messungen und Annahmen besteht.
5. Rote Fahnen: Was Sie dazu bringt, wegzugehen
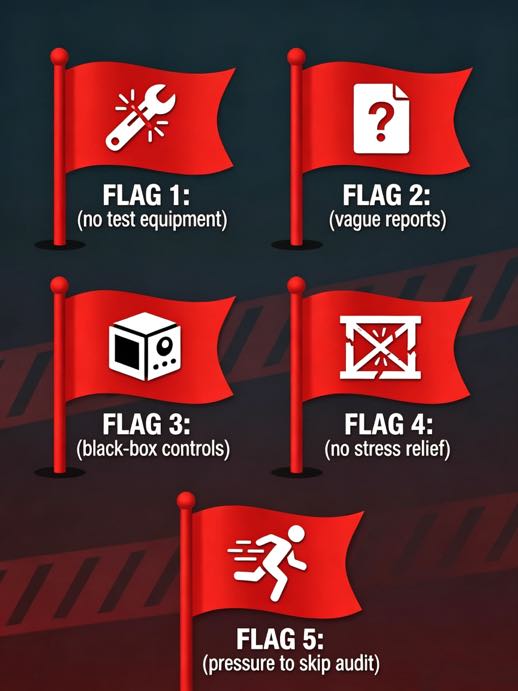
- Keine Testausrüstung: Wenn sie einen Schweißpositionierer nicht gemäß der von ihnen angegebenen Spezifikation messen können, Die Spezifikation ist anspruchsvoll, nicht gesichert.
- Vage oder fehlende Berichte: Versprechen ohne Rohdaten, oder „Das testen wir normalerweise nicht.“ Ein Anspruch ohne Meldung ist ein Anspruch, kein Beweis.
- Black-Box-Kontrollen: Eine Steuerung, die Sie nicht in Ihren Roboter integrieren können (Koordinierte Bewegungsprogrammierung: Roboter und Positionierer als eine kinematische Kette) oder sich Unterstützung holen, es wird Sie später kosten.
- Keine Spannungsentlastung oder Bezugskontrolle: Ein Rahmen, der nach der Montage verschiebt, stillschweigend die Genauigkeit ruinieren.
- Druck, das Audit zu überspringen: Jeder Widerstand dagegen, dem Prüfstandstest beizuwohnen, ist an sich schon das stärkste Warnsignal – es signalisiert, dass sie damit rechnen, dass der Test Sie enttäuschen wird.
6. Feldbeispiel: Das Audit, das eine schlechte Bestellung rettete
Ein ROBOPTIX-Kunde wollte sich für einen kostengünstigen Schweißpositionierer eines neuen Lieferanten entscheiden. Auf dem Papier sah das Zitat stark aus – ±0,04 mm, attraktiver Preis. Wir haben vor dem Kauf ein Audit durchgeführt. Der Werksbesuch ergab, dass sie keinen Lasertracker besaßen (Sie maßen die Wiederholgenauigkeit mit einer Messuhr an einem kurzen Arm, wodurch der Winkelfehler um etwa eine Größenordnung unterbewertet wird), Es wurde keine Spannungsentlastung der Rahmen durchgeführt, und boten einen Controller an, den sie nicht in die Robotermarke des Kunden integrieren konnten. Ihr „Test“ auf dem Prüfstand bestand aus einer einzigen Erkältung, Leerlauf. Der Kunde ging weg und spezifizierte stattdessen einen ROBOPTIX Schweißpositionierer mit einer ISO 9283 Laser-Tracker-Akzeptanz in der Bestellung integriert. Das Audit kostete einen Besuch vor Ort; Es verhinderte eine Fehlintegration der Zelle und eine wahrscheinlich abgelehnte Lieferung. Das günstige Angebot war, wie sich herausstellte, der teure.
7. Wenn kein vollständiges Audit erforderlich ist
Ein vollständiges Werksaudit und ein bezeugter Prüfstandstest sind nicht kostenlos, und nicht jeder Kauf garantiert sie. Wenn Sie einen bewährten Schweißpositionierer bei einem qualifizierten Händler nachbestellen, zuvor auditierter Lieferant, eine Konformitätsbescheinigung kann ausreichend sein. Wenn die Teiletoleranz locker ist (±1 mm) und der Schweißpositionierer ist ein Standard, Katalogeinheit, die Sie zuvor ausgeführt haben, ein Papieraudit – Überprüfung der ISO 9283 Bericht und Rückverfolgbarkeit der Komponenten – reicht aus. Reservieren Sie das vollständige Vor-Ort-Audit für Erstlieferanten, enge Toleranzen (±0,2 mm und darunter), schwere oder unregelmäßige Teile (Rund vs. rechteckig vs. unregelmäßig: Anpassung der Konfiguration des Schweißpositionierers an die Werkstückgeometrie), oder einen beliebigen Schweißpositionierer, den Sie in eine koordinierte Zelle integrieren (Koordinierte Bewegungsprogrammierung: Roboter und Positionierer als eine kinematische Kette). Führen Sie die Prüfung dort durch, wo das Risiko besteht; Überspringen Sie es, wenn Sie bereits Beweise haben. Urteil, kein Ritual, ist das, was das Budget schützt.
Häufig gestellte Fragen
Q: Was sollte ich überprüfen, wenn ich eine Fabrik für Schweißpositionierer besuche??
A: Stellen Sie sicher, dass sie den Frontplattenbezug bearbeiten und dokumentieren können, Verfolgen Sie wichtige Komponenten zur Rückverfolgbarkeit, Entlastungsrahmen, und – entscheidend – eigene kalibrierte Messtechnik wie einen Lasertracker, um die Wiederholbarkeit und Genauigkeit tatsächlich zu messen. Ein Lieferant, der einen Schweißpositionierer nicht messen kann, kann dies nicht garantieren, egal wie sicher das Zitat klingt.
Q: Wie teste ich einen Schweißpositionierer vor dem Kauf auf dem Prüfstand??
A: Erleben Sie den Test (Oder nutzen Sie einen externen Prüfer), Messung gegen ISO 9283 mit Ihrem tatsächlichen Teil oder einer passenden Masse montiert, Führen Sie das gesamte Posenraster mit zehn Wiederholungen pro Pose bei Ihrer Betriebstemperatur und Geschwindigkeit durch, Stammdrift über 2–4 Stunden, und den Rohdatenbericht anfordern. Setzen Sie dann die bereits in Ihrer Bestellung aufgeführten Akzeptanzkriterien durch.
Q: Warum Spiel und Steifigkeit überprüfen?, nicht nur Wiederholbarkeit?
A: Ein Schweißpositionierer kann gut wiederholen, hat aber ein unregelmäßiges Spiel, das sich als Nahtinkonsistenz bei Richtungsänderungen zeigt, oder geringe Steifigkeit, die dazu führt, dass sich ein schweres Teil während der Schweißung durchbiegt. Diese versteckten Spezifikationen (der Hidden-Specs-Artikel) Entscheiden Sie über die Schweißnahtqualität in der Praxis, selbst wenn die Wiederholbarkeit in der Schlagzeile gut aussieht, Deshalb prüft sie ein seriöses Audit.
Q: Benötige ich immer ein vollständiges Werksaudit??
A: NEIN. Nachbestellungen bei einem zuvor geprüften Lieferanten, Standardeinheiten mit lockerer Toleranz, oder Teile, die Sie zuvor ausgeführt haben, benötigen möglicherweise nur ein Papieraudit – die Überprüfung der ISO 9283 Bericht und Rückverfolgbarkeit. Reservieren Sie das vollständige Vor-Ort-Audit für Erstlieferanten, enge Toleranzen, schwere oder unregelmäßige Teile, oder koordinierte Roboterzellen, wenn das Risiko die Kosten rechtfertigt.
Abschluss
Ein Datenblattvergleich zeigt Ihnen, was ein Lieferant behauptet; Ein Audit vor dem Kauf zeigt Ihnen, was sie beweisen können. Besuchen Sie die Fabrik mit einer Checkliste, Testen Sie den tatsächlichen Schweißpositionierer anhand der ISO-Norm 9283 wenn Ihr Teil montiert und auf Temperatur ist, Überprüfen Sie die versteckten Spezifikationen, und schreiben Sie die Akzeptanzkriterien in die Bestellung, bevor Sie bezahlen. Bei der Prüfung handelt es sich um die gleiche Messdisziplin, die einen Schweißpositionierer auf Ihrem Boden zum Einsatz bringt – und zwar einen Schritt vorgelagert, an den Verkäufer. Mach es einmal, in der Reihenfolge, auf die es ankommt, und Sie hören auf, Versprechen zu kaufen, und beginnen, Beweise zu kaufen.
ROBOPTIX Schweißpositionierer werden gemäß ISO 9283 ausgeliefert, laserverfolgte Abnahmeberichte und unterstützen Kunden- und Drittaudits, einschließlich beglaubigter Prüfstandstests mit Ihrem Produktionsteil. Für eine erstmalige Lieferantenentscheidung, dass Transparenz den Unterschied zwischen einer Zelle, die vom ersten Tag an funktioniert, und einer Lieferung, über die Sie monatelang streiten, ausmacht. Der nächste und letzte Artikel (P10) gibt der gesamten Entscheidung eine Nummer: die fünfjährigen Gesamtbetriebskosten eines Schweißpositionierers, und warum das günstige Angebot oft das teure ist.
Angabe eines Schweißpositionierers von einem neuen Lieferanten?
Fragen ROBOPTIX für eine überprüfbare, ISO 9283 Lasergesteuerter Abnahmeplan, der in Ihre Bestellung eingraviert ist.
Über den Autor
Erfahrung & Anmeldeinformationen
Spezialist für die Integration von Roboterschweißsystemen mit 12+ Jahre direkte Projekterfahrung mit Schwerpunkt auf der Auswahl und Integration von Roboterpositionierern. Hat beratend zur Seite gestanden 300+ Fabriken in ganz Nordamerika, Europa, und Asien. Alle Spezifikationsdaten in diesem Artikel stammen aus tatsächlichen H / B / L / Produktdatenblätter der U-Serie.
Unternehmenshintergrund: 26+ Jahre Erfahrung in der Schweißautomatisierungstechnik, 40+ aktive Patente, 1,500+ abgeschlossene Projekte weltweit, etwa 70% einschließlich der Integration eines Roboterpositionierers.
Zertifizierungen
- ISO 9001: 2015 (GB/T 19001-2016) — Qualitätsmanagementsystem
- GJB 9001C-2017 – Qualitätsmanagementsystem für Militär-/Waffenausrüstung
- EU CE – Maschinenrichtlinie 2006/42/EG (Zert. NEIN. M.2026.206.C134866)
- High-Tech-Unternehmen – Zert. NEIN. GR202341000595 (Ausgestellt im November. 2023)
Referenzen
[1] Internationale Organisation für Normung. (1998). ISO 9283:1998, Manipulation von Industrierobotern – Leistungskriterien und zugehörige Testmethoden.
[2] Park, J.-H., Kim, S.-H., Mond, H.-S., & Kim, M.-H. (2019). Einfluss der Schwerkraft auf das Verhalten des Schmelzbades und Analyse der Mikrostruktur an verschiedenen Schweißpositionen beim Metalllichtbogenschweißen mit Impulsgas.Angewandte Wissenschaften, 9(21), 4626.
[3] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Ma, X. (2023). Mechanismen des Einflusses der Schwerkraft auf das Verhalten des Schweißbades und die Leistung der Schweißraupe beim Plasmalichtbogenschweißen mit variabler Polarität über verschiedene Schweißpositionen hinweg.Materialien, 16(19), 6457.
VERWANDTE BEITRÄGE

1G bis 6G ohne Kran: Wie ein Positionierer Überkopfschweißnähte in Flachschweißnähte umwandelt

Installation & Wartungshandbuch für Roboter-Laserschweißsysteme: Eine praktische Roadmap

Roboterpositionen ROI: Wie viel kostet Sie manuelles Schweißen tatsächlich??

Der komplette Anfängerleitfaden für Roboterpositionierer: Alles, was Sie wissen müssen

So wählen Sie das richtige Roboter-Laserschweißsystem für Ihre Fabrik aus
