


Производител на работни станции за роботи и лазерни системи по поръчка



Анатомия на роботизирана заваръчна клетка: Основни компоненти & Ръководство за избор (2026)
Какво всъщност има вътре в роботизирана заваръчна клетка?
Ако обмисляте роботизирана заваръчна клетка, вероятно сте виждали доста цитати. Но забелязали ли сте нещо: казват някои цитати $30,000, казват други $120,000. Откъде идва разликата?
Отговорът е в компоненти.
Цялостната роботизирана заваръчна клетка не е просто “робот плюс заварчик.” Това е като оркестър: роботът е водещият цигулар, източникът на захранване е тунерът, позиционерът е проводникът - премахнете всеки, и цялото представление се разпада.
Тази статия ще отвори това “черна кутия” и да ви покаже какво има вътре, и какво да търсите, когато избирате всяко парче.
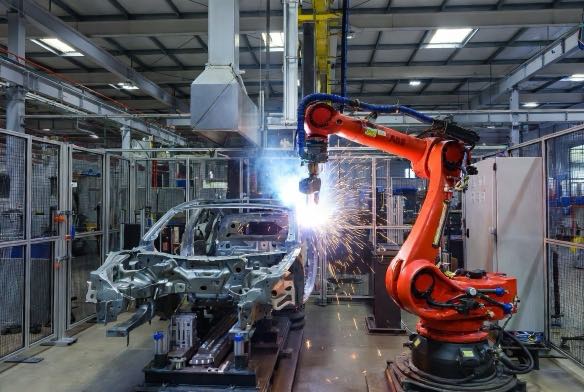
Шест компонента, Без преки пътища
Готова за производство роботизирана клетка за заваряване се състои от шест части:
- промишлена роботна ръка — върши физическата работа
- Източник на захранване за заваряване & wire feede — разтопява метала
- Позиционер & приспособление за инструменти — поставя частта на правилното място
- Система за безопасност — пази хората в безопасност
- Система за контрол & софтуер — казва на всичко какво да прави
- Система за изсмукване на дима — поддържа въздуха чист
Нека разбием всеки един.
Компонент 1: Този робот “Arm”
Какво представлява: 6-осен съчленен индустриален робот — се движи като човешка ръка. Шест степени на свобода означават, че може да достигне почти всяка позиция и ориентация в работното си пространство.
Три номера за гледане:
- Полезен товар: Заваръчните роботи обикновено варират от 6 кг до 20 кг. По-голямото не винаги е по-добро - прекомерното увеличаване на разходите за покупка и поддръжка. Основно правило: Необходим полезен товар = (факла + кабел + телоподаващо устройство + сензор) × 1.2.
- Повторяемост: ±0,05 мм или ±0,1 мм? Тази разлика от 0,05 мм разделя “пас” от “провалят се” в автомобилни части. За конструкционна стомана, ±0.1mm работи. Но ако заварявате подрамки или съдове под налягане, пружина за ±0,05 мм.
- Обхват: 1.4м или 2,0м? Измерете най-голямата си част. Може ли роботът да достигне най-далечния заваръчен шев? Позиционерите помагат, но не очаквайте чудеса.
Една пренебрегната подробност: Тип монтаж. Монтажът на пода е стандартен, но обърнат или стенен монтаж понякога работи по-добре - в зависимост от оформлението на вашия магазин и частите.
Компонент 2: Източникът на захранване за заваряване — тихо критичен
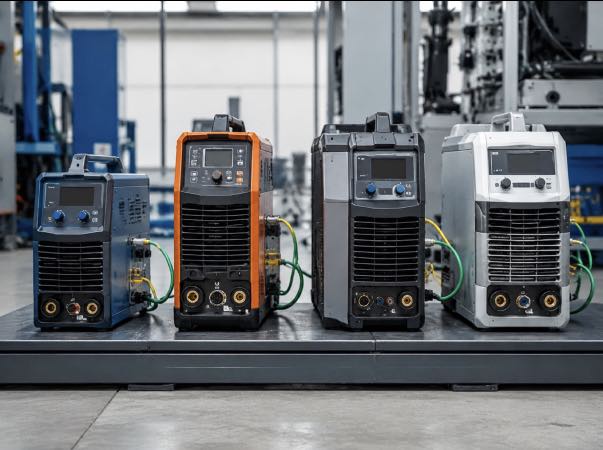
Какво представлява: Доставя заваръчна енергия и контролира тока, напрежение, скорост на проводника, и газов поток. Трябва да комуникира с робота в реално време — когато роботът каже “заварете сега,” източникът на захранване доставя правилните параметри моментално.
Три въпроса за отговор:
- Материал и дебелина?Под 3 mm → 200 A е добре. Над 10 мм → нужда от 400A+. Под спецификациите и няма да проникнете; над спецификациите и губите пари.
- Кой процес?MIG/MAG е най-често срещаният. TIG за неръждаема и тънка ламарина. За алуминий, импулсен MIG или студен метален трансфер (CMT) е почти задължително - иначе, пръскането ще ви подлуди.
- Комуникационен протокол съвместим? Това е най-големият капан. Марка робот + Заварчик марка B, който не говори същия език → забавяне на комуникацията → нестабилно качество на заварката. Решение: същата марка, или предварително валидирана комбинация от различни марки (DeviceNet, EtherNet/IP, и т.н.).
Надграждане, което си заслужава: Пулсирайте ме. Пръски капки 50%+. Струва повече, но се отплаща във времето за почистване.
Компонент 3: Позиционерът — Множител на подценения капацитет
Какво прави: Завърта и накланя детайла, така че горелката винаги да удря под оптималния ъгъл. С а дизайн с две станции, можете да заварявате на една станция, докато зареждате/разтоварвате другата — заваряване без прекъсване.
Защо се пренебрегва:
Хората се фокусират върху робота. “Добър робот = добра система” — погрешно. Ако вашата част се нуждае от заваряване от няколко страни и вашият позиционер има само една ос, роботът постоянно се настройва. Времето за включване на дъгата пада от 80% към 50%. Това е а 40% удар на производителността.
Две неща за гледане:
- Единична или двойна ос? Единични завъртания. Двойно се върти + наклони. Dual струва повече, но се справя със сложни части порядък по-добре. тръба, рамки, многостранни части → go dual.
- Товароносимост: Заготовка + общо тегло на приспособлението. правило: 1.5x фактор на безопасност. Ако вашата част тежи 200 кг, спец. 300 кг+ позиционер. Учете се от онези, които са гледали как позиционер се бори по средата на заварката.
Още две подробности:
- Повторяемост: ±0,1 мм до ±0,2 мм. Ниската повторяемост нарушава намирането на шева — роботът се прицелва правилно, но частта вече е изместена.
- Синхронизация на роботи: Позиционерът и роботът трябва да се движат заедно. Попитайте вашия интегратор: “Може ли всичко да се движи едновременно?” Ако отговорът е “пауза за завъртане,” пропускателната способност получава удар.
Компонент 4: Системата за безопасност — не е задължителна, Това е Законът
Какво прави: Фехтовка, леки завеси, лазерни скенери, затворени порти, e-stops — една цел: пазете хората навън, оставете машината да работи.
Защо не можете да го пропуснете:
Не само за “избягване на инциденти.”ISO 10218-1 и ISO 10218-2 изрично изискват системи за безопасност за промишлени роботи. Липса на съответствие = липса на одобрение — от клиентски одити или местни инспекции за безопасност.
Три нива:
- Вход: Предпазна ограда + затворена порта + е-стоп. Работи, но заема място и е неудобен за операторите.
- Стандартен: Фехтовка + светлинна завеса + блокировка. Светлинните завеси откриват влизане и задействат електронно спиране. Скъп и склонен към фалшиви задействания от прах.
- Висок клас: Фехтовка + лазерен скенер + безопасност PLC. Скенерите могат да задават множество зони — предупреждение в близост до периметъра, е-стоп при влизане. Най-гъвкав.
Едно изключение: Колаборативните роботи в режим на ограничаване на мощността/силата могат да намалят или премахнат оградата след официална оценка на риска. Но предупредителни знаци, леки завеси, и електронните спирания все още се изискват — и самата оценка на риска не е „направи си сам“..
Компонент 5: Система за контрол & Софтуер — Мозъкът
Какво включва: Контролер на роботи, преподавам висулка, софтуер за офлайн програмиране, MES интерфейс — команден център.
Три често погрешно разбирани точки:
Първо, висулката за обучение не означава, че можете да програмирате.Научете висулката - 1-2 седмици. Няма специализиран инженер? Помислете за водещи коботи - 2-3 дни обучение.
Второ, офлайн програмирането не е лукс за магазини с голям микс. Планирайте пътища на вашия компютър, качване на робота, тичам. Превключване от 2 часа до под 30 минути. Изчислете вашите годишни спестявания от време.
трето, MES интерфейсите струват пари, но без тях, не можете да преминете определени одити.Автомобили и ниво 1 клиентите често изискват пълна проследимост на заваръчния шев — ток, напрежение, скорост, време за всеки шев. Няма интерфейс = няма оферта.
Водещ OLP софтуер: RobotStudio (ABB), Робогид (Fanuc), SIM Pro (Яскава). Бюджет $3,000-8,000.
Компонент 6: Извличане на дим — спира невидимия убиец
Какво прави: Улавя дим от заваряване при източника. Изпаренията съдържат хром, никел, манган — причини за дълготрайна експозиция “треска на заварчик” и белодробно заболяване.
Два метода на извличане:
- Дюза, монтирана на горелка: Извличане точно на дъгата — >95% ефективност. Компромис: добавя тегло и обем към факлата, потенциално намаляване на пъргавината на робота.
- Външно извличащо рамо: Независимо рамо, 80-90% ефективност. По-ниска цена, подходящ за по-малки обеми на дима.
Защо ви трябва: OSHA 29 CFR 1910.252 изисква извличане за заваръчни операции. Съответствието настрана – белите дробове на вашия служител след това 5 години срещу. 10 годините трябва да имат значение за вас.
Спецификации за проверка: Въздушен поток 1,000-3,000 м³/ч. HEPA H13+ (99.97% при 0.3 микрони). Шум <75 dB — в противен случай, операторите си тръгват с главоболия.
Една маса: Какво получавате на всяко бюджетно ниво
| Компонент | Нисък бюджет ($30к-50к) | Стандартен ($60к-90к) | зхай-Енд ($100к-150к) |
| робот | Домашни 6кг, ±0,08 мм | Внос 10кг, ±0,05 мм | Внос 20кг, ±0,05 мм |
| Източник на захранване | Домашни MIG 350A | Lincoln/Fronius MIG 400A импулс | Fronius TPS/i 500A + CMT |
| Позиционер | Едноосна пневматична, 200кг | Серво с две оси, 500кг | Серво с две оси, 1000кг+ HD |
| Безопасност | Основна фехтовка + е-стоп | Фехтовка + светлинна завеса + блокировка | Фехтовка + лазерен скенер + безопасност PLC |
| контрол | Висулка за основно обучение | PLO + стандартен MES | PLO + пълно събиране на данни |
| Извличане на дим | Мобилен самостоятелен | Монтирана на факел | Централизирана + монтиран на факла |
7 Въпроси, които да зададете, преди да получите оферти
Отговорете първо на тези. След това говорете с интеграторите. Ще избегнете да бъдете водени наоколо.
- Максимален размер и тегло на частта? → Изисквания за обхват и полезен товар
- Какъв материал? Колко дебел? → Спецификации на източника на захранване
- Годишни заваръчни часове? Размери на партидите? → Двустанционен? Офлайн програмиране?
- Специален програмист в персонала? → Teach pendant vs. водещи
- Клиентът изисква проследяване на заваръчния шев? → Необходим е MES интерфейс?
- Аналична площ? → Оформление за безопасност
- ISO или одити за безопасност на клиента? → Ниво на системата за безопасност
Отговорите на тези седем въпроса ще определят вашия цитат - и дали в крайна сметка ще съжалявате.
Четири грешки, които не е нужно да правите (Други вече имат)
Грешка 1: Похарчете много за робота, евтино за всичко останало
Резултат: Точност на робота ±0,05 мм, прецизност на позиционера ±0,2 mm — обща точност, намалена от най-слабото звено. Юсейн Болт по джапанки.
Поправете: Балансирайте бюджета си. Позиционерите и инструментите заслужават толкова внимание, колкото и робота.
Грешка 2: Един кръг инструменти ще бъде добре
Резултат: Първите инструменти нямат твърдост — частите се изместват след няколко заварки. Три месеца отстраняване на грешки, все още нестабилен. Бракуване и рестартиране, струва хиляди допълнително.
Поправете: Бюджет за итерации на инструменти. Очаквайте 1-2 кръгове преди финализиране.
Грешка 3: Минимални спецификации за безопасност — достатъчно добри
Резултат: Оборудването пристига. Одитът на клиента е неуспешен — ограждането е твърде ниско, без светлинни завеси, е-стопове несъответстващи. Преоборудването струва $20k-30k.
Поправете: Конфигурирайте към ISO 10218 от самото начало. Направете го веднъж, направи го правилно.
Грешка 4: Несъвместим източник на захранване и робот
Резултат: Забавяне на комуникацията → нестабилни параметри на заваръчния шев → непостоянно качество. Инженерът по интеграция прекарва две седмици на място, в крайна сметка сменя комуникационен модул.
Поправете: Преди покупка, попитайте “Какъв протокол? Утвърдена ли е съвместимостта?” Само една и съща марка или предварително валидирани кръстосани марки.
Следваща стъпка: Изборът е само началото
Разбирането на компонентите е първа стъпка. Това, което наистина определя успеха или провала, е това, което се случва по време на внедряването.
Следва:
Приложения в реалния свят на роботизирани работни станции за заваряване в общата промишленост (2026) | Стоманени конструкции / Селскостопанска техника / Метални мебели
Чрез споделяне на три случая на внедряване в реалния свят от стоманената конструкция, земеделска техника, и сектори за производство на метални мебели, заедно с подробни сравнения на данни, това ръководство помага на малките и средни производствени предприятия да оценят възвръщаемостта на инвестициите.
Източници на данни
Международна федерация по роботика (IFR) – Световен доклад за роботиката 2024
Международна организация по стандартизация (ISO) – ISO 10218-1:2025, ISO 10218-2:2011
Американско дружество по заваряване (AWS) – Данни за заваръчната работна сила
ABB, Fanuc, Яскава, KUKA – Публични спецификации (2025-2026)
Идентификация на автора
Тази статия е базирана на Международната федерация по роботика (IFR) Световен доклад за роботиката 2025, Американско дружество по заваряване (AWS) данни за работната сила, и технологични пътни карти на основните производители.
Автор:
Експерт в интегрирането на роботизирана система за заваряване с над 12 години опит в индустрията. Компанията ми приключи 26 години професионален опит, съдържа повече от 40 патентовани технологии, и приключи успешно 1,500 проекти по целия свят (приблизително 70% от които са включени роботизирани клетки за заваряване, общо повече от 1,000 единици). Фирмата притежава ЕС CE сертификат (Сертификат №: M.2026.206.C134866) и отговаря на EN 60204-1:2018 и EN ISO 12100:2010 стандарти. Помагал съм на множество производствени компании по време на целия процес на внедряване на роботизирана работна станция за заваряване, от избора до стартирането на производството.
Актуализиран: май 2026
СВЪРЗАНИ ПУБЛИКАЦИИ

2026 7Ръководство за избор на роботи на Axis: Полезен товар, Инсулт, Повторяемост & Съвместимост на марката

Автоматизация на заваряване на трансформаторни резервоари:Решаване на предизвикателството на големия, Неповтарящи се части

Контролен списък за закупуване на позиционер за заваряване: 6 Входящи данни за точен RFQ

2026 Точки на болка при автоматизацията на заваряване: Защо конкурентните фабрики избират позициониращ робот

Технология Scan-to-Weld:Как обратното моделиране замества програмирането на роботи
