Производител на работни станции за роботи и лазерни системи по поръчка



Роботизирана клетка за заваряване без програмиране:Как Vision-Guided Systems елиминират Teach Pendants
Висулката за обучение е инструмент на програмиста на робота в продължение на четиридесет години – и причината, поради която повечето цехове за структурна стомана се отказаха от роботизираното заваряване. При програмиране на нова част са необходими четири до осем часа, автоматизацията има смисъл само ако работите с петдесет или повече от тази част. Повечето производители на конструкционна стомана не са.
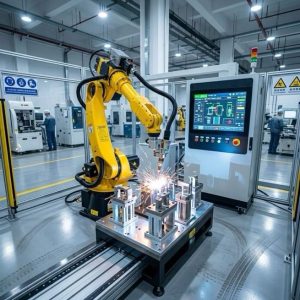
Визия насочвана, роботизирани заваръчни клетки без програмиране премахват изцяло стъпката на обучение. 3D скенерът разчита геометрията на ставата, софтуерът извлича шева и генерира пътя, и операторът потвърждава на сензорен екран. Без програмист. Няма висулка за обучение. Няма библиотека с части.
Тази статия обяснява как работи технологията, защо има значение за конструкционната стомана, и какво се променя във вашия магазин, когато го приемете.
Ново в роботизираните заваръчни клетки? Започнете с Ръчно срещу роботизирано заваряване за структурна стомана: Кога автоматизацията се изплаща? преди да прочетете тази статия.
Проблемът с висулката Teach
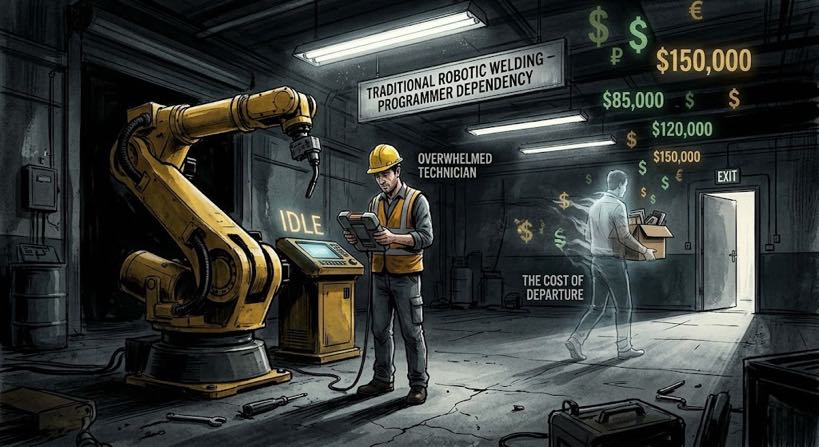
Висулката за обучение е ръчен контролер, използван за физическо насочване на ръката на робота през всяка точка на пътя на заваряване. За проста ъглова заварка на конзола, това отнема два до три часа. За структурна рамка, цял ден.
Последствията за работилница за стоманени конструкции са значителни.
Първо, изискването за размер на партидата. Традиционните роботизирани клетки имат икономически смисъл само когато амортизирате времето за програмиране върху голяма партида. По четири часа на скоба, имате нужда от поне тридесет до петдесет от тази група, за да оправдаете разходите. Магазин, работещ с двадесет различни номера на части на седмица, не може да достигне този праг за по-голямата част от работата си.
Второ, зависимостта на програмиста. Сертифициран програмист-робот командва $60 000–$120 000 на година — и носи институционални знания, които си тръгват със себе си.
трето, тежестта на текущата поддръжка. Всяка промяна в дизайна означава връщане към висулката за обучение. Магазин, работещ с четиридесет номера на части през две ревизии всяка година, е изправен грубо 320 часа и $28,800 годишно във времето за препрограмиране.
| Икономиката: работилница за стоманени конструкции с 20 нови номера на части на седмица прекарва 12–24 часа в програмиране с традиционна клетка. При $90/час цена за програмист,това е $56,160–$112,320 на година в непродуктивно време — преди да се отвори една дъга. |
Какво е роботизирана клетка за заваряване без програмиране?
| Роботизирана заваръчна клетка без програмиране е автоматизирана система за заваряване, която използва 3D лазерно сканиране и компютърно зрение за откриване на геометрията на заваръчните съединения, извлечете пътя на шева, и автоматично генериране на траектории на роботи — без програмист, използващ висулка за обучение. Операторът зарежда детайла; системата планира и изпълнява заваръчния шев. |
Това определение е точно: „без програмиране’ означава без ръчно обучение на пътя и без кодиране на траекторията. Клетката генерира свой собствен заваръчен път от 3D сканиране на действителната част, всеки цикъл.
Това не означава нулев инженерен принос. Параметрите на заваръчния шев все още трябва да бъдат дефинирани от инженер по заваряване за всеки клас съединения и да се съхраняват в библиотека с графики. Изграждането на тази библиотека отнема две до четири седмици при настройка; след това, има нужда само от постепенни актуализации.
Какво го отличава от офлайн програмирането
Офлайн програмиране (PLO) накара програмист да създаде пътя на робота в софтуер за симулация, след това го качете в контролера. По-бързо от преподаване на висяща работа — 45 минути до три часа на част - но все пак изисква програмист със специализирани софтуерни умения.
По-значимото ограничение на OLP за структурна стомана: работи по CAD модел на идеалната част. Когато действителната част се намира на 2 mm извън позицията — рутинна процедура с толеранси на рязане от ±1–3 mm — качената траектория е грешна. Визуално насочвана клетка сканира действителната геометрия на всеки цикъл и генерира пътя от реалността, не е от модела.
Как работи Визуално-насочваното генериране на път — стъпка по стъпка
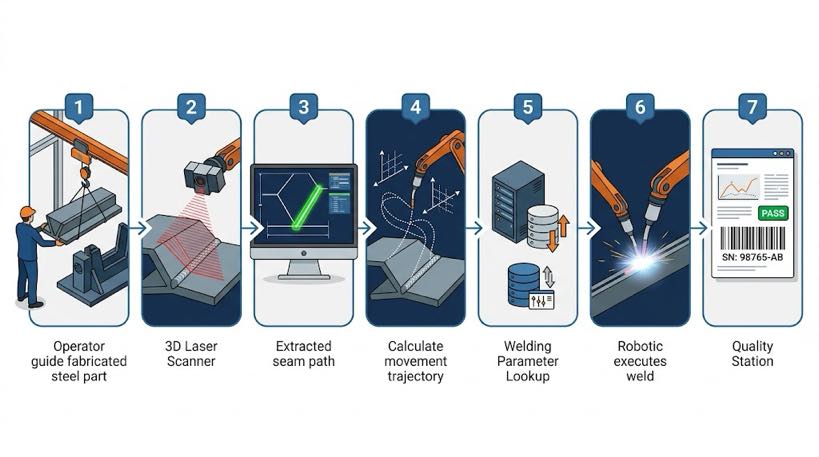
Процесът следва седем стъпки. Времената се основават на заварки на конструкционни стомани с MIG заваряване.
- Зареждане на части — операторът позиционира детайла върху позиционера или приспособлението с помощта на мостов кран или мотокар. На тази стъпка не се изисква действие по програмиране. време: 5–15 минути в зависимост от теглото на детайла и сложността на монтажа.
- 3D сканиране — лазерният скенер обхожда зоната на заваръчната фуга. Използване на структурирана светлина или лазерна триангулация, той улавя облак от точки на геометрията на ставата с разделителна способност 0,2–0,5 mm. време: 45–90 секунди на метър заваръчна връзка.
- Екстракция на шева — софтуерът обработва облака от точки и идентифицира централната линия на съединението, ширина на междината, ставен ъгъл, и геометрията на гърлото. Тази стъпка е напълно автоматизирана. време: 10–30 секунди на става.
- Генериране на път — системата преобразува извлечените данни за шева в пълна траектория на робота, включително път на подход, заваръчен проход, и прибиращо движение. Генерираният път отчита действителната позиция на ставата — не номиналната позиция на приспособлението. време: 15– общо 45 секунди.
- Търсене на параметър — клетката съответства на идентифицираната геометрия на фугата (тип, гърлото, дебелина на материала) към библиотеката с график за заваряване и избира подходящото напрежение, скорост на подаване на тел, скорост на пътуване, и параметрите на защитния газ. време: под 5 секунди, автоматичен.
- Изпълнение на заварка — роботът следва генерирания път. Източник на захранване със затворен контур следи характеристиките на дъгата и прави микрокорекции в реално време. Позиционерът завърта частта, за да поддържа оптимална позиция на заваряване през цялото време. време: частично зависим.
- Качествена сеч — контролерът записва напрежението на дъгата, ток, скорост на пътуване, и предупреждения за всяко отклонение за всяка става, съхранен срещу серийния номер на частта. време: автоматичен, без въвеждане от оператор.
| Сравнение на нетното време — нов номер на част: Традиционна роботизирана клетка:2–8 hours teach pendant programming + weld cycle Визуално насочвана клетка без програмиране:< 5 минути сканиране + path generation + weld cycleFor a job shop introducing 3 нови номера на части на седмица, това е разликата между 6–24 часа непродуктивно време за програмиране и 15 минути време за сканиране. |
Интелигентна система за заваряване: Тази технология на практика
Работният процес от седем стъпки по-горе описва общата архитектура. Интелигентната система за заваряване го прилага с възможности, нанесени върху предизвикателствата на структурната стомана в тази статия.
- Реконструкция на облак от точки — заварка без CAD модел. 3D лазерен профилиращ BCW181P (1140 fps, 2600 mm зрително поле) преобразува физическа част в 3D модел за секунди, директно адресиране на сценария без CAD, с който офлайн програмирането не може да се справи.
- Широкоформатна камера за линейно сканиране за първоначално позициониране. Системата сканира работната клетка глобално, за да намери първо частта, след това се усъвършенства с подробно сканиране - стратегия от грубо към фино, която осигурява последователно позициониране на всеки цикъл.
- Разширен работен диапазон. Поддържа 7/8/9-осови портални или конзолни конфигурации с работни разстояния от 700–1700 mm — покривайки всичко от малки скоби до големи греди и греди на една платформа.
- Подобрена процесорна мощност. Процесор Intel Core i7 от 12-то поколение, 16 GB RAM, и 512 GB SSD обработват плътни данни от облак от точки в реално време, без забавяне или изчакване между сканиране и заваряване.
- Обратно съвместим. Системата работи на единна софтуерна платформа, защита на инвестициите в обучение на оператори, докато хардуерът се мащабира за по-голяма и по-сложна работа.
| Техническа бележка: Цифрите за разделителна способност на скенера, цитирани в ЧЗВ по-горе (0.2–0,5 mm разделителна способност на облака от точки) отразяват спецификацията на 3D лазерния профильор, използван в интелигентната система за заваряване. Това е в съответствие с изискванията за точност на ъглови заварки MIG на структурни стоманени съединения, отговарящи на минималните размери на гърлото на AWS D1.1. |
Защо това има значение конкретно за структурната стомана
Конструкционната стомана е мястото, където генерирането на визуално насочвани пътища е най-ценно, поради комбинация от характеристики, които правят уникално трудно за традиционните програмирани клетки.
| Характеристика на структурната стомана | Защо визуалните насоки са решението |
| Вариация на празнината за монтаж: ±1–4 mm | Път, генериран от действителната геометрия на фугата всеки цикъл — не е идеален модел |
| Допустимо отклонение на размерите от част до част | Скенерът улавя реалната позиция на детайла; изискванията за точност на приспособлението са по-ниски |
| Смес с висока част: 30–80 номера на активни части | Не се обучава програмната библиотека да се поддържа — системата пресканира всяка част наново |
| Тежки части: 50–5 000 кг | По-висока неточност на позициониране при товарене с кран — зрението компенсира цикъл за цикъл |
| Окалина и грундиране на повърхността | Скенерът чете геометрията, без цвят на повърхността — не се влияе от състоянието на повърхността |
| AWS D1.1 / IN 1090 проследимост | Геометрията на фугата и параметрите на заваръчния шев се регистрират автоматично за фуга за част |
Проблемът с празнината при монтажа на обикновен език
Конструкционната стомана се нарязва с допуски от ±1–3 mm. Когато две части са монтирани и закрепени, действителната междина може да варира от 1 mm от единия край до 3 mm от другия. Предварително програмиран път приема константа, празнина между чертежни размери. Не е.
Визуално насочвана клетка сканира действителната междина преди всяка заварка. Ако процепът е по-широк в единия край, пътят регулира съответно скоростта на движение и подаването на телта. Ако ставата се е изместила странично, пътят се измества с него - заваръчният шев следва истинската става, според изискванията на AWS D1.1 за размера на ъглови заварки.
Това, което технологията не решава - казано честно
Клетките без програмиране обработват стандартни структурни съединения: филе, дупето, Т-стави, скута стави. Много сложни 3D пресичания — като остър ъгъл тръба-плоча под 30° — може да се нуждаят от ръчно регулиране на пътя преди първата производствена заварка.
Разработването на график за заваряване за нов клас материал все още изисква инженер по заваряване. Системата избира от валидирана библиотека — тя не генерира параметри от първи принципи. Бюджет от две до четири седмици за развитие на библиотеката при въвеждане в експлоатация.
Без програмиране срещу офлайн програмиране срещу висулка за обучение: Директно сравнение
Офлайн програмирането често се представя като модерна алтернатива за преподаване на висяща работа. Струва си да бъдете точни за това къде се намира OLP спрямо истинска клетка без програмиране.
| Възможност | Висулка Teach | Офлайн програмиране (PLO) | Насочвано от зрението без програмиране |
| Генериране на пътя | Ръководство — програмист и робот | Ръководство - програмист на компютър | Автоматично — от 3D сканиране |
| Време за нова част | 2– 8 часа | 45 мин. – 3 часове | < 5 мин |
| Необходим е програмист? | Да — сертифициран от роботи | Да — обучен за OLP софтуер | Не — операторът изпълнява клетка |
| Обработва вариациите на реалната част? | Не — фиксиран път | Не — базиран на модел, не реална част | Да — сканира действителната част на всеки цикъл |
| Гъвкавост на частите | беден | Умерен | високо |
| Най-добро прилягане | Голям обем, ниско-микс | Среден микс, стабилна геометрия | Висока смес, променлива геометрия |
Архитектурната разлика: офлайн програмирането премахва програмиста от пода на робота, но програмист все още пише пътища. Клетка с визуално насочване премахва програмиста от процеса изцяло - пътят не съществува, докато частта не бъде сканирана.
Какво се променя във вашия магазин
Как всъщност изглежда работата на една от тези клетки, и какво изисква от вашия екип?
| Стар модел — традиционна клетка | Нов модел — клетка без програмиране |
| Програми за роботи: 1 FTE, $60K–$120K заплата | Клетъчен оператор: преразпределен от заварчик или машинен оператор, 2-седмично обучение |
| Стартиране на нова част: 3– 5 дни (програма, тест, одобрявам) | Стартиране на нова част: 2– 4 часа (сканиране, заваръчен шев на първия артикул, одобрявам) |
| Инженер по заваряване + програмистът си сътрудничи при всяко стартиране | Инженерът по заваряване задава библиотека с график за заваряване; операторът избира от менюто |
| Програмна библиотека: стотици файлове, контролирани от версии | Няма програмна библиотека — пътят се генерира прясно от всяко сканиране |
| Качествен запис: дневник за ръчна проверка на партиди | Качествен дневник: автоматичен запис на параметри на съединение, на част, в реално време |

Изисквания за умения на оператора
Ролята на клетъчния оператор в клетка без програмиране е наистина различна от програмирането на роботи. Необходимите умения са:
- Базов лиценз за кран или мотокар за товарене на части
- Възможност за четене на чертеж на заваръчен шев и идентифициране на видовете съединения
- Познаване на сензорния HMI на клетката — иницииране на сканиране, потвърждение на пътя, алармен отговор
- Преценка за маркиране на необичайни резултати от сканиране за инженерен преглед - например, прихващаща заварка, закриваща шева, или пропуск значително извън спецификацията
Какво не се изисква: умения за програмиране на роботи, CAD познания, или сертификат за заваряване. Производствен работник без предишен опит в автоматизацията може да бъде обучен за две седмици.
| Бележка за работната сила: Ролята на клетъчен оператор обикновено се изпълнява от съществуващ заварчик, който е назначен от ръчно заваряване. Преходът е ясен - заварчиците вече разбират видовете съединения, изисквания за качество, и логика на последователността на заваряване. Те трябва само да научат работния процес на сканиране и потвърждение на клетката, не програмиране на роботи. |
Често задавани въпроси
Без програмиране’ означава, че клетката работи напълно сама?
не. Операторът зарежда детайла, инициира сканирането, потвърждава пътя на сензорния екран, и разтоварва заварката. „Без програмиране’ означава без ръчно обучение по пътека — когнитивната тежест на програмирането е елиминирана, но физическата роля на оператора при обработката на частите и потвърждаването на качеството остава.
Колко точен е визуално насочваният път за структурни стоманени съединения?
Съвременните скенери постигат разделителна способност на облака от точки 0,2–0,5 mm, достатъчно за MIG ъглови заварки с размери на гърлото от 4 mm и повече. Точността на траекторията обикновено е ±0,3–0,5 mm по централната линия на шева. Препоръчва се заваръчен шев за проверка на първия артикул, преди да се пусне в производство всеки нов тип съединение.
Може ли една клетка да се справи както с повтарящо се производство, така и с еднократна структурна работа?
Да — това е основният случай на употреба. Една клетка може да заварява идентични части сутринта и еднократна персонализирана рамка следобед без промяна в програмирането между тях. Цикълът на сканиране и генериране отнема същото време, независимо дали частта е била виждана преди.
Какво се случва, когато скенерът не може да разчете ставата ясно?
Системата маркира резултата и го задържа за потвърждение от оператора. Честите причини включват прекомерна височина на закрепване, закриваща шева, тежко окисление, или ъгъл на съединението в ръба на зрителното поле на скенера. Клетката не заварява от несигурен резултат от сканиране — изисква се потвърждение от оператор или инженер, за да продължите.
Колко време отнема изпълнението от поръчката до производството?
Типичната времева линия е 8–16 седмици: четири до шест седмици за производство и фабрично приемане, две до три седмици за монтаж и пускане в експлоатация, една до две седмици за обучение и одобрение на първата статия. Бюджетирайте две до четири седмици за разработване на библиотека с график за заваряване с вашия инженер по заваряване.
За автора
опит & пълномощията
Специалист по интегриране на роботизирана система за заваряване с 12+ години директен проектен опит, фокусиран върху избора и интегрирането на робот позиционер. Предоставя консултации на 300+ фабрики в цяла Северна Америка, Европа, и Азия.
История на компанията: 26+ години инженеринг за автоматизация на заваряване, 40+ активни патенти, 1,500+ завършени проекти в световен мащаб, приблизително 70% включваща интеграция на Robot Positioner.
Сертификати
- ISO 9001: 2015 (GB/T 19001-2016) — Система за управление на качеството
- GJB 9001C-2017 — Система за управление на качеството на военно/оръжейно оборудване
- ЕС CE — Директива за машините 2006/42/ЕО (Серт. не. M.2026.206.C134866)
- Високотехнологично предприятие — Cert. не. GR202341000595 (Издадено ноем. 2023)
Последна актуализация: юни 2026
СВЪРЗАНИ ПУБЛИКАЦИИ
Анатомия на роботизирана заваръчна клетка: Основни компоненти & Ръководство за избор (2026)

Майсторство в роботизираното лазерно заваряване: 10 Практически съвети за максимална производителност и ROI

Как да изберете правилната роботизирана заваръчна клетка за вашия магазин? Единична станция срещу. Две станции (2026 Пълно ръководство)
Как да изберете правилната роботизирана система за лазерно заваряване за вашата фабрика

Пет години TCO на заваръчен позиционер: Преброяване на скритите разходи, цитатът е забравен