


Производител на работни станции за роботи и лазерни системи по поръчка



Защо визуалните системи са от съществено значение за роботизираното лазерно заваряване
В ранните дни на индустриалната автоматизация, роботизираното заваряване до голяма степен се смяташе за „сляпо заваряване“: роботите действаха като „кукли“, изпълняващи предварително зададени програми, движещи се механично по фиксирани пътеки. При традиционно електродъгово заваряване, големият размер на петна позволява известна грешка дори при незначителни отклонения. Въпреки това, при лазерно заваряване— прецизен процес, при който размерът на петното е само 0.2мм до 0,6 мм—всяко смущение на фабричния етаж — дори незначително изместване от 0,2 mm в част — може да накара лазера да „пропусне целта“,”, което води до непълни заварки или прогаряне, което от своя страна прави целия заваръчен шев неизползваем. Въвеждането на визуални системи напълно промени тази ситуация. Това е подобно на оборудването на роботи с високопрецизни „очи“ и гъвкав „мозък“. Тази статия ще предостави задълбочен анализ на това как системите за зрение управляват скока от „механично изпълнение“ към „интелигентно познание“ в роботизираното лазерно заваряване.
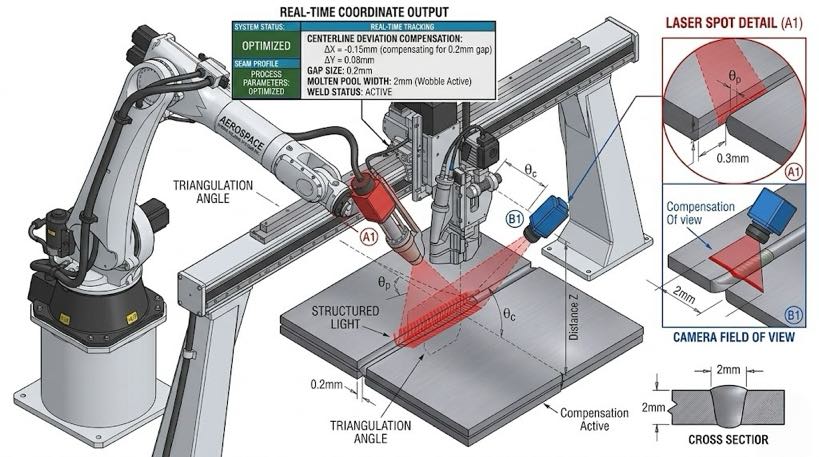
1. Проследяване на шевове: Разрешаване на постоянния проблем с „разминаването“
Предизвикателства:
Белите автомобилни каросерии са изключително сложни. Дори на силно автоматизирани производствени линии, несъответствия в размерите на щампованите части, механично износване на приспособленията при продължителна работа, и нелинейната деформация на метала, причинена от топлина по време на заваряване, може да доведе до отклонение между действителната позиция на заваръчния шев и теоретичния 3D модел. За лазерно заваряване, такъв дрифт е фатален.
„Магията“ на зрението:
Лазерни сензори за зрение (на принципа на лазерната триангулация) обикновено се монтират в предния край на заваръчната глава, сканиране в реално време само на няколко сантиметра пред заваръчния шев, много като предварителни скаути. Те улавят геометричния център на заваръчния шев, промени в ширината, и монтажни пропуски с честота стотици пъти в секунда, предаване на тези данни за отклонение обратно към контролера на робота в реално време.
Основна стойност:
Динамична компенсация: Дори ако детайлът е изкривен в триизмерното пространство, роботът може да коригира траекторията си на движение в реално време.
Високопрецизно заключване: Гарантира, че лазерният лъч винаги е прецизно фиксиран върху физическия център на заваръчния шев, повишаване на точността на подравняване до ниво микрометър.
2. Позициониране преди заваряване: Предоставяне на производствената линия на „гъвкав мозък“
Предизвикателство:
При заваряване на големи компоненти като шаси и батерии, трудно се постига 100% прецизно поставяне на детайла. Традиционните методи разчитат на скъпи приспособления за прецизно позициониране, и всяка промяна на продуктовия модел изисква ръчно повторно обучение на пътя, което едновременно отнема време и увеличава производствените разходи.
„Магията“ на Vision:
Използване на 2D или 3D системи за глобално виждане, роботът може да „сканира“ работната зона преди да започне. AI алгоритмите автоматично идентифицират ключови характеристики на детайла (като процесни отвори, ръбове, и специфични R-радиуси) и моментално изчисляване на отклонението на текущия детайл от стандартната позиция.
Основна стойност:
Намаляване на разходите и подобряване на ефективността: Намалява зависимостта от високо прецизни приспособления.
Изключителна гъвкавост: Позволява подравняване „една част-една маркировка“., което позволява на детайлите да се поставят свободно в рамките на определен диапазон, докато роботът автоматично се подравнява, значително скъсяване на циклите на смяна.
3. Мониторинг на стопилката: „Проверка на здравето в реално време“ за процеса на заваряване
Предизвикателства:
Лазерното заваряване с дълбоко проникване е сложен физически процес, завършен за милисекунди. Под високоенергийното облъчване на лазера, металът се изпарява бурно и образува ключалка. Дали вътрешно са се образували пръски, дали плазменият облак е стабилен, или дали ключалката се е срутила - тези промени не могат да се наблюдават с невъоръжено око или обикновени камери поради интензивната интерференция от лазерното лъчение.
„Суперсилата“ на зрението:
Чрез използване на камери със свръхвисока честота на кадрите, съчетани с технология за теснолентово филтриране, системата може да филтрира заслепяващите лазерни отражения и директно да улови контура, функции, и състояние на потока на разтопения басейн.
Основна стойност:
Прогноза за качеството: Инженерите могат да оценят стабилността на заваряване в реално време чрез дисплея за наблюдение.
Предотвратяване на риска: В случай на аномалии (като дупки, причинени от примеси), системата може да задейства аларма и да изключи лазера в рамките на милисекунди, минимизиране на потенциални щети.

4. Онлайн проверка на качеството след заваряване: Кажете сбогом на „ерата на проверката на място“
Предизвикателства:
Традиционната проверка на качеството след заваряване често разчита на ръчна визуална проверка (склонни към умора и непостоянни стандарти) или разрушително вземане на проби (висока цена и невъзможност за изпълнение 100% проверка). За критични за безопасността компоненти, липсата дори на една микроскопична порьозност или пукнатина може да доведе до необратими последствия.
„Магията“ на зрението:
След като заваряването приключи, проследяващ 3D визуален сензор реконструира повърхностната топография на заваръчния шев. Базираните на дълбоко обучение алгоритми за разпознаване на изображения автоматично оценяват височината на заваръчния шев, излишна височина, и приемственост, като същевременно точно идентифицира дефекти като прогаряне, натрупване на пръски, заваръчни пръски, и дефекти на кратера.
Основна стойност:
100% Пълна проверка: Всеки детайл и всеки сантиметър заваръчен шев има цифров идентификатор.
Затворен цикъл на данни: Данните от инспекцията се синхронизират в реално време с фабричната MES система, позволяваща пълна проследимост през целия производствен процес.
5. Сравнение на производителността: Сляпо заваряване срещу. Интелигентна визия
Да осигури по-ясно разбиране на стойността на системите за зрение, сме съставили следната таблица:
| Мониторинг на размерите | Традиционен режим на сляпо заваряване | Режим за подпомагане на зрението | Подобрение |
| Точност на позициониране | Зависи от механичната твърдост | Корекция на зрението в реално време | Точността е подобрена до ±0,05 mm |
| Скорост на превключване | Изисква повторно обучение на траектории | Автоматично позициониране и фокусиране | Времето за смяна намалено с 70% |
| Скорост на скрап | Силно повлиян от консистенцията на частите | Автоматична компенсация на отклонението | Степента на скрап намалена с над 50% |
| Управление на качеството | Офлайн проверки на място със значително забавяне | Онлайн 100% проверка с предупреждения в реално време | 100% цифрова проследимост |
6. Бъдещи тенденции: Конвергенцията на AI Vision и затворен цикъл на управление
С бързия напредък на дълбокото обучение и изчислителната мощ, зрителните системи се развиват от обикновени „сензори“ в „лице, вземащи решения“, способни на логически разсъждения.
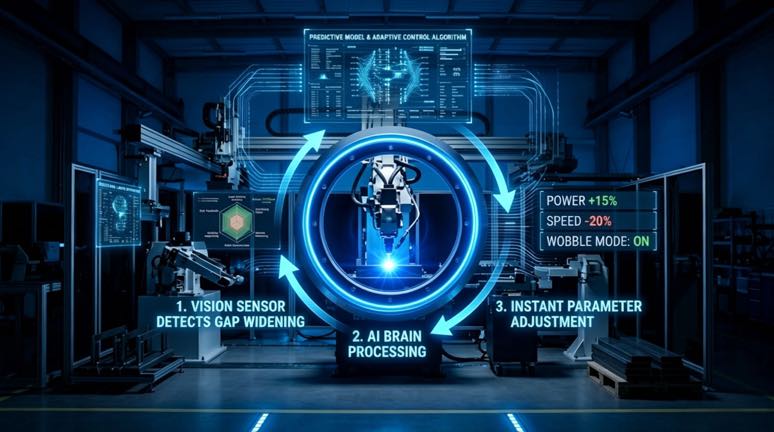
Бъдещите системи за интелигентно зрение ще постигнат истински контрол на процеса в затворен цикъл: те не само ще открият отклоненията, но и ще ги разберат. например, когато визуалната система открие, че пролуката между металните части се разширява поради термична деформация, той вече няма просто да съобщава за грешка, но автоматично ще издава инструкции към лазера – „увеличете мощността на лазера в реално време, намалете скоростта на заваряване, и активирайте режима на трептене.“ Този адаптивен контрол, базиран на визуална обратна връзка в реално време, ще постави началото на ера на наистина безпилотно управление, интелигентно производство.
Ако лазерът е „сърцето“ на лазерното заваряване, а роботът е неговите „крайници“.,”, тогава системата за зрение е незаменимите „очи”. За съвременната автомобилна индустрия, който преследва високо качество и лек дизайн, системите за зрение вече не са задължителни - те са предпоставка за гарантиране на широкото приемане на лазерното заваряване.
Преглед на следващата статия: “Как да изберете правилната роботизирана система за лазерно заваряване за вашата фабрика: Пълно ръководство от избора до интегрирането”
Идентификация на автора
Експерт в интегрирането на роботизирана система за заваряване с над 12 години опит в индустрията. Компанията ми приключи 26 години професионален опит, съдържа повече от 40 патентовани технологии, и приключи успешно 1,500 проекти по целия свят (приблизително 70% от които са включени роботизирани клетки за заваряване, общо повече от 1,000 единици). Фирмата притежава ЕС CE сертификат (Сертификат №: M.2026.206.C134866) и отговаря на EN 60204-1:2018 и EN ISO 12100:2010 стандарти. Помагал съм на множество производствени компании по време на целия процес на внедряване на роботизирана работна станция за заваряване, от избора до стартирането на производството.
Актуализиран: май 2026
СВЪРЗАНИ ПУБЛИКАЦИИ

Роботизирана клетка за заваряване срещу ръчно заваряване: Кое е по-добро за модерното производство?

Автоматизация на заваряване на трансформаторни резервоари:Решаване на предизвикателството на големия, Неповтарящи се части

6 Често срещани предизвикателства при роботизираното лазерно заваряване и как да ги разрешим

3Обяснено проследяване на шев с лазер D Vision:От точков облак до заваръчен път за секунди

5 Въпроси, които да зададете, преди да купите роботизирана заваръчна клетка за структурна стомана
