


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



5 Вопросы, которые следует задать перед покупкой роботизированной сварочной камеры для конструкционной стали
Большинство мастерских, покупающих свою первую роботизированную сварочную ячейку, сначала задают неправильные вопросы.. Они спрашивают о бренде, полезная нагрузка, и цена — а затем через шесть месяцев обнаружите, что ячейка не может справиться со своим составом, это программирование съедает каждый час, который экономит робот, или что позиционер не может поддерживать геометрию сварной детали, которую они фактически производят.. Вопросы, которые определяют, будет ли роботизированная сварочная ячейка успешной или неудачной при изготовлении металлоконструкций, редко встречаются в спецификациях..
Эта статья для владельцев производственных цехов., менеджеры по производству, и инженеры по автоматизации оценивают покупку роботизированной сварочной ячейки. Пять вопросов ниже определяют точки сбоя, о которых поставщики часто не сообщают добровольно.. Если вы оцениваете роботизированную сварочную ячейку, не требующую программирования — систему, которая использует 3D-лазерное сканирование и автономное планирование траектории вместо обучения подвесному программированию — эти вопросы становятся еще более важными..
Вопрос 1: Может ли ячейка обрабатывать мою смесь деталей — без приспособления для каждого номера детали?

Почему этот вопрос важен
Типичная мастерская по производству металлоконструкций работает 25 к 40 разные номера деталей в месяц, многие партиями 3 к 15. Традиционная роботизированная сварочная камера предполагает повторяемую геометрию.: каждая сварная деталь находится в прецизионно обработанном приспособлении, каждое соединение достигает ±0,5 мм, и робот следует по заранее заданному пути. Это работает на 5,000 идентичные детали в месяц. Он ломается при 40 различные сборки небольшими партиями. Магазины, которые не задают этот вопрос, в конечном итоге либо платят 3000–8000 долларов за деталь в качестве стоимости приспособлений., или работать без приспособлений и наблюдать, как качество падает ниже ручных стандартов, поскольку отклонения от детали к детали превышают запрограммированный допуск.
Что слушать?
Поставщик, уверенный в конструкционной стали, расскажет об адаптивных креплениях и гибкости подбора деталей.. Если вы оцениваете непрограммируемую роботизированную сварочную ячейку, ячейка должна обрабатывать смешанные партии с нулевой стоимостью приспособлений для изменения геометрии — 3D-сканер компенсирует отклонение во время сварки. Попросите продавца продемонстрировать замену двух совершенно разных частей.. Под 15 минут разумно. Под 5 отлично. Над 30 означает, что клетка построена для повторного производства, не гибкость цеха.
| Сценарий смешивания деталей | Традиционная клетка | Непрограммируемая ячейка |
| 1 часть, 5,000+/месяц | Специальное приспособление, заранее изученный путь. Оптимальный. | Работает, но преимущество сканера не использовано |
| 8–12 частей, 200–500/мес каждый | приспособление + программа по частям. Высокая стоимость установки. | Модульное крепление, никакого программирования. Сильная посадка. |
| 25–40 деталей, партии по 3–15 | Стоимость приспособления/программы превышает стоимость сварки. Нежизнеспособен. | Оптимальный вариант использования. Сканер адаптируется к каждой детали. |
| 1-из 1 изготовление на заказ | Время программирования превышает время сварки. Нежизнеспособен. | Жизнеспособен, если часть соответствует клеточной оболочке.. |
Если вы находитесь в двух нижних рядах, роботизированная сварочная ячейка, не требующая программирования, является единственной конфигурацией, которая имеет экономический смысл при работе с большим количеством металлоконструкций..
Вопрос 2: Как ячейка находит сварное соединение и что происходит, когда зазор неправильный?
Почему этот вопрос важен
Сварные конструкции из конструкционной стали не поступают в виде моделей САПР.. Детали, полученные плазменной резкой, имеют отклонение фаски ±2–3°.. Допуски на посадку составляют ±1–3 мм.. Термическая деформация открывает или закрывает корневые зазоры на 1–2 мм в середине сварного шва.. Роботизированная сварочная ячейка, которая доверяет чертежу, а не измеряет фактическое соединение, будет производить дефектные сварные швы — именно для устранения этой проблемы вы купили робота.. Ячейка отлично работает на первой пробной части.. Затем прибывают серийные детали с 4 мм зазор вместо 2 мм, робот накладывает тот же обученный сварной шов, и в результате получается заниженный размер сварного шва или прожог..
Что слушать?
Существуют три технологии, и разница имеет значение:
• Touch sensing: Находит совместное положение, не размер зазора. Добавляет 2–5 секунд на каждый сустав.. Недостаточно для конструкционной стали с переменным зазором.
• Through-arc tracking: Корректирует путь, но не объем наполнителя. Подходит для умеренных вариаций углового сварного шва.. Борется с открытыми корнями и многопроходными бороздками.
• 3D laser vision: Ширина зазора профилей, корневая грань, угол скоса, и несоответствие перед сваркой — адаптирует траекторию и параметры в реальном времени. Единственная технология, позволяющая работать с полным разнообразием конструкционных сталей.. Стандартная комплектация любой надежной роботизированной сварочной ячейки, не требующей программирования..
Спросите, что происходит, когда разрыв измеряется 5 мм на чертеже, где указано 2 мм. Ячейка с 3D-видением увеличивает скорость подачи проволоки и замедляет ее перемещение, чтобы заполнить объем.. Ячейка без него либо приваривает недоразмер, либо останавливается — и то, и другое стоит денег..
Вопрос 3: Каково истинное время цикла, а не только время горения дуги??
Почему этот вопрос важен
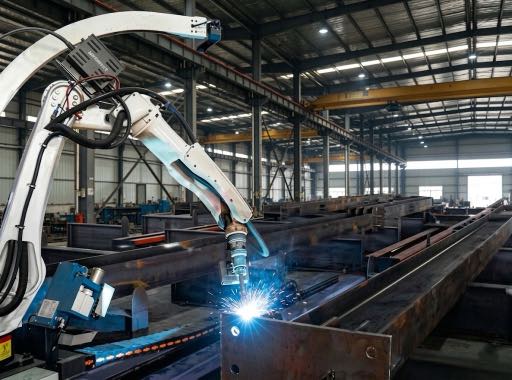
Поставщики указывают время горения дуги, потому что это самое впечатляющее число.. Однако в случае конструкционной стали дуга обычно составляет 35–55 % от общего времени электролизерного цикла.. Остальное — настройка, загрузка, сканирование, создание пути, изменение положения, и переключение. Ценовое предложение поставщика 12 минут включения дуги для детали, которая занимает 28 общее количество минут не врет, но они не говорят вам, что вам нужно для окупаемости инвестиций..
Что слушать?
Запросите разбивку по времени цикла, ни одного номера:
| Элемент цикла | Время | Примечания |
| Частичная нагрузка и зажим | 4–6 мин | Ручной или с помощью крана |
| 3D сканирование и генерация пути | 2–8 мин. | Пропорционально совместному подсчету; 18–40 суставов типично |
| Дуговая сварка | 8–25 мин. | Число, указанное поставщиками |
| Изменение положения позиционера | 1–3 мин. | Часто упускают из виду в кавычках |
| Частичная разгрузка | 3–5 мин | Включает осмотр |
| Общее время клеточного цикла | 18–47 мин. | Это повышает рентабельность инвестиций, а не только включение дуги. |
Если поставщик не может предоставить эту разбивку, запросите исследование времени цикла вашей представительской части перед покупкой. Это самый надежный тест для оценки поставщиков..
Вопрос 4: Сколько знаний в области сварки мне нужно собственными силами??
Почему этот вопрос важен
Роботизированная сварочная ячейка — это не станок: вы не можете нажать «Старт» и уйти.. Традиционным элементам нужен специальный программист за 70–95 тысяч долларов в год., роль, которой часто не существовало до покупки. Или цеха прикрепляют к ячейке своего лучшего ручного сварщика, потерять их из производства, и обнаружите, что управление роботом требует другого набора навыков. Клетка работает, но общая стоимость рабочей силы выше запланированной.
Что слушать?
| Требования к навыкам | Традиционная программируемая ячейка | Непрограммируемая ячейка |
| Программирование роботов | Требуется для каждой детали. 2–8 часов каждый. Требуется специализированный программист. | Не требуется. Путь, созданный на основе 3D-сканирования. |
| Настройка параметров сварки | Оператор выполняет настройку в зависимости от типа соединения.. Требуются знания сварки.. | Автоматически выбирается из проверенной библиотеки графиков сварки. |
| Дизайн светильника | Детальное приспособление. 1-Срок выполнения 3 недели. | Модульный зажим. Нет времени на разработку дизайна. |
| Ежедневная работа | Требуется обученный оператор. | Нижний порог обучения. |
| Поиск неисправностей | Нужна поддержка программиста или поставщика. | Удаленной поддержки со стороны поставщика обычно достаточно.. |
Если вы не можете нанять специального программиста, роботизированная сварочная ячейка без программирования, вероятно, единственный жизнеспособный путь. Пятилетняя совокупная стоимость владения часто на 250–475 тысяч долларов ниже, чем у традиционной ячейки с эквивалентным оборудованием..
Вопрос 5: Сколько на самом деле стоит сотовая связь — установлена, Введен в эксплуатацию, и бег?
Почему этот вопрос важен
Стоимость оборудования указана в предложении.. Стоимость установки определяет рентабельность инвестиций. Установка, ввод в эксплуатацию, приспособление, обучение, обслуживание в первый год, и подготовка площадки — все это увеличивает стоимость материалов, которая не указана в смете на оборудование.. Цехи по производству металлоконструкций особенно уязвимы, поскольку их детали требуют более тяжелых позиционеров., большие клеточные оболочки, и более надежное удаление дыма.
Что просить
| Статья затрат | Типичный диапазон | Почему это важно |
| Оборудование (робот, позиционер, сканер) | $48К – 204 тыс. долларов | Зависит от полезной нагрузки, топоры, полезная нагрузка датчика |
| Монтаж и ввод в эксплуатацию | Для конкретного сайта | Путешествовать, проектирование на месте, приемочное тестирование |
| Крепление и зажим | Модульный: низкий | Выделенные светильники: $3К – 8 тысяч долларов каждый |
| Обучение операторов | Включено – 15 тыс. долларов США | 2–5 дней на месте |
| Подготовка сайта | Переменная | Электрический, удаление дыма, барьеры безопасности |
| Обслуживание в первый год | Включено – 25 тыс. долларов США | Удаленная поддержка, обновления, запчасти |
| Общая стоимость установки | Запросить подробное предложение | Это показатель рентабельности инвестиций, а не только оборудования. |
Стоимость системы варьируется от примерно 48 тысяч долларов США за конфигурацию с одной станцией до 204 тысяч долларов США за полностью оборудованную систему для крупных деталей с направляющей седьмой оси и позиционером.. Это показательные показатели; фактическая цена зависит от геометрии детали, объем производства, и региональные условия установки. Для получения предложения для конкретного сайта, попросить продавца включить каждую позицию.
Схема, лежащая в основе всех пяти вопросов
Каждый вопрос задает одно и то же: соответствует ли эта ячейка моей реальной производственной реальности, а не демонстрационной части поставщика? Часть смеси, совместная вариация, время цикла, база навыков, и общая стоимость установки определяют, будет ли роботизированная сварочная ячейка успешной или неудачной при обработке конструкционной стали.. Не требующая программирования роботизированная сварочная ячейка изменит ответ на четыре из пяти вопросов в вашу пользу: смесь деталей обрабатывается без приспособлений, вариации суставов измерены и адаптированы, программирование исключено, затраты на приспособления и программатор удалены. Только время цикла остается технологически нейтральным — и даже там, сканирование и планирование обычно выполняется быстрее, чем программирование и проверка для любой детали с более чем тремя сварными соединениями..
| Решение о покупке заключается не в том, стоит ли автоматизировать. Речь идет о том, следует ли автоматизировать технологию, разработанную для реальности с большим количеством конструкционных сталей, или технологию, предназначенную для повторного производства, которое будет вынуждено адаптироваться.. Задайте пять вопросов. Правая ячейка честно отвечает на все пять. Не та ячейка меняет тему. |
Часто задаваемые вопросы
В чем разница между роботизированной сварочной ячейкой и сварочным роботом?
Сварочный робот — это шарнирная рука, которая перемещает горелку.. Роботизированная сварочная ячейка представляет собой комплексную производственную систему.: робот плюс позиционер, седьмая ось, защитный кожух, удаление дыма, контроллер, сканер, и зажим. В большинстве случаев применения конструкционной стали требуется полная ячейка — робот без позиционера не может сваривать все четыре стороны кронштейна балки без ручного изменения положения..
Как мне узнать, подходит ли непрограммируемый роботизированный сварочный аппарат для моего цеха??
Три индикатора: вы обрабатываете более 8–10 номеров деталей в месяц; больше, чем 20% продукции производится партиями под 15 части; или вы не можете нанять специального программиста роботов. Если применимы любые два, отсутствие программирования почти наверняка лучший выбор. Если ваши сварные детали имеют допуски на посадку выше ±1 мм., 3Отслеживание швов D Vision необходимо независимо от типа клеток..
Должен ли я купить ячейку с одной или двумя станциями??
Одна станция — подходящая отправная точка для большинства покупателей, впервые покупающих товар.. Двойная станция имеет смысл, когда ежемесячный объем превышает примерно 200 части. Прирост пропускной способности обычно составляет 60–80 %., нет 100%, потому что робот все еще перемещается между станциями. Запустите ROI для обоих с фактическим объемом.
Какой тип позиционера мне нужен для сварки конструкционной стали??
Длинный, узкие сварные конструкции (балки, столбцы) нужен позиционер передней-задней бабки, вращающийся вокруг продольной оси. Коробчатые и нестандартные сварные конструкции (скобки, баки-трансформеры) нужен L-образный или трехосный позиционер с наклоном и вращением. Если сварить оба, трехосный позиционер грузоподъемностью 500–2000 кг охватывает самый широкий диапазон.
Сколько времени проходит от заказа до первой производственной детали?
Обычно 10–18 недель.: производство (6–10 недель), перевозки (1–3 недели), подготовка сайта (2–4 недели, перекрывается), монтаж и пуско-наладка (1–3 недели). Ячейка без программирования быстрее достигает полной производительности, поскольку отсутствует фаза программирования каждой детали — первая деталь использует автономный цикл сканирования и планирования..
Следующие шаги
• Write down your answers to all five questions before contacting any vendor. Ваш микс, совместная вариация, необходимое время цикла, база навыков, и бюджет — ваши критерии, а не спецификации поставщика.
• Request a cycle time study on your representative part. Любой заслуживающий доверия поставщик должен предоставить подробную оценку, включая время сканирования., время сварки, и переключение, а не только поджиг дуги.
• Ask for a fully-installed, детальная цена. Если поставщик не разберется с установкой, обучение, и поддержка, бюджетируйте их отдельно.
• If evaluating a no-programming robotic welding cell, попросите продавца продемонстрировать замену двух совершенно разных частей. Время установки определяет, соответствует ли ячейка вашей реальности..
| Похожие материалы из этой серии: Блог 02 — Ручная и роботизированная сварка конструкционной стали Блог 03 — Непрограммируемая роботизированная сварочная ячейка Блог 05 — Сканирование для сварки: Как 3D-лазерное сканирование заменяет программирование роботов Блог 08 — Окупаемость непрограммируемой роботизированной сварочной установки |
| Поговорите с нашими инженерами по автоматизации сварки Сообщите нам свой состав, типы суставов, и ежемесячный объем. Мы проведем исследование времени цикла на вашей репрезентативной части и предоставим подробную оценку. Никаких обязательств не требуется. Свяжитесь с нами сейчас → Talk to an Engineer First ✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate |
Об авторе
Опыт & Реквизиты для входа
Специалист по интеграции роботизированных сварочных систем с 12+ многолетний опыт реализации проектов, направленный на выбор и интеграцию позиционера робота. Оказывал консультации 300+ заводы по всей Северной Америке, Европа, и Азия. Все технические данные в этой статье взяты из фактического H. / Б / л / Технические характеристики продукции серии U.
История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всему миру, примерно 70% включая интеграцию позиционера робота.
Сертификаты
- ИСО 9001: 2015 (ГБ/Т 19001-2016) — Система менеджмента качества
- GJB 9001C-2017 — Система управления качеством военной/оружейной техники
- ЕС CE — Директива по машинному оборудованию 2006/42/EC (Сертификат. Нет. М.2026.206.C134866)
- Высокотехнологичное предприятие — Сертификат. Нет. ГР202341000595 (Выпущено в ноябре. 2023)
Последнее обновление: июнь 2026
ПОХОЖИЕ ПОСТЫ
Непрограммируемая роботизированная сварочная ячейка:Как системы с визуальным управлением устраняют необходимость в обучающих подвесках

Анализ окупаемости инвестиций в роботизированную лазерную сварку: Стоит ли вкладывать деньги?
7Робот по оси в автоматизации сварки: Реальные практические примеры и примеры рентабельности инвестиций

Лазерный сварочный позиционер: Точность и скорость сварных швов тонкой толщины

3Объяснение лазерного отслеживания швов D Vision:От облака точек к траектории сварки за считанные секунды
