


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Окупаемость непрограммируемой роботизированной сварочной установки: Практическое руководство по применению металлоконструкций
В большинстве статей о рентабельности инвестиций в роботизированную сварку вам дается формула, и вам остается самостоятельно вводить цифры.. Этот не. Мы прорабатываем три полных сценария металлоконструкций — цех среднего объема, производитель крупносерийной продукции, и производитель трансформаторных баков — смета расходов основана на текущих ценах на систему. , эталонное время цикла, и реалистичные расчеты окупаемости. Вы можете прочитать сценарий, наиболее близкий к вашей операции, и адаптировать цифры к вашей ситуации..
Основное внимание уделяется роботизированным сварочным ячейкам, не требующим программирования, — системам, которые используют 3D-лазерное сканирование и автономное планирование траектории, чтобы исключить необходимость программирования подвесного пульта обучения.. Это различие имеет значение для рентабельности инвестиций, поскольку экономика непрограммируемой ячейки фундаментально отличается от экономики традиционной программируемой ячейки.: линия стоимости программирования исчезает, жизнеспособный размер партии падает до одного, и ограничение смешивания деталей полностью удаляется. Это не незначительные улучшения стандартного расчета.; они меняют, для каких магазинов целесообразна автоматизация.
Если вы еще не знакомы с тем, как работают непрограммируемые роботизированные сварочные ячейки, читать Блог 03: Непрограммируемая роботизированная сварочная ячейка первый. В этой статье предполагается, что вы понимаете технологию и теперь оцениваете, подходит ли экономика для вашей деятельности..

Примечание о ценах:
Стоимость системы значительно варьируется в зависимости от конфигурации (одиночный против. двойная станция, тип позиции, седьмая ось, полезная нагрузка датчика, и региональные требования к установке и вводу в эксплуатацию). Стоимость системы в этой статье варьируется примерно от 48 тысяч долларов США за конфигурацию с одной станцией до 204 тысяч долларов США за полностью оборудованную систему для крупных деталей с направляющей седьмой оси и позиционером.. Это иллюстративные тесты, предназначенные для направленной оценки рентабельности инвестиций.. Фактическая цена зависит от геометрии вашей конкретной детали., объем производства, Требования к полезной нагрузке датчика, и региональные условия установки. Для получения предложения для конкретного сайта, свяжитесь с нашей командой инженеров и сообщите характеристики ваших деталей и объем производства.
Четыре цифры, которые определяют рентабельность инвестиций в автоматизацию сварки
Прежде чем прорабатывать сценарии, стоит определить четыре переменные, которые определяют рентабельность инвестиций в каждый расчет автоматизации сварки стальных конструкций.. Все остальное происходит от этих четырех.
| Переменная | Что он фиксирует | Где найти свой номер |
| Загруженная норма труда (л) | Зарплата сварщика + преимущества + накладные расходы работодателя. Реальная почасовая стоимость найма сертифицированного сварщика, не только уровень заработной платы. | HR / заработная плата: ставка заработной платы × 1,25–1,40 обычно покрывает льготы и накладные расходы на большинстве рынков. |
| Ручные часы на деталь (ЧАС) | Общее время сварки на деталь: настраивать, лавирование, сварка, шлифование, переделка. Не только время дуги — общее количество часов от прибытия детали до завершения сварки. | Назначьте время своему лучшему сварщику на представительной детали, включая все время без дуги |
| Время цикла робота на деталь (С) | Время сканирования + создание пути + выполнение сварки + замена детали. Включает все время, в течение которого ячейка занята, для каждой части.. | Запросите исследование времени цикла у поставщика на вашей представительской стороне |
| Общий объем инвестиций в ячейки (я) | Оборудование + установка + приспособление + ввод в эксплуатацию + бюджет на техническое обслуживание на первый год. Не только цена оборудования. | Получите цену полной установки от поставщика; добавить 15–20% на монтажные и пуско-наладочные работы |
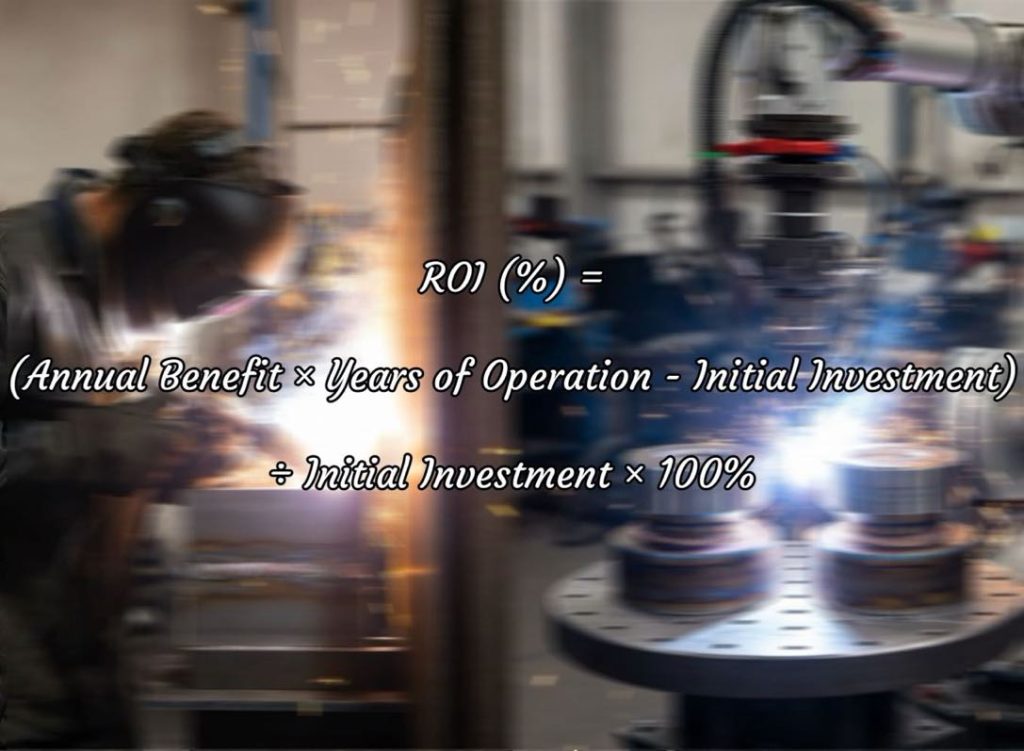
Формула рентабельности инвестиций проста, если у вас есть эти четыре цифры.:
| Monthly saving = V × [ (Д×В) − (Л × 0.15 × С + эксплуатационные расходы на деталь) ] Окупаемость (месяцы) = I ÷ Monthly saving Where: V = ежемесячный объем детали Л × 0.15 × C = затраты оператора в 15% времени цикла (загрузка, мониторинг, разгрузка) Эксплуатационные затраты на деталь = мощность + расходные материалы + амортизация на техническое обслуживание ≈ 1,50–3,00 доллара США. Примечание: Для непрограммируемой ячейки, нет термина стоимости программирования — эта линия равна нулю. Для традиционной программируемой ячейки, добавлять: (часы программиста за деталь × ставка программиста) в стоимостную сторону робота. |
Сценарий 1: Среднеобъемный цех по производству металлоконструкций
Профиль магазина
| Параметр | Ценить |
| Тип операции | Мастерская — изготовление конструкций на основе проектов |
| Ежемесячный объем детали | 120 частей в месяц, 25–30 различных номеров деталей |
| Типичная часть | Сборка кронштейна балки — 4-сторонний угловой шов, 200–350 мм ножки, 8– пластина 12 мм |
| Текущая рабочая сила | 3 сертифицированные сварщики + 1 слесарь |
| Первичная болевая точка | Не могу найти четвертого сварщика; потеря заказов из-за ограничения мощностей |
| Ячейка оценивается | Однопозиционная ячейка с видеонаведением и позиционером, нет 7-й оси |
Расчет стоимости
| Вход | Ценить | Источник / основа |
| Загруженный тариф сварщика (л) | $54/час | $38/часовая заработная плата × 1.42 ставка обременения |
| Ручные часы на деталь (ЧАС) | 1.6 часы | Приурочено к репрезентативной группе: 25 минимальная настройка + 52 мин сварка + 19 минимальная шлифовка/доработка |
| Время цикла робота на деталь (С) | 0.48 часы | Исследование цикла поставщиков: 8 минимальное сканирование+план + 21 минимальная сварка + 6 минимальная загрузка/выгрузка |
| Клеточные инвестиции (я) | $48К-$80 тыс. | Ориентировочная стоимость системы: ячейка с видеонаведением для одной станции с позиционером (зависит от конфигурации) |
| Ежемесячный объем (В) | 120 части | Текущая подтвержденная книга заказов |
| Стоимость оператора за деталь | $54 × 0.15 × 0.48 = $3.89 | 15% времени цикла со скоростью сварщика (переведен на должность оператора) |
| Эксплуатационные затраты на деталь | $2.10 | Власть + проволока + советы + амортизированное техническое обслуживание |
Результат
Ручная стоимость за деталь: $54 × 1.6 = $86.40
Стоимость робота за деталь: $3.89 + $2.10 = $5.99
Экономия на детали: $86.40 − $5.99 = $80.41
Ежемесячная экономия: 120 × $80.41 = $9,649
Срок окупаемости: примерно 5–9 месяцев (в зависимости от окончательной конфигурации системы)
| 5–9 месяцев Срок окупаемости — Сценарий 1 Средний магазин вакансий, 120 частей/месяц, $54/загруженный тариф в час (иллюстративный) |
Две дополнительные статьи стоимости, не включенные в базовый расчет: ограничение вместимости магазина (отказ от заказов из-за нехватки сварщиков) оценивается в $180,000 в потерянном годовом доходе. При 3-кратной производительности за смену с ячейкой, это ограничение устраняется в первый год, что добавляет значительную ценность, которая не учитывается при расчете рентабельности инвестиций в виде чистой экономии затрат..
Сценарий 2: Крупносерийный производитель конструкций с повторным производством
Профиль магазина
| Параметр | Ценить |
| Тип операции | Производитель продукции — компонент цепочки поставок для строительного подрядчика |
| Ежемесячный объем детали | 380 частей в месяц, 8–12 активных номеров деталей |
| Типичная часть | Сборка опорной плиты колонны — Т-образное соединение и угловые сварные швы, 16пластина –25 мм, 2–4 сварных соединения на деталь |
| Текущая рабочая сила | 5 сварщики на 2 сдвиги |
| Первичная болевая точка | Затраты на рабочую силу являются основным фактором давления на прибыль; хочу сократить численность персонала за счет увольнения |
| Ячейка оценивается | Двухпозиционная ячейка с визуальным контролем и позиционером — одновременная нагрузка/сварка |
Расчет стоимости
| Вход | Ценить | Источник / основа |
| Загруженный тариф сварщика (л) | $61/час | $44/часовая заработная плата × 1.39 груз (профсоюзный магазин) |
| Ручные часы на деталь (ЧАС) | 0.95 часы | Приурочено: 12 минимальная настройка + 34 мин сварка + 11 минимальная обработка |
| Время цикла робота на деталь (С) | 0.28 часы | Исследование цикла поставщиков: 4 минимальное сканирование+план + 8 минимальная сварка + 5 мин. переключение на две станции |
| Клеточные инвестиции (я) | $80К – 140 тысяч долларов | Ориентировочная стоимость системы: двухпозиционная ячейка с видеонаведением и позиционером (зависит от конфигурации) |
| Ежемесячный объем (В) | 380 части | Контрактный график производства |
| Стоимость оператора за деталь | $61 × 0.15 × 0.28 = $2.56 | |
| Эксплуатационные затраты на деталь | $2.40 | Более высокая скорость осаждения на толстую пластину |
Результат
Ручная стоимость за деталь: $61 × 0.95 = $57.95
Стоимость робота за деталь: $2.56 + $2.40 = $4.96
Экономия на детали: $57.95 − $4.96 = $52.99
Ежемесячная экономия: 380 × $52.99 = $20,136
Срок окупаемости: примерно 4–7 месяцев (в зависимости от окончательной конфигурации системы и объема производства)
| 4–7 месяцев Срок окупаемости — Сценарий 2 Крупносерийное производство, 380 частей/месяц, $61/загруженный тариф в час (иллюстративный) |
В 380 деталей в месяц при двухсменной работе, сота с двумя станциями работает примерно 1,800 часов в год. Клетка эффективно заменяет 2.2 сварщиков в годовом исчислении — в соответствии с планом сокращения численности персонала цеха по выбытию. Один сварщик переведен на должность сотового оператора; одна позиция выбывает в результате естественного оттока 18 месяцы.
Сценарий 3: Производитель трансформаторных баков
Профиль магазина
| Параметр | Ценить |
| Тип операции | Производитель баков трансформаторов OEM — 20–35 единиц в месяц. |
| Ежемесячный объем детали | 28 баков трансформаторов в месяц — в среднем 55 сварные швы на бак |
| Типичная часть | Средний распределительный трансформаторный бак: 1.8 м × 1.2 м × 1.4 м, 6–10 мм настенная пластина, гофрированные боковые панели |
| Текущая рабочая сила | 6 сварщики + 2 монтажники — 2 сдвиги |
| Первичная болевая точка | Каждый танк имеет разную конфигурацию — стоимость программирования делает традиционную робототехнику нежизнеспособной. |
| Ячейка оценивается | Однопозиционная ячейка с видеонаведением, 7-осевой направляющей и позиционером передней/задней бабки. |
Почему традиционная робототехника здесь терпит неудачу и почему отсутствие программирования ее меняет
Этот сценарий иллюстрирует основную разницу в рентабельности инвестиций между традиционной запрограммированной ячейкой и непрограммируемой ячейкой.. С 28 танков в месяц и 15–20 разных конфигураций, для традиционной ячейки потребуется 15–20 × 4 часы = 60–80 часов программирования в месяц по цене 90 долларов США в час — 5400–7200 долларов США в месяц только за счет программистов, до того, как ячейка сварит одно соединение. Экономика рухнет прежде, чем анализ достигнет срока окупаемости.
Ячейка, не требующая программирования, полностью исключает эти затраты.. Каждый резервуар сканируется свежим; путь генерируется автономно. Стоимость программирования равна нулю независимо от того, сколько конфигураций содержит ежемесячный пакет..
Расчет стоимости
| Вход | Ценить | Источник / основа |
| Загруженный тариф сварщика (л) | $58/час | $41/часовая заработная плата × 1.41 груз |
| Ручные часы на резервуар (ЧАС) | 19.5 часы | Приурочено 5 представительные танки: сварка + изменение положения + шлифование |
| Время цикла робота на резервуар (С) | 8.2 часы | Исследование цикла поставщиков: 18 минимальное сканирование+план + 7.2 часовая сварка + 45 моя координация позиции |
| Клеточные инвестиции (я) | $140К – 204 тыс. долларов | Ориентировочная стоимость системы: однопозиционная ячейка с 7-осевой направляющей и позиционером передней/задней бабки (зависит от конфигурации) |
| Ежемесячный объем (В) | 28 танки | Текущий график производства |
| Стоимость оператора за бак | $58 × 0.20 × 8.2 = $95.12 | 20% времени цикла (более интенсивное участие оператора при погрузке краном) |
| Эксплуатационные затраты на бак | $18.40 | Более высокие расходные материалы при многопроходных соединениях толстых листов |
| Экономия затрат на программирование | $6,300/месяц | Устранено: 70 часы × 90 долларов в час программиста — ключевое преимущество отсутствия программирования |
Результат
Ручная стоимость за бак: $58 × 19.5 = $1,131
Стоимость робота за бак: $95.12 + $18.40 = $113.52
Экономия на баке (труд): $1,131 − $113.52 = $1,017.48
Ежемесячная экономия труда: 28 × $1,017.48 = $28,490
Ежемесячная экономия программ: $6,300 (уникальный для непрограммирующей клетки)
Общая ежемесячная экономия: $28,490 + $6,300 = $34,790
Срок окупаемости: примерно 4–6 месяцев (в зависимости от окончательной конфигурации системы)
| 4–6 месяцев Срок окупаемости — Сценарий 3 Трансформаторный бак OEM, 28 танков/месяц, $58/загруженный тариф в час (иллюстративный) |
| Строка сохранения программирования ($6,300/месяц) является исключительно преимуществом ячейки, не требующей программирования. Традиционная программируемая ячейка в этом сценарии увеличит эти затраты, а не устранит их.,продление окупаемости от 11 месяцев и более 30 месяцев — за пределами большинства ограничений политики капиталовложений. Вот почему, неповторяющиеся применения конструкционной стали являются наиболее убедительным экономическим обоснованием для ячеек без программирования, в частности, а не роботизированные сварочные ячейки в целом. |
Четыре пункта окупаемости инвестиций, которые упускают из виду традиционные модели автоматизации сварки
Стандартные модели рентабельности инвестиций фиксируют экономию рабочей силы. Обычно они упускают из виду четыре дополнительных пункта, которые существенно влияют на общую рентабельность инвестиций в непрограммируемую роботизированную сварочную ячейку при производстве металлоконструкций..
| Пропущенный элемент | Почему это реально | Типичное годовое значение |
| Доход от незаполненных мощностей | Цеха, отказывающиеся от заказов из-за нехватки сварщиков, теряют выручку, не только затраты. Ячейка увеличивает мощность без увеличения численности персонала. | $150K–$400K в зависимости от стакана заявок и маржи |
| Снижение затрат на доработку | Ячейки без программирования с адаптивным контролем параметров сокращают объем доработок с 3–8% до менее 1% путем адаптации параметров сварки к фактической геометрии соединения.. | $45К – 180 тысяч долларов при годовом доходе от сварки в размере 2–3 миллионов долларов. |
| Избежание затрат на подбор и удержание сотрудников | Найм каждого сварщика обходится в 8–25 тысяч долларов., адаптация, и повышение производительности. Сокращение текучести кадров и сокращение численности персонала — это реальная экономия. | $16K – 50 тысяч долларов за позицию сварщика исключено |
| Устранение затрат на программирование | Традиционные ячейки накапливают текущие затраты на программирование по мере изменения состава деталей.. Ячейки без программирования имеют нулевую стоимость программирования независимо от состава деталей.. | $30тыс. – 120 тыс. долларов США в год в зависимости от сложности смеси. |
| Когда включены все четыре пропущенных пункта, Общая экономическая целесообразность использования роботизированной сварочной ячейки без программирования при производстве металлоконструкций обычно на 40–80% выше, чем предполагает расчет, основанный только на экономии труда.. Соответственно сокращается срок окупаемости. |
Анализ чувствительности: Как ключевые переменные влияют на окупаемость
Расчеты рентабельности инвестиций точны настолько, насколько точны исходные предположения.. В таблице ниже показано, как сценарий 1 срок окупаемости меняется при изменении ключевых переменных, что дает вам представление о том, насколько устойчива экономика к изменениям в вашей реальной ситуации..
| Переменная изменена | Из базового случая | Срок окупаемости (месяцы) | Направление |
| Загруженный тариф сварщика | $54/час → $45/час (более низкий рынок труда) | 7–10 месяцев | дольше |
| Загруженный тариф сварщика | $54/час → $65/час (напряженный рынок труда) | 5–7 месяцев | короче |
| Ежемесячный объем | 120 части → 80 части (меньший объем) | 8–12 месяцев | Значительно дольше |
| Ежемесячный объем | 120 части → 160 части (больший объем) | 4–6 месяцев | короче |
| Клеточные инвестиции | $64К → $48 тыс. (более низкая спецификация / более простая конфигурация) | 4–6 месяцев | короче |
| Клеточные инвестиции | $64К → $180 тыс. (более высокая спецификация / двойная станция / конфигурация крупных деталей) | 7–10 месяцев | дольше |
| Ручные часы на деталь | 1.6 часы → 1.2 часы (более простые части) | 9–13 месяцев | дольше |
| Ручные часы на деталь | 1.6 часы → 2.2 часы (сложные детали) | 4–6 месяцев | короче |
| Включить прирост дохода от мощности | Добавьте неисполненный доход в размере 150 тысяч долларов в год. | 3–5 месяцев | Значительно короче |
Из таблицы чувствительности выделяются два вывода.. Первый, ежемесячный объем является наиболее чувствительной переменной: он снижается с 120 к 80 запасных частей почти вдвое увеличивает срок окупаемости. Порог минимального жизнеспособного объема имеет большее значение, чем любой другой входной параметр.. Второй, включая восстановление доходов из-за ограниченных мощностей, резко сокращает окупаемость — потому что для магазинов, которые уже отказываются от заказов, ячейка является источником дохода, не просто снижение затрат.
Часто задаваемые вопросы
Каков минимальный ежемесячный объем непрограммируемой роботизированной сварочной ячейки, чтобы иметь финансовый смысл??
На основе приведенных выше сценариев, минимальный жизнеспособный объем для стандартной одностанционной ячейки без программирования (инвестиции обычно составляют от 48 до 204 тысяч долларов в зависимости от конфигурации.) при загруженности сварщика 50–60 долларов в час это примерно 70–90 деталей в месяц с 1.5+ ручные часы на деталь. Ниже этого порога, ежемесячная экономия недостаточна для амортизации инвестиций в течение 48-месячного окна окупаемости. Магазины с объемом ниже этого объема лучше обслуживать полуавтоматическими приспособлениями или позиционерами, пока объем не вырастет.. Прежде чем принять решение, магазины, расположенные рядом с порогом, должны провести собственные расчеты с указанием фактической трудоемкости и сложности детали..
Как рассчитать нагруженную норму труда для моих сварщиков??
Ставка нагруженной рабочей силы представляет собой общую годовую стоимость найма сварщика, деленную на его ежегодные оплачиваемые часы.. Общая годовая стоимость включает в себя: базовый оклад, налоги на заработную плату (обычно 7–10% от зарплаты), медицинская и стоматологическая страховка, пенсионные взносы, рабочие’ компенсационное страхование, и любые другие преимущества. Разделите примерно на 1,800 к 1,900 часов в год для сварщика, работающего полный рабочий день. Сварщик, получающий базовую заработную плату 38 долларов в час, обычно имеет начисленную ставку в размере 48–55 долларов в час в зависимости от структуры льгот.. Если вы не уверены, ваш отдел кадров или финансовый отдел будет использовать эту цифру в рамках моделирования затрат на рабочую силу..
Сценарии показывают экономию рабочей силы, но сколько времени нужно, чтобы увидеть первое сохранение?
Первая измеримая экономия появляется в первый месяц работы производства — обычно 8 к 16 недели после заказа, после завершения ввода в эксплуатацию и обучения операторов. Клетка немедленно начинает производить детали; не существует периода наращивания производительности, при котором производительность будет ниже мощности. Экономия, показанная в сценариях, достижима с первого месяца эксплуатации производства., при условии, что оператор обучен и библиотека графиков сварки проверена для основных типов соединений.. Некоторые магазины видят частичную экономию в первый и второй месяцы, поскольку оператор укрепляет доверие., с полной продуктивностью, достигнутой к третьему месяцу.
Должен ли я включить стоимость текущей нехватки сварщиков в расчет рентабельности инвестиций??
Да, и большинство стандартных моделей рентабельности инвестиций не предлагают вам этого сделать.. Если ваш цех в настоящее время отклоняет заказы или продлевает сроки выполнения заказов, поскольку вы не можете нанять достаточные сварочные мощности, потерянный доход из-за этих ограничений — это реальная цена отказа от автоматизации.. Чтобы включить его: оцените годовую стоимость заказов, которые вы отклоняете или откладываете из-за ограничений сварочных мощностей, и добавьте эту цифру в качестве годовой выгоды на стороне робота при расчете.. Это не спекулятивная выгода — это восстановление доходов, которые вы уже не можете получить.. В том числе это обычно снижает окупаемость на 30–50% для цехов с ограниченной мощностью..
Следующие шаги
Если приведенные выше сценарии ограничивают вашу деятельность, у вас достаточно информации, чтобы перевести разговор на новый уровень. Вот что делать:
- Запустите свои собственные четыре входа: нагруженная норма труда, ручные часы на деталь, расчетное время цикла робота, и общие инвестиции в клетки. Формула в H2-1 дает оценку окупаемости менее чем за 10 минуты.
- Запросите исследование времени цикла поставщика на вашей представительской стороне. Любой заслуживающий доверия поставщик должен быть готов предоставить оценку времени цикла на основе чертежей ваших деталей, прежде чем вы совершаете покупку.. Это дает вам букву «C».’ переменная с реальными данными, а не эталоном.
- Уточните у продавца цену полной установки.: оборудование + доставка + установка + ввод в эксплуатацию + договор на техническое обслуживание на первый год. Разрыв между ценой оборудования и ценой полной установки может быть существенным — установка, ввод в эксплуатацию, приспособление, обучение, и интеграция с учетом специфики объекта — все это увеличивает материальные затраты. Именно здесь расчеты рентабельности инвестиций чаще всего ошибаются..
- Если у вас магазин с ограниченной вместимостью, оцените свой потерянный доход перед разговором с поставщиком. Это число существенно меняет ситуацию с рентабельностью инвестиций и дает вам более сильное внутреннее обоснование запроса на капитал..
| Похожие материалы из этой серии: Блог 02 — Ручная и роботизированная сварка конструкционной стали: Когда автоматизация окупается? Блог 03 — Непрограммируемая роботизированная сварочная ячейка: Как системы с визуальным управлением устраняют необходимость в обучающих подвесках Блог 06 — Автоматизация сварки трансформаторных баков: Решение больших задач, Неповторяющиеся части Блог 07 — Автономное планирование траектории в роботах-сварщиках Блог 09 — 5 Вопросы, которые следует задать перед покупкой роботизированной сварочной камеры для конструкционной стали |
| Получите оценку рентабельности инвестиций для конкретного сайта Сообщите нам ваш ежемесячный объем детали, текущая ставка труда, и типичная сложность детали. Мы проверим модель рентабельности инвестиций на основе ваших реальных цифр и вернем прогноз окупаемости — никаких обязательств не требуется.. Свяжитесь с нами сейчас → Talk to an Engineer First ✓ No commitment required ✓ Response within 24 hours ✓ Free ROI projection |
Об авторе
Опыт & Реквизиты для входа
Специалист по интеграции роботизированных сварочных систем с 12+ многолетний опыт реализации проектов, направленный на выбор и интеграцию позиционера робота. Оказывал консультации 300+ заводы по всей Северной Америке, Европа, и Азия.
История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всему миру, примерно 70% включая интеграцию позиционера робота.
Сертификаты
- ИСО 9001: 2015 (ГБ/Т 19001-2016) — Система менеджмента качества
- GJB 9001C-2017 — Система управления качеством военной/оружейной техники
- ЕС CE — Директива по машинному оборудованию 2006/42/EC (Сертификат. Нет. М.2026.206.C134866)
- Высокотехнологичное предприятие — Сертификат. Нет. ГР202341000595 (Выпущено в ноябре. 2023)
Последнее обновление: июнь 2026
ПОХОЖИЕ ПОСТЫ
7Робот по оси в автоматизации сварки: Реальные практические примеры и примеры рентабельности инвестиций
Непрограммируемая роботизированная сварочная ячейка:Как системы с визуальным управлением устраняют необходимость в обучающих подвесках
7Робот th-Axis против традиционного портального: Что лучше для вашей линии сварки или обработки материалов??
Можете ли вы доверять спецификации?? Как проверить точность сварочного позиционера с помощью лазерных трекеров и ISO 9283
Руководство по покупке позиционера робота 2026:Сопоставьте свой бюджет с правильной системой
