


Fabricant de postes de travail robotisés et de systèmes laser personnalisés



Rond vs Rectangulaire vs Irrégulier: Adaptation de la configuration du positionneur de soudage à la géométrie de la pièce
La plupart des acheteurs spécifient un positionneur de soudage par industrie: «Je fais des appareils sous pression,» ou « Je suis dans la charpente métallique ». L’industrie est un bon point de départ, pas une règle de sélection. Le véritable facteur déterminant dans le choix du positionneur de soudage est la géométrie : la forme de la pièce et le chemin que la soudure doit suivre.. Un tuyau rond et une poutre rectangulaire peuvent tous deux provenir d'une « fabrication lourde »," Pourtant, ils exigent des machines complètement différentes, et acheter le mauvais est la différence entre une cellule qui présente chaque soudure à plat et une autre qui combat la pièce huit heures par jour. Cet article classe les constructions soudées en trois géométries : rondes, rectangulaire, et irrégulier - et correspond à chacun de la configuration du positionneur de soudage qui maintient la soudure dans la bande plate ou horizontale (1G/2G) avec le moins de drame et la meilleure répétabilité.
L’avantage d’une bonne géométrie est la cohérence. Maintenez la soudure en position plate/horizontale et vous maintenez un vecteur de gravité presque constant au niveau de la piscine – le plus grand déterminant de la stabilité de la flaque d'eau.. Des travaux évalués par des pairs montrent que le comportement de la piscine et la qualité des cordons varient fortement en fonction de la position de soudage. (Parc et coll., 2019; Liu et coll., 2023). Choisir le positionneur de soudage qui conserve votre forme spécifique dans cette bande stable est la façon dont vous transformez cette recherche en règle de conception de cellules., et c'est aussi ainsi que vous évitez de payer pour des capacités dont vous n'avez pas besoin.
Note: Les conseils de configuration reflètent ROBOPTIX déploiements de positionneurs de soudage sur des tuyaux, de construction, et fabrication de soudures complexes, recoupé avec des recherches sur le comportement et le pool, évaluées par des pairs et dépendant de la position (Parc et coll., 2019; Liu et coll., 2023) et OIN 9283 précision multi-axes .
1. Pourquoi la géométrie, Pas l'industrie, Devrait conduire le choix
Deux fabricants du même secteur peuvent avoir besoin de se faire face positionneurs de soudage. Un atelier d’appareils sous pression soude de longues coutures circonférentielles sur des cylindres – rotation pure, le cas le plus simple du livre. Une autre soudure des buses, selles, et des passages d'homme sur ces mêmes navires - irrégulier, travail multi-orientations qui nécessite une réorientation continue. « Appareil à pression » nomme le secteur; la géométrie de la pièce nomme la machine. Commencez chaque sélection à partir de la forme de la construction soudée et du chemin de couture, puis laissez l'industrie affiner les détails: le code de soudage (ASME Sec. VIII par rapport à AWS D1.1, modification des appareils et besoins d'accès), l'objectif de débit, et le cycle de service. Un atelier de structure fabriquant des cadres lourds uniques et un atelier de structure fabriquant des poutres de remorque répétées peuvent également atterrir sur des positionneurs différents bien qu'ils partagent la même étiquette, car leurs pièces ont des formes différentes., pas parce que leur industrie est.
2. Pièces rondes: Tuyaux, Réservoirs, et coutures de rotation
Pièces rondes – tuyaux, tubes, coques d'appareils sous pression, sections d'éoliennes, rotors : partagez un cadeau structurel: une couture circonférentielle peut être soudée en un seul, position fixe de la torche pendant que la pièce tourne en dessous. La soudure se situe à 12 heures en position plate (1G) pour tout le pass. C'est le plus propre, cas le plus reproductible dans tous les travaux de soudage avec positionneur, car rien dans l'orientation de la soudure ne change à mesure que la pièce tourne : la gravité, angle de la torche, et la direction du déplacement sont toutes constantes, ce qui est exactement la condition que la recherche lie aux pools stables.
2.1 Meilleure configuration: Tourner les rouleaux, Poupée-pointe, Tables rotatives
- Tourner les rouleaux: Pour les grands diamètres, cylindres à paroi mince (réservoirs, tours à vent, tuyau de gros calibre), les rouleaux d'entraînement motorisés et les rouleaux libres font tourner la coque. Rien n'accroche la pièce, donc la distorsion est minime et la couture remonte vers le haut. Idéal lorsque la pièce est trop grande ou trop délicate à lancer, et lorsque vous souhaitez un positionneur de soudage qui gère une famille de diamètres plutôt qu'une taille de mandrin fixe. Dimensionner le couple des rouleaux d'entraînement en fonction de la masse de la pièce et de la vitesse de rotation requise; les rouleaux sous-alimentés glissent et la vitesse de couture varie, ce qui se traduit par une pénétration inégale.
- Poupée-pointe: Pour les tuyaux, tubes, et arbres, un mandrin entraîné (poupée) plus une contre-pointe de support fait tourner la pièce entre les centres. Le ROBOPTIX B001–B004 la série s'adapte ici. Idéal lorsque vous avez besoin d’une indexation angulaire précise entre les passes (Par exemple, une racine circonférentielle, puis remplissez les passes autour du joint) et positif, conduite sans glissement. La contre-pointe n'est pas facultative pour les pièces longues : elle supporte le surplomb qui, autrement, ferait passer le tuyau en porte-à-faux..
- Table rotative: Pour pièces cylindriques plus courtes, un positionneur rotatif (tourner autour d'un axe vertical ou horizontal) donne simple, soudage circonférentiel précis sans cadre tête-queue complet. Une table rotative à axe vertical est également le choix naturel lorsque la pièce ronde doit être chargée par le haut par une grue ou un robot..
2.2 Attention: Long tuyau en porte-à-faux, Distorsion à paroi mince
Deux modes de défaillance dominent le travail des pièces rondes. D'abord, un long tuyau tourné à partir d'une extrémité ne devient qu'un porte-à-faux : l'extrémité s'affaisse et le joint s'écarte de la cible (la logique de renversement de P05). Soutenez toujours les longues portées avec une contre-pointe ou un deuxième jeu de rouleaux; en règle pratique, soutenez la pièce partout où sa longueur non prise en charge lui permettrait de dévier plus que votre tolérance de suivi des coutures. Deuxième, les coques à paroi mince se déforment sous la ligne de chaleur : le retrait de la soudure fait sortir le joint de l'aplatissement au fur et à mesure. Contrôlez la vitesse de rotation pour un apport de chaleur constant, et utilisez le suivi des coutures pour que la torche suive le joint mobile plutôt qu'un point fixe dans l'espace. Le rond est la géométrie facile, mais seulement lorsque la travée est soutenue et que le mur est suivi.
3. Pièces rectangulaires: Structures en acier et cadres
Pièces rectangulaires – poutres, cadres, assiettes, sections de boîte : n'ont pas d'axe de rotation propre, vous ne pouvez donc pas simplement les faire tourner comme vous faites tourner un tuyau. Au lieu de cela, vous les inclinez et les retournez pour amener chaque soudure dans la bande plate ou horizontale., puis indexez jusqu'à l'articulation suivante. Le travail du positionneur de soudage ici est la réorientation, pas de rotation continue, et la valeur réside dans le nombre de visages qu'il peut présenter sans qu'une grue ne soit réinitialisée. Chaque retournement effectué par le positionneur est une grue pour laquelle vous ne payez pas, et sur une longue période, ces ascenseurs totalisent des heures réelles.
3.1 Meilleure configuration: Type L, Type H, Tables inclinables et rotatives
- Positionneur de type L: Un axe d'inclinaison plus une rotation (tué) l'axe retourne une poutre ou un cadre afin que toutes les faces soient plates. C'est le cheval de bataille pour l'acier de construction; Les unités ROBOPTIX de type L gèrent des cadres asymétriques qu'une simple table rotative ne peut physiquement pas, car l’axe d’inclinaison porte le poids de la pièce tandis que l’axe de rotation l’indexe à la soudure suivante.
- Type H / double: Deux unités d'inclinaison et de rotation synchronisées bercent un long membre aux deux extrémités, partager la charge et le moment de renversement (Charge excentrique & Moment de renversement: Pourquoi un positionneur de soudage de 2 tonnes échoue sur une pièce de 2 tonnes) sur deux axes, indispensable pour longtemps, sections lourdes où une unité serait surchargée ou tordrait la pièce. La synchronisation est importante: les deux axes d'inclinaison doivent se déplacer comme un seul ou les supports à poutres et les coutures se déplacent.
- Platine + inclinaison: Pour le travail des plaques et des panneaux, un plateau tournant inclinable présente efficacement de grandes surfaces planes et est simple à charger avec un pont roulant. C'est le choix pragmatique lorsque les pièces sont larges et fines et que les coutures sont pour la plupart droites sur une face..
3.2 Attention: Charge asymétrique, Indexation multi-station
Les pièces rectangulaires sont généralement asymétriques, leur centre de gravité se trouve donc en dehors de l'axe de rotation - exactement la condition qui réduit la capacité réelle (Charge excentrique & Moment de renversement: Pourquoi un positionneur de soudage de 2 tonnes échoue sur une pièce de 2 tonnes). Dimensionner l'axe d'inclinaison sur le moment de renversement, pas à la messe: un 2,000 kg cadre dont le CoG se trouve 0.5 m hors de l'axe d'inclinaison présente un 1,000 kg·m moment, et ce moment-là, pas le 2,000 kg : c'est ce que le positionneur doit maintenir sans s'affaisser. Les trames longues nécessitent également une indexation multi-stations: planifier le chemin du positionneur de soudage de manière à ce que chaque soudure soit accessible en position plate sans soulever la pièce pour la remettre en place. Le type L gagne sa place en éliminant ces réinitialisations de grue, et le temps gagné est souvent le véritable retour sur investissement.
4. Pièces irrégulières: Moulages, Soudures, Formes mixtes
Pièces irrégulières – pièces moulées, constructions soudées complexes, contours mixtes : réaliser des coutures qui changent d'orientation sur toute leur longueur. Aucun réglage d'inclinaison et de rotation ne les maintient tous à plat. Vous avez besoin de continu, réorientation programmable: le positionneur de soudage doit « suivre » efficacement la soudure, réorienter la pièce au fur et à mesure de l'avancée de la torche. C'est le niveau le plus difficile, et aussi là où le positionneur et le robot cessent d'être des machines distinctes (Programmation de mouvements coordonnés: Robot et positionneur comme une seule chaîne cinématique).

4.1 Meilleure configuration: 3-Servomoteur d'axe, Positionneurs coordonnés par robot
- 3-positionneur d'asservissement d'axe: Inclinaison + tourner + un axe de rotation linéaire ou secondaire permet au contrôleur d'orienter presque tous les contours. Les servomoteurs multi-axes ROBOPTIX B008–B012 s'adaptent ici, avec la précision nécessaire pour maintenir l'orientation sur des chemins complexes (vérifié par ISO 9283). Trois axes sont généralement le minimum pour conserver une véritable couture 3D dans la bande plate lors de son déplacement..
- Positionneur coordonné par robot: Déclarez le positionneur comme axe externe dans le contrôleur du robot afin que les deux se déplacent comme une seule chaîne cinématique. ( Programmation de mouvements coordonnés: Robot et positionneur comme une seule chaîne cinématique). Le robot suit le joint tandis que le positionneur le maintient orienté : le seul moyen pratique de souder de véritables contours 3D avec une qualité de production, avec une vitesse constante du point central de l'outil et aucun défaut de redémarrage à froid. C’est là que convergent les articles précédents: coordination et vérification (Programmation de mouvements coordonnés: Robot et positionneur comme une seule chaîne cinématique) sont ce qui fait qu'une cellule à pièces irrégulières fonctionne réellement en production.
4.2 Attention: Changer le CoG, Évitement de singularité
Comme une pièce irrégulière tourne, son centre de gravité bouge, de sorte que la charge sur chaque axe change tout au long du cycle : vérifiez la capacité sous le pire angle, pas la moyenne (Charge excentrique & Moment de renversement: Pourquoi un positionneur de soudage de 2 tonnes échoue sur une pièce de 2 tonnes), car le positionneur peut fonctionner correctement dans une orientation et surchargé dans une autre. Les unités multi-axes atteignent également des orientations singulières où elles perdent leur autorité mécanique; prévoir des chemins pour les éviter, ou ajouter un axe redondant. La complexité du programme et les coûts d'étalonnage augmentent avec le nombre d'axes, réservez donc ce niveau aux pièces qui en ont réellement besoin plutôt qu'au travail qu'une machine plus simple gérerait : un type L qui retourne une pièce moulée presque rectangulaire peut être moins cher et tout aussi bon..
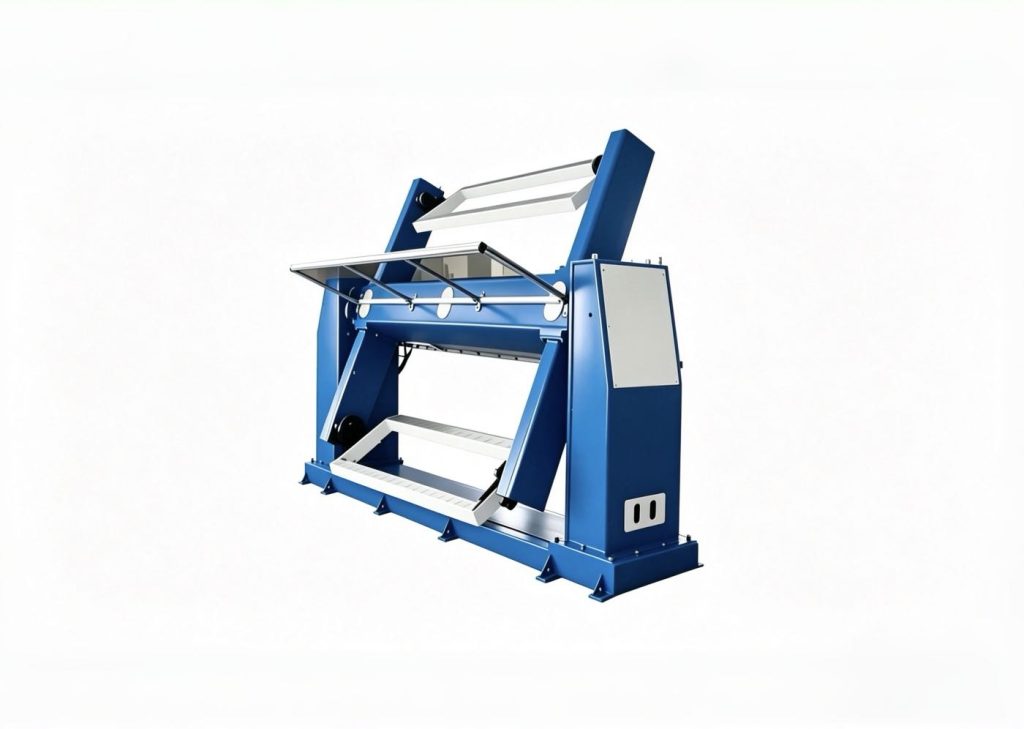
5. Cadre décisionnel: Géométrie → Configuration
Utilisez le tableau ci-dessous comme premier filtre, pas un verdict. De nombreuses pièces réelles sont hybrides : un cadre rectangulaire avec des bossages ronds, un réservoir avec des buses irrégulières – et la bonne réponse est souvent le niveau supérieur. En cas de doute, taille pour la couture la plus dure, pas la moyenne, et rappelez-vous qu'un positionneur de soudage plus performant couvre également vos travaux futurs, ce qui est un véritable atout lorsque les commandes sont incertaines.
| Géométrie de la pièce | Positionneur recommandé | Pourquoi ça marche | Surveillance principale |
| Rond / cylindrique (tuyaux, réservoirs, coquilles) | Rouleaux de tournage ou poupée-poupée | La couture reste en haut à plat (1G) avec rotation simple | Supporte de longues portées; distorsion à paroi mince |
| Rectangulaire / plaque (poutres, cadres) | Inclinaison-rotation de type L ou H | Retourner/incliner pour présenter chaque visage à plat | CoG asymétrique → moment de renversement |
| Irrégulier / 3D (moulages, mixte) | 3-servo d'axe ou coordonné par robot | La réorientation continue suit la couture | Changer le CoG; singularité; coût du programme |
6. Comment définir votre géométrie (une étape pratique pour les acheteurs)
C'est l'étape où la sélection se trompe le plus souvent: buyers describe parts by name—“a bracket," "un collecteur" - au lieu de par géométrie et chemin de couture. Avant de demander à un fournisseur un positionneur de soudage, characterize three things. D'abord, la forme dominante: does the seam run around a rotation axis (rond), across faces you must flip (rectangulaire), or along a contour that never sits still (irrégulier)? Deuxième, la longueur de la couture et le nombre d'orientations qu'elle traverse; une couture qui reste dans une bande est rectangulaire-simple, one that rotates through three is irregular. Troisième, la masse de la pièce et son centre de gravité à chaque soudure, because that drives the load rules (Charge excentrique & Moment de renversement: Pourquoi un positionneur de soudage de 2 tonnes échoue sur une pièce de 2 tonnes). Écrivez-le sous la forme d'un profil de pièce d'une page et le choix de configuration se fait généralement tout seul. Vous pouvez ensuite transmettre le même profil à trois fournisseurs et enfin comparer des données comparables., au lieu de comparer trois hypothèses différentes.
7. Comment la géométrie répond aux règles de charge et de précision
Le choix de la géométrie et les règles précédentes de cette série sont la même décision vue des deux côtés. Une pièce ronde sur des rouleaux tournants est facile sur le positionneur de soudage précisément parce qu'elle maintient la soudure en position plate et la charge symétrique - faible moment de renversement (Charge excentrique & Moment de renversement: Pourquoi un positionneur de soudage de 2 tonnes échoue sur une pièce de 2 tonnes) et simple, mouvement reproductible et peu coûteux à vérifier . Une pièce irrégulière sur un servo 3 axes est difficile car elle combat les deux: un centre de gravité mobile charge les axes de manière inégale, et une réorientation continue exige des exigences strictes, précision vérifiée (Pouvez-vous faire confiance à la fiche technique? Vérification de la précision du positionneur de soudage avec les laser trackers et ISO 9283) à partir d'une unité multi-axes. Choisir d'abord la géométrie vous permet de garder ces autres contraintes gérables au lieu de les découvrir après la mise en service., lorsque le changement de machine n'est plus une option et que le coût est une ligne que vous ne pouvez pas désacheter.
8. Exemple de champ: Une cellule, Trois géométries
Un client ROBOPTIX a construit trois familles de produits sur un seul étage: bobines de tuyaux (rond), châssis de remorque (rectangulaire), et corps de pompe (irrégulier). Ils ont d'abord utilisé les trois sur un seul positionneur de type L, la seule machine qu'ils possédaient.. Les bobines de tuyaux sont mal soudées: le type L les a retournés au lieu de les faire pivoter, laissant les coutures circonférentielles difficiles, positions partiellement aériennes avec des défauts de redémarrage à froid et un rendement au premier passage dans les années 80. Les cadres étaient acceptables, et les logements étaient les pires de tous, nécessitant un repositionnement manuel constant. Reconfiguration en poupée mobile pour les bobines, garder le type L pour les cadres, et l'ajout d'une cellule d'asservissement à 3 axes pour les boîtiers a augmenté le rendement au premier passage sur les trois, depuis les années 80 jusqu'au-dessus. 95%, et réduisez le temps de traitement environ de moitié. Les pièces n'ont jamais changé; la correspondance géométrique a été faite. Un étage, trois géométries, trois positionneurs de soudage corrects et une leçon claire que la forme, pas le secteur, décide de la cellule.
9. Quand la géométrie ne décide pas
La géométrie est le premier filtre, pas le seul. Débit, surface au sol, budget, et la compatibilité des robots l'emporte souvent sur une correspondance de manuel. Un petit atelier soudant principalement des cadres rectangulaires peut toujours acheter un servo 3 axes polyvalent car il couvre toutes les géométries et les travaux futurs, payant plus pour la flexibilité que pour la machine « parfaite » à géométrie unique., et que la flexibilité est une protection rationnelle contre les commandes incertaines. Et les pièces rondes ou rectangulaires très simples avec une tolérance faible peuvent ne pas nécessiter du tout un servo de précision.; un positionneur de soudage basique les présente assez bien à plat. Utiliser la géométrie pour affiner le champ, alors laissez le coût, capacité, et compatibilité clôturent la décision. Le pire résultat est d’acheter le mauvais niveau pour la bonne raison – en précisant trop parce qu’une brochure vous a fait peur, ou une sous-spécification parce que vous avez enregistré un élément de campagne qui vous a ensuite coûté une cellule.
Foire aux questions
Q: Comment choisir un positionneur de soudage pour tuyaux et réservoirs ronds?
UN: Utiliser la rotation, ne pas retourner. Les rouleaux tournants conviennent aux grands cylindres à paroi mince tels que les réservoirs et les tours éoliennes; une poupée-pointe (mandrin entraîné et contre-pointe) convient aux tuyaux, tubes, et arbres nécessitant une indexation précise. Les deux maintiennent la couture circonférentielle en haut en position plate pendant que la pièce tourne, et les deux évitent les réinitialisations de la grue qu'un positionneur basé sur le retournement nécessiterait pour une couture ronde.
Q: Quel positionneur de soudage est le meilleur pour les poutres et les cadres en acier de construction?
UN: Un type L (inclinaison + tourner) le positionneur se retourne et présente chaque face à plat; les membres longs ou lourds bénéficient d'une paire de type H partageant la charge. Dimensionner l'axe d'inclinaison sur le moment de renversement, car les pièces rectangulaires sont généralement asymétriques et décentrées, et c'est le centre de gravité - et non la masse - que l'axe doit maintenir sans s'affaisser..
Q: Quand ai-je besoin d'un positionneur de soudage à 3 axes ou coordonné par un robot?
UN: Lorsque la couture change d'orientation le long de la pièce : pièces moulées, soudures complexes, contours 3D mixtes - et aucun réglage d'inclinaison-rotation ne le maintient à plat. Un servo 3 axes ou un positionneur déclaré comme axe externe du robot continue de réorienter la soudure en continu au fur et à mesure de l'avancée de la torche., qui est la seule voie pratique vers la qualité sur des coutures véritablement 3D.
Q: Un positionneur de soudage peut-il gérer les trois géométries?
UN: Un servo 3 axes ou une unité coordonnée par robot peut, car il couvre la plage d'orientation des types les plus simples. Mais cela coûte plus cher et est excessif pour les travaux ronds ou rectangulaires à grand volume où une machine dédiée est plus rapide et moins chère.. Adaptez le positionneur de soudage à votre géométrie dominante; ajoutez de la polyvalence uniquement là où vous en avez vraiment besoin, ou lorsque les commandes futures sont incertaines.
L'industrie vous dit le secteur; la géométrie vous indique la machine. Les pièces rondes nécessitent une rotation (rouleaux tournants ou poupée mobile), de sorte que la couture circonférentielle reste plate pendant que la pièce tourne.. Les pièces rectangulaires doivent être réorientées (inclinaison-rotation de type L ou type H) pour retourner chaque soudure dans la bande plate.. Les pièces irrégulières veulent une continuité, orientation programmable (servo 3 axes ou coordonnée par robot) pour suivre une couture qui ne reste jamais immobile. Faites correspondre la configuration à la forme et vous présentez chaque soudure dans la position plate/horizontale stable par gravité que la recherche relie à de meilleures piscines. (Parc, 2019; Liu, 2023).
ROBOPTIX couvre les trois niveaux : systèmes tête-queue et rouleaux tournants B001 à B004 pour le travail rond, Unités de type L et H pour cadres rectangulaires, et positionneurs de soudage servo multi-axes B008-B012 pour les cellules irrégulières et coordonnées par robot ; la correspondance géométrique est donc une décision du catalogue, pas un compromis. Rédigez un profil de pièce d'une page, faites-le correspondre au cadre ci-dessus, et le positionneur de soudage que vous spécifiez sera celui avec lequel vous soudez réellement. Le prochain article (P09) passe de l'appariement de la machine à l'audit du fournisseur: une liste de contrôle de visite d'usine et un protocole de test au banc pour les acheteurs qui souhaitent vérifier le fournisseur de la même manière qu'ils vérifient la machine.
Je ne sais pas quel niveau correspond à votre pièce?
Envoyer ROBOPTIX votre dessin de soudure et votre chemin de soudure : nous adapterons la géométrie à la configuration et dimensionnerons la charge pour vous.
À propos de l'auteur
Expérience & Informations d'identification
Spécialiste de l'intégration de systèmes de soudage robotisés avec 12+ années d'expérience directe en matière de projets axées sur la sélection et l'intégration de positionneurs de robots. A fourni des conseils à 300+ usines à travers l’Amérique du Nord, Europe, et l'Asie. Toutes les données de spécification de cet article sont tirées du H réel / B / L / Fiches techniques des produits de la série U.
Contexte de l'entreprise: 26+ années d'ingénierie en automatisation du soudage, 40+ brevets actifs, 1,500+ projets réalisés à l'échelle mondiale, environ 70% impliquant l'intégration du positionneur de robot.
Certifications
- OIN 9001: 2015 (GB/T 19001-2016) — Système de gestion de la qualité
- GJB 9001C-2017 — Système de gestion de la qualité des équipements militaires/armes
- CE UE — Directive Machines 2006/42/CE (Certifié. Non. M.2026.206.C134866)
- Entreprise de haute technologie — Cert. Non. GR202341000595 (Publié en novembre. 2023)
Dernière mise à jour: juin 2026
Références
[1] Parc, J.-H., Kim, S.-H., Lune, H.-S., & Kim, M.-H.. (2019). Influence de la gravité sur le comportement du bain en fusion et analyse de la microstructure sur diverses positions de soudage dans le soudage à l'arc métallique sous gaz pulsé. Sciences appliquées, 9(21).
[2] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Maman, X. (2023). Mécanismes d'influence gravitationnelle sur le comportement du bain de soudure et les performances des cordons de soudure lors du soudage à l'arc plasma à polarité variable dans différentes positions de soudage. Matériels, 16(19).
[3] Organisation internationale de normalisation. (1998). OIN 9283:1998, Manipulation de robots industriels — Critères de performance et méthodes de test associées.
ARTICLES CONNEXES
Applications réelles des cellules de soudage robotisées dans l'industrie générale: Études de cas 2026

Analyse du retour sur investissement du soudage laser robotisé: Vaut-il l'investissement?

2026 7Guide de sélection du robot du ème axe: Charge utile, Accident vasculaire cérébral, Répétabilité & Compatibilité des marques

Automatisation du soudage des réservoirs de transformateurs:Relever le défi des grandes, Pièces non répétitives

7Robot de l'Axe + Positionneurs robotisés: Construire des cellules de soudage flexibles complètes
