Fabricant de postes de travail robotisés et de systèmes laser personnalisés



Une comparaison complète entre le soudage laser robotisé et. Soudage MIG et TIG: Lequel vous convient le mieux?
Soudage laser robotisé vs. MOI/VOUS: Quel processus convient à votre production?
Dans notre article précédent, nous avons fourni un aperçu détaillé des principes, composants du système, et scénarios d'application du soudage laser robotisé. Après l'avoir lu, de nombreux lecteurs demandent naturellement: Est-ce vraiment mieux que le soudage MIG ou TIG que j'utilise actuellement?
La réponse n’est pas définitive : « le soudage au laser est le meilleur ». Alors que le soudage laser robotisé offre des avantages significatifs dans des scénarios spécifiques, moi traditionnel (Gaz inerte métallique) ou TIG (Gaz inerte de tungstène) le soudage reste le choix le plus approprié dans d'autres. Cet article fournit une comparaison objective sur quatre dimensions clés : la vitesse, zone affectée par la chaleur, compatibilité des matériaux, et coût total – pour vous aider à prendre une décision éclairée en fonction des caractéristiques de votre produit et des exigences de production.
1. Comparaison des vitesses de soudage
Soudage laser robotisé: Offre un net avantage sur les feuilles minces (≤5 mm), atteignant généralement 50 à 150 mm/s. Il peut facilement atteindre 80 à 120 mm/s sur 1 mm en acier inoxydable et 40–60 mm/s sur 2 mm en alliage d'aluminium. L'automatisation permet des temps de cycle rapides et une capacité de production globale élevée.
Soudage MIG robotisé: Offre des vitesses modérées et fonctionne de manière constante sur des feuilles moyennes à épaisses, mais est généralement plus lent que le soudage laser, en particulier lorsque plusieurs passes sont nécessaires, ou les éclaboussures doivent être nettoyées.
Soudage TIG (Manuel ou robotique): La méthode la plus lente, généralement seulement 1/4 à 1/5 de la vitesse du soudage au laser, et est couramment utilisé pour les applications nécessitant une qualité de finition de surface extrêmement élevée..
Résumé: Le soudage au laser est le choix privilégié pour les tôles fines et la production par lots à grande vitesse; Le soudage MIG offre un avantage en termes de vitesse pour les composants structurels en tôle épaisse.
2. Comparaison des zones affectées par la chaleur (ZAT) et distorsion
Soudage laser robotisé: L'énergie hautement concentrée entraîne une zone affectée par la chaleur extrêmement petite (0.1–1mm) et une distorsion minimale de la pièce. Particulièrement adapté aux composants de précision et aux structures à parois minces.
Soudage MIG: Un apport de chaleur plus élevé conduit à une plus grande zone affectée par la chaleur, rendant la distorsion plus probable et nécessitant souvent un redressement supplémentaire.
Soudage TIG: L'apport de chaleur contrôlable entraîne une zone affectée par la chaleur plus petite que le MIG., mais toujours nettement plus grand que le soudage laser.
Résumé: Le soudage laser offre des avantages significatifs pour les tôles fines, alliages d'aluminium, et composants de précision sensibles à la distorsion.

3. Comparaison de l'adéquation des matériaux
Différents matériaux ont des exigences très différentes en matière de processus de soudage. Le soudage laser excelle dans les tôles fines, matériaux hautement réfléchissants (aluminium, cuivre), et joints métalliques différents, tandis que le MIG est plus adaptable aux plaques épaisses en acier au carbone et aux composants présentant de grands espaces. Le TIG convient aux applications exigeant des normes extrêmement élevées en matière d'apparence et de pureté des soudures..
Avec la montée en puissance des véhicules à énergie nouvelle et de la conception légère, l'utilisation généralisée des alliages d'aluminium, acier formé à chaud, et des combinaisons de métaux différentes telles que le cuivre et l'aluminium imposent des exigences plus élevées en matière d'apport de chaleur et de contrôle de la distorsion pendant le soudage.. Dans ces scénarios, le soudage laser robotisé démontre progressivement des avantages uniques en raison de sa zone affectée thermiquement minimale et de ses excellentes capacités de soudage de métaux différents. Il est particulièrement adapté aux composants qui nécessitent un équilibre entre légèreté et résistance., tels que les carrosseries de voiture et les bacs de batterie.
4. Comparaison complète des coûts
Investissement initial: Les systèmes de soudage laser sont les plus chers, MIG est le moins cher, et TIG tombe au milieu.
Coûts d'exploitation: Le soudage laser nécessite moins de consommables et moins de post-traitement, ce qui entraîne une réduction des coûts à long terme; MIG implique une consommation continue de fil; TIG a des coûts de main-d'œuvre plus élevés.
Retour sur investissement (Retour sur investissement): Dans les applications de feuilles minces à grand volume, le soudage au laser atteint généralement un retour sur investissement dans un délai de 18 à 24 mois; MIG atteint un retour sur investissement plus rapide dans les applications de feuilles épaisses à usage général.
Tableau de comparaison
| Critères de comparaison | Soudage laser robotisé | Soudage MIG robotisé | Soudage TIG (Manuel/Robotique) | Applications recommandées |
| Vitesse de soudage | Extrêmement rapide (50–150mm/s) | Modéré | Très lent | Le soudage au laser est recommandé pour la production à grande vitesse de tôles fines |
| Zone affectée par la chaleur | Extrêmement petit (0.1–1mm), distorsion minimale | Plus grand | Modéré | Pièces fines de précision, alliages d'aluminium: Choisissez le laser |
| Compatibilité des matériaux | Excellent pour les feuilles fines, matériaux hautement réfléchissants, métaux différents | Solide pour l'acier au carbone épais et l'acier inoxydable | Convient à presque tous les matériaux, alliages particulièrement performants | Métaux différents, aluminium fin: Choisissez le laser; acier épais: Choisissez-MOI |
| Qualité des cordons de soudure | Esthétique, pas d'éclaboussures, auto-fusion | Présence d'éclaboussures, nécessite un nettoyage | Qualité esthétique la plus élevée | Pour des exigences visuelles élevées: Choisissez TIG ou laser |
| Investissement initial | Haut | Faible | Modéré | choisir un laser pour un volume élevé; MIG pour volume moyen à faible |
| Coûts d'exploitation à long terme | Faible (consommables minimes, post-traitement minimal) | Modéré (consommation de fil de soudure) | Relativement élevé (travail + temps) | Le laser est plus rentable pour la production par lots de feuilles minces |
| Recommandations générales | Feuilles fines, haute précision, volume élevé | Feuilles épaisses, composants structurels, grandes lacunes | Petits lots, normes esthétiques élevées, alliages complexes | Sélection flexible basée sur l'épaisseur et le volume de production |

Critères de comparaison Robot de soudage laser Robot de soudage MIG Soudage TIG (Manuel/Robotique) Applications recommandées Vitesse de soudage Extrêmement rapide (50–150mm/s) Modéré Très lent Feuilles fines Production à grande vitesse: choisissez la zone affectée par la chaleur du laser (ZAT) Extrêmement petit (0.1–1mm), distorsion minimale Grande Modérée Précision pièces minces, alliages d'aluminium: choisir le laser Compatibilité des matériaux Feuilles fines, matériaux hautement réfléchissants, métaux différents: excellentes feuilles épaisses, acier au carbone, acier inoxydable Solide Convient à presque tous les matériaux, alliages particulièrement performants, métaux différents, et aluminium fin – choisissez le laser; acier épais – choisissez la qualité esthétique du soudage MIG, pas d'éclaboussures, autofusion Présence de projections, nécessite un nettoyage Qualité esthétique la plus élevée – choisissez TIG ou laser Investissement initial Faible Élevé Moyen Élevé Production en grand volume – choisissez laser, Production moyenne à faible: MOI; Faibles coûts d’exploitation à long terme (moins de consommables, post-traitement minimal); Modéré (consommation de fil de soudure); Plus haut (travail + temps); Pour la production par lots de feuilles minces, le laser est globalement plus rentable; Recommandé pour les feuilles fines, haute précision, et une production élevée; Pour plaques épaisses, composants structurels, grandes lacunes, petits lots, exigences esthétiques élevées, et alliages complexes, choisissez de manière flexible en fonction de l'épaisseur et du volume de production.
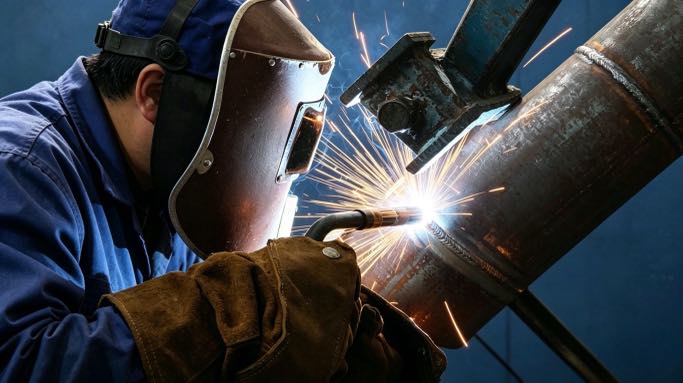
Comment sélectionner rapidement le procédé de soudage le mieux adapté à vos besoins?
Utilisez le cadre décisionnel suivant pour une évaluation rapide:
Feuilles fines (≤5mm) + haut débit + exigences de faible distorsion → Prioriser le soudage laser robotisé
Feuilles épaisses (>6mm) acier au carbone + grandes lacunes + priorité résistance structurelle → Priorité au soudage MIG robotisé
Petits lots + exigences esthétiques extrêmement élevées + alliages complexes → Privilégier le soudage TIG
Métaux différents (par ex., cuivre et aluminium) ou matériaux hautement réfléchissants → Le soudage laser offre des avantages significatifs
Il n’existe pas de « meilleur » procédé de soudage unique; uniquement le processus qui correspond le mieux aux exigences de production.

Aperçu de l'article suivant: Applications du soudage laser robotisé dans les tendances d'allègement automobile - Comment utiliser la technologie laser pour obtenir un plus léger, Plus fort, et des carrosseries de véhicules et des systèmes de batteries plus économes en énergie.
Identification de l'auteur
Un expert en intégration de systèmes de soudage robotisés avec plus de 12 années d'expérience dans l'industrie. Mon entreprise a plus 26 années d'expérience professionnelle, détient plus de 40 technologies brevetées, et a complété avec succès plus de 1,500 projets dans le monde entier (environ 70% dont des cellules de soudage robotisées, totalisant plus de 1,000 unités). L'entreprise est certifiée CE par l'UE (Numéro de certificat: M.2026.206.C134866) et est conforme à la norme EN 60204-1:2018 et EN ISO 12100:2010 normes. J'ai accompagné de nombreuses entreprises manufacturières tout au long du processus de mise en place de postes de soudage robotisés., de la sélection au lancement de la production.
Mis à jour: Peut 2026
ARTICLES CONNEXES

Cellule de soudage robotisée vs ligne de soudage traditionnelle: Ce qui change réellement dans votre atelier

Qu'est-ce qu'une cellule de soudage robotisée? 2026 Guide du débutant | 37 Données de la boutique

Comment installer et intégrer un robot du 7ème axe: Guide étape par étape & Meilleures pratiques
Cellule de soudage robotisée sans programmation: Guidé par la vision, Pas de pendentif d'apprentissage

Rond vs Rectangulaire vs Irrégulier: Adaptation de la configuration du positionneur de soudage à la géométrie de la pièce