


Fabricant de postes de travail robotisés et de systèmes laser personnalisés



ROI d'une cellule de soudage robotisée sans programmation: Un guide pratique pour les applications de construction en acier
La plupart des articles sur le retour sur investissement du soudage robotisé vous donnent une formule et vous laissent remplir les chiffres vous-même.. Celui-ci ne le fait pas. Nous travaillons sur trois scénarios complets de construction d'acier - un atelier de travail à volume moyen, un fabricant de production à haut volume, et un fabricant de réservoirs de transformateur – avec des estimations de coûts basées sur les prix actuels du système , temps de cycle de référence, et des calculs de récupération réalistes. Vous pouvez lire le scénario le plus proche de votre opération et adapter les chiffres à votre situation.
L'accent est mis spécifiquement sur les cellules de soudage robotisées sans programmation - des systèmes qui utilisent le balayage laser 3D et la planification de trajectoire autonome pour éliminer la programmation du pendentif d'apprentissage.. Cette distinction est importante pour le retour sur investissement car les aspects économiques d'une cellule sans programmation sont fondamentalement différents de ceux d'une cellule programmée traditionnelle.: la ligne de coût de programmation disparaît, la taille du lot viable tombe à un, et la contrainte de mixage de pièces est entièrement supprimée. Il ne s’agit pas d’améliorations marginales par rapport au calcul standard; ils changent pour quels magasins l'automatisation est viable.
Si vous ne connaissez pas encore le fonctionnement des cellules de soudage robotisées sans programmation, lire Blogue 03: Cellule de soudage robotisée sans programmation d'abord. Cet article suppose que vous comprenez la technologie et que vous évaluez maintenant si les aspects économiques fonctionnent pour votre exploitation..

Une note sur les prix:
les coûts du système varient considérablement en fonction de la configuration (célibataire contre. double station, type de poste, piste du septième axe, charge utile du capteur, et les exigences d'installation et de mise en service spécifiques à la région). Les coûts du système dans cet article vont d'environ 48 000 $ pour une configuration à station unique à 204 000 $ pour un système de grandes pièces entièrement équipé avec un rail à septième axe et un positionneur.. Il s'agit de références illustratives destinées à l'estimation directionnelle du retour sur investissement. Le prix réel dépend de la géométrie spécifique de votre pièce, volume de production, exigences de charge utile du capteur, et conditions d'installation régionales. Pour un devis spécifique au site, contactez notre équipe d'ingénierie avec les spécifications de vos pièces et le volume de production.
Les quatre chiffres qui déterminent le retour sur investissement de chaque automatisation du soudage
Avant de travailler sur les scénarios, il vaut la peine d'établir les quatre variables qui déterminent le retour sur investissement dans chaque calcul d'automatisation du soudage des aciers de construction. Tout le reste dérive de ces quatre.
| Variable | Ce qu'il capture | Où trouver votre numéro |
| Taux de main d'œuvre chargé (L) | Salaire du soudeur + avantages + frais généraux de l'employeur. Le véritable coût horaire de l’emploi d’un soudeur certifié, pas seulement le taux de salaire. | HEURE / paie: le taux de salaire × 1,25-1,40 couvre généralement les avantages sociaux et les frais généraux sur la plupart des marchés |
| Heures manuelles par pièce (H) | Temps total de soudage par pièce: installation, virer de bord, soudage, affûtage, retravailler. Pas seulement la durée de l'arc : le nombre total d'heures depuis l'arrivée de la pièce jusqu'à la soudure terminée.. | Chronométrez votre meilleur soudeur sur une pièce représentative, y compris tout le temps hors arc |
| Temps de cycle du robot par pièce (C) | Temps de numérisation + génération de chemin + exécution des soudures + changement de pièce. Comprend tout le temps pendant lequel la cellule est occupée par partie. | Demander une étude de temps de cycle au fournisseur sur votre pièce représentative |
| Investissement cellulaire total (je) | Équipement + installation + montage + mise en service + budget de maintenance de la première année. Pas seulement le prix de l'équipement. | Obtenez un prix entièrement installé auprès du fournisseur; ajouter 15 à 20 % pour le montage et la mise en service |
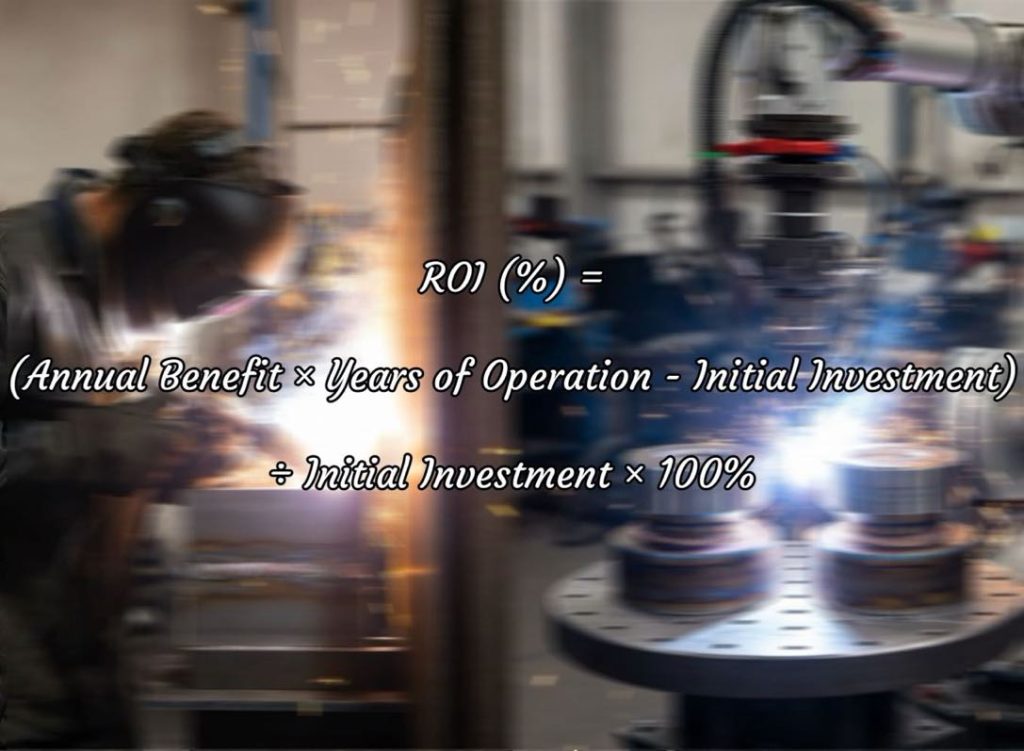
La formule du retour sur investissement est simple une fois que vous avez ces quatre chiffres:
| Monthly saving = V × [ (L×H) − (L × 0.15 ×C + coût d'exploitation par pièce) ] Remboursement (mois) = I ÷ Monthly saving Where: V = volume mensuel des pièces L × 0.15 × C = coût de l'opérateur à 15% du temps de cycle (chargement, surveillance, déchargement) Coût d'exploitation par pièce = puissance + consommables + entretien amorti ≈ 1,50 $ à 3,00 $ Note: Pour une cellule sans programmation, il n'y a pas de terme de coût de programmation - cette ligne est nulle. Pour une cellule programmée traditionnelle, ajouter: (heures de programmeur par pièce × tarif du programmeur) du côté du coût du robot. |
Scénario 1: Atelier de construction d'acier de construction à volume moyen
Profil de la boutique
| Paramètre | Valeur |
| Type d'opération | Atelier de travail – fabrication structurelle basée sur un projet |
| Volume de pièces mensuel | 120 pièces par mois, 25–30 références différentes |
| Pièce typique | Assemblage de support de poutre — soudure d'angle sur 4 côtés, 200–Pieds de 350 mm, 8–Plaque de 12 mm |
| Effectif actuel | 3 soudeurs certifiés + 1 installateur |
| Point douloureux principal | Impossible de trouver un 4ème soudeur; perte de commandes en raison de contraintes de capacité |
| Cellule en cours d'évaluation | Cellule mono-station guidée par vision avec positionneur, pas de 7ème axe |
Le calcul des coûts
| Saisir | Valeur | Source / base |
| Tarif soudeur chargé (L) | $54/heure | $38/salaire horaire × 1.42 taux de charge |
| Heures manuelles par pièce (H) | 1.6 heures | Chronométré sur support représentatif: 25 configuration minimale + 52 soudure minimale + 19 min de meulage/retravail |
| Temps de cycle du robot par pièce (C) | 0.48 heures | Etude du cycle des fournisseurs: 8 min. analyse+plan + 21 soudure minimale + 6 min de chargement/déchargement |
| Investissement cellulaire (je) | $4880 000 K$ | Coût estimé du système: cellule monoposte guidée par vision avec positionneur (dépendant de la configuration) |
| Volume mensuel (V) | 120 parties | Carnet de commandes confirmé actuel |
| Coût opérateur par pièce | $54 × 0.15 × 0.48 = $3.89 | 15% du temps de cycle au rythme du soudeur (redéployé en tant qu'opérateur) |
| Coût d'exploitation par pièce | $2.10 | Pouvoir + fil + conseils + entretien amorti |
Le résultat
Coût manuel par pièce: $54 × 1.6 = $86.40
Coût du robot par pièce: $3.89 + $2.10 = $5.99
Économie par pièce: $86.40 − $5.99 = $80.41
Économie mensuelle: 120 × $80.41 = $9,649
Période de récupération: environ 5 à 9 mois (en fonction de la configuration finale du système)
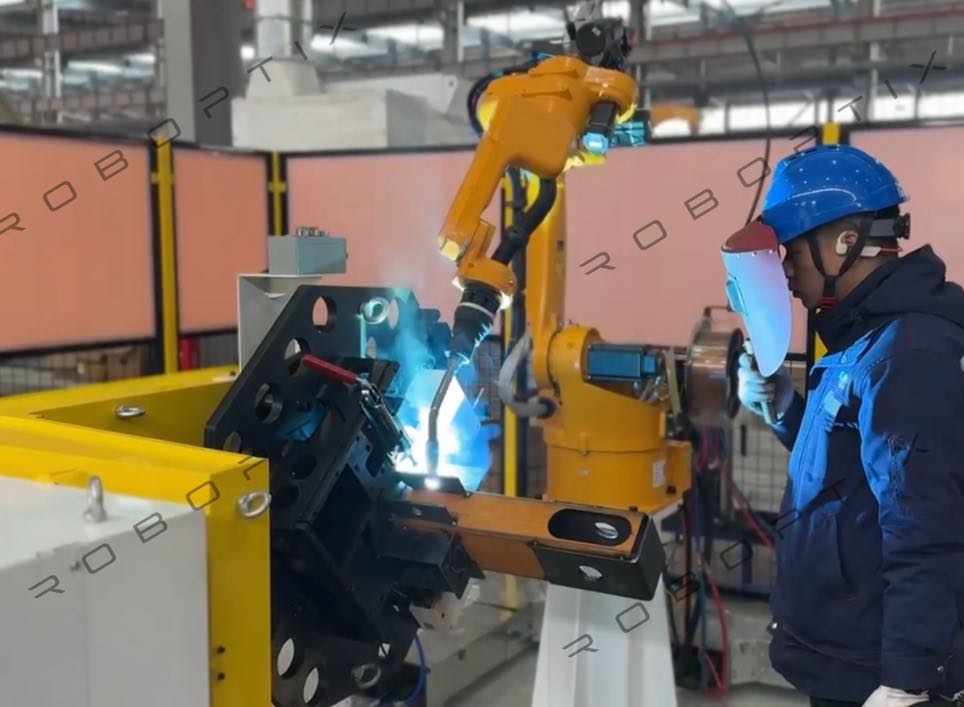
| 5–9 moisDélai de récupération — Scénario 1 Atelier de travaux moyens, 120 pièces/mois, $54/taux de charge horaire (illustratif) |
Deux éléments de valeur supplémentaires ne figurant pas dans le calcul de base: la contrainte de capacité du magasin (refuser des commandes en raison d'une pénurie de soudeurs) est estimé à $180,000 en perte de revenus annuels. Avec un débit 3 × par équipe avec la cellule, cette contrainte est éliminée dès la première année – ajoutant une valeur significative qui n'apparaît pas dans un pur calcul de retour sur investissement en termes d'économies de coûts.
Scénario 2: Fabricant de structures à grand volume avec production répétée
Profil de la boutique
| Paramètre | Valeur |
| Type d'opération | Fabricant de production – composant de la chaîne d’approvisionnement pour l’entrepreneur en construction |
| Volume de pièces mensuel | 380 pièces par mois, 8–12 numéros de pièces actifs |
| Pièce typique | Assemblage de la plaque de base du poteau — Joints en T et soudures d'angle, 16–Plaque de 25 mm, 2–4 joints de soudure par pièce |
| Effectif actuel | 5 soudeurs sur 2 changements |
| Point douloureux principal | Le coût de la main d’œuvre est la principale pression sur les marges; vouloir réduire les effectifs par attrition |
| Cellule en cours d'évaluation | Cellule guidée par vision à deux stations avec positionneur — chargement/soudage simultanés |
Le calcul des coûts
| Saisir | Valeur | Source / base |
| Tarif soudeur chargé (L) | $61/heure | $44/salaire horaire × 1.39 fardeau (boutique syndicale) |
| Heures manuelles par pièce (H) | 0.95 heures | Chronométré: 12 configuration minimale + 34 soudure minimale + 11 manipulation minimale |
| Temps de cycle du robot par pièce (C) | 0.28 heures | Etude du cycle des fournisseurs: 4 min. analyse+plan + 8 soudure minimale + 5 min changement double station |
| Investissement cellulaire (je) | $80140 000 K – 140 000 $ | Coût estimé du système: cellule guidée par vision à double station avec positionneur (dépendant de la configuration) |
| Volume mensuel (V) | 380 parties | Calendrier de production contracté |
| Coût opérateur par pièce | $61 × 0.15 × 0.28 = $2.56 | |
| Coût d'exploitation par pièce | $2.40 | Taux de dépôt plus élevé sur plaque épaisse |
Le résultat
Coût manuel par pièce: $61 × 0.95 = $57.95
Coût du robot par pièce: $2.56 + $2.40 = $4.96
Économie par pièce: $57.95 − $4.96 = $52.99
Économie mensuelle: 380 × $52.99 = $20,136
Période de récupération: environ 4 à 7 mois (en fonction de la configuration finale du système et du volume de production)
| 4–7 moisDélai de récupération — Scénario 2 Production en grand volume, 380 pièces/mois, $61/taux de charge horaire (illustratif) |
À 380 pièces par mois et fonctionnement en 2 équipes, la cellule à double station fonctionne environ 1,800 heures par an. La cellule remplace efficacement 2.2 soudeurs sur une base annualisée – conformément au plan de réduction des effectifs de l’atelier basé sur l’attrition. Un soudeur est redéployé comme opérateur de cellule; un poste est éliminé par attrition naturelle 18 mois.
Scénario 3: Fabricant de réservoirs de transformateur
Profil de la boutique
| Paramètre | Valeur |
| Type d'opération | Fabricant de réservoirs de transformateur OEM – 20 à 35 unités par mois |
| Volume de pièces mensuel | 28 réservoirs de transformateur par mois — moyenne 55 joints de soudure par réservoir |
| Pièce typique | Cuve de transformateur de distribution moyenne: 1.8 m × 1.2 m × 1.4 m, 6–Plaque murale de 10 mm, panneaux latéraux ondulés |
| Effectif actuel | 6 soudeurs + 2 installateurs - 2 changements |
| Point douloureux principal | Chaque réservoir présente une configuration différente : le coût de programmation rend la robotique traditionnelle non viable |
| Cellule en cours d'évaluation | Cellule guidée par vision à station unique avec piste sur le 7ème axe et positionneur de poupée/contre-pointe |
Pourquoi la robotique traditionnelle échoue ici – et pourquoi l’absence de programmation la change
Ce scénario illustre la principale différence de retour sur investissement entre une cellule programmée traditionnelle et une cellule sans programmation.. Avec 28 réservoirs par mois et 15 à 20 configurations différentes, une cellule traditionnelle nécessiterait 15 à 20 × 4 heures = 60 à 80 heures de programmation par mois à 90 $/heure — 5 400 $ à 7 200 $ par mois rien qu'en coût du programmeur, avant que la cellule ne soude un seul joint. L’économie s’effondre avant que l’analyse n’atteigne la période de récupération.
Une cellule sans programmation élimine complètement ce coût. Chaque réservoir est scanné frais; le chemin est généré de manière autonome. Le coût de programmation est nul quel que soit le nombre de configurations contenues dans le lot mensuel.
Le calcul des coûts
| Saisir | Valeur | Source / base |
| Tarif soudeur chargé (L) | $58/heure | $41/salaire horaire × 1.41 fardeau |
| Heures manuelles par réservoir (H) | 19.5 heures | Chronométré 5 réservoirs représentatifs: soudage + repositionnement + affûtage |
| Temps de cycle du robot par réservoir (C) | 8.2 heures | Etude du cycle des fournisseurs: 18 min. analyse+plan + 7.2 heures de soudure + 45 coordination de mon poste |
| Investissement cellulaire (je) | $140K–204 000 $ | Coût estimé du système: cellule monoposte avec piste du 7ème axe et positionneur de poupée/contre-pointe (dépendant de la configuration) |
| Volume mensuel (V) | 28 réservoirs | Calendrier de production actuel |
| Coût opérateur par réservoir | $58 × 0.20 × 8.2 = $95.12 | 20% du temps de cycle (implication plus importante de l'opérateur pour le chargement par grue) |
| Coût d'exploitation par réservoir | $18.40 | Consommables supérieurs sur les joints de plaques épaisses multi-passes |
| Économie de coûts de programmation | $6,300/mois | Éliminé: 70 heures × 90 $/heure de programmeur – avantage clé sans programmation |
Le résultat
Coût manuel par réservoir: $58 × 19.5 = $1,131
Coût du robot par réservoir: $95.12 + $18.40 = $113.52
Économie par réservoir (travail): $1,131 − $113.52 = $1,017.48
Économie de main d'œuvre mensuelle: 28 × $1,017.48 = $28,490
Économie de programmation mensuelle: $6,300 (unique aux cellules sans programmation)
Économie mensuelle totale: $28,490 + $6,300 = $34,790
Période de récupération: environ 4 à 6 mois (en fonction de la configuration finale du système)
| 4–6 moisDélai de récupération — Scénario 3 Réservoir de transformateur OEM, 28 réservoirs/mois, $58/taux de charge horaire (illustratif) |
| La ligne d'économie de programmation ($6,300/mois) est exclusivement un avantage de cellule sans programmation. Une cellule programmée traditionnelle dans ce scénario ajouterait ce coût plutôt que de l'éliminer,prolonger la période de récupération de 11 mois à plus 30 mois — au-delà de la plupart des limites de la politique d'investissement. C'est pourquoi une mixité élevée, les applications non répétitives de l'acier de construction constituent le cas économique le plus solide pour les cellules sans programmation en particulier, pas de cellules de soudage robotisées en général. |
Quatre éléments de retour sur investissement qui manquent aux modèles traditionnels d'automatisation du soudage
Les modèles de retour sur investissement standard capturent les économies de main d’œuvre. Ils manquent généralement quatre éléments de valeur supplémentaire qui sont importants pour le retour sur investissement total d'une cellule de soudage robotisée sans programmation dans les applications de construction en acier..
| Article manqué | Pourquoi c'est réel | Valeur annuelle typique |
| Revenus issus des capacités non exploitées | Les magasins qui refusent des commandes en raison d'une pénurie de soudeurs perdent des revenus, pas seulement encourir des coûts. La cellule ajoute de la capacité sans ajouter d'effectifs. | $150K–400 000 $ selon le carnet de commandes et la marge |
| Réduction des coûts de retouche | Les cellules sans programmation avec contrôle des paramètres adaptatifs aux écarts réduisent les retouches de 3 à 8 % à moins 1% en adaptant les paramètres de soudure à la géométrie réelle du joint. | $45180 000 K$ sur un chiffre d'affaires annuel de soudure de 2 à 3 millions de dollars |
| Évitement des coûts de recrutement et de rétention | Chaque embauche de soudeur coûte entre 8 000 $ et 25 000 $ en recrutement, intégration, et rampe de productivité. La réduction de l’attrition et la suppression des effectifs sont de réelles économies. | $1650 000 K $ par poste de soudeur évité |
| Élimination des coûts de programmation | Les cellules traditionnelles accumulent des coûts de programmation continus à mesure que la composition des composants change. Les cellules sans programmation n'ont aucun coût de programmation, quelle que soit la composition des pièces.. | $30K – 120 000 $/an selon la complexité du mix |
| Lorsque les quatre éléments manqués sont inclus, l'argument économique total en faveur d'une cellule de soudage robotisée sans programmation dans la fabrication de structures en acier est généralement 40 à 80 % plus important que ce que suggère le calcul d'économie de main d'œuvre uniquement. Le délai de récupération se raccourcit en conséquence. |
Analyse de sensibilité: Comment les variables clés affectent le retour sur investissement
Les calculs de retour sur investissement sont aussi bons que les hypothèses d'entrée. Le tableau ci-dessous montre comment le scénario 1 la période de récupération change lorsque les variables clés changent – vous donnant une idée de la robustesse de l’économie face aux changements de votre situation réelle.
| Variable modifiée | À partir du cas de base | Période de récupération (mois) | Direction |
| Tarif soudeur chargé | $54/heure → 45 $/heure (marché du travail en baisse) | 7–10 mois | Plus long |
| Tarif soudeur chargé | $54/heure → 65 $/heure (marché du travail tendu) | 5–7 mois | Plus court |
| Volume mensuel | 120 pièces → 80 parties (volume inférieur) | 8–12 mois | Beaucoup plus longtemps |
| Volume mensuel | 120 pièces → 160 parties (volume plus élevé) | 4–6 mois | Plus court |
| Investissement cellulaire | $64K → 48 000 $ (spécification inférieure / configuration plus simple) | 4–6 mois | Plus court |
| Investissement cellulaire | $64K → 180 000 $ (spécifications plus élevées / double station / configuration en grande partie) | 7–10 mois | Plus long |
| Heures manuelles par pièce | 1.6 heures → 1.2 heures (pièces plus simples) | 9–13 mois | Plus long |
| Heures manuelles par pièce | 1.6 heures → 2.2 heures (pièces complexes) | 4–6 mois | Plus court |
| Inclure le gain de revenus de capacité | Ajoutez 150 000 $ de revenus non générés par an | 3–5 mois | Nettement plus court |
Deux conclusions ressortent du tableau de sensibilité. D'abord, le volume mensuel est la variable la plus sensible — passant de 120 à 80 les pièces doublent presque la période de récupération. Le seuil de volume minimum viable compte plus que presque toute autre entrée. Deuxième, y compris la récupération des revenus en raison de capacités limitées, réduit considérablement le retour sur investissement, car pour les magasins qui refusent déjà des commandes, la cellule est un générateur de revenus, pas seulement une réduction des coûts.
Foire aux questions
Quel est le volume mensuel minimum pour qu'une cellule de soudage robotisée sans programmation ait un sens financier?
Basé sur les scénarios ci-dessus, le volume minimum viable pour une cellule standard sans programmation à station unique (investissement généralement compris entre 48 000 $ et 204 000 $ selon la configuration) à un tarif de soudeur chargé de 50 à 60 $/heure, cela représente environ 70 à 90 pièces par mois avec 1.5+ heures manuelles par pièce. En dessous de ce seuil, l'épargne mensuelle est insuffisante pour amortir l'investissement dans un délai de récupération de 48 mois. Les magasins en dessous de ce volume sont mieux servis par des luminaires ou des positionneurs semi-automatisés jusqu'à ce que le volume augmente. Les ateliers proches du seuil doivent gérer leurs propres chiffres avec leur taux de main-d'œuvre réel et la complexité de leurs pièces avant de prendre une décision..
Comment calculer le taux de main-d'œuvre chargé pour mes soudeurs?
Le taux de main-d'œuvre chargé est le coût annuel total de l'emploi d'un soudeur divisé par ses heures annuelles facturables.. Le coût annuel total comprend: salaire de base, charges sociales (généralement 7 à 10 % du salaire), assurance maladie et dentaire, cotisations de retraite, ouvriers’ assurance indemnisation, et tout autre avantage. Diviser par environ 1,800 à 1,900 heures annuelles pour un soudeur à temps plein. Un soudeur gagnant 38 $/heure de salaire de base a généralement un taux chargé de 48 $ à 55 $/heure selon la structure des avantages sociaux.. Si vous n'êtes pas sûr, votre équipe RH ou financière disposera de ce chiffre dans le cadre de sa modélisation des coûts de main-d'œuvre.
Les scénarios montrent des économies de main d'œuvre, mais combien de temps faut-il pour voir la première économie?
La première économie mesurable apparaît au cours du premier mois d’exploitation de la production – généralement 8 à 16 semaines après la commande, une fois la mise en service et la formation des opérateurs terminées. La cellule commence immédiatement à produire des pièces; il n'y a pas de période d'accélération pendant laquelle la production est inférieure à sa capacité. Les économies présentées dans les scénarios sont réalisables dès le premier mois d'exploitation de la production., en supposant que l'opérateur est formé et que la bibliothèque de programmes de soudage est validée pour les principaux types de joints. Certains magasins constatent des économies partielles au cours des premier et deuxième mois, à mesure que l'opérateur renforce la confiance, avec une pleine productivité atteinte au troisième mois.
Dois-je inclure le coût de ma pénurie actuelle de soudeurs dans le calcul du retour sur investissement?
Oui, et la plupart des modèles de retour sur investissement standard ne vous invitent pas à le faire. Si votre atelier refuse actuellement des commandes ou prolonge les délais de livraison parce que vous ne pouvez pas embaucher une capacité de soudage suffisante, la perte de revenus due à ces contraintes est un coût réel lié à la non-automatisation. Pour l'inclure: estimer la valeur annuelle des commandes que vous refusez ou reportez en raison de contraintes de capacité de soudage, et ajoutez ce chiffre comme bénéfice annuel du côté robot du calcul. Il ne s’agit pas d’un avantage spéculatif : il s’agit d’une récupération de revenus que vous ne parvenez déjà pas à capter.. L'inclure réduit généralement le retour sur investissement de 30 à 50 % pour les magasins à capacité limitée.
Prochaines étapes
Si les scénarios ci-dessus encadrent votre opération, vous disposez de suffisamment d’informations pour faire passer la conversation au niveau supérieur. Voici quoi faire:
- Exécutez vos propres quatre entrées: taux de main d'œuvre chargé, heures manuelles par pièce, temps de cycle estimé du robot, et investissement cellulaire total. La formule en H2-1 vous donne une estimation du retour sur investissement en moins 10 minutes.
- Demander une étude de temps de cycle fournisseur sur votre pièce représentative. Tout fournisseur crédible doit être disposé à fournir une estimation du temps de cycle basée sur vos dessins de pièces avant de vous engager dans un achat.. Cela vous donne le 'C’ variable avec des données réelles plutôt qu'un benchmark.
- Demandez au vendeur un prix entièrement installé: équipement + livraison + installation + mise en service + contrat de maintenance première année. L'écart entre le prix de l'équipement et le prix entièrement installé peut être important — installation, mise en service, montage, entraînement, et l'intégration spécifique au site ajoutent toutes un coût matériel. C’est là que les calculs du retour sur investissement tournent le plus souvent mal.
- Si vous êtes un magasin à capacité limitée, quantifiez votre perte de revenus avant la conversation avec le fournisseur. Ce chiffre modifie considérablement le cas du retour sur investissement et vous donne une justification interne plus solide pour la demande de capital..
| Lecture connexe dans cette série: Blogue 02 — Soudage manuel ou robotisé pour l'acier de construction: Quand l’automatisation est-elle payante? Blogue 03 — Cellule de soudage robotisée sans programmation: Comment les systèmes guidés par la vision éliminent les pendentifs d'apprentissage Blogue 06 — Automatisation du soudage des réservoirs de transformateurs: Relever le défi des grandes, Pièces non répétitives Blogue 07 — Planification de trajectoire autonome dans les soudeurs robotisés Blogue 09 — 5 Questions à poser avant d'acheter une cellule de soudage robotisée pour l'acier de construction |
| Obtenez une évaluation du retour sur investissement spécifique à votre site Dites-nous votre volume de pièces mensuel, taux de main d'œuvre actuel, et complexité typique des pièces. Nous exécuterons un modèle de retour sur investissement par rapport à vos chiffres réels et vous renverrons une projection de retour sur investissement – aucun engagement requis. Contactez-nous maintenant → Talk to an Engineer First ✓ No commitment required ✓ Response within 24 hours ✓ Free ROI projection |
À propos de l'auteur
Expérience & Informations d'identification
Spécialiste de l'intégration de systèmes de soudage robotisés avec 12+ années d'expérience directe en matière de projets axées sur la sélection et l'intégration de positionneurs de robots. A fourni des conseils à 300+ usines à travers l’Amérique du Nord, Europe, et l'Asie.
Contexte de l'entreprise: 26+ années d'ingénierie en automatisation du soudage, 40+ brevets actifs, 1,500+ projets réalisés à l'échelle mondiale, environ 70% impliquant l'intégration du positionneur de robot.
Certifications
- OIN 9001: 2015 (GB/T 19001-2016) — Système de gestion de la qualité
- GJB 9001C-2017 — Système de gestion de la qualité des équipements militaires/armes
- CE UE — Directive Machines 2006/42/CE (Certifié. Non. M.2026.206.C134866)
- Entreprise de haute technologie — Cert. Non. GR202341000595 (Publié en novembre. 2023)
Dernière mise à jour: juin 2026
ARTICLES CONNEXES
5 Raisons pour lesquelles le soudage de grandes pièces est inefficace – et comment un positionneur robot résout chacune d’entre elles
Tête et contre-pointe vs. Type L vs. Positionneur de robot de type U: Comment choisir par forme de pièce
Pouvez-vous faire confiance à la fiche technique? Comment vérifier la précision du positionneur de soudage avec les laser trackers et ISO 9283
Comment sélectionner un fournisseur de soudage laser robotisé: De l’évaluation technique aux tests sur échantillons

2026 Points faibles de l’automatisation du soudage: Pourquoi les usines compétitives choisissent un positionneur de robot
