


Fabricant de postes de travail robotisés et de systèmes laser personnalisés



6 Défis courants du soudage laser robotisé et comment les résoudre
Dans les articles précédents, nous avons exploré les avantages révolutionnaires du soudage laser robotisé dans l'allégement automobile. Cependant, comme un processus très précis, la mise en œuvre du soudage laser dans des environnements d'usine réels n'est pas toujours facile. En raison de la taille extrêmement petite du spot laser et de la vitesse de refroidissement rapide, le moindre écart de processus peut entraîner des défauts de soudage. Relever les défis de front est le signe d’une technologie en pleine maturité. Aujourd'hui, nous aborderons les six défis majeurs couramment rencontrés dans le soudage laser robotisé pendant la production et partagerons des solutions éprouvées dans l'industrie.
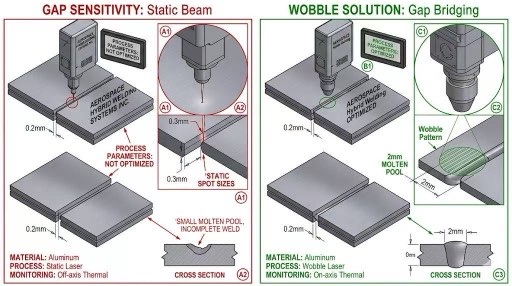
1. Sensibilité extrême aux écarts d’assemblage (Sensibilité des écarts)
Défi: Le diamètre du spot laser est généralement de seulement 0,2 à 0,6 mm. Si l'écart d'assemblage entre les pièces dépasse 0.1 mm, le faisceau laser peut passer directement à travers l'espace, entraînant des « soudures manquées » ou un effondrement grave. Cela impose des exigences extrêmement élevées en matière de précision d'estampage des processus précédents..
Solutions:
Technologie de soudage par oscillation laser: En intégrant des miroirs vibrants haute fréquence dans la tête de soudage, le spot est fait pour osciller rapidement selon un motif circulaire ou en huit. Cela élargit non seulement le bain de fusion, mais améliore également considérablement la tolérance aux espaces d'assemblage..
Soudage avec alimentation en fil: Alimente automatiquement le fil de soudage dans les zones présentant des espaces plus grands, assurer un cordon de soudure complet grâce à l'ajout de métal d'apport.
2. Éclaboussures de soudage et contamination des surfaces (Contrôle des éclaboussures)
Défi: Lors du soudage d'acier à haute résistance ou d'acier galvanisé, de violentes fluctuations dans le bain en fusion et dans les vapeurs métalliques peuvent provoquer des éclaboussures de métal liquide. Cela endommage non seulement l'aspect esthétique de la surface de la pièce, mais contamine également les lentilles laser de précision..
Solutions:
Mise en forme du faisceau: Utilisation de la technologie ring-spot (lasers à noyau annulaire réglables), l'anneau extérieur préchauffe le bain de fusion tandis que l'anneau intérieur effectue un soudage à pénétration profonde, résultant en un processus de soudage plus fluide.
Débit de gaz de protection optimisé: Un dispositif dédié au gaz de protection (flux de gaz latéral) est conçu pour protéger la lentille avec un rideau de gaz stable et éliminer les vapeurs métalliques.
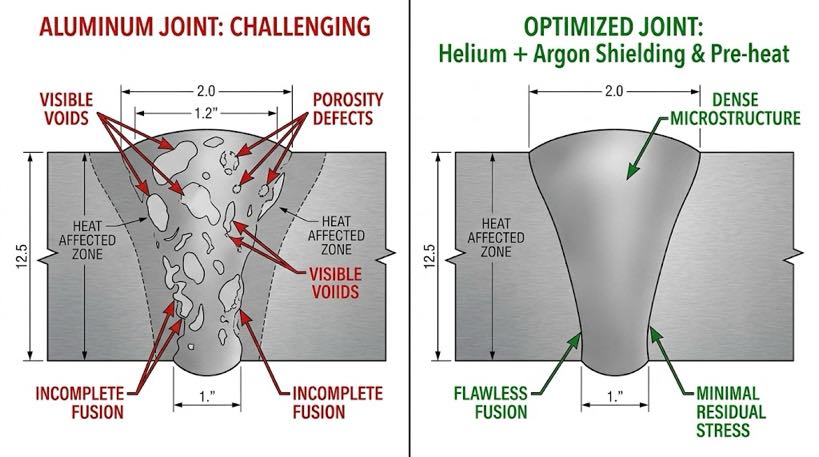
3. Porosité dans le soudage de l'aluminium
Défi: Les alliages d'aluminium ont une solubilité extrêmement élevée dans l'hydrogène, et le bain de soudure laser se solidifie très rapidement, empêcher l'hydrogène de s'échapper à temps. Cela entraîne la formation de nombreux pores au sein de la soudure, compromettant gravement la résistance structurelle.
Solutions:
Prétraitement de surface: Effectuer strictement un nettoyage chimique ou un meulage mécanique avant le soudage pour éliminer les couches d'oxyde de surface et les huiles résiduelles..
Soudage à deux points: Utilisez deux points laser travaillant en tandem pour prolonger la durée du bain de fusion, fournir une « bouée de sauvetage » pour que les bulles de gaz s’échappent.
4. Changement de concentration affectant la cohérence
Défi: Pendant le soudage continu à haute puissance, les composants optiques de la tête de soudage peuvent se déformer en raison de l'absorption de chaleur provenant d'une petite quantité d'énergie, provoquant un déplacement du point focal et entraînant des fluctuations dans la profondeur de la soudure.
Solutions:
Conception optique à réflexion totale: Sélectionnez de haute qualité, lentilles à faible absorption ou remplacer les lentilles transmissives par des miroirs à réflexion totale.
Système de compensation de concentration en temps réel: Surveillez la température de la lentille via des capteurs et ajustez automatiquement la hauteur de l'effecteur terminal du robot pour garantir que la mise au point reste verrouillée sur la surface de la pièce..
5. Risque de dommages dus aux matériaux hautement réfléchissants (Réflexion arrière)
Défi: Lors du soudage de métaux hautement réfléchissants tels que le cuivre et l'aluminium, le faisceau laser peut se refléter dans la fibre comme un miroir, endommager la source laser coûteuse.
Solutions:
Technologie d'isolation antireflet: Équipez le laser de dispositifs antireflet à plusieurs étages qui éteignent le laser en quelques millisecondes lors de la détection de la lumière réfléchie..
Angle de soudage incliné: Inclinez la tête laser à un angle de 5°–10° pour détourner la lumière réfléchie du port de sortie laser.
6. Manque de surveillance de la qualité en ligne
Défi: Les vitesses de soudage laser sont extrêmement élevées (jusqu'à 10 m/min). L'inspection visuelle traditionnelle après soudage ne peut pas détecter les défauts internes en temps opportun, conduisant à un grand nombre de pièces défectueuses.
Solution:
Surveillance optique multispectrale: Utilise des capteurs visuels et infrarouges pour capturer les signaux lumineux plasma émis par le bain de fusion en temps réel, identifiant automatiquement les défauts tels que la porosité et le manque de fusion grâce à des algorithmes d'IA.
Tomographie par cohérence optique (OCTOBRE): Mesure la profondeur de soudure en temps réel en utilisant une lumière cohérente pendant le soudage.
Soudage laser robotisé: Une comparaison de la maturité technologique
| Dimension du défi | Statut actuel | Maturité des solutions | Considérations clés |
| Sensibilité des écarts | Considérablement atténué | Haut (La technologie de soudage pendulaire est largement adoptée) | Précision des montages dans les processus précédents |
| Contrôle des éclaboussures | Contrôlable | Modéré (Nécessite une optimisation pour des matériaux spécifiques) | Application des sources laser à noyau annulaire réglables |
| Porosité de l'alliage d'aluminium | Efficacement réduit | Moyen | Gestion du processus de nettoyage avant soudage |
| Haute réflectivité | Risque extrêmement faible | Extrêmement élevé (La protection matérielle est déjà bien établie) | Paramètres d'angle d'inclinaison de la tête de soudage |
Le soudage laser robotisé n’est pas une simple technologie « plug-and-play »; cela présente en effet de nombreux défis. Cependant, avec l'adoption généralisée du soudage oscillant, technologie point par point, et systèmes d'inspection en ligne, des solutions standardisées existent désormais pour ces défis autrefois redoutables. La maîtrise de ces meilleures pratiques est essentielle pour que les entreprises puissent passer de « la capacité à souder » à l’obtention d’un « soudage de haute qualité ».
Aperçu de l'article suivant: "Pourquoi le soudage laser robotisé a-t-il besoin d'un système de vision? Du soudage aveugle au soudage intelligent»
Identification de l'auteur
Un expert en intégration de systèmes de soudage robotisés avec plus de 12 années d'expérience dans l'industrie. Mon entreprise a plus 26 années d'expérience professionnelle, détient plus de 40 technologies brevetées, et a complété avec succès plus de 1,500 projets dans le monde entier (environ 70% dont des cellules de soudage robotisées, totalisant plus de 1,000 unités). L'entreprise est certifiée CE par l'UE (Numéro de certificat: M.2026.206.C134866) et est conforme à la norme EN 60204-1:2018 et EN ISO 12100:2010 normes. J'ai accompagné de nombreuses entreprises manufacturières tout au long du processus de mise en place de postes de soudage robotisés., de la sélection au lancement de la production.
Mis à jour: Peut 2026
ARTICLES CONNEXES

7Maintenance du système de chenilles du robot e Axis & Guide de dépannage

Comment calculer le retour sur investissement d'une cellule de soudage robotisée 2026: Modèle complet avec des cas réels

Calcul de la charge utile du positionneur de robot et sélection sécurisée: Le guide complet de l'ingénierie

3Le suivi des coutures au laser D Vision expliqué:Du nuage de points au chemin de soudure en quelques secondes

Comment un positionneur de soudage contrôle la gravité: La physique de la stabilité des flaques d’eau et de la qualité des soudures
