Fabricant de postes de travail robotisés et de systèmes laser personnalisés



2026 Guide d'achat du positionneur de robot: Tous 5 Types comparés – tête et contre-pointe, Type L, Type U, et plus

Le mauvais positionneur de robot coûte plus cher qu’aucun positionneur de robot
Un responsable de production dans une usine de machines d'ingénierie m'a dit un jour qu'il avait choisi un positionneur de robot à tête et contre-pointe lors de son premier achat simplement parce que c'était l'option la moins chère.. Trois mois plus tard, 90% de leurs pièces se sont révélées être des structures multifaces irrégulières que la tête et la contre-pointe ne pouvaient pas gérer. L'unité est restée inactive pendant que les ouvriers repositionnaient tout à la main.. Le retourner, rachat, et reprogrammation ajoutée 65% en plus du budget initial.
Il n’existe pas de positionneur de robot universellement supérieur : seulement celui qui convient à votre pièce à usiner. Cet article compare les cinq types traditionnels par structure, caractéristiques, et une véritable adéquation avec l'application, afin que vous puissiez prendre la bonne décision avant d'acheter.
| Comment utiliser cet article: Ceci est la page de référence principale pour la sélection du positionneur de robot.. Si vous connaissez déjà votre type de pièce, passer directement à cette section. Pour un aperçu rapide, commencez par le tableau récapitulatif ci-dessous. |
Tous 5 Types en un coup d'oeil
Avant d’examiner chaque type en profondeur, utilisez ce tableau pour vous orienter:
| Taper | Haches | Ajustement de la pièce | Portée de charge utile | Précision typique | Coût relatif |
| Tête et contre-pointe (Série B) | 1 | Long, tubulaire, axialement symétrique | 500–5 000 kg | 0.05 mm | Milieu |
| Table de rotation de type H (Série H) | 1 | Disque, anneau, planaire | 300–2 000 kg | ±0,05mm | Faible |
| Type L à double axe (Série L) | 2 | Multiface de taille moyenne; souder + assemblée | 300–1 500 kg | ±0,05mm | Milieu |
| Type U double axe (Série U) | 2 | Multiface de petite à moyenne taille | 300–1 000 kg | ±0,05mm | Milieu |
| Trois axes (B008 à B012) | 3 | Complexe, lourd, multiface | 300–2 000 kg | ±0,03mm+ | Haut |
Taper 1: Positionneur de robot tête et contre-pointe (Série B)
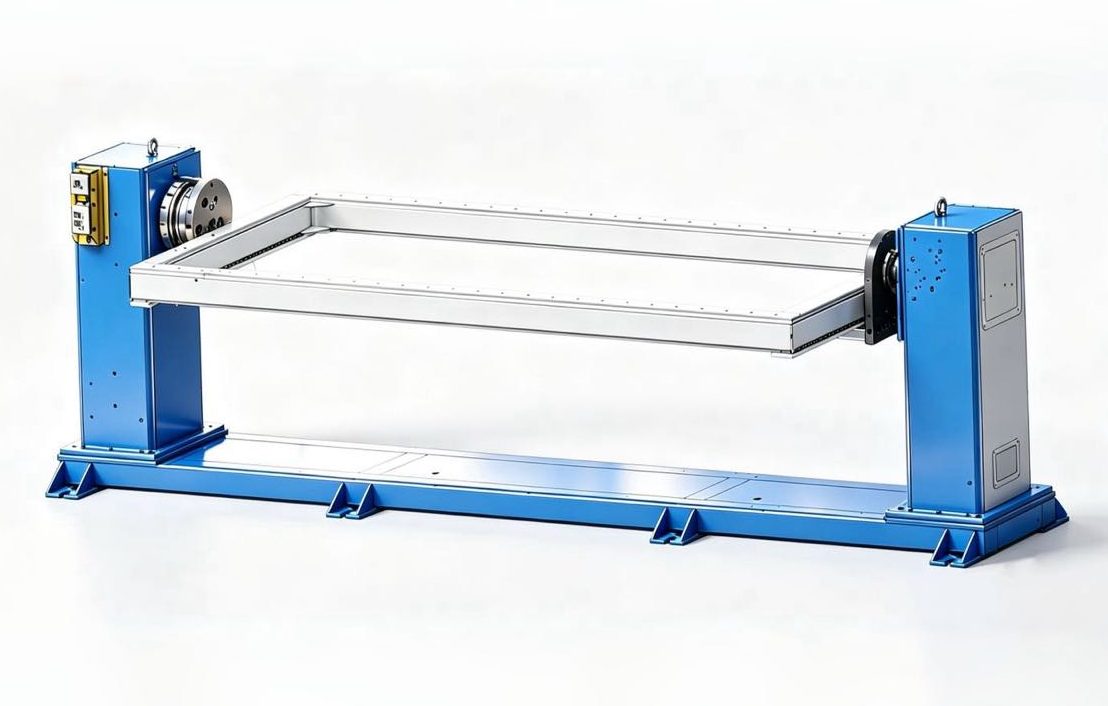
À quelles pièces convient-il?
Coquilles de récipients sous pression, sections de tour d'éolienne, grands arbres de transmission, corps de flèche pour machines d'ingénierie, collecteurs de tuyaux. La caractéristique déterminante: la pièce à usiner est allongée ou symétrique axialement, et les deux extrémités peuvent être saisies de manière concentrique.
Comment ça marche
Une tête servo-entraînée saisit une extrémité; une contre-pointe passive soutient l'autre. La pièce tourne en continu le long de son axe principal tandis que le robot de soudage la suit sur toute la longueur.. Les coutures circonférentielles sont entièrement soudées en position plate, poussant le temps d'allumage de l'arc à 85% ou supérieur.
Spécifications réelles du modèle
| Modèle | Charge utile nominale | Précision de positionnement | Vitesse de retournement maximale | Portée standard |
| MRK-B001 (Lumière) | 500–1 000 kg | 0.05 mm@R350 | 90°/s | 2 / 2.5 / 3 / 3.5 m |
| MRK-B002 (Charge élevée) | 1,000–1 500 kg | 0.05 mm@R350 | 60°/s | 2 / 2.5 / 3 / 3.5 m |
| MRK-B004 (Robuste) | 1,500–5 000 kg | ±0,075 mm@R500 | 30°/s | 3 / 5 / 6 / 8 m |
Forces et limites
- Points forts: Plafond de charge utile le plus élevé des cinq types (B004: 5,000 kilos); temps d'arc maximum sur les coutures circonférentielles; conception mécanique la plus simple et coût de maintenance le plus bas
- Limites: Convient uniquement aux pièces à symétrie axiale ou allongées; ne peut pas gérer des pièces irrégulières à plusieurs faces; les deux extrémités de la pièce doivent être concentriques et faciles à saisir
Taper 2: Table de rotation servo de type H (Série H)

(Le robot n'est pas inclus)
À quelles pièces convient-il?
Brides, cadres structurels circulaires, Plateaux de batterie EV, embouts circulaires, sections d'anneaux. La caractéristique déterminante: en forme de disque, en forme d'anneau, ou géométrie plane avec un faible rapport hauteur/diamètre.
Comment ça marche
Une table circulaire tourne autour d'un axe vertical. La pièce à usiner est fixée à la table et tourne selon chaque angle cible tandis que le robot de soudage effectue les coutures de manière séquentielle.. Structure la plus simple des cinq types, coût d'intégration le plus bas, le plus simple à mettre en service.
Spécifications réelles du modèle
| Modèle | Charge utile nominale | Précision de positionnement | Vitesse maximale | Diamètre du tableau standard. / Diamètre d'oscillation maximum. |
| MRK-H001 | 500–2 000 kg | ±0,05 à R350 | 60°/s | 600–2 000 millimètres / plusieurs options |
| MRK-H004 (Standard) | 500–1 500 kg | ±0,05 mm@R350 | 60°/s | 1,500 mm / 2,000 mm |
| MRK-H005 (Lourd) | 1,500–2 000 kg | ±0,05 mm@R350 | 45°/s | 2,500 mm / 3,000 mm |
Forces et limites
- Points forts: Coût le plus bas et intégration la plus simple des cinq types; grande surface de table pour un montage flexible des pièces; large gamme de diamètres de table (600 mm à 2,500 mm)
- Limites: Rotation horizontale uniquement — les cordons de soudure des faces latérales et inférieures sont inaccessibles; la stabilité se dégrade lorsque le rapport hauteur/diamètre de la pièce dépasse 0.8
Taper 3: Positionneur de robot à double axe de type L (Série L)
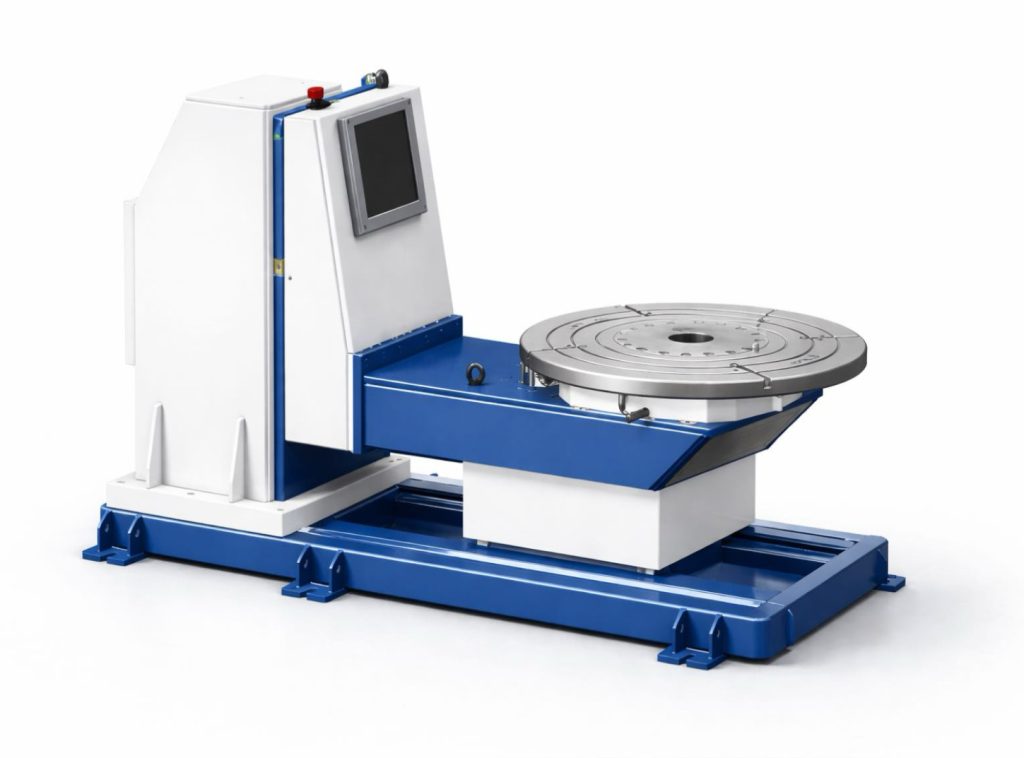
À quelles pièces convient-il?
Cadres de batterie EV, cadres de motos et de vélos, soudures structurelles en aluminium, pièces de taille moyenne nécessitant des opérations de soudage et d’assemblage au même poste. La caractéristique déterminante: soudage multiface combiné à une étape d'assemblage au même montage.
Comment ça marche
Un cadre en forme de L combine deux axes d'asservissement indépendants: un axe d'outillage (rotation horizontale) pour orienter la pièce, et un axe de retournement pour régler l'inclinaison. Couvertures de coordination à deux axes 4 à 6 souder les faces en une seule configuration. L'axe d'outillage sert également de référence d'indexation d'assemblage, permettant le soudage et l'assemblage de pièces au même poste sans aucun transfert de pièce.
Spécifications réelles du modèle
| Modèle | Charge utile nominale | Précision de l'axe d'outillage | Précision de l'axe d'inversion | Vitesse de l'axe d'outillage |
| MRK-L001 (Lumière à double axe) | 300–500kg | ±0,05 mm@R350 | ±0,075 mm@R500 | 60°/s, accélération 45°/s² |
| MRK-L002 (Lourd à double axe) | 1,500 kilos | Couple de rotation: 3,960 N·m | Couple de retournement: 6,720 N·m | Rotation 4 tr/min / Retourner 3 tr/min |
Forces et limites
- Points forts: Le seul type qui prend en charge nativement le soudage et l’assemblage combinés sur une seule station; Poignées dynamométriques robustes L002 1,500 kg de cadres en aluminium; le double axe couvre plusieurs visages dans une seule configuration
- Limites: Pour les applications de soudage pur sans exigences d'assemblage, un type U offre généralement une meilleure rentabilité; la plage de retournement est limitée — les applications nécessitant un retournement > 90° ne sont pas bien adaptées
Taper 4: Positionneur de robot à double axe de type U (Série U)

À quelles pièces convient-il?
Supports structurels automobiles, cadres de tableau de bord, soudures de carrosserie en blanc, composants de cellule de soudage robotisée standard. La caractéristique déterminante: géométrie multiface, 300 à 1,000 kilos, production en grand volume avec des exigences strictes de cohérence.
Comment ça marche
Un cadre en forme de U abrite un axe de retournement J1 (±90°) et axe de rotation J2 (±200°) en mouvement servo coordonné. N'importe quelle face de la pièce peut être amenée en position de soudage à plat sans retirer la pièce du support.. Encombrement compact (~1,2 m²) et la réponse rapide de l'axe en font le choix dominant pour le soudage par lots de pièces automobiles.
Spécifications réelles du modèle
| Modèle | Charge utile nominale | Répétabilité | Vitesse de retournement J1 | Vitesse de rotation J2 |
| MRK-U001 (Lumière) | 300 kilos | ±0,05 mm@R250 | 30°/s, couple 2,695 N·m | 60°/s, couple 1,225 N·m |
| MRK-U002 (Standard) | 500–1 000 kg | Retourner: ±0,075 mm@R500 Outil: ±0,05 mm@R350 | 45°/s | 60°/s, accélération 45°/s² |
Forces et limites
- Points forts: Élimine complètement le soudage aérien et vertical; U001 atteint ±0,05 mm@R250 pour les exigences de précision automobile; le plus petit encombrement de tous les types à deux axes : plusieurs unités peuvent être déployées côte à côte
- Limites: Plafond de charge utile de 1,000 kilos (U002) exclut les pièces lourdes; La plage de retournement J1 de ±90° est insuffisante pour les rares applications nécessitant une plus grande inclinaison
Taper 5: Positionneur de robot à trois axes (Séries B008-B012)
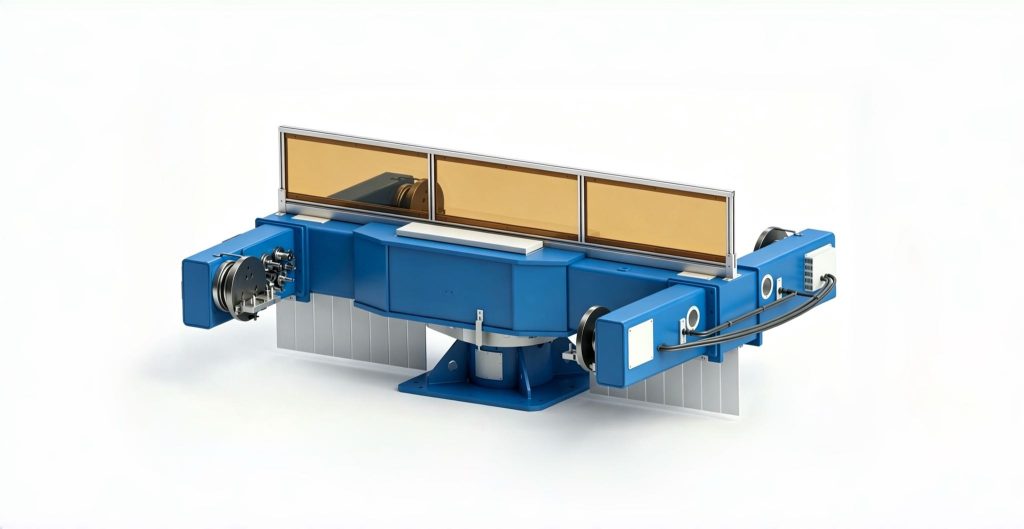
À quelles pièces convient-il?
Bras et balanciers d'excavatrice, sections de flèche de grue, cadres de nacelle d'éolienne, structures principales de l'équipement minier. La caractéristique déterminante: cordons de soudure répartis sur 6 ou plusieurs avions, géométrie complexe, 500 kg et plus.
Comment ça marche
Trois axes d'asservissement coordonnés - un axe de rotation à grande oscillation, un axe d'outillage, et une commande de basculement : amenez n'importe quel cordon de soudure sur n'importe quelle face en position de soudage à plat en séquence, éliminer le repositionnement de la grue en milieu de cycle. B008 atteint un diamètre d'oscillation maximum de 5,000 mm; les modèles de haute précision B009 et B011 atteignent une répétabilité de ±0,03 mm.
Spécifications réelles du modèle
| Modèle | Charge utile nominale | Précision de rotation | Diamètre d'oscillation maximum. | Précision de l'outillage | Vitesse d'outillage |
| MRK-B008 (Lourd) | 1,500–2 000 kg | ±0,05 mm@R500 | 5,000 mm | ±0,05 mm@R350 | 60°/s |
| MRK-B009 (Modulaire) | 500–1 000 kg | ±0,03 mm@R500 | 4,000 mm | ±0,05 mm@R350 | 90°/s |
| MRK-B010 (Lumière) | 300–500kg | ±0,075 mm@R500 | 4,000 mm | ±0,075 mm@R500 | 60°/s |
| MRK-B011 (Standard) | 1,000–1 500 kg | ±0,03 mm@R500 | 4,000 mm | ±0,05 mm@R350 | 90°/s |
| MRK-B012 (Retournement vertical) | 300–1 500 kg | ±0,075 mm@R500 | — | ±0,05 à R350 | 60°/s |
Forces et limites
- Points forts: La plus grande adaptabilité des pièces parmi les cinq types; la plus haute précision disponible à ±0,03 mm; élimine tout repositionnement de la grue en milieu de cycle
- Limites: Coût d’achat le plus élevé et intégration la plus complexe; plafond de charge utile de 2,000 kg — les pièces à usiner au-dessus de cette valeur nécessitent une tête et une contre-pointe robustes (B004: 5,000 kilos)
Comparaison côte à côte: Tous 5 Espèces
| Dimension | Tête et contre-pointe (B) | Type H (H) | Type L (L) | Type U (U) | Trois axes (B008 à B012) |
| Adaptabilité des pièces | ❌ Symétrique axialement uniquement | ❌ Disque / planaire uniquement | ✅Modéré | ✅ Large | ✅ Le plus large |
| Charge utile maximale | ✅ 5,000 kilos | ✅ 2,000 kilos | ⚪ 1,500 kilos | ❌ 1,000 kilos | ⚪ 2,000 kilos |
| Élimine les soudures aériennes | ⚪ Coutures circonférentielles uniquement | ❌ Face supérieure uniquement | ✅ Multi-face efficace | ✅ Tous les visages éliminés | ✅ Tous les visages éliminés |
| Prise en charge de la fonction d'assemblage | ❌ Non | ❌ Non | ✅ Axe d'outillage à double usage | ❌ Non | ❌ Non |
| Surface au sol requise | ❌ Grand (portée 2 à 8 m) | ✅ Petit | ⚪ Moyen | ✅ Le plus petit | ⚪ Moyen |
| Complexité de l'intégration | ✅ Faible | ✅ Le plus bas | ⚪ Moyen | ⚪ Moyen | ❌ Élevé |
| Coût d'achat | ⚪ Milieu | ✅ Le plus bas | ⚪ Milieu | ⚪ Milieu | ❌ Le plus haut |
⚪ = Milieu de gamme / entre les deux extrêmes
4-Processus de sélection des étapes
Étape 1: Identifiez la géométrie de votre pièce
- Pièce allongée ou tubulaire, les deux extrémités peuvent être saisies → Tête et contre-pointe
- Disque, anneau, ou géométrie plane → Table de rotation de type H
- Multiface, 300–1 000 kg, soudage pur → Type U
- Multiface avec soudure + assemblage à la même station → Type L
- Coutures de soudure sur 6+ avions, géométrie complexe → Trois axes
Étape 2: Vérifiez votre charge — pièce à usiner + fixation, avec 20% marge
Charge de sélection = (poids de la pièce + poids du luminaire) × 1.2. Utiliser uniquement le poids net de la pièce est l'erreur de sélection la plus courante.. Les luminaires ajoutent régulièrement 15 à 30 % à la charge totale ; les ignorer entraîne une surcharge chronique et une défaillance prématurée de la transmission..
Étape 3: Répondre aux exigences de précision
- Soudage structurel général: ±0,05 mm est largement suffisant
- Composants de précision automobiles: ±0,05mm (U001) ou ±0,03 mm (B009/B011)
- Fabrication structurelle lourde avec des tolérances grossières: ±0,075 mm est acceptable (B004, B010)
Étape 4: Choisissez votre mode d'intégration de contrôle
- Contrôle d'axe coordonné (recommandé): Le Robot Positionneur fonctionne comme un axe externe du robot de soudage. La rotation et le soudage s'effectuent simultanément en synchronisation en temps réel : le temps d'arc est maximisé
- Contrôle indépendant: Soudage et rotation alternés. Coût d’intégration réduit, mais le temps d'allumage de l'arc ne peut pas être entièrement optimisé – convient aux processus simples ou aux budgets serrés
3 Erreurs de sélection les plus courantes
| Erreur 1: Acheter la plus grande charge utile pour la marge de sécurité. → Une charge utile surdimensionnée signifie une plus grande inertie de rotation, réponse plus lente, et des frais inutiles. Sélectionnez en fonction de la charge réelle × 1.2, ce n'est pas le plus grand modèle disponible. |
| Erreur 2: Supposer que plus d'axes est toujours mieux. → Une unité à trois axes coûte 2 à 3 fois une unité à un seul axe et nécessite une mise en service beaucoup plus longue. Si vos pièces n'ont que des coutures circonférentielles, une tête et une contre-pointe à axe unique sont la solution optimale. |
| Erreur 3: Je prévois de commencer à bas prix et de mettre à niveau plus tard. → Différents types de positionneurs de robot ont des modèles de montage et des architectures de contrôle incompatibles. La mise à niveau signifie repenser les appareils et reprogrammer à partir de zéro. Réussir du premier coup est presque toujours moins coûteux que de changer. |
Obtenez une évaluation de sélection gratuite
Si la situation de votre pièce est complexe ou si vous n'êtes toujours pas sûr de la bonne configuration, notre équipe d'ingénieurs fournit des évaluations gratuites des applications — recommandation de modèle spécifique, durée ou taille de la table, et une estimation préliminaire du retour sur investissement — remise par écrit dans les délais 24 heures d'ouverture.
► Contactez-nous pour une évaluation gratuite de la sélection du positionneur de robot
À propos de l'auteur
| Expérience & Informations d'identification Spécialiste de l'intégration de systèmes de soudage robotisés avec 12+ années d'expérience directe en matière de projets axées sur la sélection et l'intégration de positionneurs de robots. A fourni des conseils à 300+ usines à travers l’Amérique du Nord, Europe, et l'Asie. Toutes les données de spécification de cet article sont tirées du H réel / B / L / Fiches techniques des produits de la série U. Contexte de l'entreprise: 26+ années d'ingénierie en automatisation du soudage, 40+ brevets actifs, 1,500+ projets réalisés à l'échelle mondiale, environ 70% impliquant l'intégration du positionneur de robot. EU CE Certification: Systèmes de positionneur de robot (Numéro de certificat: M.2026.206.C134866) Dernière mise à jour: Peut 2026 |
ARTICLES CONNEXES

Le guide complet du débutant sur les positionneurs de robots: Tout ce que vous devez savoir

Pourquoi ajouter un robot du 7ème axe? 5 Des moyens puissants pour augmenter la productivité & Réduisez les coûts en 2026

L'audit pré-achat: Une liste de contrôle de visite d'usine et un protocole de test au banc pour les acheteurs de positionneurs de soudage

Comment intégrer une cellule de soudage robotisée guidée par vision dans une ligne de fabrication existante

Positionneur de soudage laser: Précision et vitesse pour les soudures fines