Hersteller kundenspezifischer Roboterarbeitsplätze und Lasersysteme



Wie Roboter-Laserschweißen den Leichtbau in der Automobilindustrie ermöglicht: Von hochfestem Stahl bis hin zu Aluminiumkarosserien
Die globale Automobilindustrie steht vor einem beispiellosen Druck, das Fahrzeuggewicht zu reduzieren. Mit der Weiterentwicklung der „Dual-Carbon“-Ziele und immer strengeren Kraftstoffverbrauchs- und CO2-Emissionsvorschriften weltweit, Automobilhersteller müssen das Fahrzeuggewicht deutlich reduzieren und gleichzeitig Sicherheit und strukturelle Integrität gewährleisten. Im Zeitalter der Elektrofahrzeuge, Die Driving Range ist zu einem zentralen Wettbewerbsvorteil geworden, was die Nachfrage nach Leichtbau weiter verstärkt. Nach Angaben der Internationalen Energieagentur (IEA), von 2030, Das durchschnittliche Leergewicht von Neufahrzeugen weltweit muss im Vergleich zu um etwa 15–20 % sinken 2020. Dies hat die großflächige Anwendung von hochfestem Stahl direkt vorangetrieben (HSS), fortschrittlicher hochfester Stahl (AHSS), warmgeformter Borstahl, und Aluminiumlegierungen in Fahrzeugkarosserien.
Jedoch, Die Einführung dieser Leichtbaumaterialien hat auch beim Schweißen erhebliche Herausforderungen mit sich gebracht. Traditionelles Widerstandspunktschweißen, MICH, und WIG-Schweißverfahren scheitern oft an Herausforderungen wie der Versprödung von hochfestem Stahl, Porosität in Aluminiumlegierungen, und unterschiedliche Metallverbindungen zwischen Aluminium und Stahl. Roboterlaserschweißen, mit seiner hohen Energiedichte, geringer Wärmeeintrag, und hohe Präzision, hat sich als Schlüsseltechnologie zur Bewältigung dieser Herausforderungen herausgestellt. Ohne Laserschweißen, Der großflächige Einsatz vieler Leichtbaumaterialien wäre nahezu unmöglich.
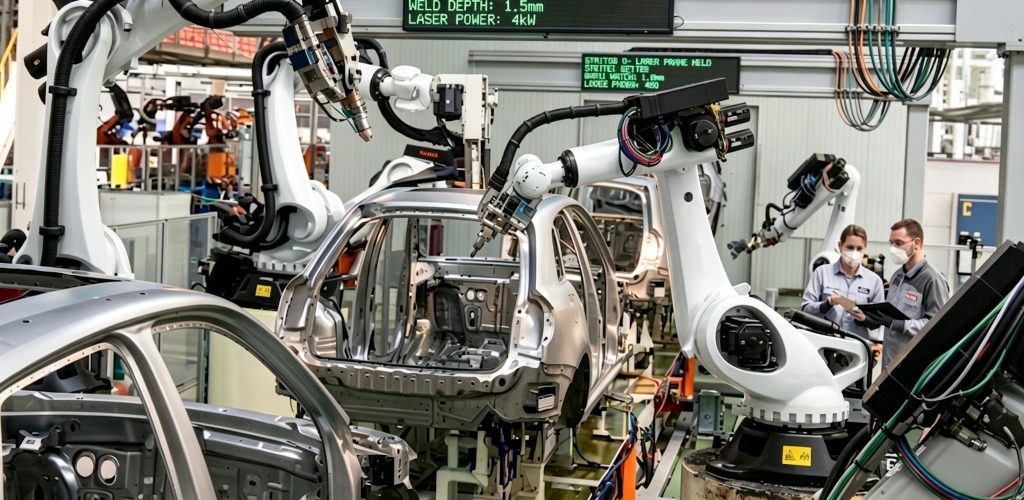
Schweißherausforderungen im Automobilleichtbau
Herkömmliche Fahrzeugkarosserien verwenden hauptsächlich Standardstahl mit niedrigem Kohlenstoffgehalt, Beim Fügen wird hauptsächlich auf Widerstandspunktschweißen zurückgegriffen – ein ausgereiftes und kostengünstiges Verfahren. Jedoch, da der Anteil an Leichtbaumaterialien weiter steigt, Die Schweißschwierigkeiten haben erheblich zugenommen:
Hochfester Stahl und warmumgeformter Borstahl (wie 22MnB5, mit überragenden Stärken 1500 MPa): Beim Schweißen, In der Wärmeeinflusszone kann es zu martensitischer Versprödung kommen, Dies führt zu einer Abnahme der lokalen Festigkeit und Zähigkeit, was sich direkt auf die Crashsicherheit der Karosserie auswirkt.
Aluminiumlegierungen (vor allem die 6000 Und 7000 Serie): Mit hoher Wärmeleitfähigkeit und großem Längenausdehnungskoeffizienten, Diese Materialien neigen stark zur Porosität, Hitzerisse, und erheblicher Schweißverzug beim herkömmlichen MIG/TIG-Schweißen, erfordern umfangreiche Richt- und Schleifprozesse nach dem Schweißen.
Aluminium-Stahl-Verbindungen aus unterschiedlichen Metallen: Aluminium und Stahl haben einen um etwa 600 °C unterschiedlichen Schmelzpunkt und deutlich unterschiedliche Wärmeausdehnungskoeffizienten. Herkömmliche Schweißverfahren haben Schwierigkeiten, zuverlässige metallurgische Verbindungen herzustellen, Als Hilfsverfahren sind häufig mechanisches Nieten oder Kleben erforderlich; Jedoch, Diese Methoden erhöhen das Gewicht und die Prozesskomplexität.
Anforderungen an die Designoptimierung: Um das Gewicht weiter zu reduzieren, Es ist notwendig, die Flanschbreite zu verringern und eine integrierte Struktur einzuführen; Jedoch, die Flanschbreitenanforderungen des herkömmlichen Punktschweißens (typischerweise 15–20 mm) sind zu einem Flaschenhals für den Leichtbau geworden.
Diese Probleme führen zusammen zu geringeren Ausbeuten und höheren Nachbearbeitungskosten bei herkömmlichen Schweißverfahren, was es schwierig macht, die umfassenden Anforderungen moderner Automobile an „leichter“ zu erfüllen, stärker, und sicherere“ Fahrzeuge.
Kernvorteile des Roboter-Laserschweißens
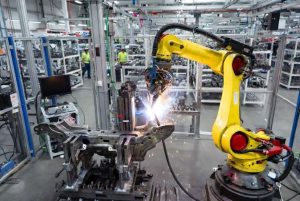
Ein Roboter-Laserschweißsystem besteht aus einem Hochleistungsfaserlaser, ein 6-Achsen-Industrieroboter, ein Präzisionsschweißkopf, und ein intelligentes Steuerungssystem. Sein bemerkenswertestes Merkmal ist seine extrem hohe Energiedichte (erreicht 10⁶–10⁷W/cm²), Dadurch kann der Laserstrahl auf einen winzigen Punkt von 0,2–0,8 mm fokussiert werden, Abschluss des Schmelzens und Erstarrens innerhalb von Millisekunden.
Im Vergleich zum herkömmlichen Lichtbogenschweißen, Laserschweißen liefert nur 1/5 Zu 1/10 des Wärmeeintrags, mit einer Wärmeeinflusszonenbreite, die innerhalb von 0,1–1 mm steuerbar ist, und Heiz-/Kühlraten von bis zu 10³–10⁶°C/s. Diese Eigenschaften stellen einen revolutionären Durchbruch beim Schweißen von Leichtbaumaterialien dar.
Effektive Unterdrückung der Versprödung der Wärmeeinflusszone bei gehärtetem Stahl
Der extrem geringe Wärmeeintrag minimiert die Wärmeeinflusszone beim Schweißen hochfester Stähle, Verhinderung der großflächigen Bildung von sprödem Martensit. Die Schweißnahtfestigkeit kann sich der des Grundmaterials annähern, Dadurch wird die Unfallsicherheit von Fahrzeugen deutlich erhöht.
Erzielen Sie hochwertiges Schweißen von Aluminiumlegierungen
Durch präzise Steuerung der Laserleistung, Schweißgeschwindigkeit, und Defokussierung, kombiniert mit Strahloszillationstechnologie, die Bildung von Porosität und Rissen kann wirksam unterdrückt werden. Die Schweißoberfläche ist glatt und luftdicht, Dadurch eignet es sich besonders für Außenbauteile wie Türen und Motorhauben.
Zuverlässige Verbindung von Aluminium und Stahl erreichen
Durch Optimierung der Prozessparameter (wie Leistungsmodulation und Schutzgaszusammensetzung), Beim Laserschweißen entsteht eine dünne Schicht, stabile intermetallische Schicht an der Grenzfläche, Ermöglicht eine metallurgische Verbindung zwischen Aluminium und Stahl. Diese Technologie wird häufig in Karosseriestrukturen aus Hybridmaterialien eingesetzt, Dadurch wird die mit dem herkömmlichen Nieten verbundene Gewichtszunahme erheblich reduziert.
Deutliche Reduzierung der Flanschbreite, um eine Reduzierung des Körpergewichts zu erreichen
Beim herkömmlichen Widerstandspunktschweißen sind relativ große Überlappungsflansche erforderlich, Beim Laserschweißen entstehen durchgehende Schweißnähte, Dadurch können die Flanschbreiten problemlos auf 8–10 mm oder sogar noch schmaler reduziert werden. Nach Branchenschätzungen, auf einer typischen C-Segment-Limousine, Die Optimierung des Flanschdesigns durch Laserschweißen kann das Körpergewicht um 8–15 kg reduzieren und gleichzeitig die Torsionssteifigkeit um mehr als erhöhen 5%.
Zusätzlich, Das Robotersystem erreicht eine Wiederholgenauigkeit von ±0,05 mm, Dadurch können komplexe dreidimensionale Oberflächen zuverlässig geschweißt und die Anforderungen sowohl von Monocoque-Karosserien als auch der modularen Produktion erfüllt werden.
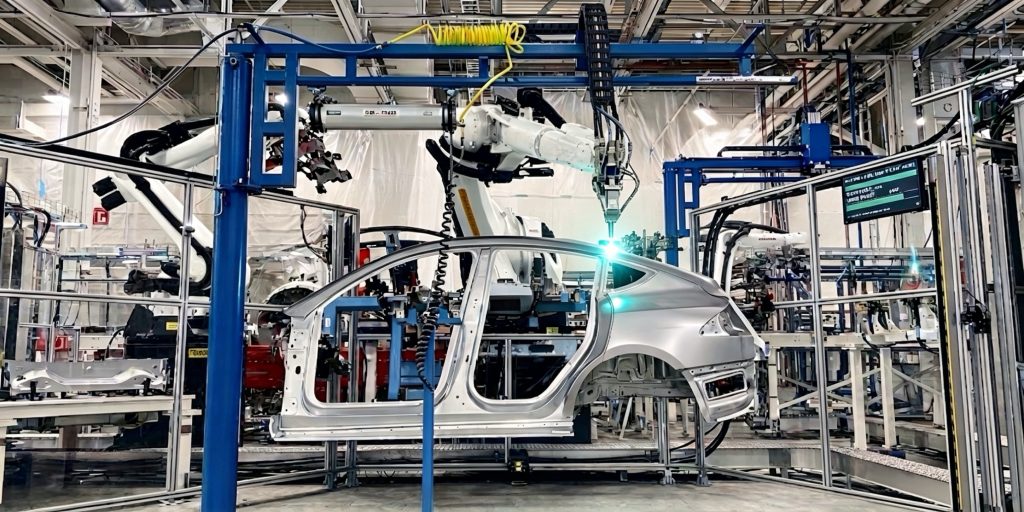
Comparison of Robotic Laser Welding VS Traditional Welding Processes
| Vergleichskriterien | Roboter-Laserschweißen | Konventionelles Widerstandspunktschweißen / MIG-Schweißen | Auswirkungen auf die Gewichtsreduktion |
| Wärmeeinflusszone | Minimal (0.1–1 mm) | Bedeutsam (mehrere Millimeter oder mehr) | Reduziert das Versprödungsrisiko deutlich und bewahrt die Materialeigenschaften |
| Verformungskontrolle | Minimale Verformung | Erhebliche Verformung; Richten erforderlich | Geeignet für dünnwandige Aluminiumlegierungen und hochfeste Stahlkonstruktionen |
| Verbindung unterschiedlicher Metalle | Exzellent (Aluminium-Stahl, Kupfer-Aluminium, usw.) | Schwierig, erfordert Hilfsprozesse | Ermöglicht Multimaterial-Hybrid-Karosseriedesigns |
| Flanschbreite | Kann auf 8–10 mm reduziert werden | Normalerweise sind 15–20 mm erforderlich | Reduziert das Fahrzeuggewicht um mehrere Kilogramm |
| Schweißqualität | Kontinuierlich, ästhetisch ansprechend, keine Spritzer | Punktschweißen oder Spritzer vorhanden | Verbessert die Karosseriesteifigkeit und Oberflächenqualität |
| Produktionsflexibilität | Hoch (geeignet für komplexe 3D-Trajektorien) | Mäßig | Geeignet für Monocoque-Karosserien und komplexe Strukturen |
| Gesamtgewichtsreduzierungseffekt | Optimal | Durchschnitt | Laserschweißen ist der Schlüssel zur großflächigen Anwendung von Leichtbaumaterialien |
Praxisnahe Anwendungsfälle führender Automobilhersteller
BMW: Im 5 Serien und 7 Serienmodelle, Das Unternehmen wechselte vom herkömmlichen Nieten zum Laserschweißen, um Türaußenbleche aus Aluminiumlegierung mit Innenblechen aus Stahl zu verbinden. Dadurch wurden nicht nur die Anzahl der Teile und das Gesamtgewicht reduziert, sondern auch die Karosseriesteifigkeit deutlich verbessert. Nach offiziellen BMW-Angaben, Diese Technologie trug dazu bei, das Gewicht jedes Fahrzeugs um etwa 10 % zu reduzieren 12 Kilogramm.
Tesla: In Modellen wie dem Model Y, Das Laserschweißen ist tief in große Aluminium-Druckgusskomponenten integriert (Gigacasting), Dadurch wird die Anzahl der Schweißpunkte in herkömmlichen Karosseriestrukturen drastisch reduziert (um mehr als 1,600 in manchen Fällen) und das Erreichen zweier Durchbrüche in der Produktionseffizienz und im Leichtbaudesign. Momentan, Teslas Shanghai Gigafactory hat Hunderte von Roboter-Laserschweißsystemen eingesetzt.
Volkswagen-Konzern: Auf der vollelektrischen Plattform MEB, Laserschweißen wird häufig zum Verbinden von Batterieträgern aus Aluminium mit Karosserierahmen aus hochfestem Stahl eingesetzt, Gewährleistung der strukturellen Integrität des Batteriepakets bei gleichzeitiger effektiver Kontrolle des Gesamtgewichts des Fahrzeugs.
Mercedes-Benz: In den Modellen S-Klasse und EQS, Durch Laserschweißen werden Aluminium-Stahl-Hybridkarosserien hergestellt. Die Schweißnähte sind ästhetisch ansprechend und strukturell zuverlässig, Bereitstellung von Premium-Modellen mit überlegener NVH-Leistung und Crash-Sicherheit.
Diese praktischen Anwendungen zeigen deutlich, dass das Roboterlaserschweißen zu einem unverzichtbaren Kernprozess in der Leichtbaufertigung von High-End-Automobilen geworden ist.
Vorschau des nächsten Artikels: Die sechs größten Herausforderungen des Roboter-Laserschweißens und wie man sie meistert
Identifizierung des Autors
Ein Experte für die Integration von Roboterschweißsystemen mit über 12 Jahre Branchenerfahrung. Meine Firma ist vorbei 26 Jahre Berufserfahrung, hält mehr als 40 patentierte Technologien, und wurde erfolgreich abgeschlossen 1,500 Projekte weltweit (etwa 70% davon handelte es sich um Roboterschweißzellen, insgesamt mehr als 1,000 Einheiten). Das Unternehmen verfügt über die EU-CE-Zertifizierung (Zertifikat Nr.: M.2026.206.C134866) und entspricht der EN 60204-1:2018 und EN ISO 12100:2010 Standards. Ich habe zahlreiche Fertigungsunternehmen während des gesamten Prozesses der Implementierung von Roboterschweißarbeitsplätzen unterstützt, Von der Auswahl bis zum Produktionsstart.
Aktualisiert: Mai 2026
VERWANDTE BEITRÄGE

Gegenreaktion, Steifheit, und thermische Drift: Die drei verborgenen Spezifikationen, die die Leistung des Schweißpositionierers definieren
8 Kostspielige Fehler beim Einsatz einer Roboterschweißzelle (Und wie man sie vermeidet) – 2026 Ausgabe
Kopf und Reitstock vs. L-Typ vs. U-Typ-Roboterpositionierer: So wählen Sie nach Werkstückform aus

7Achsenroboter vs. traditionelles Portal: Was ist besser für Ihre Schweiß- oder Materialtransportlinie??

Laserschweißpositionierer: Genauigkeit und Geschwindigkeit für dünne Schweißnähte