Hersteller kundenspezifischer Roboterarbeitsplätze und Lasersysteme



5 Fragen, die Sie vor dem Kauf einer Roboterschweißzelle für Baustahl stellen sollten
Die meisten Geschäfte, die ihre erste Roboterschweißzelle kaufen, stellen zunächst die falschen Fragen. Sie fragen nach der Marke, Nutzlast, und Preis – und stellen dann sechs Monate später fest, dass die Zelle ihren Teilemix nicht bewältigen kann, Diese Programmierung frisst jede Stunde, die der Roboter spart, oder dass der Positionierer die tatsächlich erzeugte Schweißkonstruktionsgeometrie nicht unterstützen kann. Die Fragen, die darüber entscheiden, ob eine Roboterschweißzelle bei der Herstellung von Baustahl erfolgreich ist oder nicht, stehen selten auf einem Datenblatt.
Dieser Artikel richtet sich an Inhaber von Fertigungsstätten, Produktionsleiter, und Automatisierungsingenieure prüfen den Kauf einer Roboterschweißzelle. Die folgenden fünf Fragen identifizieren die Fehlerquellen, die Anbieter häufig nicht offenlegen. Wenn Sie eine programmierungsfreie Roboterschweißzelle evaluieren – ein System, das 3D-Laserscanning und autonome Trajektorienplanung anstelle der Programmierung per Programmiergerät nutzt –, werden diese Fragen noch wichtiger.
Frage 1: Kann die Zelle meinen Teilemix verarbeiten – ohne eine Vorrichtung für jede Teilenummer??

Warum diese Frage wichtig ist
Ein typischer Job-Workshop für Baustahl läuft 25 Zu 40 unterschiedliche Teilenummern pro Monat, viele in Chargen von 3 Zu 15. Eine herkömmliche Roboterschweißzelle geht von einer wiederholbaren Geometrie aus: Jede Schweißkonstruktion sitzt in einer präzisionsgefertigten Vorrichtung, Jede Verbindung erreicht eine Genauigkeit von ±0,5 mm, und der Roboter folgt einem vorgelernten Pfad. Das funktioniert bei 5,000 Gleichteile pro Monat. Es bricht zusammen 40 verschiedene Baugruppen in Kleinserien. Werkstätten, die diese Frage nicht stellen, zahlen am Ende entweder 3.000–8.000 US-Dollar pro Teil an Vorrichtungskosten, oder ohne Vorrichtungen laufen und zusehen, wie die Qualität unter die manuellen Standards fällt, weil die Abweichungen von Teil zu Teil die programmierte Toleranz überschreiten.
Worauf Sie achten sollten
Ein Anbieter, der sich mit Baustahl auskennt, wird über adaptive Spannvorrichtungen und Teilmischungsflexibilität sprechen. Wenn Sie eine Roboterschweißzelle ohne Programmierung evaluieren, Die Zelle sollte gemischte Chargen ohne Vorrichtungskosten für Geometrieabweichungen verarbeiten – der 3D-Scanner gleicht Abweichungen zum Schweißzeitpunkt aus. Bitten Sie den Lieferanten, einen Wechsel zwischen zwei völlig unterschiedlichen Teilen zu demonstrieren. Unter 15 Minuten ist angemessen. Unter 5 ist ausgezeichnet. Über 30 bedeutet, dass die Zelle für die wiederholte Produktion gebaut ist, nicht die Flexibilität der Werkstatt.
| Teilmischungsszenario | Traditionelle Zelle | Zelle ohne Programmierung |
| 1 Teil, 5,000+/Monat | Spezielle Vorrichtung, vorgelehrter Weg. Optimal. | Funktioniert, aber Scannervorteil ungenutzt |
| 8–12 Teile, 200jeweils –500/Monat | Vorrichtung + Programm pro Teil. Hohe Einrichtungskosten. | Modulare Befestigung, keine Programmierung. Starke Passform. |
| 25–40 Teile, Chargen von 3–15 | Die Vorrichtungs-/Programmkosten übersteigen die Schweißkosten. Nicht lebensfähig. | Optimaler Anwendungsfall. Der Scanner passt sich jedem Teil an. |
| 1-von 1 Sonderanfertigungen | Die Programmierzeit überschreitet die Schweißzeit. Nicht lebensfähig. | Lebensfähig, wenn ein Teil in die Zellhülle passt. |
Wenn Sie sich in den unteren beiden Reihen befinden, Eine programmierungsfreie Roboterschweißzelle ist die einzige Konfiguration, die für Baustahlarbeiten mit hohem Materialmix wirtschaftlich sinnvoll ist.
Frage 2: Wie findet die Zelle die Schweißnaht – und was passiert, wenn der Spalt falsch ist??
Warum diese Frage wichtig ist
Schweißkonstruktionen aus Baustahl werden nicht wie CAD-Modelle geliefert. Plasmageschnittene Teile weisen eine Fasenabweichung von ±2–3° auf. Die Passtoleranzen betragen ±1–3 mm. Die thermische Verformung öffnet oder schließt Wurzelspalte um 1–2 mm in der Mitte der Schweißnaht. Eine Roboterschweißzelle, die sich auf die Zeichnung verlässt, anstatt die tatsächliche Verbindung zu messen, führt zu fehlerhaften Schweißnähten – genau das Problem, zu dessen Beseitigung Sie den Roboter gekauft haben. Die Zelle läuft im ersten Probeteil einwandfrei. Dann treffen Produktionsteile mit ein 4 mm Spalt statt 2 mm, Der Roboter legt die gleiche eingelernte Schweißnaht ab, Das Ergebnis ist eine zu kleine Schweißnaht oder ein Durchbrennen.
Worauf Sie achten sollten
Es gibt drei Technologien, und der Unterschied ist wichtig:
• Touch sensing: Findet die Gelenkposition, nicht die Lückengröße. Fügt 2–5 Sekunden pro Gelenk hinzu. Nicht ausreichend für Baustahl mit variablem Spalt.
• Through-arc tracking: Korrigiert den Pfad, aber nicht das Füllvolumen. Funktioniert bei moderaten Kehlnahtschwankungen. Probleme mit offenen Wurzeln und Multi-Pass-Grooves.
• 3D laser vision: Profilspaltbreite, Wurzelgesicht, Abschrägungswinkel, und Nichtübereinstimmung vor dem Schweißen – passt sowohl Pfad als auch Parameter in Echtzeit an. Die einzige Technologie, die die volle Variation von Baustahl beherrscht. Standard bei jeder glaubwürdigen Roboterschweißzelle ohne Programmierung.
Fragen Sie, was passiert, wenn die Lücke gemessen wird 5 mm auf einer Zeichnung, die angibt 2 mm. Eine Zelle mit 3D-Vision erhöht die Drahtvorschubgeschwindigkeit und verlangsamt den Vorschub, um das Volumen zu füllen. Eine Zelle ohne sie schweißt entweder zu klein oder bleibt stehen – beides kostet Geld.
Frage 3: Was ist die wahre Zykluszeit – nicht nur die Lichtbogen-Einschaltzeit??
Warum diese Frage wichtig ist
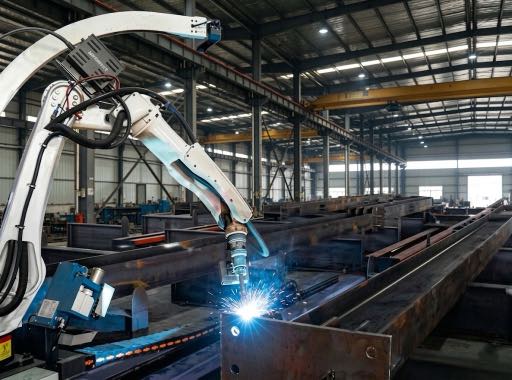
Anbieter geben die Lichtbogen-Einschaltzeit an, da es sich dabei um die beeindruckendste Zahl handelt. Bei Baustahl macht der Lichtbogen jedoch typischerweise 35–55 % der gesamten Zellzykluszeit aus. Der Rest ist eingerichtet, Laden, Scannen, Pfadgenerierung, Neupositionierung, und Umstellung. Ein Angebot eines Anbieters 12 Minuten arc-on für einen Teil, der dauert 28 Minuten insgesamt lügt nicht – aber sie sagen Ihnen nicht, was Sie für den ROI benötigen.
Worauf Sie achten sollten
Fordern Sie eine Aufschlüsselung der Zykluszeit an, keine einzige Zahl:
| Zykluselement | Zeit | Notizen |
| Teillast und Klemme | 4–6 Min | Manuell oder kranunterstützt |
| 3D-Scan und Pfadgenerierung | 2–8 Min | Proportional zur Gelenkanzahl; 18–40 Gelenke typisch |
| Lichtbogenschweißen | 8–25 Min | Die von den Anbietern angegebene Nummer |
| Neupositionierung des Positionierers | 1–3 Min | Wird in Anführungszeichen oft übersehen |
| Teile entladen | 3–5 Min | Inklusive Inspektion |
| Gesamte Zellzykluszeit | 18–47 Min | Dies steigert den ROI – nicht nur Arc-On |
Wenn der Anbieter diese Aufschlüsselung nicht bereitstellen kann, Fordern Sie vor dem Kauf eine Zykluszeitstudie für Ihr repräsentatives Teil an. Dies ist der zuverlässigste Anbieterbewertungstest.
Frage 4: Wie viel Schweißwissen benötige ich im eigenen Haus??
Warum diese Frage wichtig ist
Eine Roboterschweißzelle ist keine Werkzeugmaschine – Sie können nicht „Start“ drücken und dann weggehen. Herkömmliche Zellen benötigen einen dedizierten Programmierer für 70.000 bis 95.000 US-Dollar pro Jahr, eine Rolle, die es vor dem Kauf oft noch nicht gab. Oder Werkstätten weisen der Zelle ihr bestes Handschweißgerät zu, verlieren sie aus der Produktion, und entdecken Sie, dass die Bedienung eines Roboters ganz andere Fähigkeiten erfordert. Die Zelle läuft, aber die gesamten Arbeitskosten sind höher als prognostiziert.
Worauf Sie achten sollten
| Fähigkeitsanforderung | Herkömmliche programmierte Zelle | Zelle ohne Programmierung |
| Roboterprogrammierung | Pro Teil erforderlich. 2–jeweils 8 Std. Engagierter Programmierer erforderlich. | Nicht erforderlich. Aus 3D-Scan generierter Pfad. |
| Abstimmung der Schweißparameter | Der Bediener passt je nach Gelenktyp an. Erfordert Schweißkenntnisse. | Automatisch aus der validierten Schweißplanbibliothek ausgewählt. |
| Vorrichtungsdesign | Vorrichtung pro Teil. 1–3 Wochen Vorlaufzeit. | Modulares Spannen. Keine Design-Vorlaufzeit. |
| Täglicher Betrieb | Geschulter Bediener erforderlich. | Niedrigere Trainingsschwelle. |
| Fehlerbehebung | Benötigt Unterstützung durch Programmierer oder Anbieter. | Der Fernsupport des Anbieters ist in der Regel ausreichend. |
Wenn Sie keinen engagierten Programmierer einstellen können, Eine Roboterschweißzelle ohne Programmierung ist wahrscheinlich der einzig gangbare Weg. Die Gesamtbetriebskosten nach fünf Jahren sind oft 250.000 bis 475.000 US-Dollar niedriger als bei einer herkömmlichen Zelle mit gleichwertiger Hardware.
Frage 5: Was kostet die Zelle eigentlich – installiert, In Auftrag gegeben, und Laufen?
Warum diese Frage wichtig ist
Der Ausrüstungspreis ist die Zahl im Angebot. Die Installationskosten bestimmen Ihren ROI. Installation, Inbetriebnahme, Befestigung, Ausbildung, Wartung im ersten Jahr, und die Vorbereitung des Standorts verursachen zusätzliche Materialkosten, die nicht im Ausrüstungsangebot aufgeführt sind. Stahlbaubetriebe sind besonders gefährdet, da ihre Teile schwerere Positionierer erfordern, größere Zellhüllen, und robustere Rauchabsaugung.
Was man verlangen sollte
| Kostenelement | Typischer Bereich | Warum es wichtig ist |
| Ausrüstung (Roboter, Positionierer, Scanner) | $48204.000 K$ | Variiert je nach Nutzlast, Achsen, Sensornutzlast |
| Installation und Inbetriebnahme | Standortspezifisch | Reisen, Engineering vor Ort, Abnahmeprüfung |
| Fixieren und Klemmen | Modular: niedrig | Spezielle Vorrichtungen: $38.000 K$ pro Stück |
| Bedienerschulung | Im Preis inbegriffen – 15.000 $ | 2–5 Tage vor Ort |
| Standortvorbereitung | Variable | Elektrisch, Rauchabsaugung, Sicherheitsbarrieren |
| Wartung im ersten Jahr | Im Preis inbegriffen – 25.000 US-Dollar | Fernunterstützung, Aktualisierungen, Ersatzteile |
| Gesamtinstallationskosten | Fordern Sie ein detailliertes Angebot an | Dies ist die Zahl für den ROI – nicht nur für die Ausrüstung |
Die Systemkosten reichen von etwa 48.000 US-Dollar für eine Einzelstationskonfiguration bis zu 204.000 US-Dollar für ein voll ausgestattetes System mit großen Teilen, Spur und Positionierer für die siebte Achse. Es handelt sich hierbei um anschauliche Benchmarks; Der tatsächliche Preis hängt von der Teilegeometrie ab, Produktionsvolumen, und regionalen Installationsbedingungen. Für ein standortspezifisches Angebot, Bitten Sie den Anbieter, jeden Einzelposten einzubeziehen.
Das Muster hinter allen fünf Fragen
Jede Frage stellt das Gleiche: Passt diese Zelle zu meiner tatsächlichen Produktionsrealität – nicht zum Demoteil des Anbieters?? Teilmischung, Gelenkvariation, Zykluszeit, Fähigkeitsbasis, und die gesamten Installationskosten entscheiden darüber, ob eine Roboterschweißzelle bei Baustahl erfolgreich ist oder nicht. Eine Roboterschweißzelle ohne Programmierung ändert die Antwort auf vier von fünf Fragen zu Ihren Gunsten: Teilmischung ohne Vorrichtungen gehandhabt, Gelenkvariation gemessen und angepasst, Programmierung entfällt, Kosten für Vorrichtungen und Programmierer entfallen. Nur die Taktzeit bleibt technologieneutral – und auch dort, Bei Teilen mit mehr als drei Schweißverbindungen ist „Scannen und Planen“ in der Regel schneller als „Programmieren und Prüfen“..
| Bei der Kaufentscheidung geht es nicht darum, ob automatisiert werden soll. Es geht darum, ob die Automatisierung mit einer Technologie erfolgen soll, die für die Realität von Baustahl mit hohem Materialmix ausgelegt ist – oder mit einer Technologie, die für die Wiederholungsproduktion ausgelegt ist und zu Anpassungen gezwungen wird. Stellen Sie die fünf Fragen. Die richtige Zelle beantwortet alle fünf Fragen ehrlich. Die falsche Zelle wechselt das Thema. |
Häufig gestellte Fragen
Was ist der Unterschied zwischen einer Roboterschweißzelle und einem Schweißroboter??
Ein Schweißroboter ist der Gelenkarm, der den Brenner bewegt. Eine Roboterschweißzelle ist das komplette Produktionssystem: Roboter plus Positionierer, Spur der siebten Achse, Sicherheitsgehäuse, Rauchabsaugung, Regler, Scanner, und Spannen. Die meisten Baustahlanwendungen erfordern eine vollständige Zelle – ein Roboter ohne Positionierer kann nicht alle vier Flächen einer Trägerhalterung schweißen, ohne sie manuell neu zu positionieren.
Woher weiß ich, ob eine programmierungsfreie Roboterschweißzelle für meine Werkstatt geeignet ist??
Drei Indikatoren: Sie produzieren mehr als 8–10 Teilenummern pro Monat; mehr als 20% der Produktion erfolgt in Chargen unter 15 Teile; Oder Sie können keinen engagierten Roboterprogrammierer engagieren. Wenn zwei davon zutreffen, Keine Programmierung ist mit ziemlicher Sicherheit die bessere Wahl. Wenn Ihre Schweißteile Passungstoleranzen von mehr als ±1 mm haben, 3Unabhängig vom Zelltyp ist eine D-Vision-Nahtverfolgung erforderlich.
Soll ich eine Single-Station- oder Dual-Station-Zelle kaufen??
Single-Station ist für die meisten Erstkäufer der richtige Ausgangspunkt. Eine Doppelstation ist sinnvoll, wenn das monatliche Volumen ca. übersteigt 200 Teile. Der Durchsatzgewinn beträgt typischerweise 60–80 %, nicht 100%, weil der Roboter immer noch zwischen den Stationen neu positioniert. Berechnen Sie den ROI für beide mit Ihrem tatsächlichen Volumen.
Welchen Positionierertyp benötige ich zum Baustahlschweißen??
Lang, schmale Schweißnähte (Balken, Spalten) benötigen einen Spindelstock-Reitstock-Positionierer, der sich um die Längsachse dreht. Kastenförmige und unregelmäßige Schweißnähte (Klammern, Transformatorkessel) benötigen einen L-Typ- oder Drei-Achsen-Positionierer mit Neigung und Drehung. Wenn Sie beides schweißen, Ein dreiachsiger Positionierer mit einer Tragfähigkeit von 500–2.000 kg deckt den größten Bereich ab.
Wie lange dauert es von der Bestellung bis zum ersten Produktionsteil??
Typischerweise 10–18 Wochen: Herstellung (6–10 Wochen), Versand (1–3 Wochen), Website-Vorbereitung (2–4 Wochen, Überschneidungen), Installation und Inbetriebnahme (1–3 Wochen). Eine Zelle ohne Programmierung erreicht schneller die volle Produktivität, da es keine Programmierphase pro Teil gibt – der erste Teil nutzt den autonomen Scan- und Planzyklus.
Nächste Schritte
• Write down your answers to all five questions before contacting any vendor. Ihr Teilemix, Gelenkvariation, Zykluszeitbedarf, Fähigkeitsbasis, und Budget sind Ihre Kriterien – nicht das Datenblatt des Anbieters.
• Request a cycle time study on your representative part. Jeder glaubwürdige Anbieter sollte einen detaillierten Kostenvoranschlag einschließlich der Scanzeit zurückgeben, Schweißzeit, und Umschaltung – nicht nur Lichtbogen-Ein.
• Ask for a fully-installed, Einzelpreis. Wenn ein Anbieter die Installation nicht ausbricht, Ausbildung, und Unterstützung, Budgetieren Sie sie separat.
• If evaluating a no-programming robotic welding cell, Bitten Sie den Verkäufer, einen Wechsel zwischen zwei völlig unterschiedlichen Teilen zu demonstrieren. Die Rüstzeit bestimmt, ob die Zelle zu Ihrer Realität passt.
| Verwandte Lektüre in dieser Reihe: Blog 02 — Manuelles vs. Roboterschweißen für Baustahl Blog 03 — Roboterschweißzelle ohne Programmierung Blog 05 — Scannen zum Schweißen: Wie 3D-Laserscannen die Roboterprogrammierung ersetzt Blog 08 — ROI einer Roboterschweißzelle ohne Programmierung |
| Sprechen Sie mit unseren Schweißautomatisierungsingenieuren Teilen Sie uns Ihren Teilemix mit, Gelenktypen, und monatliches Volumen. Wir führen eine Zykluszeitstudie für Ihr repräsentatives Teil durch und erstellen einen detaillierten Kostenvoranschlag. Keine Verpflichtung erforderlich. Kontaktieren Sie uns jetzt → Talk to an Engineer First ✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate |
Über den Autor
Erfahrung & Anmeldeinformationen
Spezialist für die Integration von Roboterschweißsystemen mit 12+ Jahre direkte Projekterfahrung mit Schwerpunkt auf der Auswahl und Integration von Roboterpositionierern. Hat beratend zur Seite gestanden 300+ Fabriken in ganz Nordamerika, Europa, und Asien. Alle Spezifikationsdaten in diesem Artikel stammen aus tatsächlichen H / B / L / Produktdatenblätter der U-Serie.
Unternehmenshintergrund: 26+ Jahre Erfahrung in der Schweißautomatisierungstechnik, 40+ aktive Patente, 1,500+ abgeschlossene Projekte weltweit, etwa 70% einschließlich der Integration eines Roboterpositionierers.
Zertifizierungen
- ISO 9001: 2015 (GB/T 19001-2016) — Qualitätsmanagementsystem
- GJB 9001C-2017 – Qualitätsmanagementsystem für Militär-/Waffenausrüstung
- EU CE – Maschinenrichtlinie 2006/42/EG (Zert. NEIN. M.2026.206.C134866)
- High-Tech-Unternehmen – Zert. NEIN. GR202341000595 (Ausgestellt im November. 2023)
Zuletzt aktualisiert: Jun 2026
VERWANDTE BEITRÄGE
Roboterschweißzelle vs. herkömmliche Schweißlinie: Was sich tatsächlich in Ihrer Werkstatt ändert
Reale Anwendungen von Roboterschweißzellen in der allgemeinen Industrie: Fallstudien 2026
Koordinierte Bewegungsprogrammierung: Lassen Sie Ihren Roboter und Ihren Positionierer als eine kinematische Kette bewegen
Bodenschiene vs. Overhead-Roboter mit 7. Achse: Installation, Sicherheit & Auswahlhilfe
Kaufratgeber für Roboterpositionierer 2026:Passen Sie Ihr Budget an das richtige System an